





Інструкція з експлуатації гідравлічного прес-трубогіну
Коротке введення у використання гідравлічного листогібного верстата для обробки листового металу Q235:
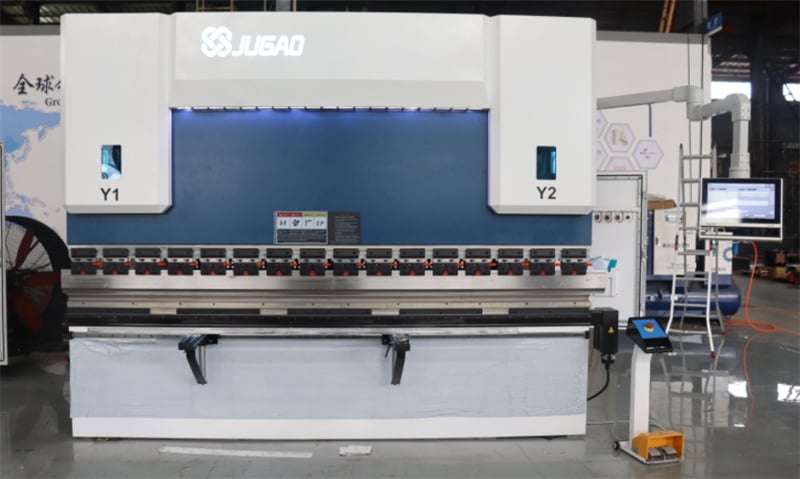
1. Спочатку підключіть джерело живлення. Увімкніть ключовий перемикач на панелі керування, потім натисніть кнопку запуску масляного насоса. Ви почуєте роботу масляного насоса. (Верстат у цей час працювати не буде.)
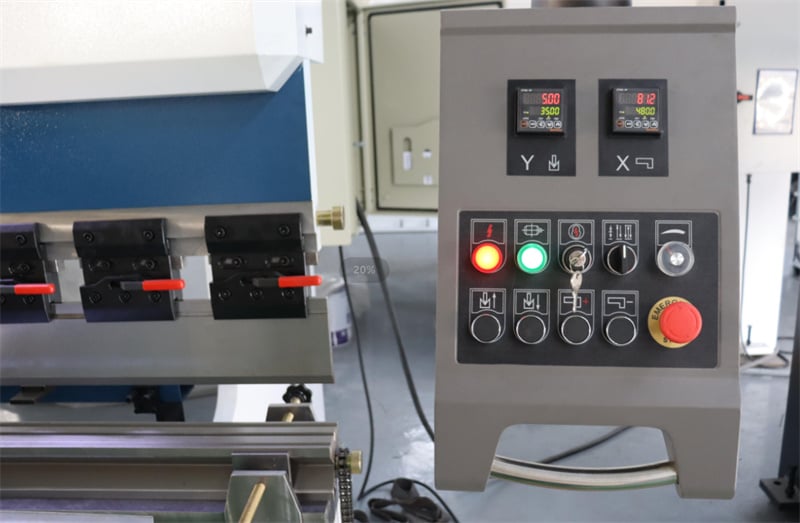
2. Налаштування ходу: Звертайте увагу на налаштування ходу під час використання гнучного верстата. Завжди виконуйте пробний запуск перед гнуттям. Переконайтеся, що коли верхня матриця опускається до нижнього положення, між нею та нижньою матрицею залишається зазор, що дорівнює товщині аркуша. Інакше це пошкодить матрицю та верстат. Налаштування ходу можна виконувати електрично — для швидкого налаштування, або вручну — для точного налаштування.
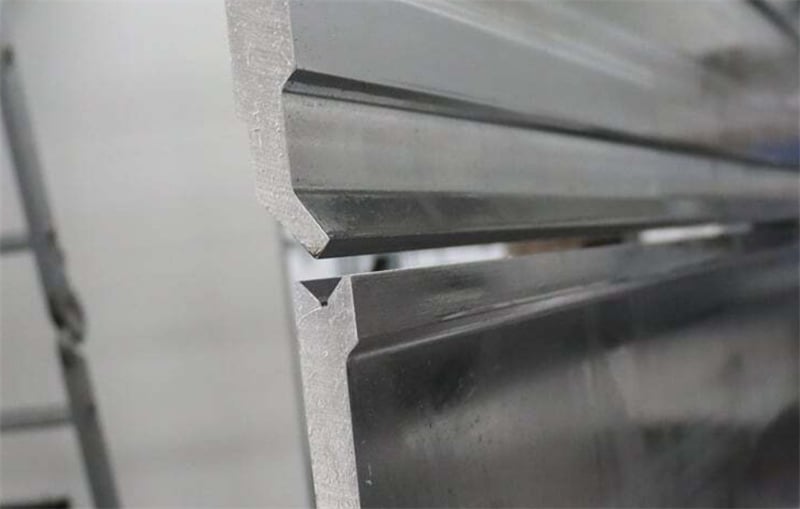
3. Вибір паза для гнуття: Зазвичай вибирайте ширину паза, що в 8 разів перевищує товщину аркуша. Наприклад, при гнутті аркуша товщиною 4 мм вибирайте паз приблизно 32 мм.
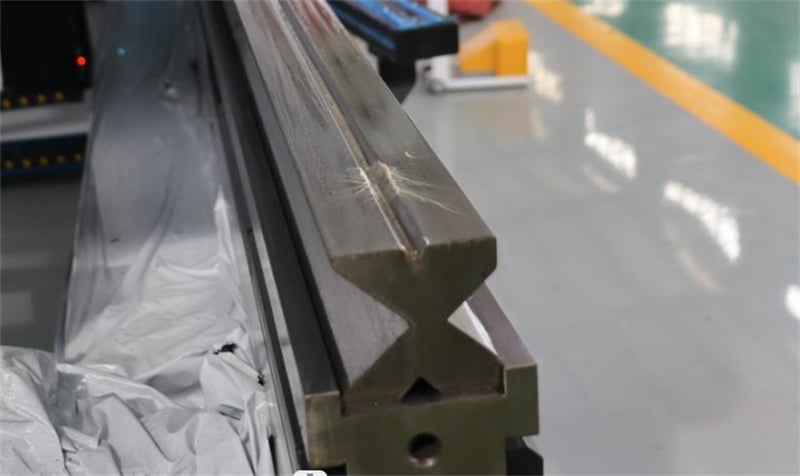
4. Налаштування заднього упору: Зазвичай доступні два способи — електричне швидке налаштування та ручне точне налаштування; методи такі самі, як і для ножиць.
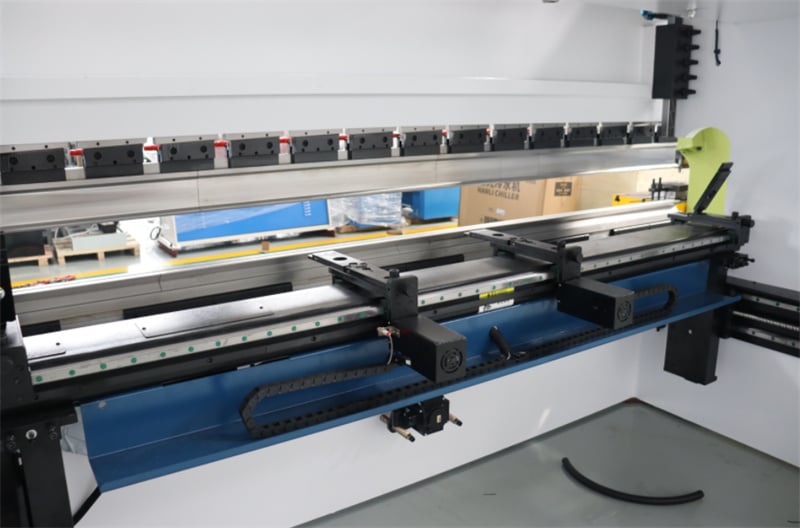
5. Натисніть ножну педаль, щоб почати згинання. На відміну від ножиць для різання, прес-тиск для згинання можна зупинити в будь-який момент, відпустивши ножну педаль; повторне натискання педалі відновить процес згинання. Інструкції з безпеки під час роботи на прес-тиску для згинання: 1. Суворо дотримуйтесь інструкцій з безпеки для операторів верстатів і використовуйте відповідні засоби індивідуального захисту, як передбачено.
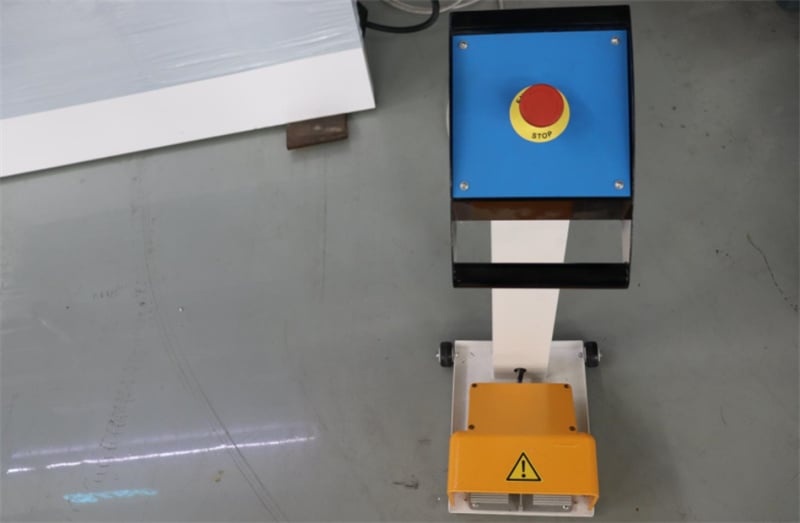
6. Перед початком роботи ретельно перевірте, чи нормально та надійно працюють двигун, перемикачі, електропроводка й заземлення. Переконайтеся, що всі робочі елементи й кнопки перебувають у правильних положеннях.
Перевірте перекриття та міцність верхньої й нижньої матриць; переконайтеся, що всі пристрої позиціювання відповідають вимогам до заготовки.
7. Якщо верхній повзун і всі осі позиціювання не перебувають у початковому положенні, запустіть програму повернення в початкове положення.
8. Після запуску обладнання працюйте на холостому ході протягом 1–2 хвилин, дозволяючи верхньому повзуну виконати повний хід 2–3 рази. Якщо виявлено будь-які несправності або незвичайні звуки, негайно зупиніть машину, усуньте несправність і розпочинайте роботу лише після повного відновлення нормального стану. 9. Під час роботи один працівник має забезпечувати єдине керування, забезпечуючи тісну координацію між оператором та персоналом, який подає й утримує матеріал. Сигнал на згинання подається лише після того, як усі працівники займуть безпечні позиції.
10. Листовий метал під час згинання має бути надійно зафіксованим, щоб запобігти його деформації та можливим травмам.
11. Перед регулюванням матриці для затискання листового металу необхідно відключити живлення й зупинити машину.
12. Під час зміни розкриття змінної нижньої матриці жоден матеріал не повинен торкатися нижньої матриці.
13. Під час роботи машини нікому не дозволяється стояти позаду неї.
14. Забороняється згинати листовий метал лише з одного кінця.
15. Якщо під час роботи буде виявлено неправильне положення заготовки або штампу, машину слід зупинити й усунути відхилення. Категорично заборонено вносити корективи вручну під час роботи машини, щоб запобігти травмуванню рук.
16. Заборонено гнути надто товсті залізні листи, загартовані сталеві листи, сталеві сплави, квадратну сталь або листовий метал, які перевищують технічні можливості машини, оскільки це може пошкодити машину.
17. Регулярно перевіряйте правильність встановлення верхньої та нижньої форм; переконайтеся, що показання манометра відповідають специфікаціям.
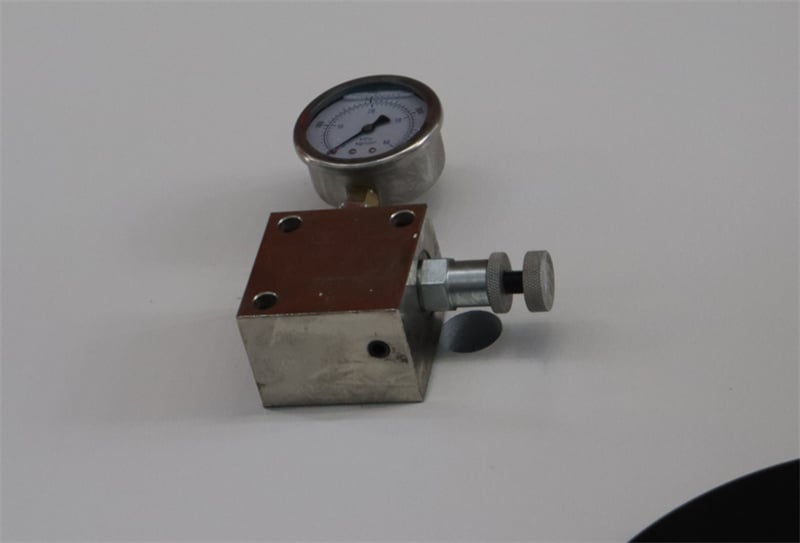
18. У разі будь-яких відхилень негайно зупиніть машину, виявіть причину та оперативно усуньте несправність.
19. Перед вимкненням машини розмістіть дерев’яні блоки на нижній формі під бічними циліндрами, щоб опустити верхній повзун на ці блоки.
20. Спочатку вийдіть із програми системи керування, а потім відключіть живлення.

