





Як сервокеровані пристрої слідкування за листом покращують якість і ефективність у ЧПУ-згинних пресах
У галузі обробки листового металу ЧПК-згинні преси з сервоприводом стають ключовим обладнанням, що забезпечує інтелектуальну трансформацію галузі. Оскільки вимоги виробництва щодо точності обробки, ефективності виробництва та рівня автоматизації постійно зростають, традиційні методи згинання все складніше задовольняти сучасні виробничі потреби. За рахунок досягнення точної синхронізації між підтримкою матеріалу та дією згинання сервопривідні згинні преси ефективно усувають проблеми деформації — наприклад, провисання, спричинене силою тяжіння, — при обробці довгих, тонких або важких заготовок, значно підвищуючи якість обробки й ефективність виробництва.
I. Сервокерований слідкувальний пристрій для аркушів: основний компонент для вирішення завдань згинання великих заготовок
Сервопривідний слідкувальник аркушів є одним із найважливіших функціональних компонентів сервопривідного ЧПК-гнувального преса й відіграє особливо значну роль під час обробки довгих або тонких аркушів. Коли ЧПК-гнувальний прес обробляє довгі або важкі заготовки, матеріал піднімається вгору під час замикання матриць; за відсутності ефективної підтримки надто важкі або довгі аркуші схильні до згинання під дією сили тяжіння, що серйозно погіршує точність гнуття. Приводиться в рух сервомоторами, має широку поверхню підтримки й високу несучу здатність — блок слідкувальника забезпечує рух опорної плити синхронно з аркушем протягом усього процесу гнуття. Благодаря точній координації лінійних і обертальних рухів траєкторія й швидкість слідкувальника ідеально синхронізуються з підйомом аркуша вгору й швидкістю гнуття. Це забезпечує точність гнуття й одночасно значно зменшує складність та трудомісткість ручної підтримки матеріалу.
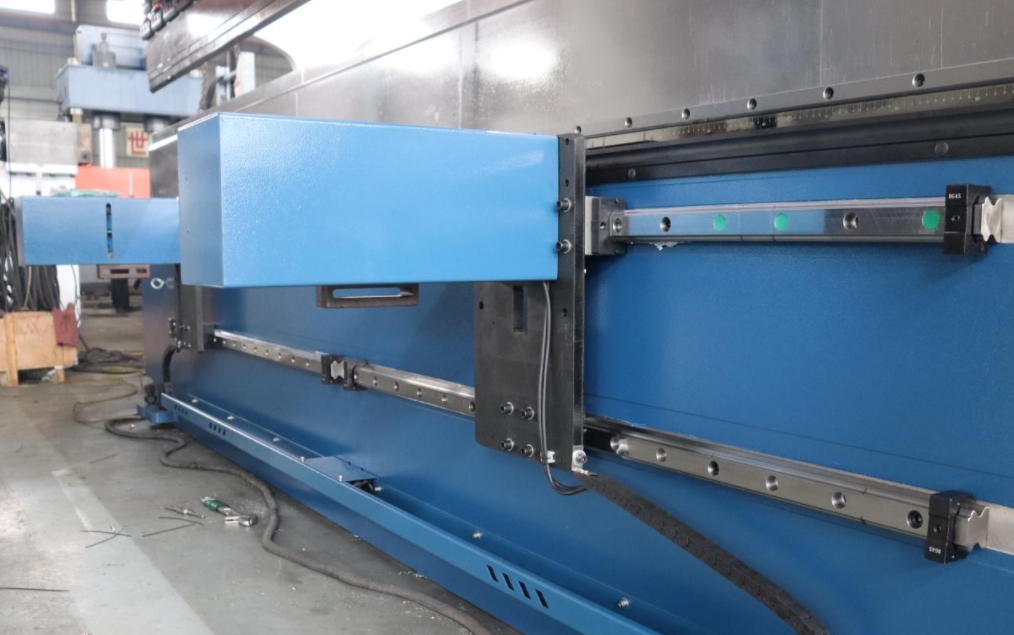
Сервопривідна одиниця слідкування за листом, незалежно розроблена компанією JUGAO CNC MACHINE, використовує спеціалізовану електричну систему керування. Для забезпечення зворотного зв’язку щодо поточної позиції вона використовує магнітні лінійки, а комп’ютер у замкненій системі керування регулює сервомотор для виконання руху слідкування. Одиниця має автономну конструкцію й не потребує модифікацій механічних компонентів гідравлічного преса-гнувача; оснащена регульованими за висотою колісами, вона забезпечує гнучку мобільність та сумісність із гідравлічними пресами-гнувачами будь-якого бренду чи моделі. Опорний стіл обладнаний універсальними кульковими трансферами для полегшення переміщення й обертання заготовок. Його висоту можна точно налаштовувати, щоб врахувати різну висоту штампів, а швидкість механізму слідкування можна гнучко адаптувати до товщини листового матеріалу — усе це без необхідності вносити зміни в оригінальну систему керування гідравлічного преса-гнувача. Цей високоступіньово гнучкий дизайн дозволяє системі слідкування швидко інтегруватися з різними гідравлічними пресами-гнувачами для формування напівавтоматичних виробничих ліній, що забезпечує швидке прототипування й серійне виробництво, економить трудові ресурси та забезпечує високу економічну ефективність.
II. Додаткова підтримка слідування під час згинання: інтелектуальне оновлення від напівавтоматизації до повної автоматизації
У межах технічної конструкції ЧПК-згинних пресів із додатковою слідкуючою опорою допоміжна слідкуюча опорна система є критичним компонентом для досягнення повністю автоматизованого згинання. Традиційні передні слідкуючі опорні механізми часто використовують кривошипно-шатунні механізми, що приводяться в дію електрогідравлічним сервокеруванням; вони покладаються на систему ЧПК для регулювання відкриття пропорційних сервоклапанів — а отже, й потоку мастила в циліндри — задля синхронізації швидкості руху опори зі швидкістю згинання листового металу. Такі механізми передбачають складні механічні дії, вимагають електрогідравлічного керування за допомогою циліндрів, спричиняють високі витрати на виробництво та ускладнюють контроль траєкторій руху. Щоб усунути ці недоліки, компанія JUGAO CNC MACHINE відмовилася від гідравлічного керування в новому поколінні ЧПК-сервогідравлічних згинних пресів. Замість цього компанія використовує сервомотори для безпосереднього приведення в рух механічних компонентів, а система ЧПК координує параметри всіх сервомоторів, забезпечуючи точну синхронізацію відповідних дій.
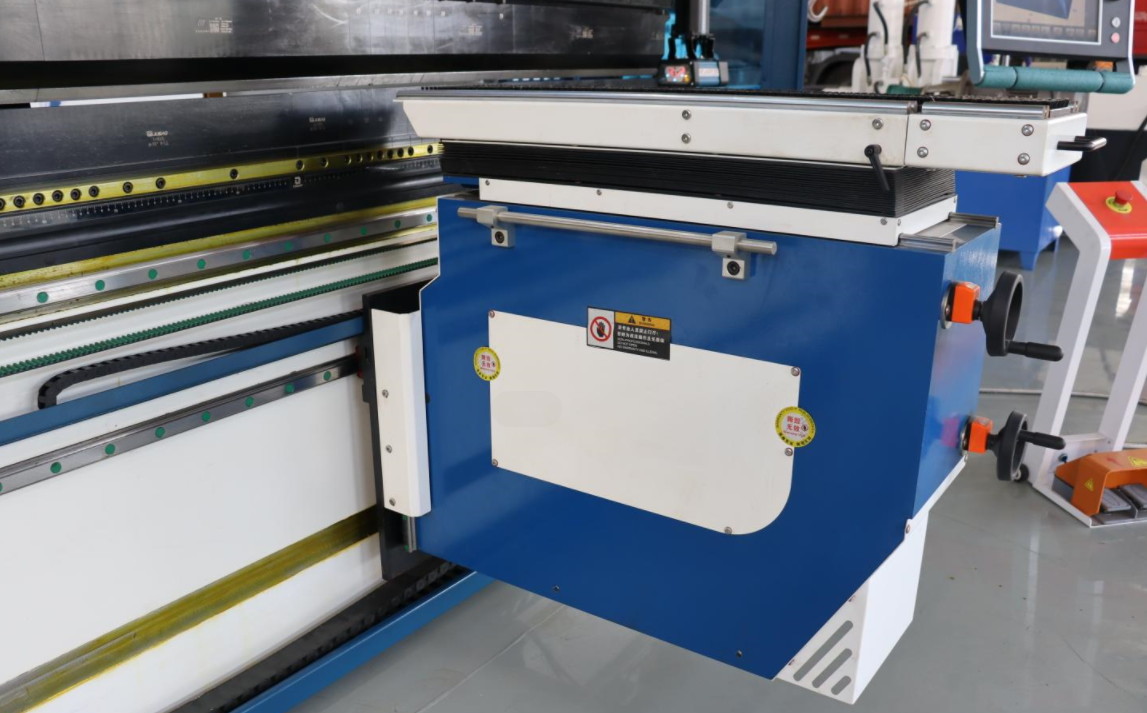
Допоміжну систему підтримки під час згинання можна гнучко налаштувати для задоволення різноманітних вимог процесу згинання. За методами керування та стилями підключення передні підтримки поділяються на інтегровані блоки й автономні напідлогові блоки (тобто візки-підтримки для згинання). Інтегровані передні підтримки монтуються на нижній балці гідравлічного преса-згинателя, рухаються горизонтально вздовж осі Z і керуються безпосередньо ЧПК-системою преса-згинателя. Натомість напідлогові блоки мають незалежну зовнішню раму й базову конструкцію; їх можна переміщати до робочого місця за допомогою коліс і фіксувати за допомогою регульованих опор. Оскільки такі блоки оснащені власними програмованими контролерами, вони забезпечують більшу універсальність. Основна перевага допоміжної системи підтримки під час згинання — її незалежність і гнучкість: для її встановлення не потрібно вносити зміни в прес-згинатель і не потрібно брати сигнали з електричного шафа преса-згинателя, тому її легко можна переміщати й використовувати разом із різними пресами-згинателями за потреби.
III. Роботизована слідкувальна згинання: остаточна форма безлюдного виробництва
Оскільки галузь виробництва листового металу рухається до автоматизації та інтелектуалізації, технологія роботизованої слідкувальної згинання виникає як передове застосування для ЧПК-згинних верстатів із функцією слідкування. У автоматизованому згинанні листового металу робот повинен точно відстежувати швидкість подачі й траєкторію згинного верстата в реальному часі; інакше навіть незначні помилки відстеження можуть суттєво погіршити точність згинання або спричинити деформацію заготовки. Основа цієї технології полягає у створенні стратегії синхронізованого керування між роботом та згинним верстатом, що дозволяє робочому органу робота рухатися точно вздовж траєкторії згинання листа.
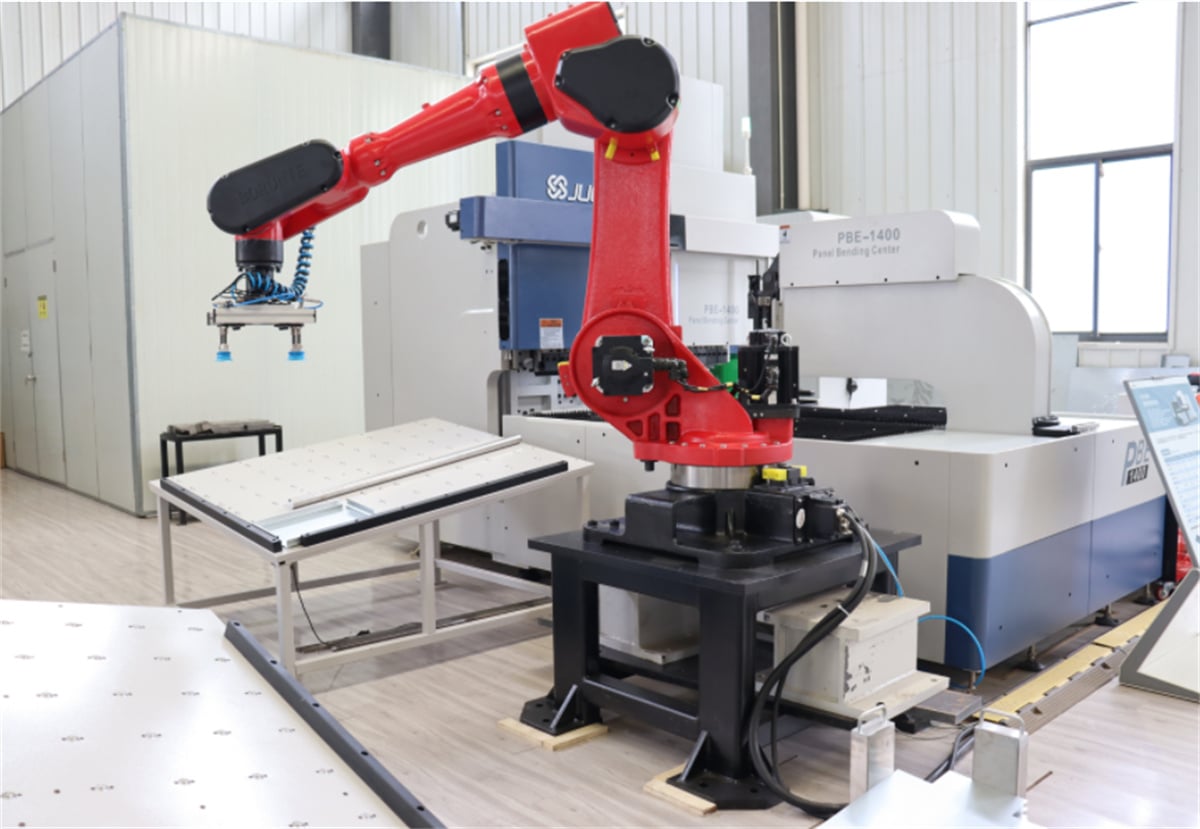
У сценаріях роботизованого згинання з підтримкою робот має синхронно підтримувати аркуш під час руху інструменту для згинання, щоб запобігти деформації, спричиненій силою тяжіння в процесі. Блок підтримки під час згинання від JUGAO CNC MACHINE — це напідлоговий передній пристрій підтримки з незалежною системою керування, який може взаємодіяти з будь-яким верстатом для згинання у виробничому цеху, забезпечуючи гнучку й надійну підтримку для роботизованих систем з підтримкою. Органічно поєднуючи підтримку матеріалу під час згинання з технологією роботизованого згинання з підтримкою, виробники листового металу можуть здійснити поетапне оновлення: від ручної підтримки до напівавтоматичної допомоги й, нарешті, до повністю автоматизованого безлюдного виробництва.
Висновок
Від базової матеріально-технічної підтримки процесу зворотного згинання та допоміжних систем зворотного згинання до передових роботизованих технологій зворотного згинання, ЧПК-верстати для зворотного згинання встановлюють нові межі точності й ефективності у обробці листового металу. Як ключовий учасник цієї галузі, JUGAO CNC MACHINE використовує постійні інновації в галузі ЧПК-згинних верстатів, пристроїв зворотної підтримки та автоматизованих рішень для згинання, щоб надавати надійне обладнання для таких галузей, як побутова техніка, ліфти, оборона, будівельна техніка, котли та суднобудування. Незалежно від того, чи йдеться про вирішення завдань згинання великих або товстих заготовок, чи про рух у бік повністю автоматизованого, необслуговуваного виробництва, верстати JUGAO CNC MACHINE для зворотного згинання та пов’язані з ними технології й надалі допомагатимуть виробникам підвищувати їхню основну конкурентоспроможність і стабільно рухатися шляхом інтелектуальної трансформації.

