





Як ефективно усувати переривання при лазерному різанні?
Точки зупинки під час лазерного різання — постійна проблема, що може переривати виробничі цикли, погіршувати точність різання й збільшувати відходи матеріалу. Якщо ви постійно помічаєте неповні розрізи, раптові зупинки або неоднорідну якість кромок, критично важливо виявити справжню причину. З мого досвіду, такі несправності зазвичай пов’язані з дефектами самого матеріалу, неправильними параметрами різання, зношеними споживаними компонентами або несправностями в механічній привідній системі. У цій статті я подаю чіткий, практичний процес швидкого виявлення та усунення цих несправностей. Дотримуйтесь наведених тут кроків, і ви зможете забезпечити стабільніше різання, зберегти якість кромок, скоротити простої та підтримувати машину в оптимальному стані під час виконання широкого спектра завдань із різання листового металу.
Що приховується за точками зупинки під час лазерного різання
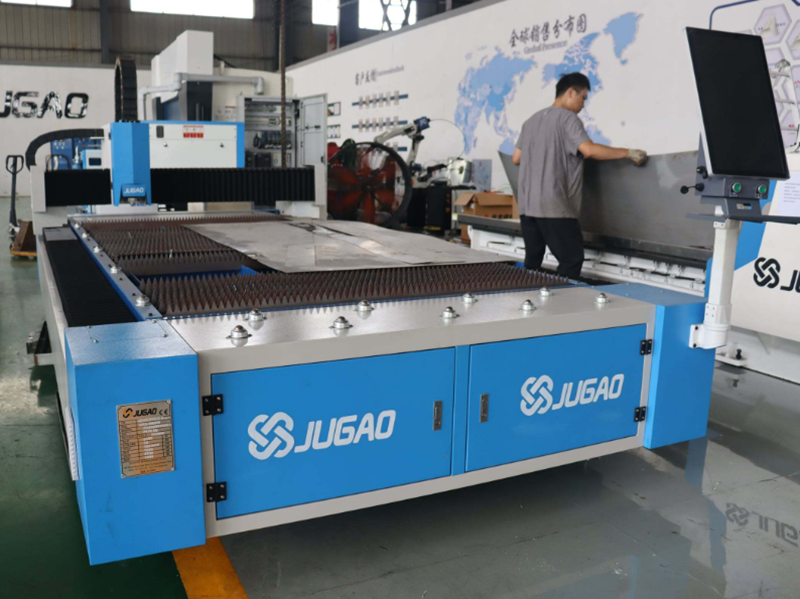
Властивості матеріалу та стан його поверхні
Точки розриву можуть виникати, коли товщина аркуша, його твердість або поверхневе окислення змінюються від однієї ділянки до іншої. Нерівна або надто дзеркальна поверхня може розсіювати промінь і призводити до непостійного проникнення.
Параметри верстата та налаштування процесу
Різання з неправильною швидкістю, надто високою або надто низькою потужністю лазера або з фокусною відстанню поза оптимальним значенням може залишити слабкі ділянки уздовж зрізу. Швидке прискорення, надто високі швидкості подачі або нестабільний потік газу також можуть призвести до точок розриву.
Інструмент та стан сопла
Зношене або нецентроване сопло чи набір оптичних елементів знижує якість і стабільність лазерного променя. Забруднені лінзи розсіюють енергію й можуть спричинити припинення або розрив зрізу.
Механічні несправності та несправності системи руху
Люфт, невирівняні направляючі рейки або зношені підшипники можуть викликати вібрацію або зсув положення. Такі механічні несправності проявляються у вигляді нерівномірних результатів уздовж траєкторії різання.
Покроковий підхід до усунення точок розриву
Крок 1: Перевірка матеріалу
Огляньте аркуш на наявність змін товщини, поверхневої іржі чи бруду. Вибір однорідного й чистого матеріалу зменшує ймовірність виникнення переривів різання.
Крок 2: Перевірка параметрів верстата
Перевірте швидкість різання, потужність лазера та висоту фокусування й за потреби скоригуйте їх. Використовуйте значення, рекомендовані для даного матеріалу, та керівництво виробника верстата, щоб досягти найкращого результату.
Крок 3: Перевірка оптичних елементів та сопел
Очистіть лінзи й дзеркала й огляньте сопло на наявність зносу чи неправильного положення. Замініть будь-які пошкоджені деталі, щоб зберегти якість лазерного променя.
Крок 4: Оцінка механічних компонентів
Огляньте рейки, підшипники та систему приводу на наявність зносу, вібрації чи люфту. Підтягніть або замініть деталі, щоб забезпечити плавне й точне переміщення.
Крок 5: Виконання пробних різів
Зробіть невеликі пробні різи на відходах, щоб спостерігати за переривами різання, а потім поетапно коригуйте параметри відповідно до отриманих спостережень.
Крок 6: Налаштування безперервного моніторингу
Використовуйте датчики або системи технічного зору, коли вони доступні, щоб виявляти нерегулярності в реальному часі. Вчасне виявлення несправності запобігає повному виходу з ладу деталей і втраті матеріалу.
Найкращі практики для запобігання точкам розриву
Регулярне обслуговування
Проводьте регулярну перевірку й очищення оптики, сопел і системи руху, а також переконайтеся, що машина правильно змащена й вирівняна.
Контроль якості матеріалів
Закуповуйте однорідні листи високої якості й стежте за тим, як їх зберігають, щоб уникнути окислення поверхні й деформації.
Навчання операторів
Переконайтеся, що оператори розуміють, як параметри й стан матеріалу впливають на результат, і навчіть їх коригувати налаштування та помічати ранні ознаки точки розриву.
Документування налаштувань і коригувань
Зберігайте записи про успішні набори параметрів для кожного типу матеріалу. Це скорочує час, необхідний для повторної настройки однакових завдань.
Поширені запитання
Що зазвичай призводить до точок розриву при лазерному різанні?
Їх зазвичай спричиняють неоднорідність матеріалу, неправильні налаштування машини, зношена оптика або розлад частин машини.
Як швидко визначити причину переривання різання?
Почніть із перевірки матеріалу, потім перейдіть до налаштувань верстата та оптики й, нарешті, перевірте вирівнювання системи руху. Послідовне виконання цих кроків дозволяє точно виявити джерело проблеми.
Чи може профілактичне обслуговування зменшити кількість переривань різання?
Так. Регулярне очищення, змащування та огляд оптики й механічних компонентів значно зменшують кількість переривань різання.
Висновок
Ефективне усунення переривань різання лазером вимагає системного підходу: аналіз матеріалу, підтвердження налаштувань, перевірка оптики та стану механічних частин. Поєднання проактивного обслуговування, правильного вибору матеріалів і кваліфікованої підготовки операторів призводить до зниження кількості переривань, підвищення точності й зменшення відходів матеріалу. Для додаткової підтримки або технічної консультації команда JUGAO готова допомогти вам оптимізувати процеси лазерного різання.

