





Як контролювати накопичення пилу в лазерному верстаті для різання
Пил, що утворюється під час лазерного різання, легко не помітити, доки він не почне впливати на продуктивність обладнання. Дрібні частинки, шлак і залишки процесу поступово накопичуються навколо робочого столу, каналів відсмоктування, оптичних елементів та внутрішніх компонентів. Якщо це забруднення не контролювати, оператори можуть спостерігати зниження якості різання, нестабільну роботу обладнання та частіші перерви для технічного обслуговування.
Хороша новина полягає в тому, що накопичення пилу можна контролювати за допомогою систематичного режиму очищення та технічного обслуговування. У цьому керівництві пояснюється, чому контроль пилу є важливим, а також надається практична послідовність кроків для підтримання чистоти, безпеки й надійності волоконно-оптичного лазерного верстата або виробничої лінії.
Зміст
· Чому накопичення пилу є серйозною проблемою при лазерному різанні
· Вплив на якість різання
· Ризик для оптичних компонентів
· Збільшення простою обладнання
· Покроковий посібник із запобігання накопиченню пилу
· Крок 1: Підтримуйте чистоту робочої зони
· Крок 2: Покращте ефективність видалення пилу
· Крок 3: Очистіть робочу платформу й рейки
· Крок 4: Перевірте й очистіть оптичні компоненти
· Крок 5: Контролюйте допоміжний газ і потік повітря
· Крок 6: Дотримуйтесь графіка профілактичного обслуговування
· Найкращі практики тривалого контролю пилу
· Використовуйте матеріали вищої якості
· Правильно навчіть операторів
· Стежте за продуктивністю машини
· Поширені запитання
· Висновок
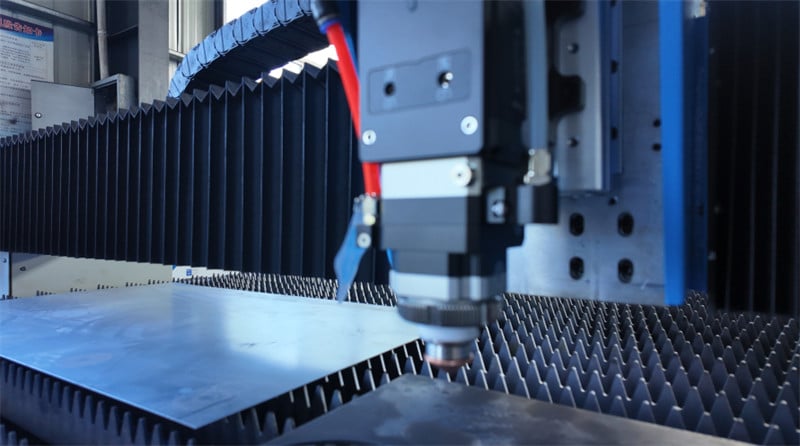
Чому накопичення пилу — це серйозна проблема при лазерному різанні
Пил, частинки диму та тверді відходи — це звичайні побічні продукти лазерного різання, особливо під час обробки вуглецевої сталі, нержавіючої сталі, фарбованого листового металу або покритих матеріалів. Невеликі кількості є очікуваними, але надмірне накопичення може вплинути на кілька критичних компонентів машини й зрештою перешкодити виробництву.
Вплив на якість різання
Повітряні частинки та осілий осад можуть порушити умови різання й знизити стабільність процесу. Типові симптоми включають грубіші краї зрізу, неповне проплавлення, збільшення шлаку та відхилення в точності розмірів. Підтримання чистоти машини сприяє стабільності процесу різання від одного завдання до іншого.
Ризик для оптичних компонентів
Захисні вікна, лінзи та інші оптичні поверхні особливо схильні до тонкого забруднення. Коли частинки осідають на цих деталях, пропускання лазерного випромінювання може зменшуватися, а локальне поглинання тепла — зростати. Якщо ігнорувати забруднення, оптичні елементи можуть перегріватися, втрачати ефективність або потребувати передчасної заміни.
Збільшення простою обладнання
Пил впливає не лише на зону різання. Він також може забивати фільтри, витяжні повітропроводи, шляхи вентиляції та інші компоненти обладнання. Із посиленням забруднення частота очищення та ремонтних робіт зростає, що скорочує продуктивний час роботи обладнання й підвищує витрати на технічне обслуговування.
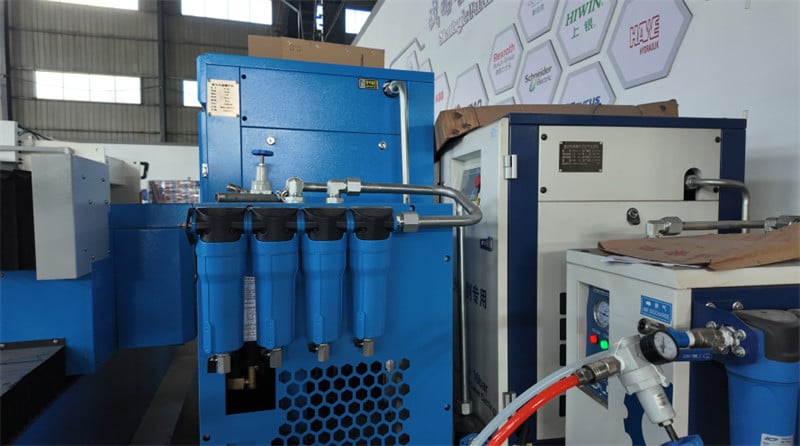
Покроковий посібник із запобігання накопиченню пилу
Крок 1: Підтримуйте чистоту робочої зони
Розпочніть контроль пилу поза самою машиною. Перед початком виробництва приберіть розсипаний брухт, порошок, уламки шлаку та інші відходи зі столу для різання й прилеглої підлоги.
Організований робочий простір зменшує кількість забруднень, які можуть потрапити назад у машину через повітряний потік, рух оператора або обробку матеріалів. Регулярне прибирання також полегшує виявлення протікань, незвичайних залишків та інших проблем із технічним обслуговуванням.
Крок 2: Покращення ефективності видалення пилу
Ефективна система видалення — одна з найважливіших запобіжних заходів проти пилу в повітрі. Під час планових перевірок переконайтеся, що:
· Вентилятори видалення працюють нормально
· Повітропроводи залишаються відкритими й не мають перешкод
· Смоктальна сила рівномірно розподілена по зоні різання
Фільтри також слід регулярно оглядати й замінювати через відповідні інтервали. Перевантажений фільтр обмежує потік повітря, послаблює смоктання й дозволяє більшій кількості пилу залишатися всередині машини.
Крок 3: Очищення робочого столу й рейок
Робочий стіл є основним місцем накопичення металевого пилу, шлаку та розплавлених залишків. Щоб контролювати цю зону:
· Щодня видаляйте важкі шлакові відкладення
· Регулярно очищайте опорні рейки
· Замінюйте рейки, які суттєво деформовані, пошкоджені або сильнопримарані
Підтримання ліжка та реєк у чистоті покращує повітрообмін у зоні різання й зменшує ймовірність того, що накопичений сміття завадить правильному розташуванню деталей або точності різання.
Крок 4: Перевірка та очищення оптичних компонентів
Оптичні компоненти вимагають обережного поводження, оскільки навіть незначне забруднення може вплинути на продуктивність лазера. Огляд захисних вікон та лінз проводьте згідно з графіком технічного обслуговування верстата.
Якщо потрібне очищення, використовуйте лише затверджені інструменти, серветки та методи очищення. Уникайте безпосереднього дотику до оптичних поверхонь і замінюйте компоненти, коли забруднення або пошкодження більше не можна безпечно видалити.
Крок 5: Контроль допоміжного газу та повітряного потоку
Правильний потік допоміжного газу сприяє видаленню розплавленого металу, диму та частинок із різального шва під час різання. Як частина звичайної експлуатації перевіряйте такі пункти:
· Тиск допоміжного газу встановлено правильно для даного процесу
· Сопло чисте й правильно вирівняне
· Подача газу й повітря залишається стабільною під час різання
Стабільна подача газу обмежує кількість залишків на заготовці й зменшує забруднення навколо різального вузла та внутрішньої різальної зони.
Крок 6: Дотримуйтеся графіка профілактичного технічного обслуговування
Запобігання утворенню пилу є найефективнішим, коли прибирання планують заздалегідь, а не виконують лише після виникнення проблеми. Базова програма технічного обслуговування може включати:
· Щотижневе прибирання доступних внутрішніх зон
· Щомісячний огляд системи відсмоктування й вентиляції
· Періодичну заміну фільтрів, ущільнень та інших споживаних матеріалів для контролю пилу
Точні інтервали мають враховувати інтенсивність використання обладнання й тип оброблюваних матеріалів, однак регулярне профілактичне технічне обслуговування — це ключ до запобігання поступовому забрудненню, що може перерости в тривалу проблему надійності.
Найкращі практики для тривалого контролю пилу
Використовуйте матеріали кращої якості
Якість матеріалу може впливати на обсяг диму, залишків та забруднення, що утворюються під час обробки. За можливості використовуйте стабільні, чисті матеріали з постійним станом поверхні. Зменшення забруднення в джерелі знижує навантаження на верстат та систему витяжки.
Правильно навчіть операторів
Оператори повинні розуміти зв’язок між контролем пилу та продуктивністю верстата. До корисних звичок належать: підтримання чистоти в зоні різання, використання правильних технологічних параметрів, розпізнавання аномальних залишків та своєчасне повідомлення про проблеми з витяжкою або повітряним потоком. Усвідомленість операторів є важливою частиною щоденного профілактичного обслуговування.
Контроль роботи автоматів
Слідкуйте за змінами якості різання, сили витяжки, повітряного потоку, завантаження фільтрів та кількості залишків усередині верстата. Незначні зміни можуть бути ранніми ознаками виникнення проблем із контролем пилу. Їхнє своєчасне усунення допомагає запобігти серйознішим несправностям та незапланованому простою.
Часто задані питання
Як часто слід очищати лазерний різальний верстат для контролю пилу?
Поверхневий пил, розсипаний сміття та видимий шлак слід видаляти щодня. Більш ретельне очищення, як правило, можна проводити раз на тиждень, а інтервали коригувати залежно від інтенсивності виробництва, типу матеріалу та обсягу утвореного забруднення.
Чи може накопичений пил спричинити постійну поломку верстата?
Так. Якщо надмірна кількість пилу тривалий час залишається без уваги, це може забруднити оптичні компоненти, ускладнити роботу систем екстракції та вентиляції, посилити проблеми, пов’язані з нагріванням, і скоротити термін служби деталей верстата. Раннє очищення та регулярне технічне обслуговування значно зменшують цей ризик.
Який найефективніший спосіб покращити видалення пилу?
Спочатку переконайтеся, що система відсмоктування забезпечує достатній потік повітря для зони різання. Зберігайте повітропроводи чистими, регулярно перевіряйте роботу вентиляторів і замінюйте забруднені фільтри до того, як ефективність відсмоктування значно знизиться. Як правильне проектування системи повітрообміну, так і постійне технічне обслуговування є обов’язковими для ефективного відсмоктування.
Висновок
Контроль накопичення пилу є критично важливим для забезпечення стабільності процесу різання, надійності обладнання та безпечнішого виробничого середовища. Чисті умови праці, ефективне відсмоктування, регулярне обслуговування робочого столу й оптичних компонентів, правильні налаштування допоміжних газів, а також структурована програма профілактичного технічного обслуговування — усі ці заходи спільно зменшують забруднення.
Для користувачів лазерних верстатів різання JUGAO управління пилом має бути складовою звичайної виробничої дисципліни, а не епізодичним завданням з прибирання. Чистіший верстат, як правило, означає стабільнішу роботу, менше перерв на технічне обслуговування та кращу продуктивність у довгостроковій перспективі.
Якщо вам потрібна підтримка у технічному обслуговуванні лазерних різальних верстатів, оптимізації процесів або виборі обладнання, команда JUGAO може надати технічні рекомендації на основі ваших виробничих вимог.

