





Як вибрати правильний лазерний зварювальний верстат?
Як вибрати правильний лазерний зварювальний апарат?
Оскільки технологія лазерного зварювання все ширше застосовується в таких галузях, як виробництво фурнітури, обробка листового металу, побутова техніка, нові джерела енергії, електроніка та автокомпоненти, усе більше підприємств впроваджують лазерні зварювальні машини для підвищення ефективності зварювання й якості продукції. Проте під час закупівлі багато компаній зосереджуються переважно на «потужності» та «ціні». Насправді вища потужність не завжди означає кращу машину, а нижча ціна не гарантує кращої вартості. На вибір обладнання впливають такі чинники, як матеріал, товщина виробу, конфігурація зварного шва, обсяг виробництва, швидкість зварювання та необхідний рівень автоматизації. Правильний вибір лазерної зварювальної машини має починатися з аналізу ваших конкретних виробничих вимог.
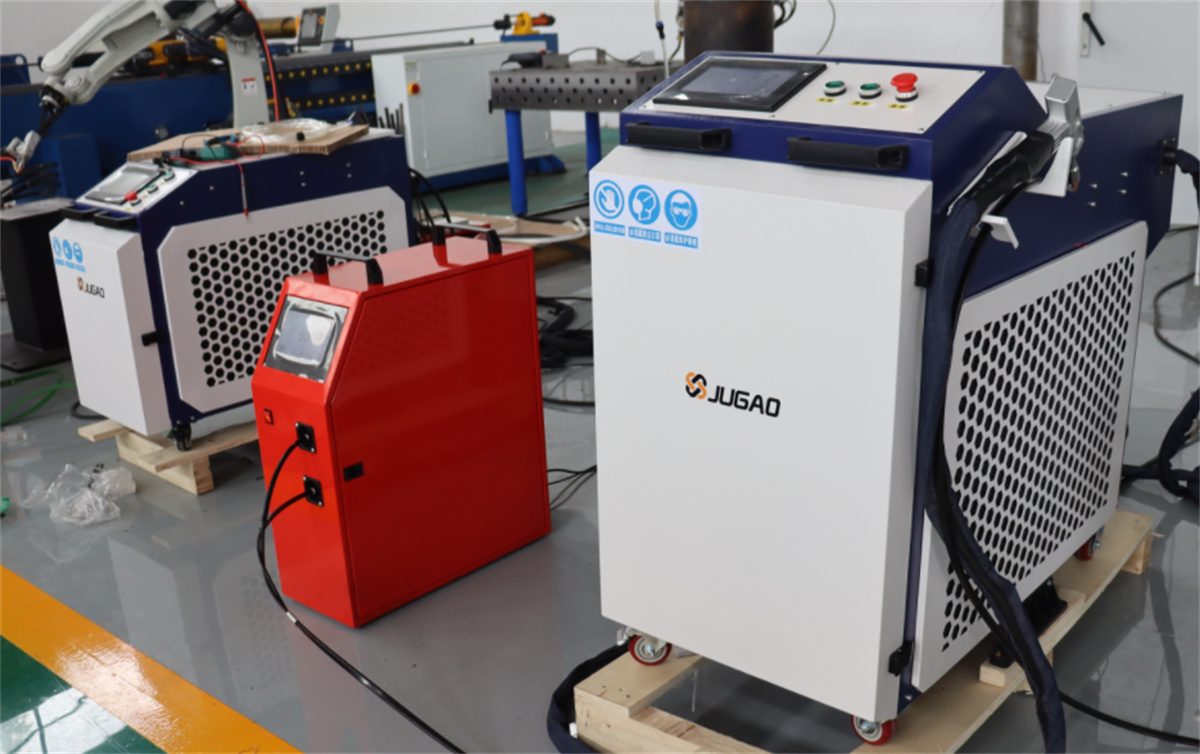
I. Вибір лазерної зварювальної машини залежно від матеріалу та товщини виробу
Першим кроком у виборі лазерного зварювального апарату є визначення матеріалу та його товщини. До поширених матеріалів належать нержавіюча сталь, вуглецева сталь, оцинкований лист, алюмінієві сплави, мідь та мідні сплави. Оскільки різні метали мають різну швидкість поглинання лазерної енергії, теплопровідність та специфічні вимоги до процесу зварювання, обладнання не можна вибирати лише за назвою матеріалу.
Наприклад, технології лазерного зварювання для таких матеріалів, як нержавіюча сталь та вуглецева сталь, є порівняно зрілими, тоді як матеріали з високою відбивною здатністю та високою теплопровідністю — наприклад, алюміній та мідь — зазвичай вимагають більшої потужності лазера та точніших параметрів зварювання.
Після визначення матеріалу також необхідно враховувати товщину заготовки. Для одного й того самого матеріалу вимоги до зварювання 1-мм тонкого листа значно відрізняються від вимог до зварювання 5-мм товстого листа. У разі тонких листів основними проблемами є кількість введеної теплоти, пробивання та контроль деформацій; для середніх і товстих листів акцент зміщується на глибину проплавлення шва, швидкість зварювання та необхідність подачі зварювального дроту. Отже, потужність лазерного зварювального агрегату не може визначатися окремо від матеріалу й товщини; процес вибору має комплексно враховувати поєднання «матеріал + товщина + конфігурація зварного з’єднання + швидкість зварювання».
II. Вибір обладнання за конфігурацією зварного з’єднання та методом виробництва
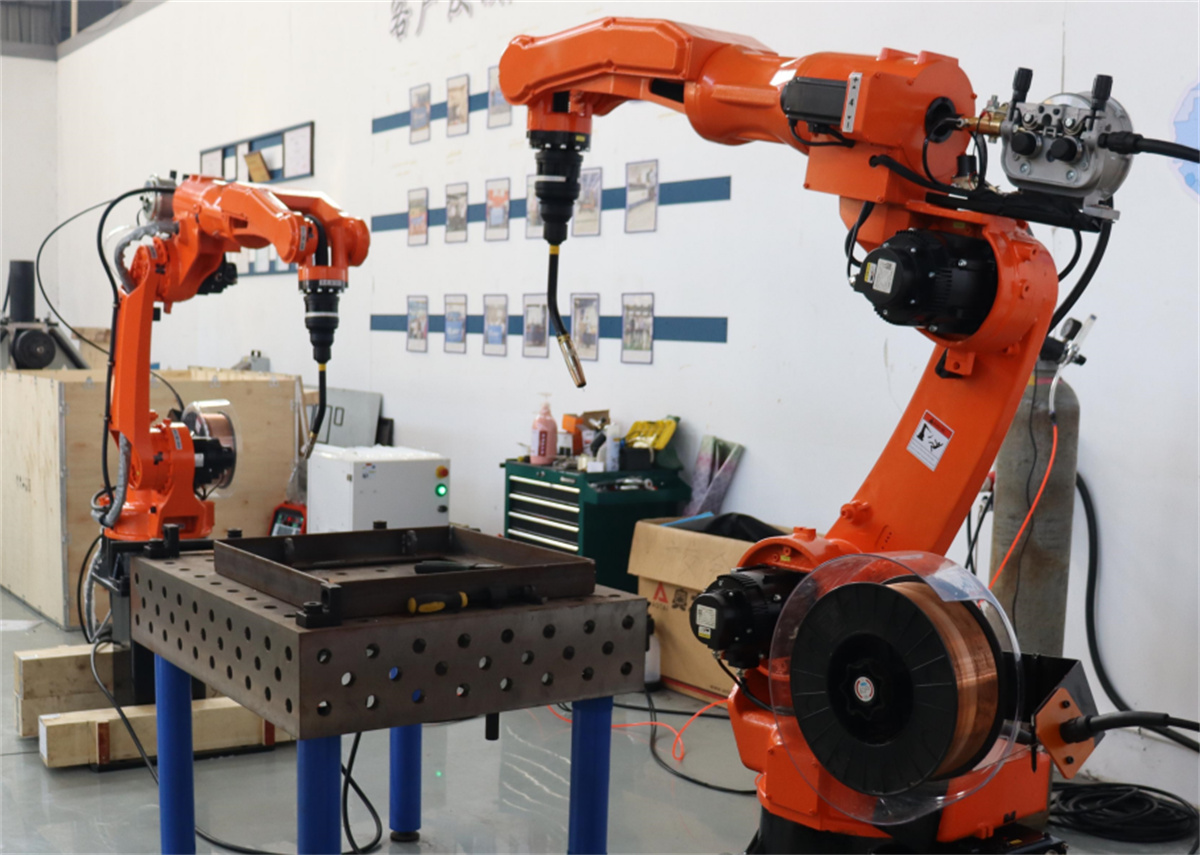
Крім матеріалу та товщини, конфігурація зварного з’єднання також є одним із ключових факторів при виборі лазерного зварювального апарату. Для типових лінійних швів — наприклад, у збірках з листового металу, корпусах або рамах — зазвичай достатньо стандартного лазерного зварювального обладнання. Для виробів, таких як шасі, шафи або дверні панелі, що мають багато внутрішніх і зовнішніх кутів, необхідно враховувати робочий простір, потрібний для зварювального пальника, а також необхідність функції зварювання з «коливанням» (осциляцією променя). Якщо деталь має складні криві або високоступенево повторювані траєкторії зварювання, слід розглянути роботизовану лазерну зварювальну систему.
Крім того, вибір між ручним лазерним зварювальним апаратом і роботизованою лазерною зварювальною системою має ґрунтуватися на конкретній виробничій моделі компанії. Ручні лазерні зварювальні апарати забезпечують гнучкість у роботі й тому добре підходять для виробничих умов із високою різноманітністю продукції, малими партіями та частими змінами конструкції виробів. Натомість роботизовані лазерні зварювальні системи краще підходять для сценаріїв із стандартизованими продуктами, великими партіями, фіксованими траєкторіями зварювання та високими вимогами до продуктивності (коротким часом циклу). Жоден із цих типів не є принципово «кращим» за інший; натомість вони призначені для задоволення різних виробничих потреб.
III. Як обрати потужність лазерного зварювання?
Потужність лазера — це ключовий параметр, який часто аналізують під час закупівлі обладнання, але помилково вважати, що «вища потужність завжди означає кращі результати зварювання». Наприклад, при зварюванні заготовок товщиною 2 мм оптимальні параметри для нержавіючої сталі, вуглецевої сталі, алюмінієвого сплаву або оцинкованого листового металу можуть суттєво відрізнятися. Отже, потужність слід вибирати, враховуючи матеріал, товщину, конфігурацію з’єднання, швидкість зварювання, використання присадного дроту та необхідну естетичну якість кінцевого виробу.
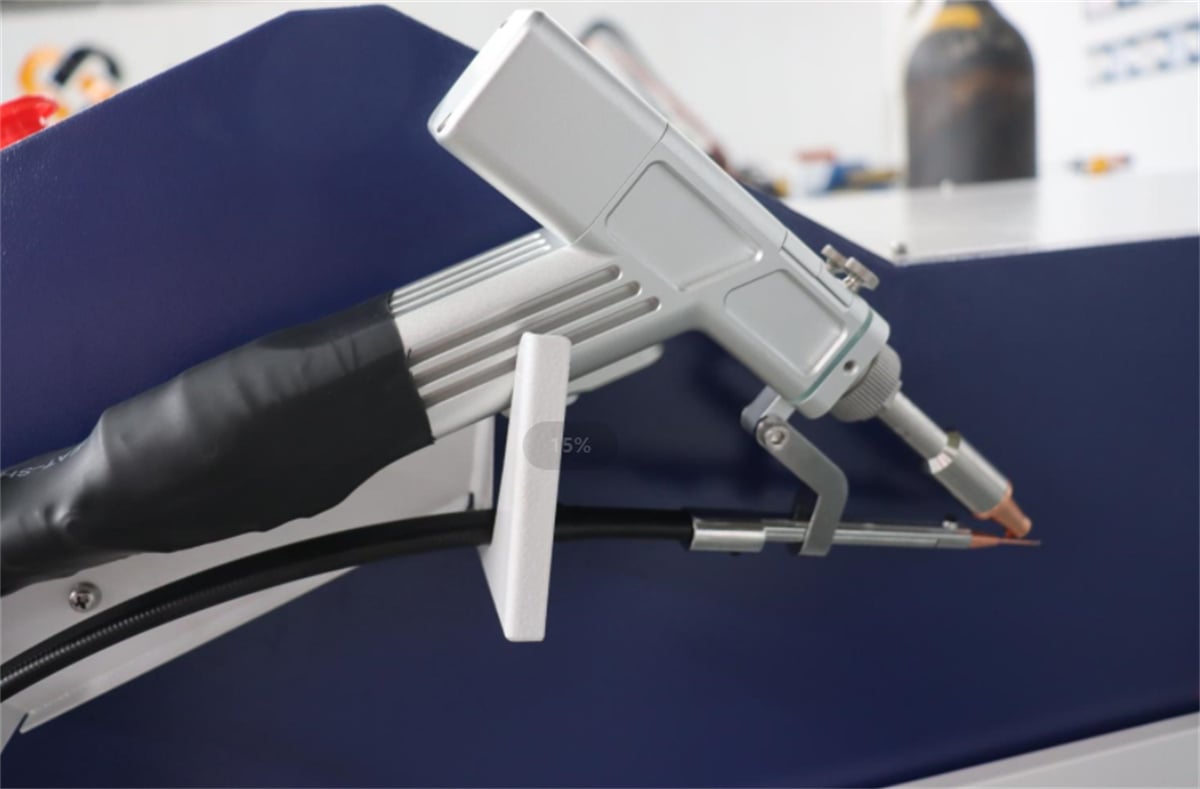
Під час придбання обладнання замість простого запиту до виробника «Чи є у вас модель потужністю 2000 Вт або 3000 Вт?» ефективніше надати конкретні дані: матеріал, товщину, положення зварювання, фотографії зварних швів та бажану швидкість зварювання. Надання реальних зразків для тестування дозволить ще точніше підібрати обладнання. У кінцевому підсумку головне для компанії — чи зможе обладнання стабільно задовольняти її виробничі вимоги, а не лише яка потужність вказана на табличці пристрою.
IV. Вибір між повітряним охолодженням, водяним охолодженням та функцією подачі дроту
Сучасне обладнання для лазерного зварювання, як правило, використовує або системи повітряного охолодження, або системи водяного охолодження. Лазерні зварювальні апарати з повітряним охолодженням, як правило, компактні й портативні, що робить їх ідеальними для обробки фурнітури, виготовлення виробів із тонколистового металу, виробництва малих партій та застосувань, де обладнання потрібно часто переміщати. Лазерні зварювальні апарати з водяним охолодженням, які відводять тепло за допомогою циркуляційної системи охолодження, краще підходять для тривалої безперервної роботи та середовищ високопродуктивного виробництва. Отже, жодна з систем — ні повітряного, ні водяного охолодження — не є принципово кращою; вибір має ґрунтуватися на таких факторах, як потужність лазера, тривалість безперервної роботи, умови виробничого середовища та конкретний спосіб використання.
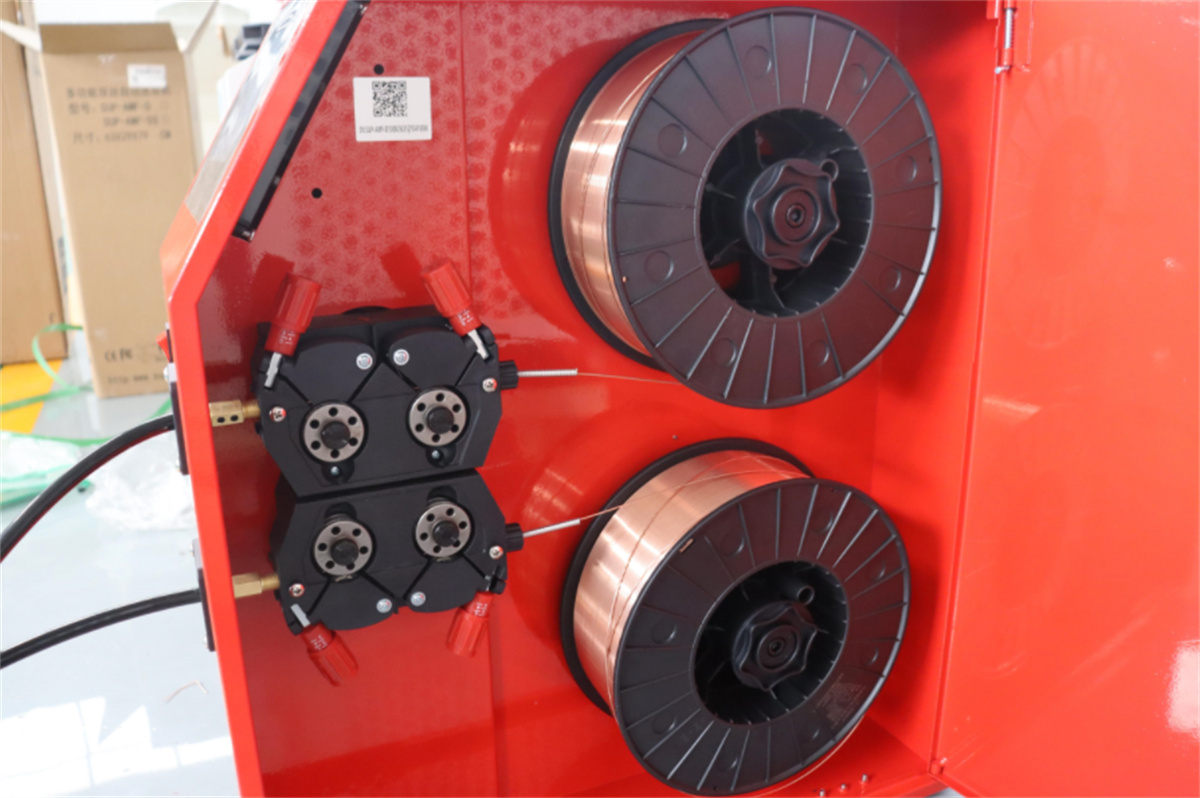
Потреба в автоматичній системі подачі дроту залежить насамперед від зазору між деталями під час збирання та вимог до шва. Для деталей із високою точністю збирання й мінімальними зазорами часто достатньо зварювання без присадочного дроту. Однак, якщо в зварному з’єднанні є зазори або потрібно збільшити висоту валика шва (висоту наплавленого валика) чи поліпшити профіль шва, слід розглянути лазерне зварювальне обладнання з автоматичною системою подачі дроту.
V. Дивіться далі ціни покупки: враховуйте загальну вартість володіння
При купівлі лазерного зварювального верстата вказана ціна — лише одна складова загальної вартості. Також необхідно врахувати витрати на робочу силу, захисний газ, споживні матеріали, технічне обслуговування, енергоспоживання та можливі простої. Верстат із нижчою початковою ціною покупки може насправді не забезпечити нижчі виробничі витрати, якщо він характеризується повільними швидкостями зварювання, високими вимогами до робочої сили або частими потребами в технічному обслуговуванні.
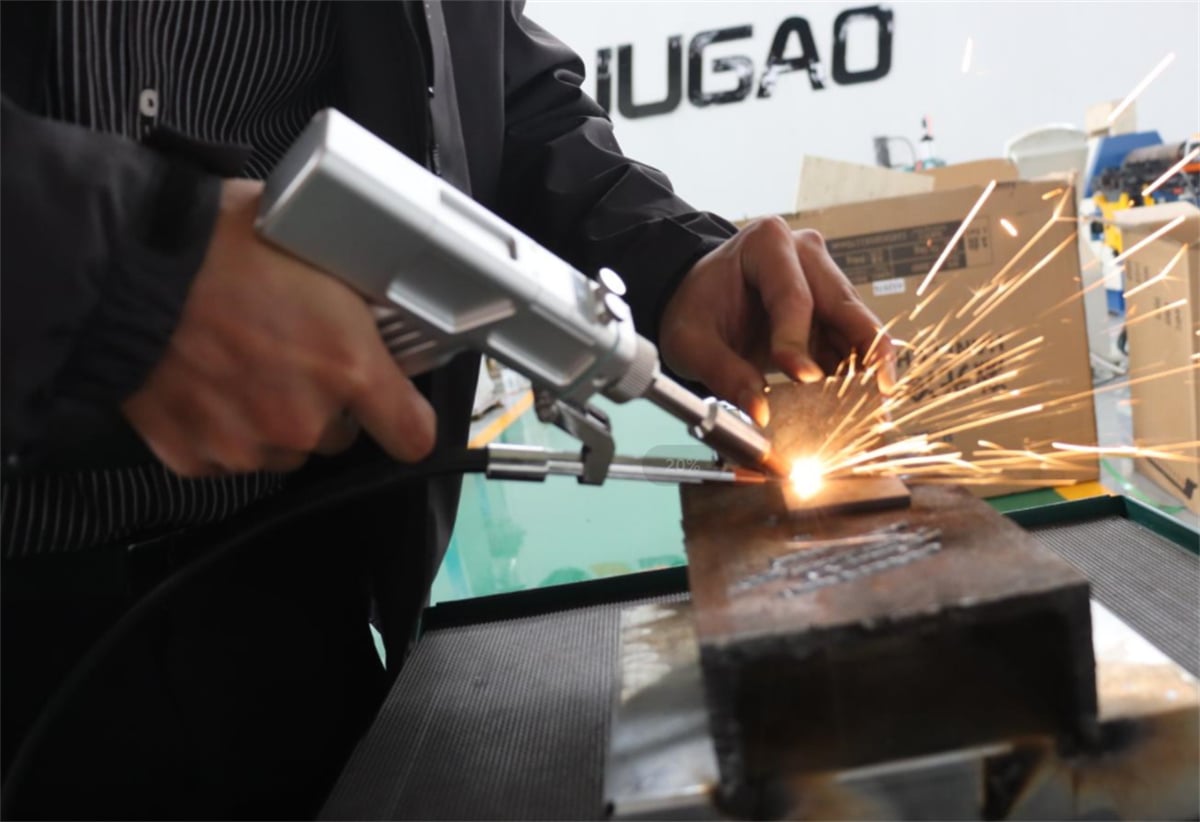
Отже, при виборі лазерного зварювального апарату доцільно провести комплексний розрахунок, який включає: інвестиції в обладнання, витрати на робочу силу, експлуатаційні витрати, витрати на технічне обслуговування та продуктивність виробництва. Для компаній, що займаються серійним виробництвом, також важливо врахувати рівень автоматизації та потенціал майбутніх модернізацій виробничої лінії. При виборі обладнання не слід орієнтуватися лише на початкову вартість покупки; замість цього необхідно оцінити, наскільки значно обладнання зможе знизити витрати на виробництво протягом тривалого часу.
VI. Чому пробне тестування є обов’язковим перед придбанням лазерного зварювального апарату?
Лазерне зварювання має високу адаптивність процесу; однак однакова потужність лазера може давати різні результати залежно від матеріалу, товщини та конструктивного виконання виробу. Тому проведення пробного тестування на реальних виробах перед остаточним придбанням є критично важливим.
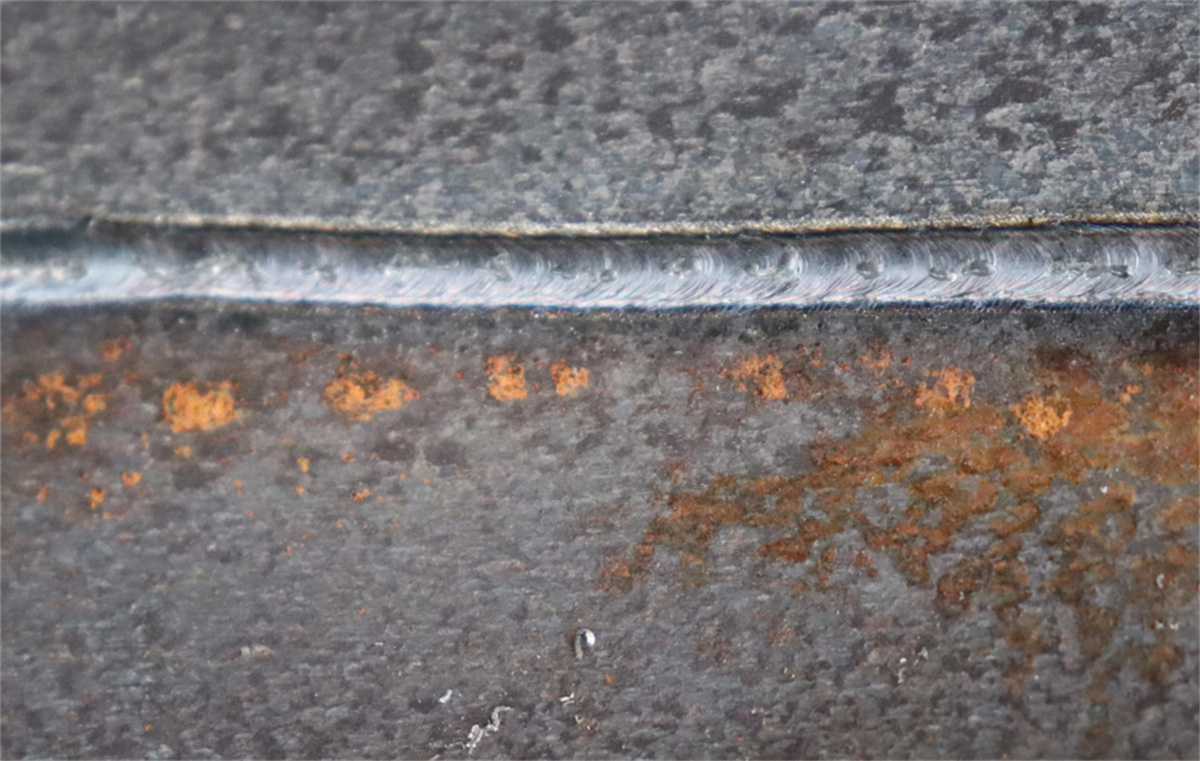
Під час випробування зразків звертайте особливу увагу на такі фактори, як глибина проплавлення шва, профіль валика шва, швидкість зварювання, ризик прожогу, деформація виробу, потемніння поверхні та необхідність зачистки шва після зварювання. Під час серійного виробництва також слід вимірювати час зварювання на одиницю продукції, щоб визначити, чи може обладнання забезпечити потрібний цикл виробництва (продуктивність).
Випробування зразків на справжніх виробах дає набагато більш цінні дані, ніж просте порівняння технічних характеристик обладнання.
VII. Схема вибору лазерного зварювального верстата
При виборі лазерного зварювального верстата підприємства можуть дотримуватися такої логічної послідовності: матеріал → товщина → конфігурація з’єднання → обсяг виробництва → швидкість зварювання → рівень автоматизації → потужність лазера → спосіб охолодження → вимоги до подачі дроту → практичне випробування зразків.
Для виробничих сценаріїв із малими партіями, великою різноманітністю продукції та частими змінами оброблюваних деталей найкращим варіантом часто є ручний лазерний зварювальник. Навпаки, для стандартизованих виробів із великими обсягами замовлень та фіксованими траєкторіями зварювання більш доцільною є роботизована лазерна зварювальна система. Якщо обладнання має бути мобільним, рекомендується повітряне охолодження; для тривалого безперервного виробництва краще підходить водяне охолодження. Остаточна конфігурація обладнання повинна ґрунтуватися на результатах тестування, проведених на реальних оброблюваних деталях.
VIII. Лазерні зварювальні машини: адаптація рішень під ваші конкретні деталі
Як виробник обладнання для лазерного зварювання, ми пропонуємо цілий спектр рішень — у тому числі ручні лазерні зварювальні апарати, повітряні та водяні лазерні зварювальні системи, автоматизоване обладнання для лазерного зварювання з подачею дроту та роботизовані лазерні зварювальні комірки — які адаптовано під ваші конкретні вимоги щодо матеріалів, товщини заготовок, конфігурації з’єднань, обсягів виробництва, швидкості зварювання та потреб у автоматизації.
Якщо ви в процесі вибору лазерного зварювального апарату, не варто одразу зосереджуватися на конкретній потужності чи цінових позиціях. Просто надішліть нам зображення ваших заготовок, детальну інформацію про матеріали та їхню товщину або навіть самі деталі. Ми надаємо безкоштовну оцінку зварювального процесу та пробне зварювання, що дозволяє нам рекомендувати оптимальне обладнання й робочі параметри на основі реальних результатів зварювання — це допомагає вашому підприємству мінімізувати витрати, пов’язані з вибором обладнання та експериментуванням із процесом.

