





Boru Eğme Makinesinin kurulumdan sonra deneme çalıştırılmasının önemi nedir?
Makine kuruldu, kablolama tamamlandı ve seviye ayarı yapıldı. Her şey çalıştırılmaya hazır görünüyor; ancak kurulum kalitesinin gerçek testi, güç açıldığında değil, makinenin ilk boruyu bükmesi anıdır.
Bir yük olmadan çalışırken makinede birçok kurulum hatası görünmez kalır; sorunlar yalnızca makine yükleme altında iken ve boru bükme işlemi gerçekleştirirken ortaya çıkar. Deneme çalıştırmasının tam olarak bu amaçla yapılması gerekir: seri üretim başlamadan önce kapsamlı doğrulama için son fırsatı sunar. Bu aşamada sorunları tespit etmek ve çözmek maliyetleri en aza indirir ve ayarlamaları çok daha kolay hale getirir.
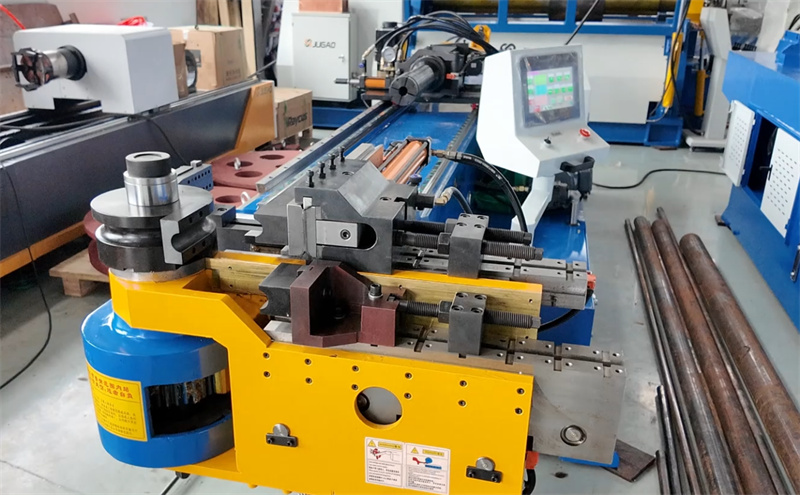
Deneme çalıştırması neyi doğrular?
Basitçe ifade edersek, dört temel alanı kapsar: makinenin genel kararlılığı, bükme doğruluğunun ve tekrarlanabilirliğinin standartlara uygunluğu, takımların ve borunun hizalanması ile kurulumla ilgili mekanik ve elektrik sistemlerinin bütünlüğü.
Bu amaçlar birinci bakışta basit görünebilir; ancak her biri gelecekteki üretim verimliliğini ve ürün kalitesini doğrudan etkiler. Tekrarlanabilirlik özellikle kritiktir: tek bir uyumlu boru üretmek zor değildir; gerçek zorluk, *her* borunun standartlara uymasını sağlamaktadır.
Başlamadan önce iki şeyi doğrulayın
Öncelikle makinenin yatay hizalama ve sabitleme durumunu kontrol edin. Makine tablası ve ana çerçevesini, seviye doğruluğunun izin verilen aralıkta olduğundan emin olmak için bir hassas seviye ile yeniden inceleyin. Ankraj cıvataları, belirtilen talimatlara göre eşit şekilde sıkılmalıdır; düzensiz gerilimden kaçının. Eşit olmayan sabitleme, deneme çalıştırması sırasında titreşim ve yer değiştirmeye kolayca neden olabilir.
İkinci olarak, elektriksel ve hidrolik bağlantıları kontrol edin. Şebeke gerilimini ve faz dengesini doğrulayın, güvenilir topraklamayı sağlayın ve hidrolik hortumların yönlendirilmesini ve bağlantı elemanlarını sızıntı açısından inceleyin. Kararsız güç kaynağı veya küçük hidrolik sızıntılar, deneme üretim sürecinde servo kontrolü ve bükme tutarlılığını etkileyebilir.
Deneme üretimi birkaç adımda gerçekleştirilir
Adım bir: Yüksüz çalışma. Boru yüklü olmadan tüm eksenleri, sıkma cihazlarını, mandrelleri ve döner hareketleri döngüye alın. Anormal gürültü, titreşim veya titrek hareket olup olmadığını dikkatle dinleyin. Böyle belirtiler genellikle hizalama sorunlarını veya yetersiz sabitlemeyi gösterir; bu sorunlar bu aşamada kolayca giderilebilir.
Adım iki: Basit bükme testi. Standart bir yarıçap ve kısa bir boru uzunluğuyla tek bir bükmeyle başlayın. Kurulumla ilgili herhangi bir sorun varsa, bu tür basit bir bükme bile açısal sapmalar, yüzey çizikleri veya beklenmedik geri yaylanma ile bunları ortaya çıkaracaktır.
Adım üç: Doğruluk ve tekrarlanabilirliği kontrol edin. Aynı parçayı tekrar tekrar bükün ve sonuçları karşılaştırın. Açılar parça parça değişiyorsa, olası nedenler arasında tam olarak yataylanmamış makine, yanlış hizalanmış takımlar veya kurulum sürecinden kaynaklanan makine gövdesinde kalan gerilim yer alabilir. Bu sorunları tam üretim başlamadan önce çözmek, sonrasında çözmekten çok daha kolaydır.
Deneme üretimi sırasında yaygın kurulum sorunları
Kalıp ve makine merkez hattı arasında uyumsuzluk. Bu, deneme üretiminde en yaygın sorunlardan biridir ve genellikle bükme başlığının yanlış montajı veya kalıplamanın yanlış ayarlanması nedeniyle ortaya çıkar. Belirtileri arasında boru ovalitesi, duvar kalınlığında eşit olmayan incelme ve yüzeyde kalıp izleri bulunur.
Yetersiz sıkma kuvveti veya yanlış mandrel konumlandırması. Deneme bükümlerinde borunun kayması veya buruşması işlemle ilgili sorunlar gibi görünebilir; ancak bunlar genellikle montaj ve hizalama ile ilişkilidir. Doğru şekilde monte edilmiş bir makinede parametre ince ayarına verilen tepki tahmin edilebilir niteliktedir.
Yük altında titreşim veya gürültü. Büküm sırasında titreşim açık bir uyarı işaretidir ve genellikle sabitleme sorunlarını, zeminle eşit olmayan teması veya montajdan sonra gevşek kalan mekanik bağlantıları gösterir. Yük altında deneme üretimi yapmak bu sorunları tespit etmenin en hızlı yoludur.
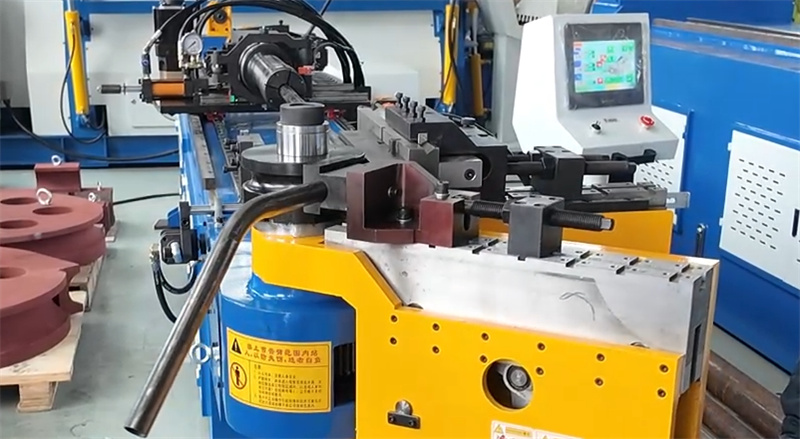
Parametre İnce Ayarı İlkeleri
Deneme üretiminde maksimum hızı kullanmaktan kaçının. Yavaş ve kontrollü hareket, makinenin çalışma durumunu daha iyi gözlemlemenizi sağlar ve montaj sorunları ile süreç ayarlama sorunlarını birbirinden ayırt etmenize yardımcı olur. Her şeyin doğru çalıştığından emin olduktan sonra yalnızca basınç ve hızı kademeli olarak artırın.
Döndürme ve ilerleme doğruluğu, doğru montajın temel göstergeleridir. Deneme üretiminde gözlenen sapmalar genellikle enkoder hizalamasının veya mekanik montajın ayarlanması gerektiğini gösterir.
Bazı Sık Sorulan Sorular
Deneme çalıştırması ne kadar sürer?
Eğme doğruluğu ve tekrarlanabilirliği birden fazla çevrim boyunca sabit kalana kadar devam eder. Parçanın karmaşıklığına bağlı olarak bu süre birkaç saat ile birkaç güne kadar değişebilir.
Deneme çalıştırması tüm montaj hatalarını tespit edebilir mi? Her sorun hemen ortaya çıkmaz ancak tam ölçekli üretim başlamadan önce büyük mekanik, elektriksel ve hizalama sorunlarını belirlemenin en etkili yoludur.
Deneme çalışması için hangi malzemeler kullanılır?
Gerçek üretimde kullanılacak aynı parti malzeme kullanılmalıdır. Farklı malzemelerin farklı bükülme özellikleri vardır; bu nedenle farklı malzemeler kullanmak deneme sonuçlarını anlamsız hâle getirir.
Deneme çalışması sadece bir formalite değildir. Bu, montaj hatalarını erken tespit etmenizin ve uzun vadeli bükülme doğruluğunu sağlamamanızın en iyi fırsatıdır. Sorunları önceden ortaya çıkarmak ve çözmek, sorunsuz bir üretim sürecini garanti eder.

