





Boru bükme makinesinin temelini ve sabitlemesini yanlış yaparsanız, ileride büyük sorunlar yaşarsınız
Bir boru bükme makinesi kurulurken insanların ilk aklına gelen genellikle makinenin kalitesi ya da hassasiyetidir. Ancak atölyelerde, makine ve programlama mükemmel olmasına rağmen makinenin aşırı titreşim, büküm açılarında kayma ve kullanım süresi boyunca konum kaymaları yaşadığı çok sayıda durum gördüm. Sorun giderme süreçlerinden sonra suçlu her zaman yetersiz bir temel ya da sabitleme sistemi çıkıyordu.
Boru bükme makinesi çalışırken sessizce durmaz. Boru bükme, sıkma ve mandrel hareketleri hepsi dinamik kuvvetler üretir. Bu kuvvetler zemine aktarılırsa makine sallanır; uzun süreli sallanma, doğruluk rayları, rulmanlar ve takımlar dahil her şeye zarar verir. Bu nedenle temel ve sabitleme işlemleri yalnızca resmi formaliteler değil; makinenin uzun vadeli doğruluğunu koruyup korumayacağını doğrudan belirler.
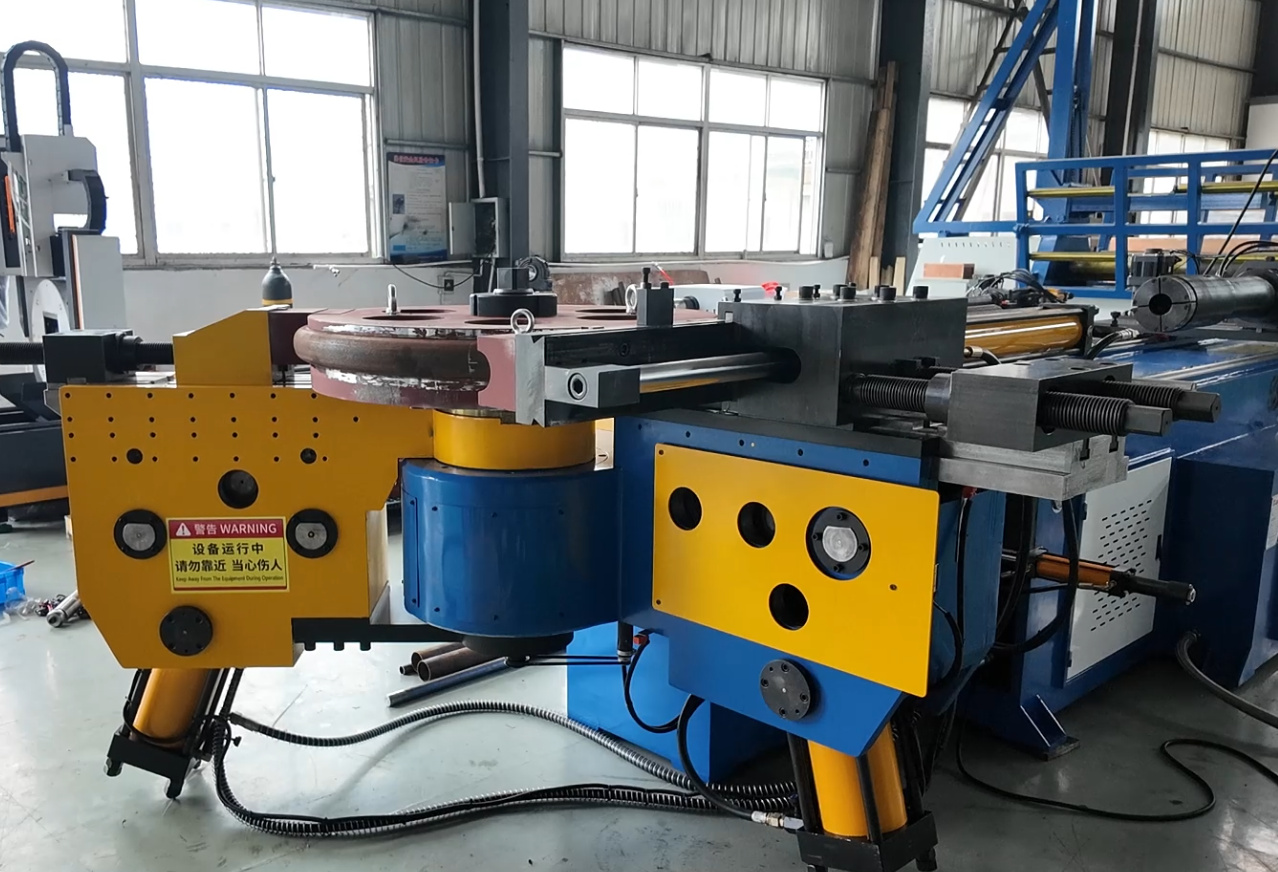
Zemin Dayanımı ve Düzgünlüğü Standartlara Uymalıdır
Kurulumdan önce atölye zemininin durumu değerlendirilmelidir. Orta ve büyük boyutlu CNC boru bükme makineleri—özellikle yüksek tonajlı modeller—beton kalınlığı ve dayanımı açısından belirli gereksinimler içerir. Standart beton zemin genellikle çok incedir; zamanla eşitsiz çökme meydana gelebilir ve makine eğilebilir. Zemin özelliklere uymuyorsa en güvenli yaklaşım, özel bir temel plakası dökmektir.
Zemin düzgünlüğü de eşit derecede kritiktir. Düzgün olmayan bir zemin, makinenin yatay hizalanmasını zorlaştırır ve makine zorla yatay konuma getirilse bile önemli iç gerilmelere neden olur. Küçük sapmalar, destek plakaları (shim) kullanılarak düzeltilebilir; ancak büyük eğimler için betonun öğütülmesi ya da yeniden dökülmesi gerekir. Köşelerden geçmeye çalışmayın; bunun sonucu genellikle tutarsız bükme açılarıdır.
Doğru Ankraj Cıvatalarını Seçin—Kısayolları Denemeyin
Ankraj cıvataları, makinenin yatay yönde kaymasını veya burulmasını önlemek için hayati öneme sahiptir. Zemin koşullarına ve makine boyutuna bağlı olarak genellikle genişleme ankrajları ya da kimyasal ankrajlar kullanılır. Ağır iş yüküne dayanıklı modeller için, üstün tutma gücü ve uzun vadeli kararlılık sağladığından kimyasal ankrajları öneririm.
Ankraj cıvatalarının çapı, uzunluğu ve dayanım sınıfı, makinenin montaj delikleriyle ve yük gereksinimleriyle uyumlu olmalıdır. Daha küçük boyutlu cıvataların zorla yerleştirildiği durumlar görmüşüm; makine başlangıçta sağlam görünse de, birkaç aylık işletme sonrasında kaymaya başladı. Böylece ön planda biraz para tasarrufu sağlanmaya çalışılırken, ileride çok daha yüksek onarım maliyetleri ortaya çıkar.
Konumlama ve Sıkma İşleminde Hassasiyet
Ankraj cıvatalarını makine tabanındaki deliklerle dikkatlice hizalayın; yerlerine zorla oturtmayın. Sıkma işlemi sırasında köşegen sırayı takip edin ve tek bir cıvatanın tamamen sıkılmasını beklemeyin; bunun yerine kademeli olarak, birkaç aşamada yavaşça kuvvet uygulayın. Bu yöntem, makine çerçevenin deformasyona uğramasını engeller.
İlk sıkma işleminin ardından birkaç gün sonra tork değerini yeniden kontrol edin. İşletmenin erken dönemlerinde meydana gelen hafif çökelme, cıvataların biraz gevşemesine neden olabilir. Bu yeniden sıkma uygulamasını benimsemek, ileride yaşanabilecek birçok potansiyel sorunu önler.
Adım Adım Yapıştırma
Makineyi konumlandırdıktan hemen sonra sabitlemeye çalışmayın. Makineyi nihai yerine yerleştirin ve işletim, bakım ve malzeme taşıma işlemleri için etrafında yeterli boşluk olduğundan emin olun. Konumlandırıldıktan sonra dengeleme işlemine geçin.
Tüm yönlerde hizalamayı doğrulamak için hassas bir seviye kullanın. Dengeleme işlemini acele etmeyin; çünkü gelecekteki boru bükme işlemlerinin doğruluğu bu işleme doğrudan bağlıdır. Dengelemeden sonra ankraj cıvata deliklerini açın ve temizleyin, cıvataları takın ve önerilen tork değerine göre sıkın. Bu aşamada makine tamamen sabit olmalı ve herhangi bir sallanma göstermemelidir.
Yaygın hatalar — yaptığınız hataları kontrol edin.
Sadece makinenin ağırlığını dikkate almak ve dinamik yükleri göz ardı etmek. Boru bükme sırasında oluşan darbe kuvvetleri ve titreşimler, statik ağırlığı çok aşar; temel tasarımı bu faktörleri mutlaka dikkate almalıdır.
Kurulumdan sonra ayarların göz ardı edilmesi. İlk deneme çalışmasından sonra, makinenin yatay hizasını ve ankraj cıvatalarının sıkılığını yeniden kontrol etmelisiniz. Bu basit adım, ileride büyük sorunları önleyebilir.
Güvenilir bir makine, sağlam bir temel ve doğru ankrajlamayla başlar.
Dengeli bir taban, titreşimi en aza indirir, servo sistemi korur ve kalıp ile mandrel arasındaki hizalamayı sürekli tutar. Zamanla, daha tutarlı bükme kalitesi elde edersiniz ve bakım ihtiyacınız azalır. Bu yatırım, makineyi daha sonra tekrar tekrar onarmaktan çok daha fazla getiri sağlar.
Bazı Sık Sorulan Sorular
Tüm boru bükme makineleri ankraj gerektirir mi? Çoğu CNC modeli—özellikle orta ve büyük boyutlu olanları—bunu gerektirir. Bazı makineler ankrajlanmadan da çalışabilir; ancak ankrajlama, kararlılığı ve hassasiyeti önemli ölçüde artırır.
Mevcut atölye zemini kullanılabilir mi? Evet, ancak dayanım, kalınlık ve düzgünlük açısından gerekli şartları karşılaması koşuluyla. Bu şartlar sağlanmıyorsa özel bir temel dökülmelidir.
Ankraj cıvataları ne sıklıkla kontrol edilmelidir? İşletmeye alınmadan sonraki ilk birkaç gün içinde kontrol edilmeli; daha sonra bakım planına göre belirlenen düzenli aralıklarla torkları yeniden kontrol edilmelidir.
Ankrajlama yetersiz olursa ne olur? Titreşim, hassasiyet kaybı ve aşınmanın hızlanması gibi sorunlar ortaya çıkar; ciddi durumlarda güvenlik riskleri bile meydana gelebilir.
Sonuç olarak, boru bükme makinesinin temeli ve ankrajlaması sıradan kurulum adımları değildir; bunlar makinenin gelecekteki işletme kararlılığını belirler. Doğru zemin hazırlığı, uygun ankraj cıvatası seçimi, titiz düzeyleme ve standart kurulum prosedürlerine uyulması, ileride sorunsuz bir üretim süreci sağlar.

