





Neden Lazer Kesim Memesi Hasarı Sıkça Oluşur?
Lazer kesim makinesindeki memenin hasar görmesi, günlük üretimde karşılaşılan en yaygın sorunlardan biridir. Memeleri düşünüldüğünden daha sık değiştiriyorsanız, muhtemelen sürekli neyin yanlış gittiğini merak ediyorsunuzdur. Deneyimime göre, hasar görmüş bir meme genellikle tek bir nedenle değil, çoğunlukla kesim ayarlarının yanlış olması, memenin iş parçasına çarpması, temiz olmayan gaz kullanımı, kir birikimi veya ihmal edilen bakım gibi birden fazla faktörün bir araya gelmesiyle oluşur. Bu makalede, lazer kesimde meme hasarının yaygın nedenlerini, sorunun kaynağını nasıl tespit edeceğinizi ve kesim kalitesini ile makine performansını yüksek düzeyde tutarken memelerin ömrünü uzatmak için benim uyguladığım adımları ele alıyorum.
Neden Meme Bu Kadar Önemlidir
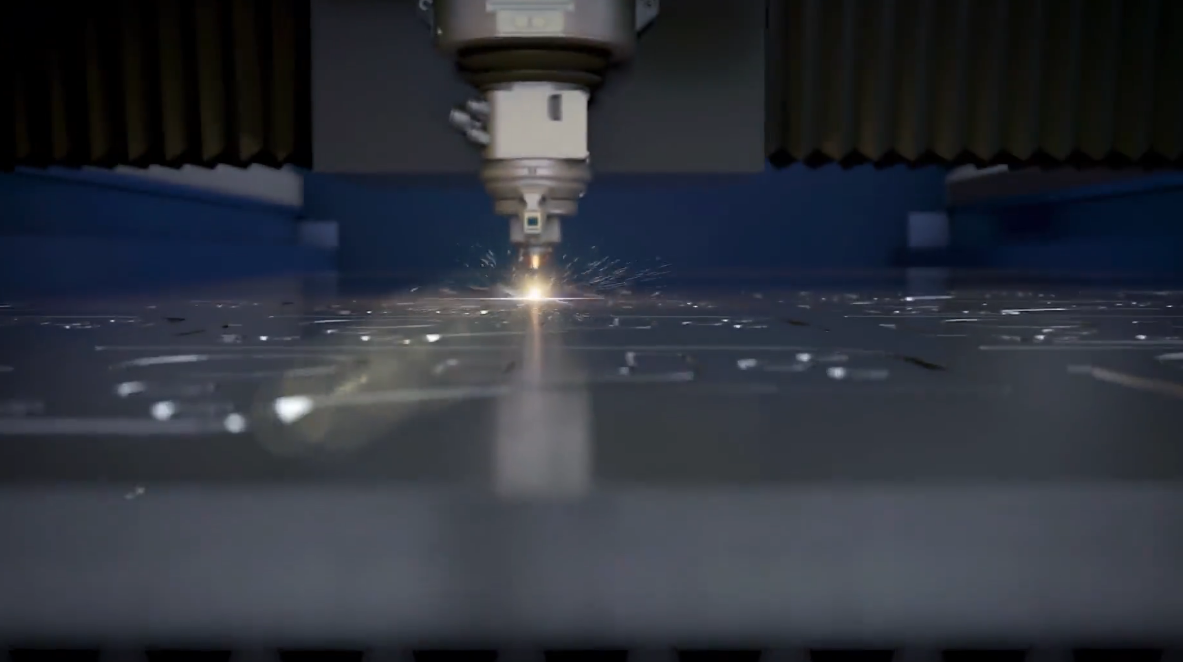
Lazer Kesimde Memenin Görevi Nedir
Meme, kesim başlığının temel bir parçasıdır. Yardımcı gazı kesim bölgesine yönlendirir ve ergimiş malzemeyi kesim yeri (kerf) dışına iter.
Meme doğru şekilde çalıştığında aşağıdaki işlevleri yerine getirir:
- Daha iyi kesim kalitesi üretmek
- Gaz akışını sabit tutmak
- Optik parçaları korumak
- Kesme verimliliğini artırın
- Üretim kusurlarını azaltın
Memenin küçük bir hasarı bile tüm kesme sürecini bozabilir.
Hasarlı Bir Memenin Üretimi Nasıl Etkiler?
Memeye zarar verildiğinde, genellikle şu belirtileri gözlemlerim:
- Düzensiz kesim kenarları
- Aşırı döküntü oluşumu
- Tam olarak kesilmeyen parçalar
- Daha fazla gaz tüketimi
- Sık sık duran kesim işlemi
Bu sorunlar üretim miktarını düşürür ve işletme maliyetlerini artırır.
Memeyi Genellikle Hasara Uğratan Nedir
Memenin İş Parçasına Çarpması
Lazer kesim memesi hasarının en yaygın nedenlerinden biri, memenin metal levhaya yanlışlıkla çarpmasıdır.
Bunun nedenleri şunlar olabilir:
- Eğri olan levha malzemesi
- Odak yüksekliğinin yanlış ayarlanması
- Levhanın kötü yerleştirilmesi
- Yükseklik sensörlerinin doğru çalışmaması
Hatta hafif bir çarpma bile memenin açıklığını ezerek gaz akışının simetrisini bozabilir.
Uyumsuz Kesme Ayarları
Yanlış kesme ayarları, memeyi aşırı ısıya ve erimiş maddeye maruz bırakabilir.
Ayarlarda tipik sorunlar şunlardır:
- Lazer gücü çok yüksek ayarlanmış
- Odak konumu yanlış
- Kesme hızı çok fazla
- Gaz basıncı uygun değil
Ayarlar doğru şekilde ayarlanmadığında, erimiş metal geriye doğru sıçrayarak meme yüzeyine çarpar ve aşınmaya ve kirlemeye neden olur.
Temiz Olmayan Yardımcı Gaz
Yardımcı gazın kalitesi, memenin ömrünü büyük ölçüde etkiler.
Kirli gaz şunları taşıyabilir:
- Nem
- Yağ damlacıkları
- Toz
- Borulardan kopan pas parçacıkları
Bu safsızlıklar, memenin içine birikerek aşınmayı hızlandırabilir.
Zamanla Aşırı Isınma
Kalın malzeme kesimi sırasında memenin çevresinde yoğun ısı birikir.
Zamanla aşırı ısı şu durumlara neden olabilir:
- Memenin şekil değiştirmesi
- Yüzeyde oksidasyon
- Boyutsal doğruluk kaybı
- Gazın eşit olmayan dağılımı
Bu durum, kalın karbon çelik plakalar kesilirken en çok gözlemlenir.
Uç Doğru Olarak Takılmamış
Kötü bir oturma, lazer ışınının ve uç merkezinin hizalanmasını zayıflatır.
Montajın yanlış olduğunu gösteren belirtiler şunlardır:
- Kesim kalitesinde dalgalanma
- Her iki tarafta da eşit olmayan kıvılcımlar
- Ucun daha erken aşınması
- Sık sık alarm vermesi
Doğru hizalama, sabit kesim performansı için hayati öneme sahiptir.
Uç Hasarını Nasıl Belirleyebilirsiniz
Adım 1: Nozülü Gözle İnceleyin
Her zaman nozülü çıkararak ve yakından kontrol ederek başlarım.
Bakın:
- Çürükler
- Yanık izleri
- Fissürler
- Aşırı sıçrama birikimi
- Şekli bozulmuş bir nozül açıklığı
Hatta en küçük kusurlar bile kesim kalitesini olumsuz etkileyebilir.
Adım 2: Nozül Merkezlenmesini Kontrol Edin
Çoğu lazer makinesi, nozül merkezleme testiyle birlikte gelir.
Doğrulamak için testi çalıştırın:
- Işının hizalanmış olduğunu
- Nozülün doğru konumda oturduğunu
- Kesme başlığının kalibre edilmesi
Merkezden kaymış bir nozul genellikle eşit olmayan gaz akışına ve erken aşınmaya neden olur.
Adım 3: Kesme Kalitesine Bakın
Kötü kesme sonuçları, doğrudan nozul sorunlarına işaret edebilir.
Yaygın belirtiler şunlardır:
- Pürüzlü kenarlar
- Aşırı döküntü
- Tamamlanmamış delinme
- Kesim genişliğinin değişken olması
Bugünkü kesimleri daha önceki üretim örnekleriyle karşılaştırmak, performans düşüşünü tespit etmenize yardımcı olur.
Adım 4: Yükseklik Sensörünü Test Edin
Kapasitif yükseklik sensörleri, nozul ile iş parçası arasındaki doğru mesafeyi korur.
Denetle:
- Sensörün kalibre edilip edilmediği
- Sensörün temiz olup olmadığı
- Kabloların güvenli olup olmadığı
- Sinyalin sabit kalıp kalmadığı
Başarısız olan sensörler, çarpışma olasılığını önemli ölçüde artırır.
Püskürtücülerinizi Kaybetmenize Neden Olan Yaygın Hatalar
Hafif Şekil Değişikliklerine Göz Yummak
Birçok operatör, yalnızca hafifçe hasar görmüş bir püskürtücüyle çalışmaya devam eder.
Bu durum genellikle şunlara yol açar:
- Kesim kalitesinin düşmesi
- Daha fazla malzeme israfı
- Gazın daha hızlı tüketilmesi
Yeni bir nozülü erken değiştirmek genellikle daha ucuz bir seçenektir.
Yanlış araçlarla nozül temizleme
Aşındırıcı araçlar, nozül yüzeyini çizerek şeklini değiştirebilir.
Üretici tarafından onaylanan temizleme araçlarını ve yöntemlerini kullanmanızı öneririm.
Nozül değişimini ertelemek
Nozüller, kullanım sonunda değiştirilmesi gereken parçalardır. Aşınmış bir nozülü çok uzun süre kullanmak, üretimde çok daha yüksek maliyetlere neden olur.
Sıkça Sorulan Sorular
Lazer kesim nozülümü ne sıklıkla değiştirmeliyim?
Doğru değişim aralığı, işlenecek malzeme türüne, kesim miktarına ve çalışma koşullarına bağlıdır. Birçok operatör, nozülü günlük olarak kontrol eder ve hasar veya aşırı aşınma belirtileri görüldüğünde hemen değiştirir.
Hasarlı bir nozül, kesim doğruluğunu etkileyebilir mi?
Evet. Lazer kesim memesi hasarı, gaz akışını bozabilir, düzensiz kesimlere neden olabilir, slag (kül) oluşumuna yol açabilir ve kesim hassasiyetini genel olarak düşürebilir.
Memelerdeki hasarın en yaygın nedeni nedir?
Bükülmüş malzemeden kaynaklanan çarpışmalar, yanlış yükseklik ayarı veya arızalı bir sensör, hasarın en sık görülen nedenlerindendir.
Gaz kalitesi memenin ömrünü etkiler mi?
Kesinlikle etkiler. Yardımcı gazdaki nem, yağ ve parçacıklar, memeyi daha hızlı aşındırabilir ve kesim performansını düşürebilir.
Sonuç
Lazer kesim memesi hasarı, kesim kalitesini büyük ölçüde düşürebilir, işletme maliyetlerini artırabilir ve gereksiz duruş sürelerine neden olabilir. Deneyimime göre en başta gelen nedenler şunlardır: çarpışmalar, yanlış kesim ayarları, kirlenmiş yardımcı gaz, fazla ısı ve ihmal edilen bakım. Düzenli denetim yaparsanız, kesim ayarlarını optimize ederseniz, gaz sistemini temiz tutarsanız ve hasar görmüş memeleri gecikmeden değiştirirseniz, memenin ömrünü önemli ölçüde uzatabilir ve üretim verimliliğini artırabilirsiniz.
Lazer kesim sorun giderme veya memenin bakımıyla ilgili daha fazla yardıma ihtiyacınız varsa, uzman tavsiyeleri ve destek için JUGAO teknik ekibiyle iletişime geçin.

