





Boru bükme makinelerindeki sıcaklık sorunları neden bükme kusurlarına yol açar?
Boru bükme işlemi sırasında sıcaklık sorunu aslında oldukça ince bir meseledir. Kusursuz bir programınız ve mükemmel kalıplarınız olabilir; ancak yine de bükülen borular hatalı çıkabilir—ilk parti tamamken ikinci parti spesifikasyon dışı olur; sabah üretilen parçalar muayeneden geçerken öğleden sonraki üretimler tolerans dışına çıkar. Genellikle sorun bir makine arızası değildir; sessiz etkisi olan sıcaklık faktörüdür.
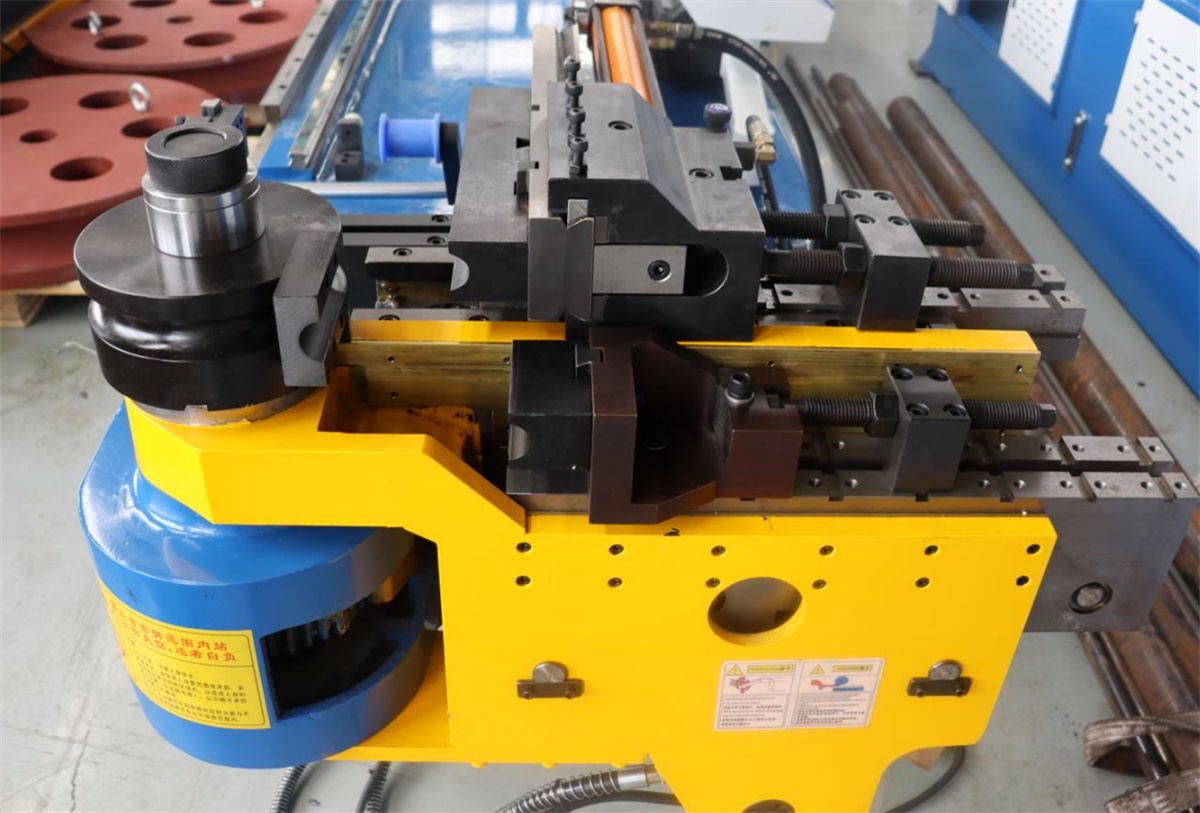
I. Metalin Isıl Genleşmesi
Eğme işlemi sırasında boru, şekil değişiminden ve sürtünmeden dolayı kademeli olarak ısınır. Sıcaklık yükseldikçe metal genleşir ve bu da duvar kalınlığı dağılımında, çapta ve hatta uzunlukta çok küçük değişikliklere neden olur. Bu değişiklikler çelik için ihmal edilebilir olsa da alüminyumda termal genleşme etkisi çok daha belirgindir.
Durumu daha da karmaşık kılan şey, malzemenin geri yayılma (spring-back) özelliklerinin sıcak ve soğuk durumlarda farklı olmasıdır. Aynı program tam olarak kullanıldığında soğuk bir boru ideal açıyı verebilirken, sıcak bir boruda yetersiz ya da fazla geri yayılma gözlenebilir. Bu durum, aynı makinede boru kalitesinin zaman içinde neden değiştiğini açıklar: hem ortam sıcaklığı hem de malzeme sıcaklığı değişmiştir.
II. Değişken Kalıp Sıcaklıkları
Bükme sırasında boru ile kalıp arasında sürekli sürtünme oluşur. Belirli sayıda bükmeden sonra bükme kalıbı, sıkma kalıbı ve mandrenin sıcaklıkları yavaşça yükselir. Kalıplar ısındıkça boru ile kalıp arasındaki temas dinamiği değişir.
Bu durum, boru yüzeyinde çizik oluşumu (çekme izleri), bükme direncinde düzensizlik ve temas arayüzünde bükme yağının bozulması gibi sorunlara yol açabilir. Bu sorunlar genellikle anında ortaya çıkmaz; bunlar, belirli bir çalışma süresinden sonra yavaş yavaş ortaya çıkar ve operatörler bunları kalıp sıcaklığıyla ilişkilendiremez.
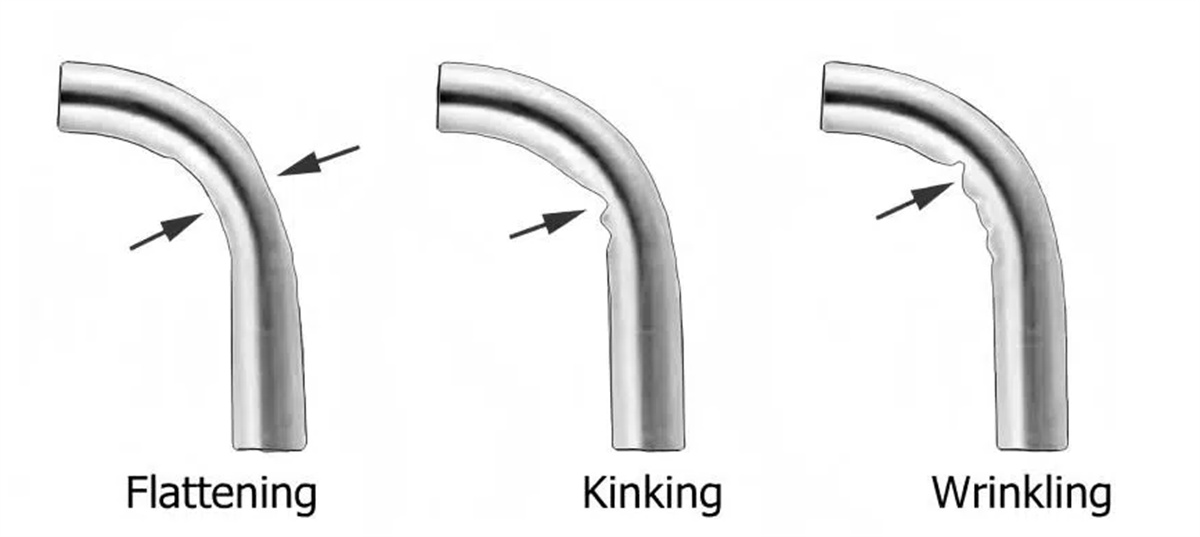
III. Hidrolik Yağ Sıcaklığı Doğrudan Bükme Kuvvetini Etkiler
Hidrolik boru bükücülerde hidrolik yağ, güç iletim ortamı olarak kullanılır. Yağ sıcaklığındaki değişimler, yağın viskozitesini değiştirir ve dolayısıyla sistemin basınç iletim verimini etkiler.
Yağ sıcaklığı düşük olduğunda yağ kalınlaşır ve sistem geç tepki verir; sıkma ve bükme hareketleri keskinlikten yoksun olabilir. Tersine, yağ sıcaklığı yüksek olduğunda yağ incelir, bu da iç sızıntıyı artırır ve basınç tutulamamasına neden olur; sonuç olarak yeterli bükme kuvveti sağlanamaz. Bunun sonucu olarak bükme açısı sapar—ya çok büyük ya da çok küçük olur.
Uzun süreli, sürekli üretim sırasında yağ sıcaklığı sürekli yükselir. Bu durum kontrol edilmezse sıcaklık optimal aralığı aşabilir; bu yalnızca hassasiyeti bozmakla kalmaz, aynı zamanda contaların yaşlanmasını hızlandırır.
IV. Ortam Sıcaklığının Mevsimsel Etkisi
Atölye sıcaklıkları kışın (soğuk) ve yazın (sıcak) arasında dalgalanır ve bu çevresel değişimler boru bükme makinelerini etkiler.
Kış mevsiminde soğuk başlangıç sırasında düşük sıcaklık nedeniyle makine parçaları arasındaki boşluklar daralır ve hidrolik yağ daha yoğun hâle gelir. Eğer üretim, ısınma dönemi olmadan toplu üretim aşamasına geçerse, ilk bükülen boruların kalitesi daha sonra üretilenlerden farklı olabilir.
Bazı operatörler, makineyi çalıştırduktan sonra işe başlamadan önce sıcaklığın dengelenmesini beklemek amacıyla on ila on beş dakika boyunca yüksüz çalıştırmaya alışkındır. Bu, sağlıklı bir uygulamadır.
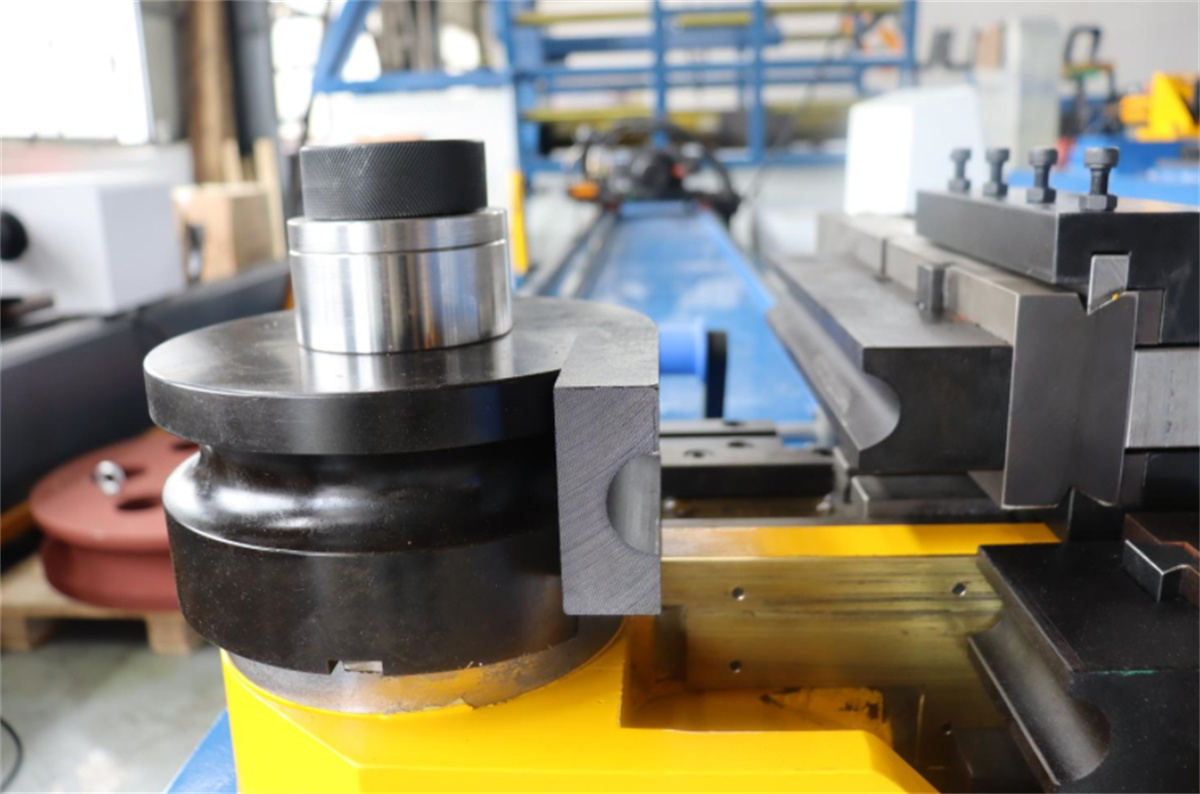
V. Sıcaklık Kontrol Yöntemleri
Makine her gün açıldıktan sonra, resmi üretimin başlamasından önce hidrolik yağın sıcaklığını yükseltmek ve parçalar arasında termal denge sağlamak amacıyla belirli bir süre yüksüz çalıştırılmalıdır.
Sürekli toplu üretim sırasında yağ sıcaklığı göstergesini izleyin. Yağ sıcaklığı sürekli yüksek kalıyorsa soğutma sistemini kontrol edin: Soğutma fanının çalıştığından ve yağ soğutucusunun tıkanmadığından emin olun.
Doğru boru bükme yağı seçimi de çok önemlidir. Farklı yağ kalitelerinin uygulanabilir sıcaklık aralıkları değişiklik gösterir; üretim ortamınıza özel olarak uygun bir yağ seçmek, daha tutarlı yağlama performansı sağlar.
Yüksek hassasiyetli üretim için makine üzerindeki ortam sıcaklığı dalgalanmalarının etkisini en aza indirmek amacıyla atölyeye iklimlendirme veya havalandırma ekipmanları kurmayı düşünün.
VI. Günlük İzleme Yöntemleri
Yağ sıcaklığı göstergesi doğrudan bir referans aracıdır; sıcaklık kararlılığını izlemek soğutma sisteminin performansını değerlendirmenize yardımcı olur. Sıcaklık yüksek kalırsa soğutma sisteminde tıkanıklık olup olmadığını kontrol edin ve fanın doğru çalıştığından emin olun.
Operatörler, kalıp değiştirme veya ekipman ayarlama gibi işlemler sırasında hareket halindeki parçaların sıcaklığını da ölçebilir. Boru bükme kalitesi ile zaman ya da hava sıcaklığı gibi faktörler arasında net bir ilişki ortaya çıkarsa, sıcaklığın doğruluğu etkilediği çok büyük olasılıkla doğrudur.
Desenleri belirlemek için veri kümelerini—örneğin ortam sıcaklığı, yağ sıcaklığı, makine çalışma süresi ve boru bükme kalitesini—kaydedin ve karşılaştırın.

