





Borularda asimetrik eğilme sorununu çözmek için bazı yöntemler nelerdir?
Asimetrik boru bükülmesi sinir bozucu bir sorundur. Boru eşitsiz bükülür, bir tarafı doğru açıda diğer tarafı merkezden uzakta, sol ve sağ taraflar farklı, veya ön ve arka taraflar tutarsızdır. Bu sorun nadiren tek bir faktörden kaynaklanır. Bu tür birçok davayı ele aldım ve aşağıda bazı yaygın nedenleri ve ilgili sorun giderme yöntemlerini listeledim.
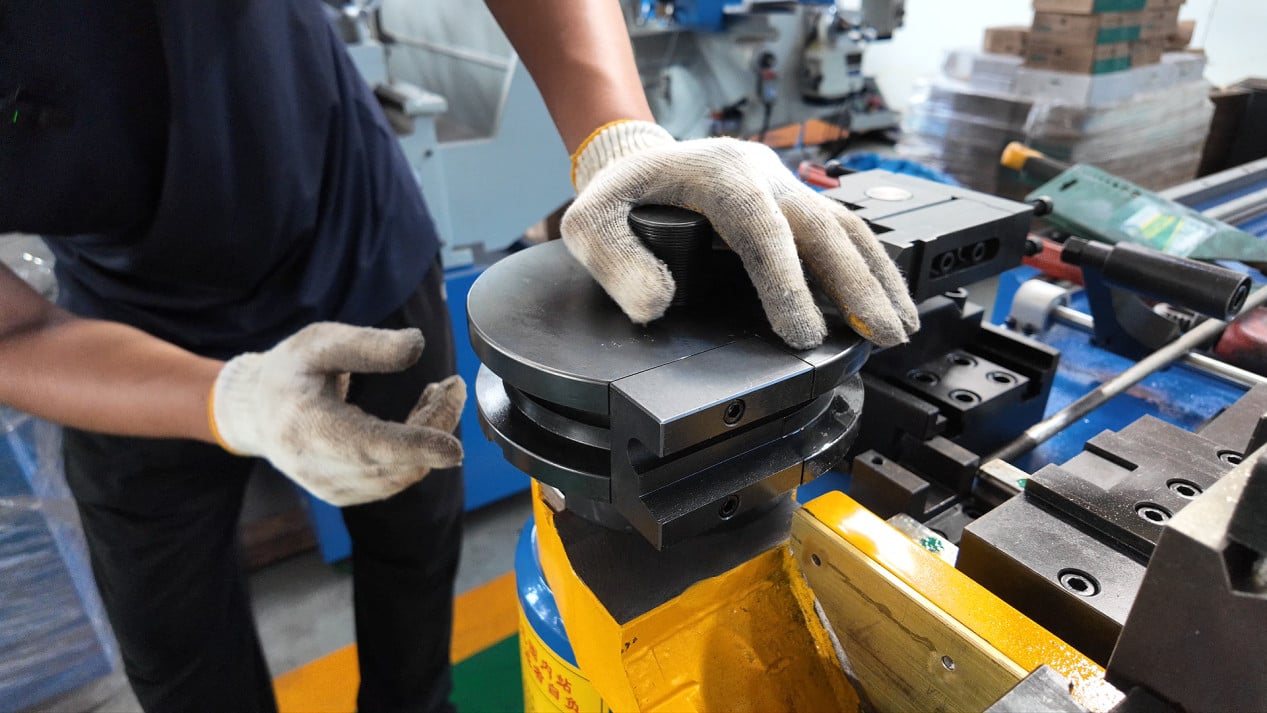
I. Sıkıştırma Sorunlarından Oluşan Asimetri
Boru sağlam bir şekilde sıkıştırılmadıysa, bir taraf bükme sırasında daha fazla kuvvet yaşayacak, diğer taraf kayarken, bu asimetrinin en doğrudan nedenidir.
Sıkıştırma matrosunun her iki tarafındaki eşit olmayan sıkıştırma gücü boruyu bir tarafa çekecektir; yıpranmış sıkıştırma yüzeyleri eşit olmayan sıkıştırma kuvveti dağıtmasına neden olacaktır; yetersiz sıkıştırma darbe borunun tamamen sabitlenmesini engelleyecektir.
Sıkıştırma matrosunun çalışma yüzeyinin her iki tarafındaki aşınmanın tutarlı olup olmadığını; sıkıştırma basıncının her iki tarafta da dengelenmiş olup olmadığını; borunun sıkıştırıldıktan sonra elle döndürülebilir olup olmadığını kontrol edin.
II. Konumlandırma Sorunları nedeniyle Asimetri
Eğer boru yükleme sırasında yerine itilmemişse veya konumlandırma yüzeyinde yabancı nesneler varsa, borunun sol ve sağ konumlandırması tutarlı olmayacaktır. Eğer eğimin başlangıç noktası yanlışsa, elde edilen eğim açısı doğal olarak yanlış olacaktır.
Boru ucunun pozisyonlama yüzeyiyle tamamen hizalanıp hizalanmadığını kontrol edin; pozisyonlama yüzeyinde metal artığı veya yağ olup olmadığını kontrol edin; besleme uzunluğu ayarının doğru olduğunu doğrulayın. Özellikler değiştirildikten sonra pozisyonlama referansını yeniden onaylayın; önceki partiye ait pozisyona varsayılan olarak geçmeyin.
III. Kalıp Montaj Sorunlarından Kaynaklanan Asimetri
Eğme kalıbı, sıkma kalıbı ve buruşma önleyici kalıp hizalanmamıştır ya da sol ve sağ taraftaki montaj konumları tutarlı değildir. Eğme işlemi sırasında boruya uygulanan kuvvet yönü sapar ve bu da asimetrik bir açıya neden olur.
Eğme kalıbı ve sıkma kalıbının merkez çizgilerinin hizalanıp hizalanmadığını kontrol edin; kalıbın sol ve sağ taraftaki montaj konumlarının tutarlı olup olmadığını kontrol edin; kalıpta asimetrik aşınma olup olmadığını kontrol edin.
IV. Eğme Kalıbının Eşit Olmayan Aşınması
Eğme kalıbı yuvasının bir tarafı diğerinden daha fazla aşınmışsa, eğme sırasında boruya uygulanan kuvvet daha az aşınmış tarafa doğru kayar ve bu da açı farkına neden olur.
Eğme kalıbı oluklarının sol ve sağ kenarlarının durumunu gözlemleyin. Bir tarafta açık parlak izler veya aşınma oluğu varsa, bu eşit olmayan aşınmayı gösterir. Eğme kalıbını hemen onarın veya değiştirin.
VI. Boru Duvar Kalınlığında Eşit Olmayanlık
Boru duvar kalınlığı, çevresel olarak eşit olmayan şekilde dağılmıştır; bir tarafı diğerinden daha kalındır. Eğilme sırasında daha kalın taraf daha büyük şekil değiştirme direnci gösterirken, daha ince taraf daha kolay şekil değiştirir; bu da borunun daha ince tarafa doğru eğilmesine neden olur.
Boruyu farklı bir partiyle değiştirerek deneyin. Boru değiştirildikten sonra asimetri kaybolursa, muhtemelen sorun malzemenin kendisindedir. Boru duvar kalınlığı tolerans aralığını doğrulamak için tedarikçiyle iletişime geçin.
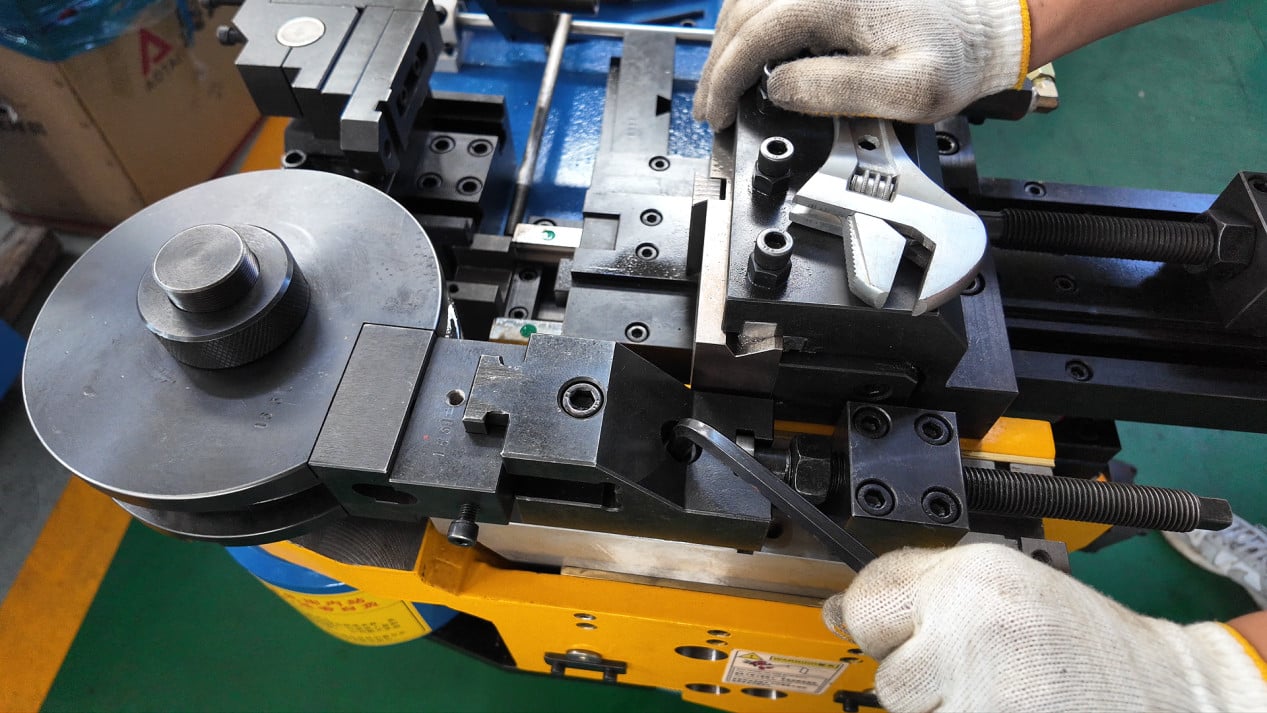
VII. Besleme veya Dönme Mili Sapması
Çoklu bükümlü boru bağlantı parçaları için, her bir büküm arasındaki besleme uzunluğu ve dönme açısı sapmaları, sonraki bükümlerin sapmasına neden olur. Bu sapmalar daha sonraki bükümlerde birikir ve sonuçta borunun genel olarak simetrik olmamasına yol açar.
Besleme ve dönme millerinin tekrarlanabilirliğini kontrol edin. Gerçek hareket mesafesini ayar değerine karşı ölçmek için bir saatli gösterge kullanın. Eğer enkoder geri bildirimi gerçek konumla eşleşmiyorsa, yeniden kalibre edin.
VII. Önerilen Sorun Giderme Sırası
Öncelikle borunun doğru şekilde yerleştirildiğini ve sıkma kuvvetinin yeterli olduğunu doğrulayın—bu, en basit ancak en çok gözden kaçırılan adımdır.
Ardından, sıkma kalıbının çalışma yüzeyindeki aşınmanın her iki tarafta da eşit olup olmadığını ve bükme kalıbının oluklarında tek taraflı aşınma belirtileri olup olmadığını kontrol edin.
Malzeme kalınlığının düzensiz olması olasılığını dışlamak için aynı özelliklere sahip ancak farklı partiden bir boru deneyin.
Yukarıdakilerin hepsi normal ise, besleme mili ve döner milin konumlandırma doğruluğunda herhangi bir sapma olup olmadığını kontrol edin.
Kolayca Gözden Kaçırılan Bir Detay
Eğer asimetri yalnızca belirli bir bükülme açısında oluşuyorsa, diğer açılar normalken, sorun genellikle o bükülmeye karşılık gelen kalıp montajı veya konumlama ile ilgilidir. Tüm bükülmeler asimetrikse, bu durum makinenin genel sağ-sol dengesiyle ilgili bir sorunu işaret edebilir; örneğin iki taraftaki ankraj cıvatalarının sıkma kuvvetlerinin tutarsız olması ya da makine tabanının düzgün seviyelenmemiş olması gibi.
Asimetri sorunlarıyla karşılaştığınızda, bunun yalnızca belirli bir açıda mı yoksa tüm bükülmelerde mi meydana geldiğini fark ettiniz mi? Bu özellik, sorun giderme kapsamını daraltmanıza yardımcı olabilir. Tartışmaya hoş geldiniz.

