





Kesme Makinesi Bakımı ve Bakımına İlişkin Temel Noktalar
Endüstriyel üretimde, mekanik ekipmanların bakımı, kullanım ömrünü uzatmak, kararlı üretimi sağlamak ve güvenlik olaylarını önlemek açısından kritik öneme sahiptir. Ekipmanların ömrü, sadece doğru operatör tekniklerine değil, aynı zamanda rutin ve titiz bakım uygulamalarına—daha da önemlisi—bağlıdır. Sac metal işlemede temel bir ekipman olan kesme makinesi, yüksek hızda metal kesimi, ağır işletme yükleri ve hızlı aşınma gibi zorlu koşullara maruz kalır. Günlük bakımın ihmal edilmesi, bıçak aşınması, hidrolik arızaları ve mekanik sıkışmalar gibi sorunlara kolayca yol açabilir; bu sorunlar işlenebilirlik hassasiyetini düşürür, onarım maliyetlerini artırır ve hatta güvenlik kazalarına neden olabilir. İşletim standartlarına göre, kesme makinesi bakımı üç ana alandan oluşur: günlük temizlik ve yağlama, işletme durumu yönetimi ve arıza giderme. Belirli bakım noktaları aşağıda sıralanmıştır.
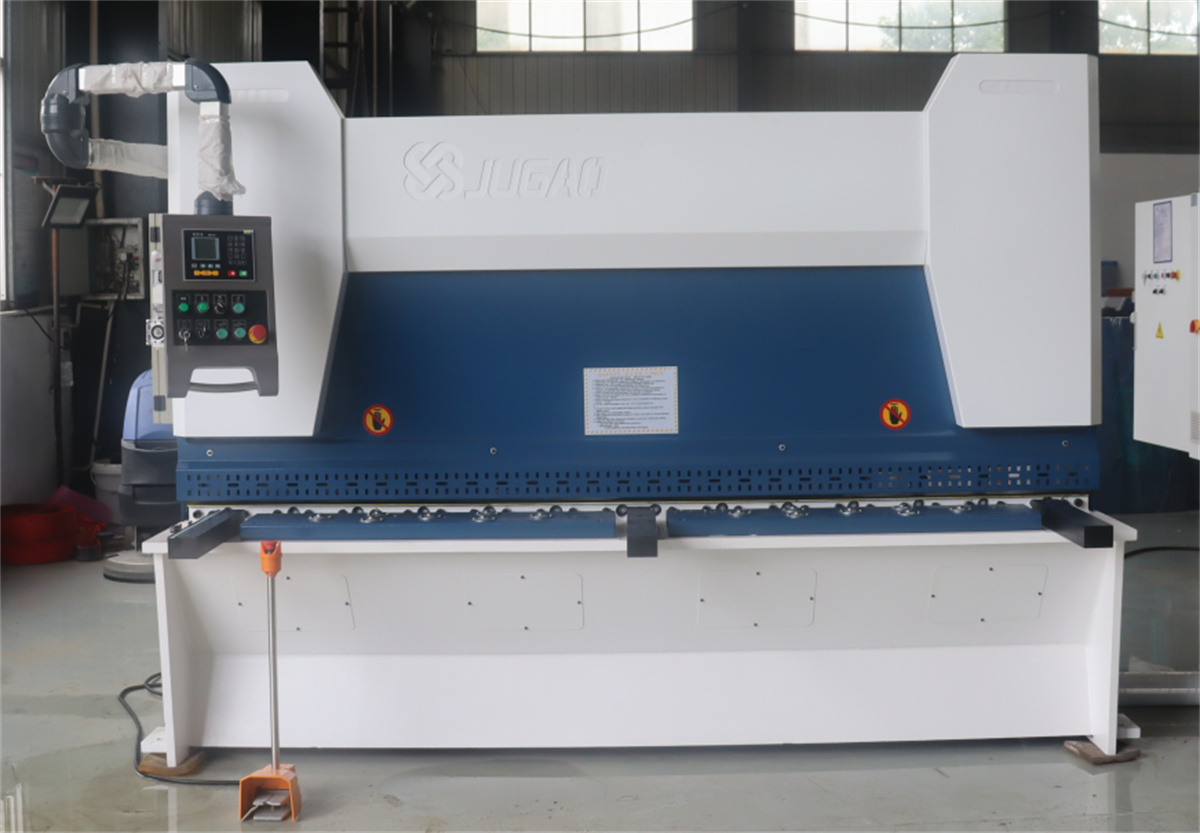
İlk adım, makas makinesi bakımının en temel ve kritik yönünü oluşturan temel temizlik ve yağlamadır. Uzun süreli çelik kesimi, büyük miktarda metal talaşı ve toz üretir; eğer bu kalıntılar çalışma masasında, kılavuz raylarda veya iletim boşluklarında birikirse, bileşenlerin aşınmasını hızlandırır ve makine gövdesinde korozyona neden olur. Her vardiyadan sonra operatörler, masanın, bıçakların ve yağ deposu alanının üzerindeki metal talaşlarını derhal temizlemeli ve makine yapısını korumak için arta kalan kirleri önlemek amacıyla yağ lekelerini tüylü olmayan bir bezle silmelidir. Aynı zamanda rutin yağlama işlemleri kesinlikle uygulanmalıdır. Çalışmaya başlamadan önce yağlayıcı tam olarak uygulanmalı ve kalite kontrolü sıkı bir şekilde yapılmalıdır: yalnızca belirli ekipman modeliyle uyumlu yağlayıcılar kullanılmalıdır; tortusu, bulanıklığı veya bozulma belirtisi gösteren yağlar kesinlikle yasaktır çünkü bunlar yağ borularının tıkanmasına veya iletim sisteminin sıkışmasına yol açabilir. Makinenin işlev yükünü taşıyan temel iletim bileşenleri olan rulmanlar, aşınma açısından en yüksek risk altındadır. Bunlar periyodik olarak eski yağı boşaltılmalı, yağ boruları temizlenmeli ve yeni yağla değiştirilmelidir. Rulmanların aşınma durumu aylık olarak kontrol edilmelidir; sıkışma, anormal ses çıkarma veya gevşeklik gibi herhangi bir sorun tespit edildiğinde, iletim arızasına bağlı üretim duruşunu önlemek amacıyla hemen sökülüp değiştirilmelidir.
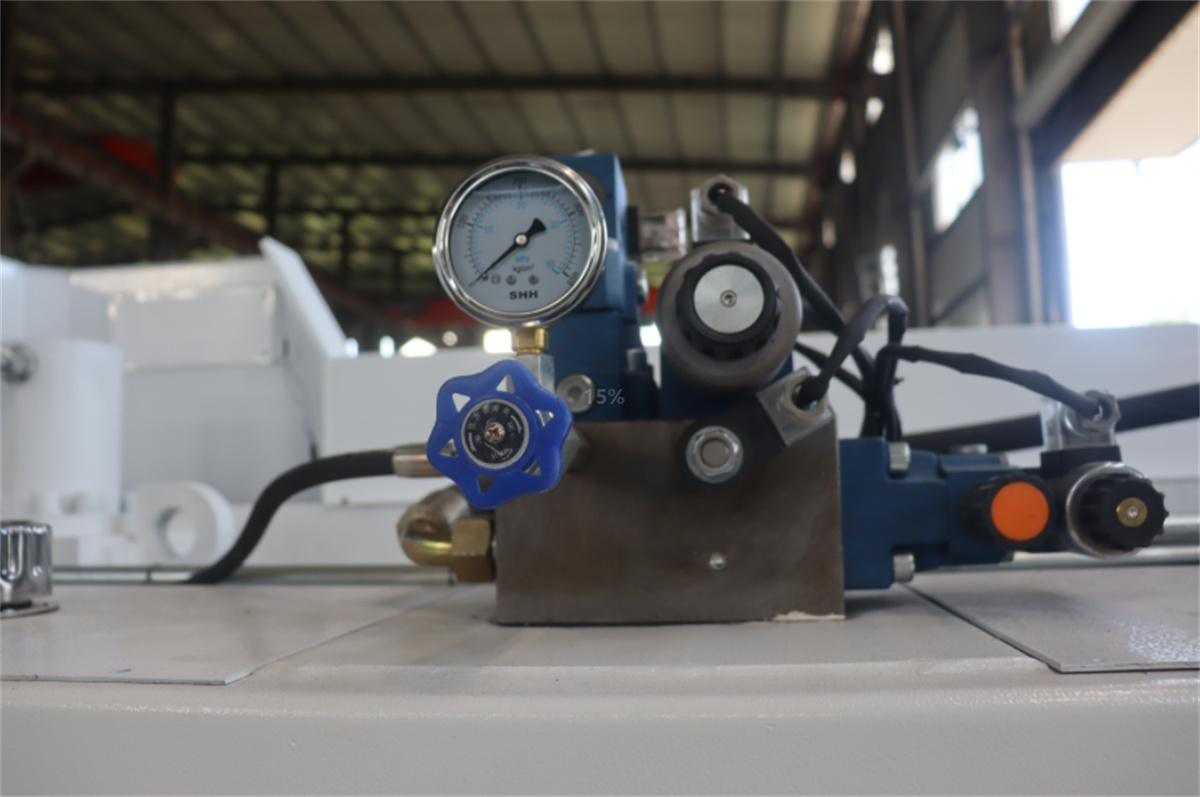
İkincisi, tüm çalışma süreci boyunca işletme koşullarının korunmasıdır; bu, ekipmanın işlevsel yük kapasitesiyle uyumlu olacak şekilde kesme parametrelerinin sıkı denetimini içerir. Kesme makineleri sabit kesme eşikleriyle çalışır; kalın plakalar veya sert alaşım levhalarının kesilmesiyle makineye aşırı yük bindirilmesi kesinlikle yasaktır. Operatörler, ekipmanın maksimum kesme kapasitesini kademeli olarak belirlemek ve zorla aşırı yükleme yapmaktan kaçınmak için "ince-den-kalına" deneme kesimi yaklaşımını takip etmelidir. Levha kalınlığı ile bıçak aralığı arasındaki ilişkiye özel dikkat edilmelidir: ince levhalar için aralık azaltılmalı, kalın levhalar için ise uygun şekilde artırılmalıdır. Yanlış aralık ayarları, kesilen kenarlarda kenar burunları (burr) ve deformasyona neden olabilir, bıçak aşınmasını hızlandırabilir ve hidrolik tahrik mekanizmasına zarar verebilir. Çalışma sırasında basınç göstergesi gerçek zamanlı olarak izlenmelidir. 12 mm çelik levhanın standart kesiminde hidrolik basınç 20 MPa’nın altında tutulmalıdır; bu sınırın aşılması, sistemin aşırı yüklendiğini veya anormal yük koşulları oluştuğunu gösterir ve hemen durdurulup inceleme yapılmasını gerektirir. Uzun süreli yüksek basınçta çalışma, hidrolik pompanın aşınmasını hızlandırabilir ve yağ sızıntısına veya silindir deformasyonuna yol açabilir.
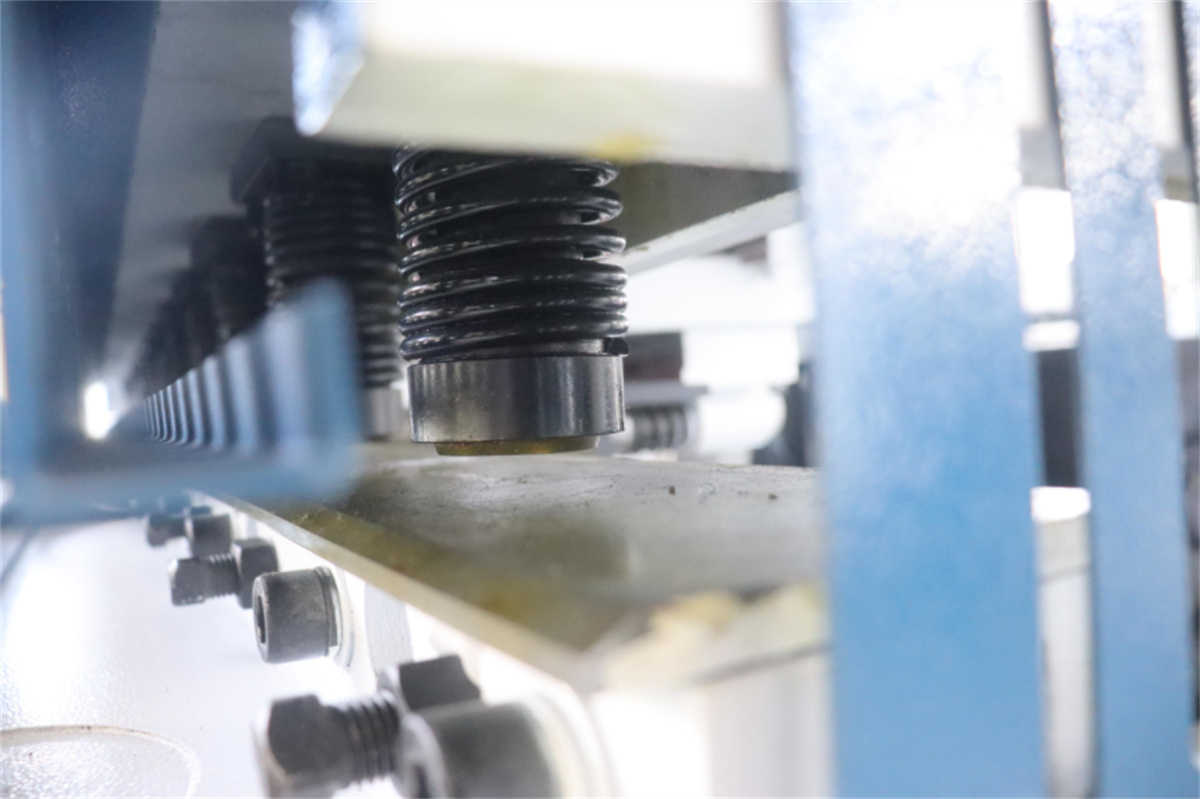
Son olarak, işletme anormallıklarının giderilmesi ve hidrolik sistemin bakımı, gizli arızaları önlemek için hayati öneme sahiptir. Normal koşullarda makine, herhangi bir garip ses çıkarmadan sorunsuz çalışır; ancak metalik çarpma sesleri, gıcırtılar veya aşırı titreşim gibi sorunlar ortaya çıkarsa operatör, hemen gücü kesmeli ve makineyi durdurmalıdır. Arızalı bir makineyle çalışma kesinlikle yasaktır. Operatörler, gevşek bıçaklar, yatakların yağlanmaması, kılavuz rayların hizalanmaması veya ayrılmış parçalar gibi sorunları sistematik olarak kontrol etmeli ve arıza giderildikten sonra yalnızca işe devam etmelidir. Ayrıca, hidrolik yağ sıcaklığının kontrolü kritiktir; aşırı ısı, yağın bozulmasını ve contaların yaşlanmasını hızlandırarak sızıntılara neden olur. Yağ sıcaklığı 60 °C’nin altında tutulmalıdır. Yaz aylarında yüksek ortam sıcaklıkları veya uzun süreli sürekli çalışma kolayca aşırı ısınmaya yol açabilir; sınır aşıldığında makine mutlaka durdurulmalı ve doğal olarak soğumaya bırakılmalıdır. Hidrolik bileşenlere termal şok hasarı vermemek için suyla hızlı soğutma yasaktır.
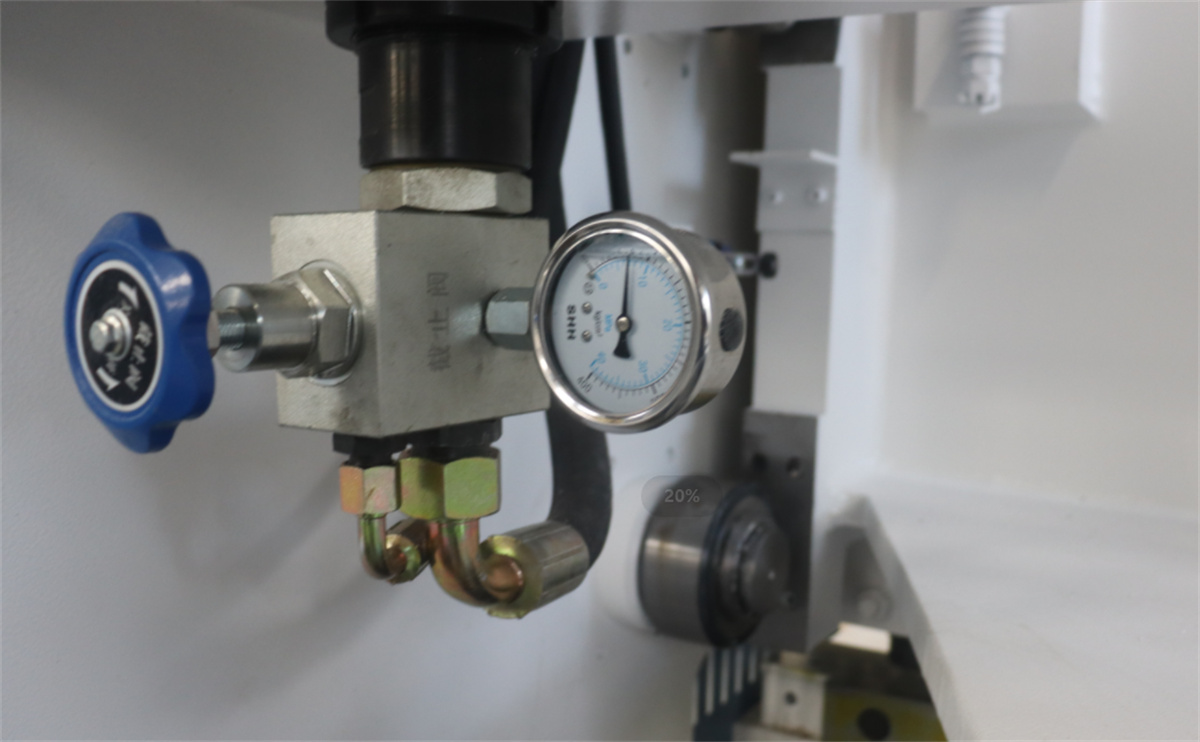
Kesme makinesi bakımının hiçbir yönü önemsiz değildir; günlük temizlik, hassas yağlama, standartlaştırılmış işletme ve tehlike denetimi birbirini destekleyen uygulamalardır. Titiz bakım uygulamalarını benimsemek, panellerin işlenme hassasiyetini sağlamakla kalmaz, aynı zamanda ekipman yeniden işlenme sıklığını azaltır, üretim maliyetlerini düşürür, işletme güvenliğini artırır ve ekipmanın kullanım ömrünü uzatır; bu da atölyede verimli ve kararlı üretimi kolaylaştırır.

