





ความแตกต่างระหว่างเครื่องเชื่อมแบบจุดกับเครื่องเชื่อมด้วยเลเซอร์คืออะไร
ในการแปรรูปและผลิตโลหะ เครื่องเชื่อมแบบจุดและเครื่องเชื่อมด้วยเลเซอร์ต่างก็เป็นอุปกรณ์เชื่อมที่ใช้กันทั่วไป อย่างไรก็ตาม ทั้งสองชนิดนี้มีความแตกต่างกันอย่างมากในด้านหลักการเชื่อม การประยุกต์ใช้งานที่เหมาะสม โครงสร้างของอุปกรณ์ และวิธีการผลิต
สำหรับธุรกิจที่กำลังมองหาผู้ผลิตอุปกรณ์เชื่อม ขั้นตอนแรกเมื่อเผชิญกับตัวเลือกต่าง ๆ บนตลาด คือการเข้าใจความแตกต่างระหว่างการเชื่อมแบบจุด (spot welding) กับการเชื่อมด้วยเลเซอร์ (laser welding) ควรเลือกอุปกรณ์ตามลักษณะเฉพาะของผลิตภัณฑ์และความต้องการในการผลิตเป็นหลัก ไม่ใช่เพียงแค่พยายามระบุว่าแบบใด "ดีกว่า"
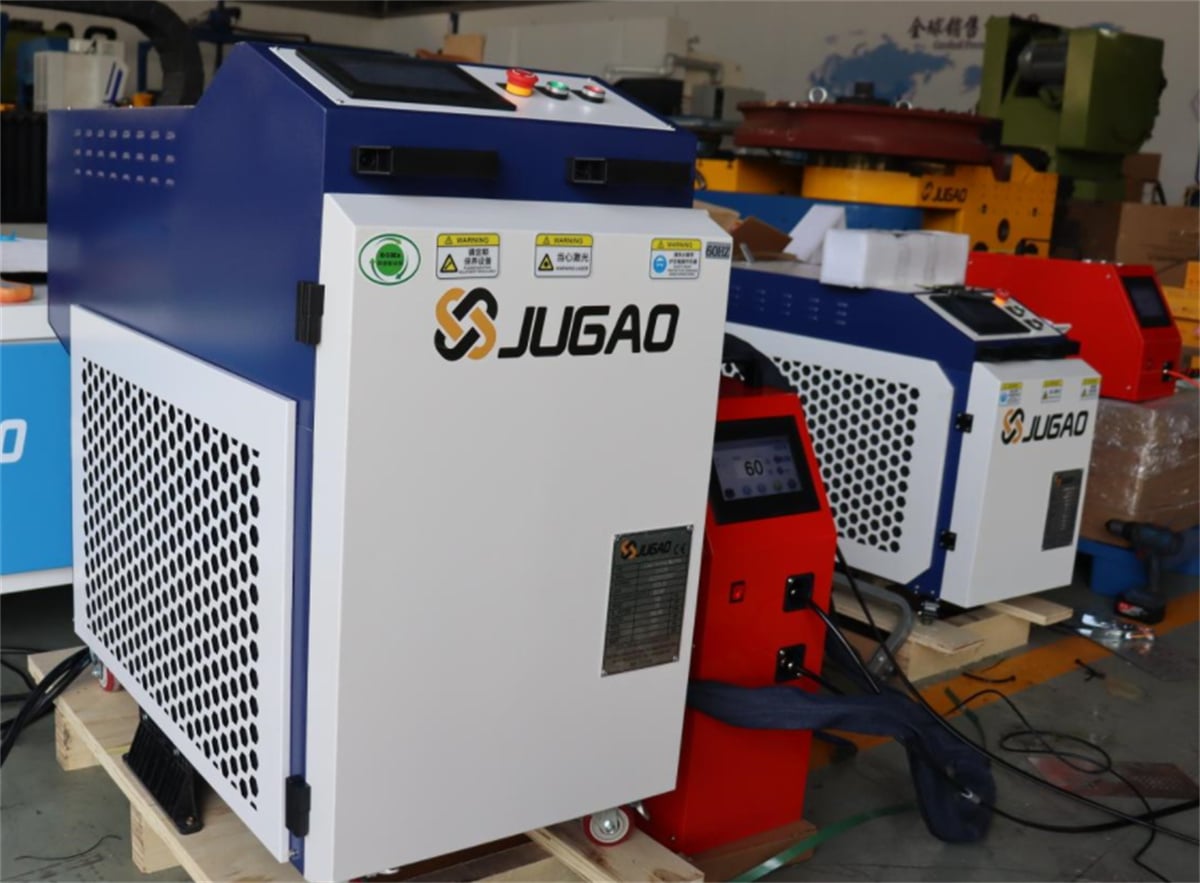
แล้วการเชื่อมแบบจุดกับการเชื่อมด้วยเลเซอร์นั้นต่างกันอย่างไรกันแน่ และแต่ละแบบเหมาะกับสถานการณ์ใดมากที่สุด
ข้อที่หนึ่ง: หลักการเชื่อมที่ต่างกัน
เครื่องเชื่อมแบบจุดเป็นอุปกรณ์เชื่อมแบบต้านทาน (resistance welding) ซึ่งทำงานโดยการกดชิ้นงานด้วยขั้วไฟฟ้าพร้อมกับส่งกระแสไฟฟ้าสำหรับการเชื่อมผ่านชิ้นงานไปพร้อมกัน ส่งผลให้เกิดความร้อนบริเวณจุดสัมผัสและสร้างรอยเชื่อมแบบจุด
ดังนั้น การเชื่อมแบบจุดมักจำเป็นต้องมีการสัมผัสโดยตรงระหว่างขั้วไฟฟ้ากับชิ้นงาน จึงเหมาะอย่างยิ่งสำหรับผลิตภัณฑ์ที่ต้องการการต่อเชื่อมที่จุดเฉพาะที่กำหนดไว้ล่วงหน้า
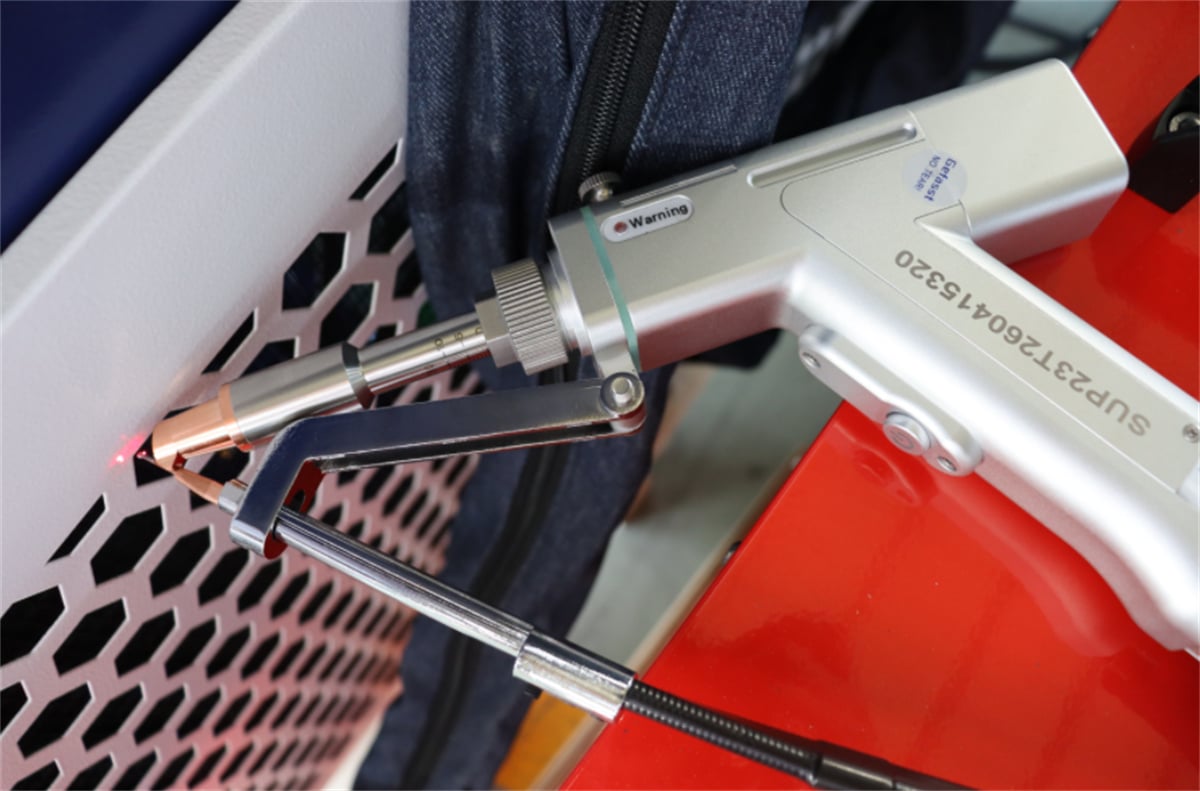
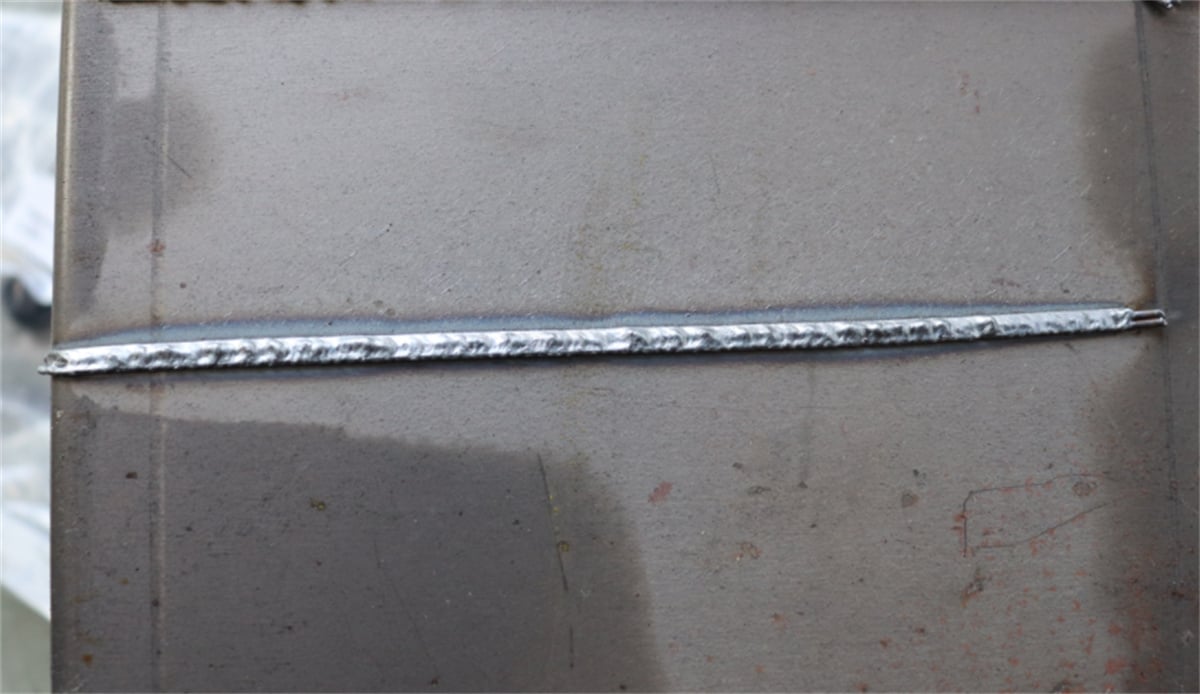
เครื่องเชื่อมด้วยเลเซอร์ ใช้ลำแสงเลเซอร์ที่มีความหนาแน่นพลังงานสูง ซึ่งส่องไปยังผิวของวัสดุ ทำให้บริเวณรอยเชื่อมละลายอย่างรวดเร็ว และเกิดเป็นแนวรอยเชื่อม ขึ้นอยู่กับโครงสร้างผลิตภัณฑ์ การเชื่อมด้วยเลเซอร์สามารถทำได้ในรูปแบบการเชื่อมต่อเนื่อง การเชื่อมแบบจุด หรือการเชื่อมตามเส้นทางเฉพาะ
พูดง่ายๆ คือ:
การเชื่อมแบบจุด มุ่งเน้นที่ "การต่อกันผ่านจุดเชื่อม" ขณะที่การเชื่อมด้วยเลเซอร์ มุ่งเน้นที่ "การต่อกันผ่านการหลอมละลายที่เกิดจากเลเซอร์"
ไม่มีความสัมพันธ์แบบแทนที่กันโดยตรงเพียงหนึ่งต่อหนึ่งระหว่างสองวิธีนี้ ทางเลือกที่แท้จริงขึ้นอยู่กับโครงสร้างผลิตภัณฑ์และข้อกำหนดด้านกระบวนการ
ข้อที่สอง ผลิตภัณฑ์ใดเหมาะสมที่สุดสำหรับเครื่องเชื่อมแบบจุด
การเชื่อมแบบจุดมีลักษณะเด่นคือความเร็วในการเชื่อมสูง และเหมาะสำหรับการเชื่อมหลายจุด จึงถูกนำไปใช้อย่างแพร่หลายในการผลิตจำนวนมาก
ตัวอย่างการใช้งาน ได้แก่
ผลิตภัณฑ์ลวดโลหะและแผงตาข่าย
ชิ้นส่วนโลหะที่ผ่านกระบวนการตีขึ้นรูป
ชิ้นส่วนโครงสร้างแผ่นโลหะ
ชิ้นส่วนโลหะสำหรับเครื่องใช้ในบ้าน
ชิ้นส่วนยานยนต์
ตัวเชื่อมโลหะสำหรับอุปกรณ์อิเล็กทรอนิกส์และเครื่องใช้ไฟฟ้า;
ชิ้นส่วนโลหะสำหรับแบตเตอรี่และการประยุกต์ใช้ด้านพลังงานใหม่;
สำหรับผลิตภัณฑ์บางชนิด ชิ้นงานถูกออกแบบให้มีจุดเชื่อมที่คงที่หลายจุด กระบวนการนี้จึงเพียงแต่ต้องจัดตำแหน่งชั้นวัสดุด้านบนและด้านล่างให้ตรงกันอย่างแม่นยำ แล้วใช้ขั้วไฟฟ้าในการเชื่อมให้เสร็จสิ้น ในกรณีเช่นนี้ อุปกรณ์เชื่อมแบบจุดมักเป็นทางเลือกที่ตรงไปตรงมาและเหมาะสมกว่า;
ข้อสาม: ผลิตภัณฑ์ประเภทใดที่เหมาะกับเครื่องเชื่อมด้วยเลเซอร์มากที่สุด?
คุณลักษณะหนึ่งของกระบวนการเชื่อมด้วยเลเซอร์คือบริเวณที่เชื่อมมีความเข้มข้นสูง และเส้นทางการเชื่อมสามารถปรับแต่งให้สอดคล้องกับการออกแบบโครงสร้างของผลิตภัณฑ์ได้ ด้วยเหตุนี้ จึงมีการนำไปใช้อย่างแพร่หลายในการแปรรูปโลหะแบบความแม่นยำสูง งานที่ต้องการมาตรฐานด้านความสวยงามสูง และการผลิตชิ้นส่วนโครงสร้างที่ซับซ้อน;
การประยุกต์ใช้งานที่พบทั่วไป ได้แก่
ฮาร์ดแวร์และแผ่นโลหะ: การเชื่อมชิ้นส่วนโครงสร้างโลหะ เช่น แผ่นสแตนเลสและแผ่นเหล็กชุบสังกะสี;
พลังงานใหม่และระบบเก็บพลังงาน: ตัวเรือนแบตเตอรี่ ชิ้นส่วนโครงสร้างโลหะ ฯลฯ;
เครื่องใช้ในบ้านและอุปกรณ์ทำครัว: โครงโลหะ แผ่นยึด และชิ้นส่วนโครงสร้างที่เกี่ยวข้อง
การผลิตอุปกรณ์อิเล็กทรอนิกส์แบบความแม่นยำสูง: ชิ้นส่วนโลหะที่ต้องการความแม่นยำสูงในการเชื่อม และคุณภาพด้านรูปลักษณ์
ยานยนต์และชิ้นส่วนประกอบ: การเชื่อมชิ้นส่วนโครงสร้างโลหะเฉพาะ และชิ้นส่วนประกอบ
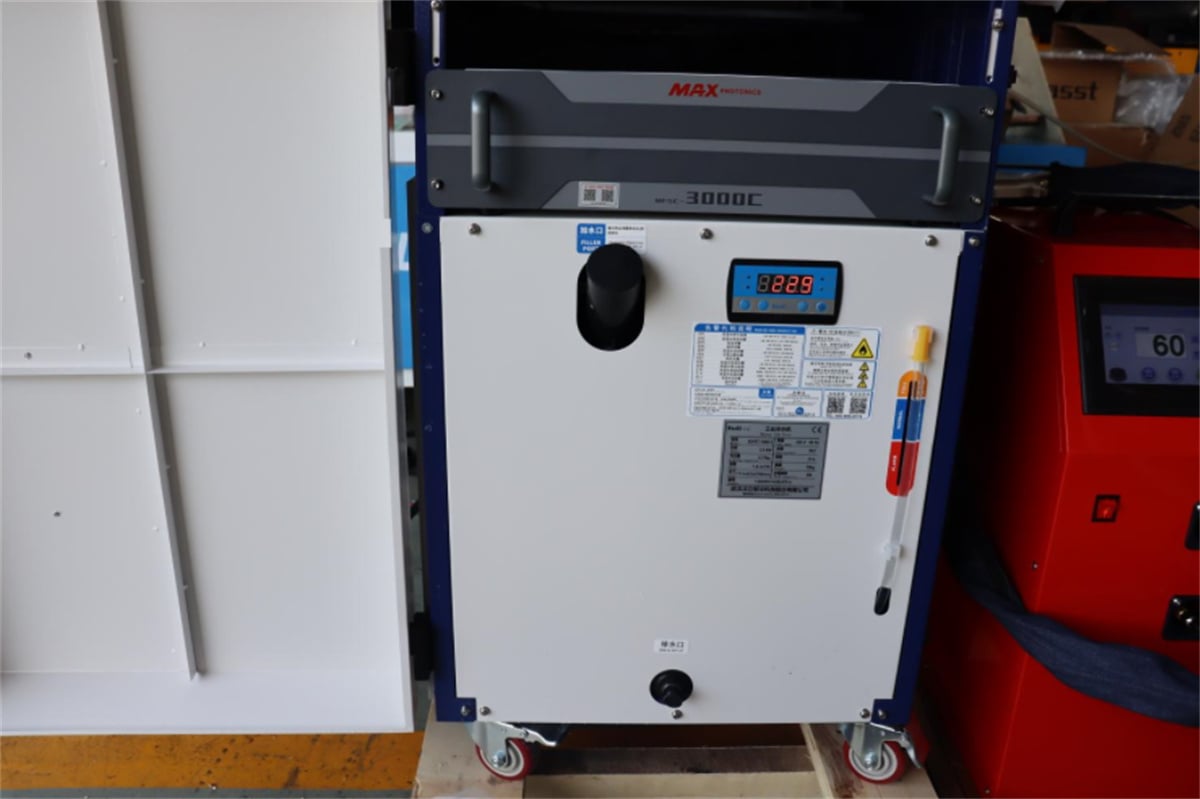
อุปกรณ์เชื่อมด้วยเลเซอร์มีหลายรูปแบบ เช่น เครื่องเชื่อมด้วยเลเซอร์แบบถือด้วยมือพร้อมระบบป้อนลวดอัตโนมัติ เครื่องเชื่อมด้วยเลเซอร์แบบระบายความร้อนด้วยอากาศ เครื่องเชื่อมด้วยเลเซอร์แบบโต๊ะเรียบ (mark-free) เครื่องเชื่อมด้วยเลเซอร์แบบใช้กล้องสแกน (galvanometer-based) และสถานีงานเชื่อมด้วยเลเซอร์แบบหุ่นยนต์
ดังนั้น คำว่า "เครื่องเชื่อมด้วยเลเซอร์" จึงไม่ได้หมายถึงอุปกรณ์เพียงประเภทเดียว การเลือกใช้อุปกรณ์ที่เหมาะสมขึ้นอยู่กับข้อกำหนดของกระบวนการผลิตสินค้าแต่ละชนิด
ข้อที่สี่: วิธีการผลิตของการเชื่อมแบบจุด (spot welding) กับการเชื่อมด้วยเลเซอร์แตกต่างกันอย่างไร
มีความแตกต่างอย่างมากในวิธีการผลิตระหว่างสองกระบวนการเชื่อมนี้
การเชื่อมแบบจุดมักต้องให้ขั้วไฟฟ้าสัมผัสกับชิ้นงานโดยตรง ตำแหน่งที่เชื่อมจึงถูกจำกัดด้วยโครงสร้างของขั้วไฟฟ้าและความสามารถในการเข้าถึงชิ้นงาน หากผลิตภัณฑ์ต้องการจุดเชื่อมจำนวนมาก ประสิทธิภาพในการผลิตสามารถเพิ่มขึ้นได้ด้วยการเชื่อมหลายจุด เครื่องมือเฉพาะทาง หรืออุปกรณ์อัตโนมัติ
การเชื่อมด้วยเลเซอร์ในทางกลับกัน จะส่งลำแสงไปยังตำแหน่งที่ระบุไว้โดยเฉพาะ จึงสามารถเชื่อมบริเวณที่ขั้วไฟฟ้าแบบดั้งเดิมเข้าถึงได้ยาก โดยอาศัยการจัดวางอุปกรณ์และการใช้เครื่องมือที่เหมาะสม
ในการผลิตแบบอัตโนมัติ การเชื่อมด้วยเลเซอร์สามารถผสานเข้ากับหุ่นยนต์ แพลตฟอร์มเคลื่อนที่ และระบบกำหนดตำแหน่งด้วยภาพ เพื่อควบคุมเส้นทางการเชื่อมได้อย่างยืดหยุ่นสูง
ดังนั้น การเชื่อมแบบจุดจึงเหมาะอย่างยิ่งสำหรับผลิตภัณฑ์ที่ต้องการจุดเชื่อมคงที่และกระบวนการเชื่อมแบบแบตช์ที่มีความเร็วสูง ส่วนการเชื่อมด้วยเลเซอร์ควรพิจารณาใช้กับผลิตภัณฑ์ที่ต้องการรอยเชื่อมแบบต่อเนื่อง เส้นทางซับซ้อน หรือมีมาตรฐานด้านรูปลักษณ์ของรอยเชื่อมสูง
วี. คุณจะเลือกระหว่างเครื่องเชื่อมแบบจุดกับเครื่องเชื่อมด้วยเลเซอร์ได้อย่างไร
เมื่อซื้อเครื่องจักร องค์กรสามารถประเมินตัวเลือกตามปัจจัยต่อไปนี้
| เกณฑ์การเปรียบเทียบ | SPOT WELDING MACHINE | เครื่องเชื่อมเลเซอร์ |
| วิธีการเชื่อม | การเชื่อมด้วยความต้านทาน | การเชื่อมแบบหลอมรวมด้วยเลเซอร์ |
| รูปแบบการต่อบนชิ้นงานหลัก | การปั่นจุด | การเชื่อมแบบจุด การเชื่อมแบบต่อเนื่องเป็นแนวเดียว การเชื่อมตามเส้นทางที่กำหนด |
| การสัมผัสกับชิ้นงาน | มักต้องใช้การสัมผัสของขั้วไฟฟ้า | ลำแสงเลเซอร์ถูกส่งไปยังบริเวณที่ต้องการเชื่อม |
| การใช้งานทั่วไป | ชิ้นส่วนที่ผ่านกระบวนการขึ้นรูปด้วยแม่พิมพ์ ตาข่ายลวด ชิ้นส่วนฮาร์ดแวร์ ฯลฯ | แผ่นโลหะ ชิ้นส่วนความแม่นยำ ชิ้นส่วนโครงสร้าง ฯลฯ |
| ประเภทการอัตโนมัติ | การเชื่อมหลายจุด การเชื่อมแบบจุดอัตโนมัติ | แพลตฟอร์ม เครื่องสแกนแบบแกลวานอมิเตอร์ หุ่นยนต์ ฯลฯ |
| ปัจจัยหลักในการเลือก | กระแสไฟฟ้า ความดัน เวลา ขั้วไฟฟ้า ฯลฯ | กำลังเลเซอร์ วัสดุ ความหนาของแผ่น รอยเชื่อม ฯลฯ |
หมายเหตุ: ตารางนี้จัดทำขึ้นเพื่อให้เข้าใจเบื้องต้นเท่านั้น และไม่ควรใช้เป็นเกณฑ์เดียวในการเลือกอุปกรณ์
ก่อนตัดสินใจเลือกอุปกรณ์อย่างสุดท้าย จำเป็นต้องดำเนินการตรวจสอบกระบวนการด้วยตัวอย่างผลิตภัณฑ์จริง
เหตุใดจึงแนะนำให้ทดลองเชื่อมก่อนซื้อเครื่องเชื่อม
ไม่ว่าจะเลือกการเชื่อมแบบจุดหรือการเชื่อมด้วยเลเซอร์ การพึ่งพาเพียงชื่อผลิตภัณฑ์หรือข้อกำหนดทางเทคนิคของอุปกรณ์อาจนำไปสู่ความคลาดเคลื่อน
ตัวอย่างเช่น แม้แต่ผลิตภัณฑ์ที่ทำจากสแตนเลส ก็อาจมีความแตกต่างกันในด้านความหนาของแผ่น การออกแบบโครงสร้าง และตำแหน่งจุดเชื่อม ซึ่งส่งผลให้เกิดความต้องการที่ต่างกันต่อการจัดวางอุปกรณ์และพารามิเตอร์การเชื่อม
ลำดับขั้นตอนที่สมเหตุสมผลมีดังนี้
ตัวอย่างผลิตภัณฑ์/แบบร่าง → ยืนยันวัสดุและขนาดความหนา → วิเคราะห์ตำแหน่งการเชื่อม → วางแผนขั้นตอนการผลิต → ทดลองเชื่อมตัวอย่าง → ตรวจสอบคุณภาพรอยเชื่อม → สรุปอุปกรณ์สุดท้าย
สำหรับองค์กร การทดลองเชื่อมไม่เพียงแต่ช่วยประเมินคุณภาพรอยเชื่อมเท่านั้น แต่ยังให้ข้อมูลเบื้องต้นเกี่ยวกับการปฏิบัติงานของอุปกรณ์ เวลาในการผลิตแต่ละรอบ และความเข้ากันได้ระหว่างผลิตภัณฑ์กับอุปกรณ์ด้วย
สรุป
การเชื่อมแบบจุดเหมาะกับผลิตภัณฑ์ที่ต้องการการต่อเชื่อมเฉพาะจุดเป็นหลัก ส่วนการเชื่อมด้วยเลเซอร์สามารถใช้กับรอยต่อแบบต่อเนื่อง การเชื่อมตามเส้นทาง และการใช้งานที่ต้องการความแม่นยำสูงและผิวเรียบเนียนสวยงามเป็นพิเศษ ดังนั้น เมื่อเลือกอุปกรณ์เชื่อม ปัจจัยที่สำคัญที่สุดที่องค์กรควรพิจารณาคือ ความเข้ากันได้ระหว่างผลิตภัณฑ์กับกระบวนการเชื่อม

