





จะแก้ไขปัญหาจุดหยุดการตัดด้วยเลเซอร์ได้อย่างมีประสิทธิภาพอย่างไร?
จุดหยุดชะงักในการตัดด้วยเลเซอร์เป็นปัญหาที่พบบ่อย ซึ่งอาจขัดขวางการผลิต ลดความแม่นยำของการตัด และเพิ่มของเสียจากวัสดุ หากคุณสังเกตเห็นรอยตัดที่ไม่สมบูรณ์ หรือการหยุดทำงานอย่างกะทันหัน หรือคุณภาพขอบที่ไม่สม่ำเสมอ จำเป็นต้องระบุสาเหตุที่แท้จริงโดยเร็ว จากรายงานประสบการณ์ของผม ข้อบกพร่องเหล่านี้มักเกิดจากคุณสมบัติของวัสดุที่ไม่เหมาะสม สภาวะพื้นผิวของวัสดุที่ไม่ดี พารามิเตอร์การตัดที่ตั้งค่าไม่ถูกต้อง ชิ้นส่วนสึกหรอที่หมดอายุการใช้งาน หรือปัญหาในระบบขับเคลื่อนเชิงกล ในบทความนี้ ผมนำเสนอกระบวนการที่ชัดเจนและใช้งานได้จริง เพื่อตรวจหาและกำจัดข้อบกพร่องเหล่านี้อย่างรวดเร็ว ปฏิบัติตามขั้นตอนที่ระบุไว้ที่นี่ เพื่อให้การตัดมีความเสถียรยิ่งขึ้น รักษาคุณภาพพื้นผิวขอบให้คงที่ ลดเวลาเครื่องหยุดทำงาน และรักษาระดับประสิทธิภาพของเครื่องให้อยู่ในระดับสูงสุด สำหรับงานแผ่นโลหะหลากหลายประเภท
สาเหตุที่แท้จริงของจุดหยุดชะงักในการตัดด้วยเลเซอร์
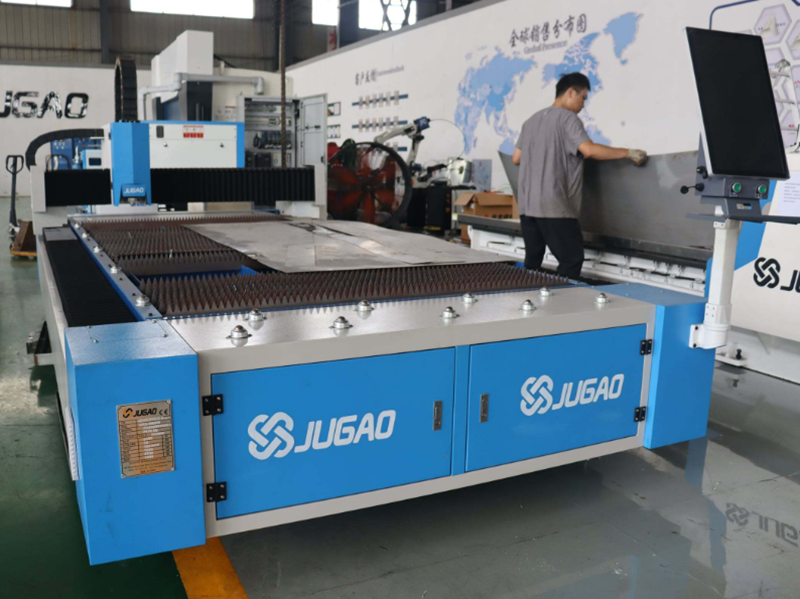
คุณสมบัติของวัสดุและสภาวะพื้นผิว
จุดหยุดการตัดอาจเกิดขึ้นเมื่อความหนาของแผ่น ความแข็ง หรือการออกซิเดชันบนผิวเปลี่ยนแปลงจากบริเวณหนึ่งไปยังอีกบริเวณหนึ่ง ผิวที่ไม่เรียบหรือมีการสะท้อนแสงสูงมากเกินไปอาจทำให้ลำแสงกระจายและส่งผลให้การเจาะทะลุไม่สม่ำเสมอ
พารามิเตอร์ของเครื่องจักรและการตั้งค่ากระบวนการ
การตัดด้วยความเร็วที่ไม่เหมาะสม กำลังเลเซอร์มากหรือน้อยเกินไป หรือความสูงของจุดโฟกัสไม่อยู่ในตำแหน่งที่ถูกต้อง อาจทิ้งจุดอ่อนตามแนวรอยตัด การเร่งความเร็วอย่างรวดเร็ว อัตราการป้อนที่สูงมากเกินไป หรือการไหลของก๊าซที่ไม่เสถียร ก็อาจนำไปสู่จุดหยุดการตัดได้เช่นกัน
สภาพของแม่พิมพ์และหัวฉีด
หัวฉีดหรือชุดเลนส์ที่สึกหรอหรือไม่อยู่ในแนวที่ถูกต้อง จะลดคุณภาพและความเสถียรของลำแสง เลนส์ที่สกปรกจะทำให้พลังงานกระจายตัว และอาจทำให้การตัดหยุดชะงักหรือขาดตอน
ข้อบกพร่องของระบบกลไกและระบบเคลื่อนที่
การเลื่อนย้อนกลับ (backlash) รางนำทางที่ไม่ขนานกัน หรือตลับลูกปืนที่สึกหรอ อาจก่อให้เกิดการสั่นสะเทือนหรือการคลาดเคลื่อนตำแหน่ง ข้อบกพร่องเชิงกลเหล่านี้จะแสดงผลเป็นความไม่สม่ำเสมอของรอยตัดตามเส้นทาง
แนวทางแบบขั้นตอนในการแก้ไขจุดหยุดการตัด
ขั้นตอนที่ 1: ตรวจสอบวัสดุ
ตรวจสอบแผ่นวัสดุเพื่อหาความแปรผันของความหนา สนิมบนพื้นผิว หรือสิ่งสกปรก การเลือกวัสดุที่มีความสม่ำเสมอและสะอาดจะช่วยลดโอกาสเกิดการหักของวัสดุ
ขั้นตอนที่ 2: ยืนยันค่าพารามิเตอร์ของเครื่องจักร
ตรวจสอบความเร็วในการตัด กำลังเลเซอร์ และความสูงโฟกัส จากนั้นปรับค่าตามความจำเป็น ใช้ค่าที่ผู้ผลิตวัสดุและผู้ผลิตเครื่องจักรแนะนำเพื่อให้ได้ผลลัพธ์ที่ดีที่สุด
ขั้นตอนที่ 3: ตรวจสอบระบบออปติกส์และหัวฉีด
ทำความสะอาดเลนส์และกระจก พร้อมตรวจสอบหัวฉีดว่ามีการสึกหรอหรือไม่อยู่ในแนวเดียวกันหรือไม่ แทนชิ้นส่วนใด ๆ ที่เสียหายเพื่อรักษาคุณภาพของลำแสง
ขั้นตอนที่ 4: ประเมินส่วนประกอบเชิงกล
ตรวจสอบรางนำทาง ตลับลูกปืน และระบบขับเคลื่อนว่ามีการสึกหรอ การสั่นสะเทือน หรือการเคลื่อนที่ย้อนกลับหรือไม่ ทำการขันแน่นหรือเปลี่ยนชิ้นส่วนเพื่อให้การเคลื่อนที่ราบรื่นและแม่นยำ
ขั้นตอนที่ 5: ทำการตัดทดสอบ
ทำการตัดทดลองเล็กน้อยบนเศษวัสดุเพื่อสังเกตการหักของวัสดุ จากนั้นปรับค่าต่าง ๆ อย่างเป็นขั้นตอนตามสิ่งที่สังเกตเห็น
ขั้นตอนที่ 6: ตั้งค่าระบบตรวจสอบอย่างต่อเนื่อง
ใช้เซ็นเซอร์หรือระบบวิชั่นเมื่อมีพร้อมใช้งาน เพื่อตรวจจับความผิดปกติแบบเรียลไทม์ การตรวจพบข้อบกพร่องแต่เนิ่นๆ จะช่วยป้องกันไม่ให้ชิ้นส่วนเสียหายทั้งหมดและลดการสูญเสียวัสดุ
แนวทางปฏิบัติที่ดีที่สุดเพื่อหลีกเลี่ยงจุดหยุดการตัด
การบํารุงรักษาประจํา
จัดกำหนดการตรวจสอบและทำความสะอาดเลนส์ หัวพ่น และระบบขับเคลื่อนอย่างสม่ำเสมอ พร้อมตรวจสอบให้มั่นใจว่าเครื่องจักรได้รับการหล่อลื่นและปรับแนวให้ถูกต้อง
การควบคุมคุณภาพวัตถุดิบ
จัดซื้อแผ่นวัสดุที่มีคุณภาพสูงและสม่ำเสมอ รวมทั้งควบคุมวิธีการจัดเก็บอย่างเหมาะสม เพื่อป้องกันไม่ให้เกิดออกซิเดชันบนผิววัสดุหรือการบิดงอ
การฝึกอบรมผู้ใช้
มั่นใจว่าผู้ปฏิบัติงานเข้าใจดีว่าพารามิเตอร์และการสภาพของวัสดุมีผลต่อผลลัพธ์อย่างไร และฝึกอบรมพวกเขาให้สามารถปรับค่าต่างๆ ได้ รวมทั้งสังเกตสัญญาณแรกเริ่มของจุดหยุดการตัด
การบันทึกค่าพารามิเตอร์และการปรับแต่ง
จัดทำบันทึกชุดพารามิเตอร์ที่ใช้งานได้ผลสำหรับวัสดุแต่ละชนิด ซึ่งจะช่วยลดเวลาที่ใช้ในการปรับค่าใหม่สำหรับงานที่เคยทำมาก่อน
คำถามที่พบบ่อย
สาเหตุทั่วไปของจุดหยุดการตัดด้วยเลเซอร์คืออะไร
มักเกิดจากวัสดุที่ไม่สม่ำเสมอ การตั้งค่าเครื่องจักรไม่เหมาะสม เลนส์สึกหรอ หรือส่วนประกอบของเครื่องจักรไม่อยู่ในแนวที่ถูกต้อง
จะระบุสาเหตุของจุดหยุดการตัดได้อย่างรวดเร็วได้อย่างไร
เริ่มจากการตรวจสอบวัสดุก่อน แล้วจึงพิจารณาการตั้งค่าเครื่องและระบบออปติกส์ ตามด้วยการตรวจสอบการจัดแนวของระบบขับเคลื่อน การดำเนินการทีละขั้นตอนดังกล่าวจะช่วยระบุแหล่งที่มาของปัญหาได้อย่างแม่นยำ
การบำรุงรักษาเชิงป้องกันสามารถลดจำนวนจุดหยุดการตัดได้หรือไม่
ได้ ทั้งการล้าง การหล่อลื่น และการตรวจสอบระบบออปติกส์และชิ้นส่วนกลไกอย่างสม่ำเสมอ จะช่วยลดจำนวนจุดหยุดการตัดลงได้อย่างมาก
สรุป
การจัดการจุดหยุดการตัดด้วยเลเซอร์อย่างมีประสิทธิภาพจำเป็นต้องใช้วิธีการที่เป็นระบบ ได้แก่ การตรวจสอบวัสดุ การยืนยันการตั้งค่าเครื่อง การตรวจสอบระบบออปติกส์ และการตรวจสอบสภาพของชิ้นส่วนกลไกให้อยู่ในเกณฑ์ดี เมื่อรวมการบำรุงรักษาเชิงป้องกัน การเลือกวัสดุอย่างเหมาะสม และการฝึกอบรมผู้ปฏิบัติงานอย่างถูกต้องเข้าด้วยกัน จำนวนจุดหยุดการตัดจะลดลง ความแม่นยำในการตัดจะเพิ่มขึ้น และเศษวัสดุที่สูญเสียจะลดลง หากต้องการความช่วยเหลือเพิ่มเติมหรือคำแนะนำเชิงเทคนิค ทีม JUGAO ของเราพร้อมให้การสนับสนุนเพื่อช่วยให้คุณปรับปรุงประสิทธิภาพการตัดด้วยเลเซอร์ให้ดีที่สุด

