





Varför är provdriften av en rörböjningsmaskin avgörande efter installation?
Maskinen är installerad, kablingen är slutförd och nivelleringen är gjord. Allt ser klart ut att sättas i drift, men den riktiga provningen av installationskvaliteten sker inte i det ögonblick strömmen slås på – utan när maskinen böjer sin första rörledning.
Många installationsfel är osynliga när maskinen körs utan last; problemen blir uppenbara först när maskinen belastas och aktivt böjer rör. Det är precis detta som är syftet med provdriften: den utgör den sista möjligheten till omfattande verifiering innan produktionen påbörjas i full skala. Att upptäcka och lösa problem i detta skede minimerar kostnaderna och gör justeringar betydligt enklare.
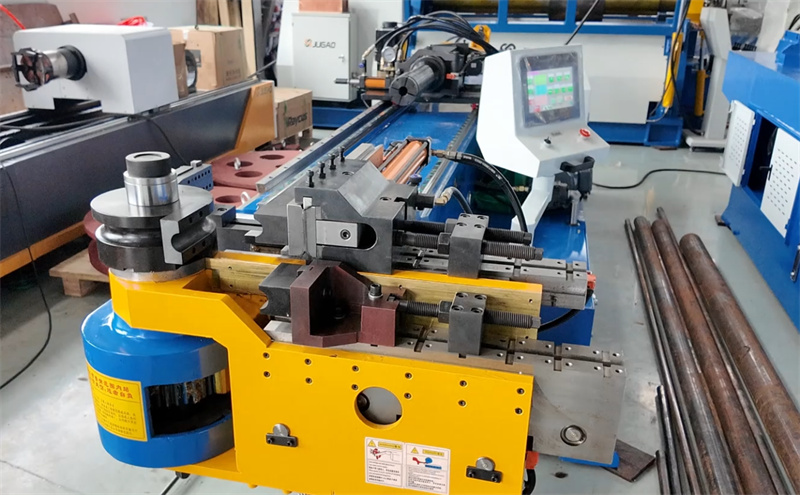
Vad verifierar provdriften?
Kort sagt omfattar den fyra nyckelområden: maskinens övergripande stabilitet, om böjningsnoggrannhet och upprepbarhet uppfyller kraven, om verktygen är korrekt justerade i förhållande till röret samt om de mekaniska och elektriska systemen kopplade till installationen är intakta.
Även om dessa mål kan låta enkla påverkar var och en av dem direkt framtida produktionseffektivitet och produktkvalitet. Upprepbarhet är särskilt avgörande – att tillverka ett enda godkänt rör är inte svårt; den verkliga utmaningen ligger i att säkerställa att *varje* rör uppfyller kraven.
Verifiera två saker innan du börjar
Först kontrollera maskinens nivå och förankring. Granska igen maskinbädden och huvudramen med en precisionsnivå för att säkerställa att nivån ligger inom det tillåtna intervallet. Förankringsboltar måste dras åt jämnt enligt specifikationerna; undvik ojämn spänning. Ojämn förankring kan lätt leda till vibrationer och förskjutning under provkörningen.
Andra, kontrollera elektriska och hydrauliska anslutningar. Verifiera spänningsnivån och fasbalansen i elmatningen, säkerställ pålitlig jordning och undersök routningen av hydraulikslangar samt kopplingar för läckage. En instabil strömförsörjning eller små hydraulikläckage kan påverka servostyrningen och böjkonsekvensen under provproduktionsprocessen.
Provproduktionen sker i flera steg
Steg ett: Drift utan last. Genomför cykler för alla axlar, spännanordningar, mandlar och roterande rörelser utan att en rörbit är monterad. Lyssna noga efter ovanliga ljud, vibrationer eller ryckiga rörelser. Sådana tecken tyder vanligtvis på justeringsproblem eller felaktig fästning – problem som lätt kan åtgärdas i detta skede.
Steg två: Enkel böjprov. Börja med en enda böjning med en standardradie och en kort rörbit. Om det finns installationsproblem kommer även en sådan enkel böjning att avslöja dem genom vinkelavvikelser, ytskador eller oväntad återböjning.
Steg tre: Kontrollera noggrannhet och upprepbarhet. Böj samma del upprepade gånger och jämför resultaten. Om vinklarna varierar mellan olika delar kan potentiella orsaker vara ofullständig maskinjustering, felaktigt justerad verktygsmaskin eller återstående spänningar i maskinramen från installationsprocessen. Det är långt enklare att lösa dessa problem nu än efter att massproduktionen har inletts.
Vanliga installationsproblem under provproduktion
Feljustering mellan verktyget och maskinens mittlinje. Detta är ett av de vanligaste problemen under provproduktion, ofta orsakat av felaktig montering av böjhuvudet eller felaktig verktygsinställning. Symtom inkluderar rörets ovalitet, ojämn väggtunnning och ytskador från verktyg.
Otillräcklig spännkraft eller felaktig placering av mandeln. Rörrutschning eller veckbildning vid provböjningar kan verka som processrelaterade problem, men är ofta kopplade till installation och justering. På en korrekt installerad maskin är effekten av finjustering av parametrar förutsägbar.
Vibration eller ljud under belastning. Vibration under böjning är ett tydligt varningstecken, oftast indikerande fästproblem, ojämn kontaktyta mot golvet eller lösa mekaniska förbindningar kvar från installationen. Att utföra provproduktion under belastning är den snabbaste metoden att identifiera dessa problem.
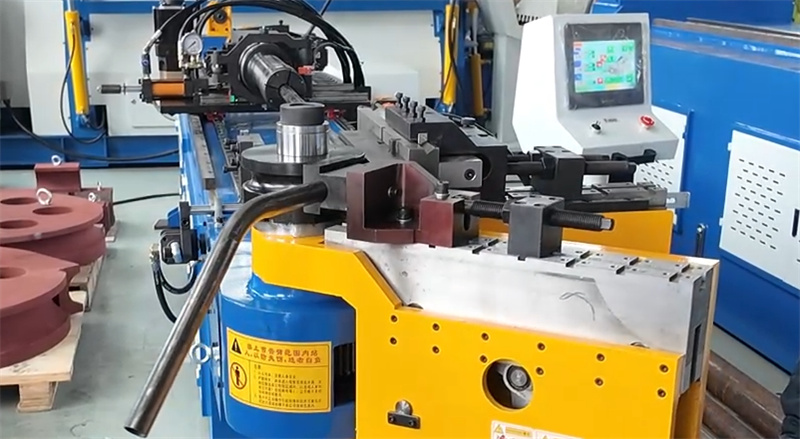
Principer för finjustering av parametrar
Undvik att använda maximal hastighet under provdrift. Långsam, kontrollerad rörelse gör det möjligt att bättre observera maskinens driftstatus och hjälper till att skilja mellan installationsproblem och problem med processinställning. Öka tryck och hastighet gradvis endast efter att ha bekräftat att allt fungerar korrekt.
Rotations- och fördelningsnoggrannhet är nyckelindikatorer på korrekt installation. Avvikelser som observeras under provdrift indikerar vanligtvis att justering av encoderjustering eller mekanisk installation krävs.
Några vanliga frågor
Hur lång tid tar en provkörning?
Den pågår tills böjningsnoggrannhet och upprepbarhet förblir stabila över flera cykler. Beroende på delens komplexitet kan detta ta från några timmar till flera dagar.
Kan en provkörning upptäcka alla installationsfel? Inte alla problem kommer att bli synliga omedelbart, men det är den mest effektiva metoden för att identifiera större mekaniska, elektriska och justeringsproblem innan omfattande produktion påbörjas.
Vilka material används för provkörningen?
Du måste använda samma materialbatch som avses för den faktiska produktionen. Olika material har olika böjegenskaper; att använda olika material skulle göra provresultaten meningslösa.
En provkörning är inte bara en formalitet. Det är ditt bästa tillfälle att upptäcka installationsfel tidigt och säkerställa långsiktig böjningsnoggrannhet. Att påvisa problem och lösa dem i förväg säkerställer en smidig produktionsprocess.

