





Gör fel med rörböjarens grund och förankring, och du får stora problem senare
När det gäller installation av en rörböjmaskin är människors första tanke vanligtvis kvaliteten eller precisionen hos maskinen. Jag har dock sett otaliga fall i verkstäder där maskinen och programmeringen var felfria, men maskinen led av överdriven vibration, svepande böjvinklar och positionsskift efter en tid av användning. Efter felsökning visade det sig alltid att orsaken var en otillräcklig grund eller ett otillräckligt förankringssystem.
En rörböjmaskin står inte stilla i tystnad under drift. Böjning, klämning och mandrelrörelser genererar alla dynamiska krafter. Om dessa krafter överförs till golvet skakar maskinen; långvarig skakning påverkar allt—ledrails, lager och verktyg lika mycket. Därför är grunden och förankringen inte bara formella krav; de avgör direkt om maskinen kan bibehålla sin precision på lång sikt.
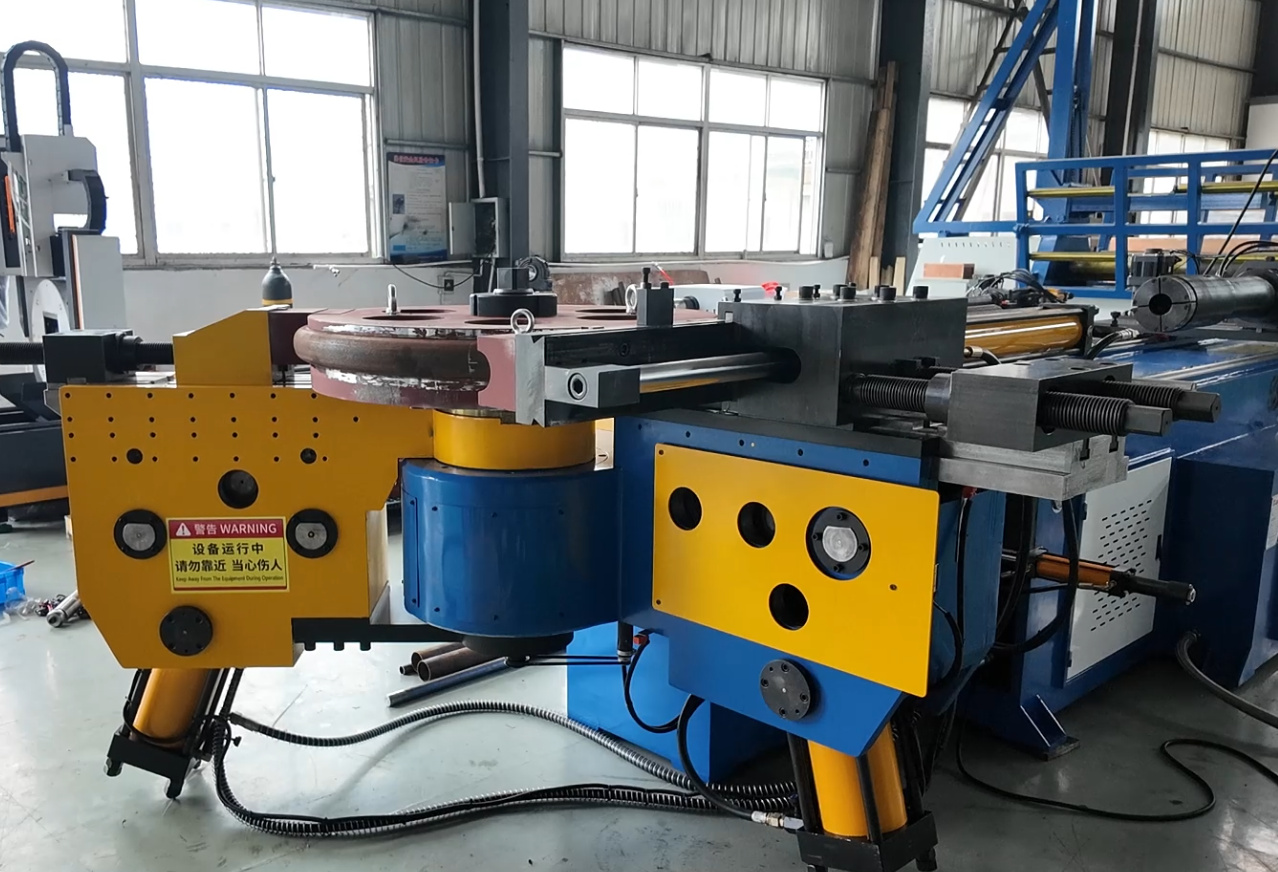
Golvens hållfasthet och planhet måste uppfylla standardkraven
Innan installationen bedöms verkstads golvet. Medelstora till stora CNC-rörböjmaskiner—särskilt modeller med hög tonnage—har specifika krav på betongtjocklek och hållfasthet. Ett standardbetonggolv är ofta för tjockt; med tiden kan ojämn sjunkning uppstå, vilket får maskinen att lutning. Om golvet inte uppfyller specifikationerna är den säkraste metoden att göta en dedikerad grundplatta.
Golvytans planhet är lika avgörande. En ojämn golvyta gör det svårt att nivellera maskinen och orsakar betydande inre spänningar, även om den tvingas till en nivellerad position. Mindre avvikelser kan korrigeras med skivor, men större lutningar kräver slipning eller ny gjutning av betongen. Försök inte att klippa hörnen; det leder ofta till inkonsekventa böjvinklar.
Välj rätt ankarskruvar – ta inte genvägar
Ankarskruvar är avgörande för att förhindra att maskinen förflyttas horisontellt eller vrider sig. Beroende på golvförhållanden och maskinstorlek används vanligtvis expansionsankrar eller kemiska ankarmedel. För tunga modeller rekommenderar jag kemiska ankarmedel, eftersom de ger bättre grepp och långsiktig stabilitet.
Diametern, längden och hållfasthetsklassen för ankardornas måste motsvara maskinens monteringshål och lastkrav. Jag har sett fall där för små dorrar tvingats på plats; även om maskinen verkade säker från början började den förflytta sig efter några månaders drift. Sådana försök att spara lite pengar från början leder till betydligt högre reparationkostnader senare.
Precision vid positionering och åtdragning
Rikta noggrant in ankardornas med hålen i maskinens bas; undvik att tvinga in dem. Vid åtdragning ska du följa en diagonal sekvens och applicera kraften gradvis i flera steg istället för att fullständigt åtdra en enda dorra på en gång. Detta förhindrar att maskinramen deformeras.
Kontrollera återigen vridmomentet några dagar efter den initiala åtdragningen. Liten nedpackning under de tidiga driftstadierna kan orsaka att dorrarna lossnar något. Att använda denna praxis med återåtdragning hjälper till att undvika många potentiella problem längre fram.
Steg-för-steg-installation
Skynda dig inte att säkra maskinen omedelbart efter att ha placerat den. Placera maskinen på sin slutgiltiga plats och se till att det finns tillräckligt med utrymme runt den för drift, underhåll och materialhantering. När den är placerad fortsätter du med nivellering.
Använd en precisionsnivå för att kontrollera justeringen i alla riktningar. Skynda dig inte med nivelleringen, eftersom noggrannheten i framtida rörböjningsoperationer beror direkt på den. Efter nivelleringen borras och rengöras ankarboltshålen, bultarna installeras och åtdrags till den rekommenderade vridmomentet. Vid detta skede bör maskinen vara fullständigt stabil och fri från eventuell darrning.
Vanliga misstag – se om du har gjort något av dem.
Att endast ta hänsyn till maskinens vikt samtidigt som dynamiska laster ignoreras. Stötkrafterna och vibrationerna som uppstår vid rörböjning överstiger långt den statiska vikten; grundkonstruktionen måste ta hänsyn till dessa faktorer.
Att försumma installationen efter montering. Efter den inledande provkörningen bör du kontrollera nivån och spännkraften på de fastsättningsbultarna på nytt. Detta enkla steg kan förhindra stora problem senare.
En pålitlig maskin börjar med en solid grund och korrekt fastsättning.
En stabil bas minimerar vibrationer, skyddar servosystemet och säkerställer konsekvent justering mellan formen och mandeln. Med tiden får du mer konsekvent böjkvalitet och mindre underhållsbehov. Denna investering ger mycket bättre avkastning än att upprepade gånger reparera maskinen senare.
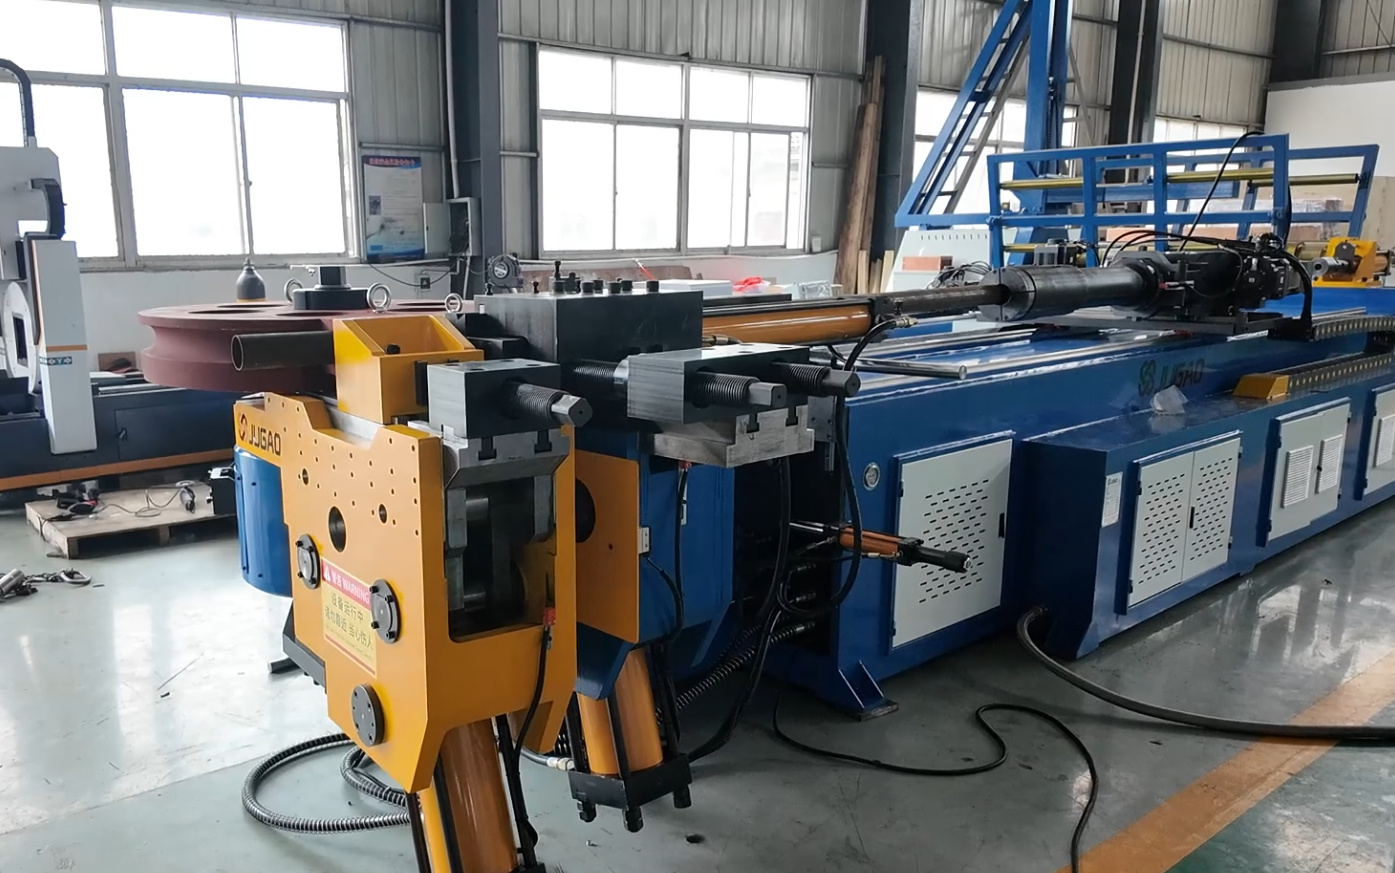
Några vanliga frågor
Kräver alla rörbökmaskiner fastsättning? De flesta CNC-modeller – särskilt medelstora till stora – gör det. Även om vissa maskiner kan användas utan fastsättning förbättrar fastsättning betydligt stabiliteten och precisionen.
Kan den befintliga verkstadsgolvytan användas? Ja, förutsatt att den uppfyller de nödvändiga kraven på hållfasthet, tjocklek och planhet. Om den inte gör det måste en särskild grund gjutas.
Hur ofta ska ankardornas spännkraft kontrolleras? Kontrollera dem under de första dagarna av drift och kontrollera därefter spännkraften regelbundet enligt underhållsschemat.
Vad händer om ankringen är otillräcklig? Problem inkluderar vibrationer, minskad precision och snabbare slitage; i allvarliga fall kan det även utgöra säkerhetsrisker.
Slutligen är grunden och ankringen av en rörböjmaskin inte bara rutinmässiga installationssteg; de avgör maskinens framtida driftsstabilitet. Rätt golfförberedelse, rätt val av ankardornar, noggrann nivellering och efterlevnad av standardiserade installationsförfaranden säkerställer en problemfri produktionsprocess framöver.

