





Varför leder temperaturproblem med rörböjningsmaskiner till böjfel?
Frågan om temperatur vid rörböjning är faktiskt ganska subtil. Du kan ha ett felfritt program och perfekta verktyg, ändå blir de böjda rören felaktiga – den första partien är i ordning medan den andra inte uppfyller specifikationen; delar som tillverkats på morgonen klarar kontrollen, men de som tillverkats på eftermiddagen avviker från toleransen. Ofta är problemet inte en maskinfel; det är temperaturernas tysta inflytande.
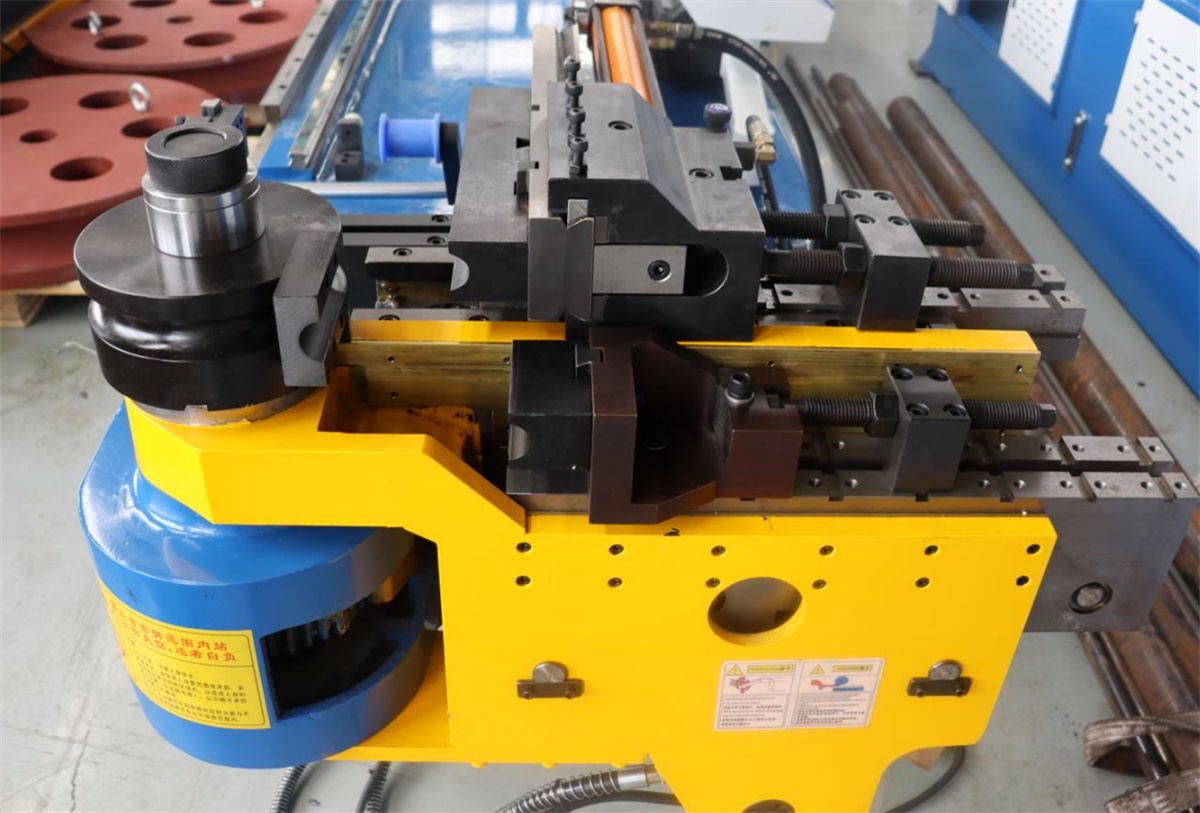
I. Värmeförskjutning av metall
Under böjprocessen värms röret självt gradvis upp på grund av deformation och friktion. När temperaturen stiger expanderar metallen, vilket orsakar minimala förändringar i väggtjockleksfördelningen, diametern och till och med längden. Även om dessa förändringar kan vara försumbara för stål är effekten av termisk expansion mycket mer utpräglad för aluminium.
För att göra saken ännu mer komplicerad skiljer sig materialets återböjningsegenskaper åt mellan varma och kalla tillstånd. Med exakt samma program kan en kall rör ge perfekt vinkel, medan en varm rör kan visa antingen otillräcklig eller överdriven återböjning. Detta förklarar varför rörens kvalitet varierar över tid på samma maskin: både omgivningstemperaturen och materialtemperaturen har förändrats.
II. Svängande verktygstemperaturer
Konstant friktion uppstår mellan röret och verktyget under böjningen. Efter ett visst antal böjningar stiger temperaturerna hos böjdie, spänn die och mandrel gradvis. När verktyget värms upp förändras kontaktmekaniken mellan röret och verktyget.
Detta kan leda till problem som ytskador (dragmärken) på röret, ojämn böjmotstånd och nedbrytning av böjsmörjmedel vid kontaktgränsen. Dessa problem uppstår sällan omedelbart; de tenderar att uppstå gradvis efter en viss driftperiod, och operatörer missar ofta sambandet med verktygets temperatur.
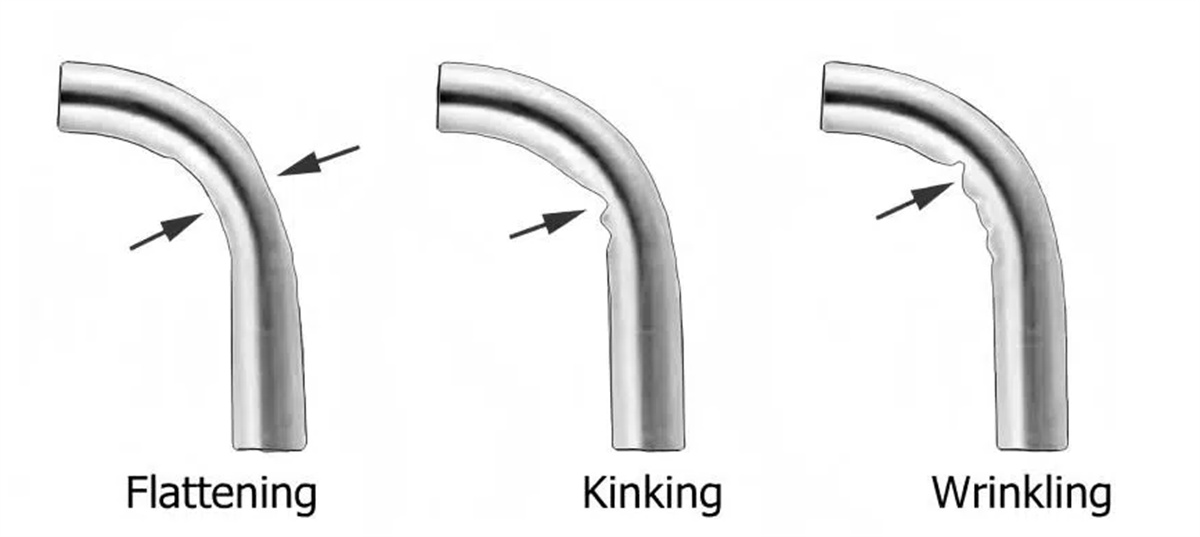
III. Hydrauloljans temperatur påverkar direkt böjkraften
Hydraulolja fungerar som kraftöverföringsmedium i hydrauliska rörböjare. Förändringar i oljetemperaturen påverkar dess viskositet, vilket i sin tur påverkar systemets trycköverföringseffektivitet.
När oljetemperaturen är låg är oljan tjock och systemet svarar trögt; spänn- och böjåtgärder kan sakna skärpa. Omvänt, när oljetemperaturen är hög blir oljan tunnare, vilket leder till ökad inre läckage och oförmåga att bibehålla tryck, vilket kan resultera i otillräcklig böjkraft. Resultatet är att böjvinkeln avviker – antingen för stor eller för liten.
Under långvarig, kontinuerlig produktion stiger oljetemperaturen stadigt. Om detta inte övervakas kan temperaturen överskrida det optimala intervallet; detta påverkar inte bara precisionen utan förskortar också tätningarnas livslängd.
IV. Säsongsbetingad påverkan av omgivningstemperaturen
Verkstads temperaturer varierar mellan vinter (kallt) och sommar (varmt), och dessa miljömässiga förändringar påverkar rörböjmaskiner.
Vid en kall start på vintern är spelen mellan maskinkomponenterna mindre på grund av den låga temperaturen, och hydrauloljan är mer viskos. Om massproduktionen påbörjas utan uppvärmningsperiod kan kvaliteten på de första böjda rören skilja sig från de som tillverkas senare.
Vissa operatörer kör traditionellt maskinen utan last i tio till femton minuter efter start, och väntar tills temperaturen stabiliserats innan de påbörjar arbetet. Detta är en bra praxis.
V. Metoder för temperaturkontroll
Efter att maskinen har slåtts på varje dag ska den få köra utan last under en viss tid för att höja temperaturen på hydrauloljan och uppnå termisk jämvikt mellan komponenterna innan den formella produktionen påbörjas.
Under kontinuerlig massproduktion ska oljetemperaturmätaren övervakas. Om oljetemperaturen ständigt håller sig hög bör kylsystemet kontrolleras: se till att kylfläkten fungerar och att oljekylaren inte är igensatt.
Att välja rätt rörböjolja är också avgörande. Olika kvalitetsgrader av olja har olika tillämpningsområden när det gäller temperatur; att välja en olja som är anpassad till din specifika produktionsmiljö säkerställer mer konsekvent smörjprestanda.
För högprecisionstillverkning bör du överväga att installera luftkonditionering eller ventilation i verkstaden för att minimera påverkan av svängningar i omgivningstemperaturen på maskinen.
VI. Metoder för daglig övervakning
Oljetemperaturmätaren fungerar som ett direkt referensverktyg; att övervaka temperaturstabiliteten hjälper till att bedöma kylsystemets prestanda. Om temperaturen förblir hög bör du undersöka kylsystemet för blockeringar och kontrollera att fläkten fungerar korrekt.
Operatörer kan också bedöma temperaturen på rörliga delar under drift – till exempel vid byte av former eller justering av utrustning. Om en tydlig korrelation uppträder mellan rörböjningskvaliteten och faktorer som tid eller lufttemperatur är det mycket troligt att temperaturen påverkar precisionen.
Registrera och jämför datamängder – inklusive omgivningstemperatur, oljetemperatur, maskinens drifttid och rörböjningskvalitet – för att identifiera mönster.

