





Vad är skillnaden mellan punktsvetsmaskiner och lasersvetsmaskiner?
Inom metallbearbetning och tillverkning är både punktsvetsmaskiner och lasersvetsmaskiner vanliga typer av svetsutrustning; dock skiljer de sig åt avsevärt när det gäller svetsprinciper, lämpliga tillämpningar, utrustningskonstruktion och produktionsmetoder.
För företag som söker tillverkare av svetsutrustning är det första steget, när man ställs inför olika alternativ på marknaden, att förstå skillnaderna mellan punktsvetsning och lasersvetsning. Utrustningen bör väljas utifrån specifika produktegenskaper och produktionskrav, snarare än enkelt försöka avgöra vilken typ som är "bättre".
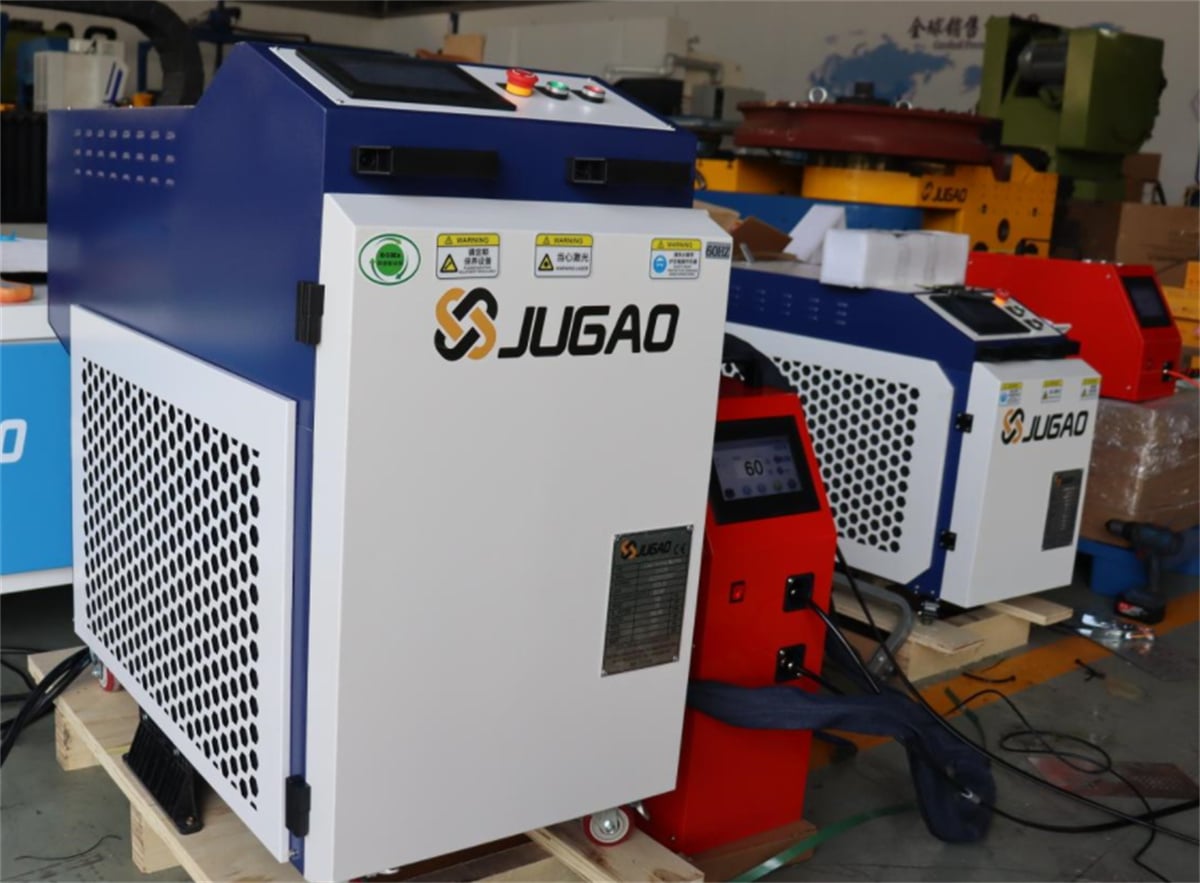
Vad skiljer då egentligen punktsvetsmaskiner från lasersvetsmaskiner, och i vilka scenarier är varje typ bäst lämpad?
I. Olika svetsprinciper
Punktsvetsmaskiner är en typ av motståndssvetsutrustning. De fungerar främst genom att applicera tryck på arbetsstycket via elektroder samtidigt som en svetsström leds genom det; detta genererar värme i kontaktområdet och skapar en svetspunkt.
Därför kräver punktsvetsning vanligtvis fysisk kontakt mellan elektroderna och arbetsstycket. Den är väl lämpad för produkter som kräver förbindelser vid specifika, fasta punkter.
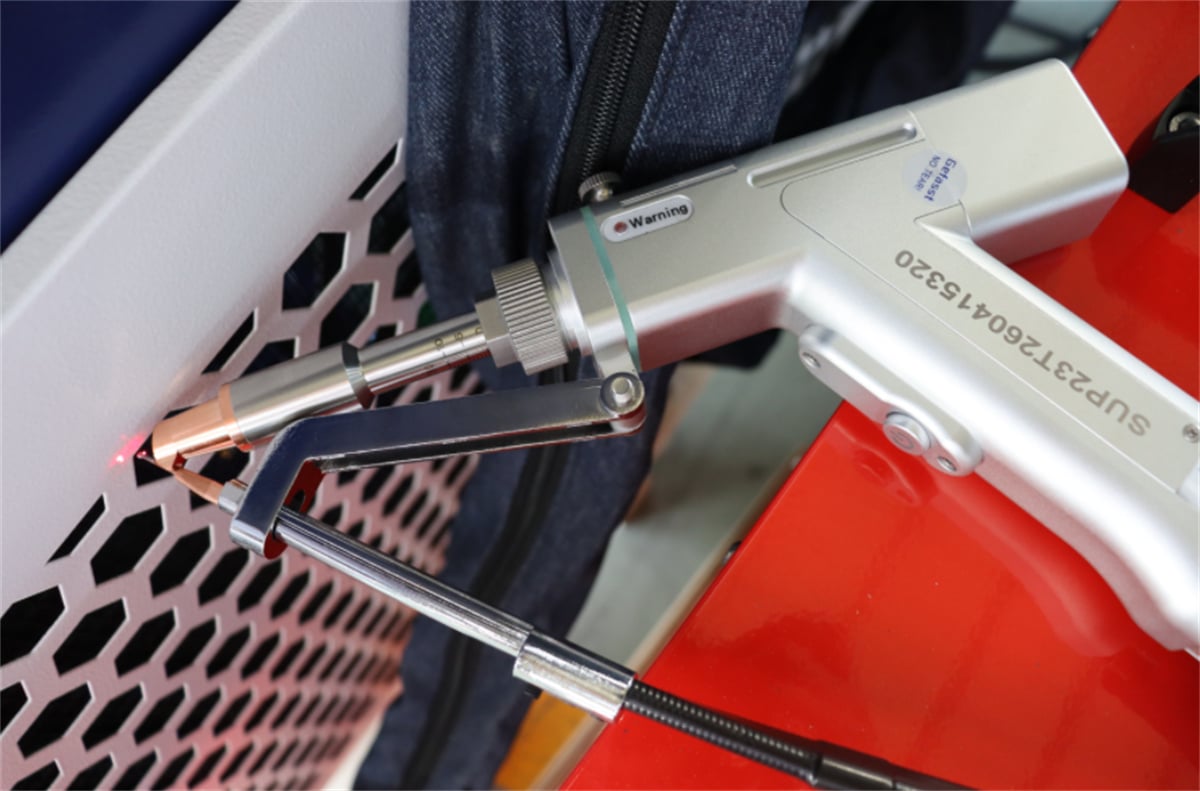
Laserlutningsmaskiner använder å andra sidan en laserstråle med hög energitäthet som riktas mot materialytan, vilket gör att smältzonen snabbt smälter och bildar en länk. Beroende på produktens konstruktion kan laserlänkning utföras som kontinuerlig länkning, punktlänkning eller länkning längs en specifik bana.
Förenklat uttryckt:
Punktlänkning fokuserar på "sammanfogning via länkpunkter", medan laserlänkning fokuserar på "sammanfogning via laserinducerad smältning".
Det finns ingen enkel ett-till-ett-ersättningsrelation mellan de två metoderna; det faktiska valet beror på produktens konstruktion och processkraven.
II. Vilka produkter är bäst lämpade för punktlutningsmaskiner?
Punktlänkning kännetecknas av hög länkhastighet och lämplighet för flerpunktsanslutningar, vilket gör den mycket använd i massproduktion.
Exempel inkluderar:
Metalltrådsprodukter och nätpaneler;
Hårdvarupressdelar;
Plåtstrukturkomponenter;
Metaldelar till hushållsapparater;
Bilkomponenter;
Metallanslutningar för elektronik och elapparater;
Metalkomponenter för batterier och nyenergitillämpningar.
För vissa produkter är arbetsstycket utformat med flera fasta svettpunkter; processen kräver endast exakt positionering av övre och undre materialskikt samt användning av elektroder för att slutföra svetningen. I sådana fall är punktsvetsutrustning ofta det enklare valet.
III. Vilka produkter är bäst lämpade för lasersvetsmaskiner?
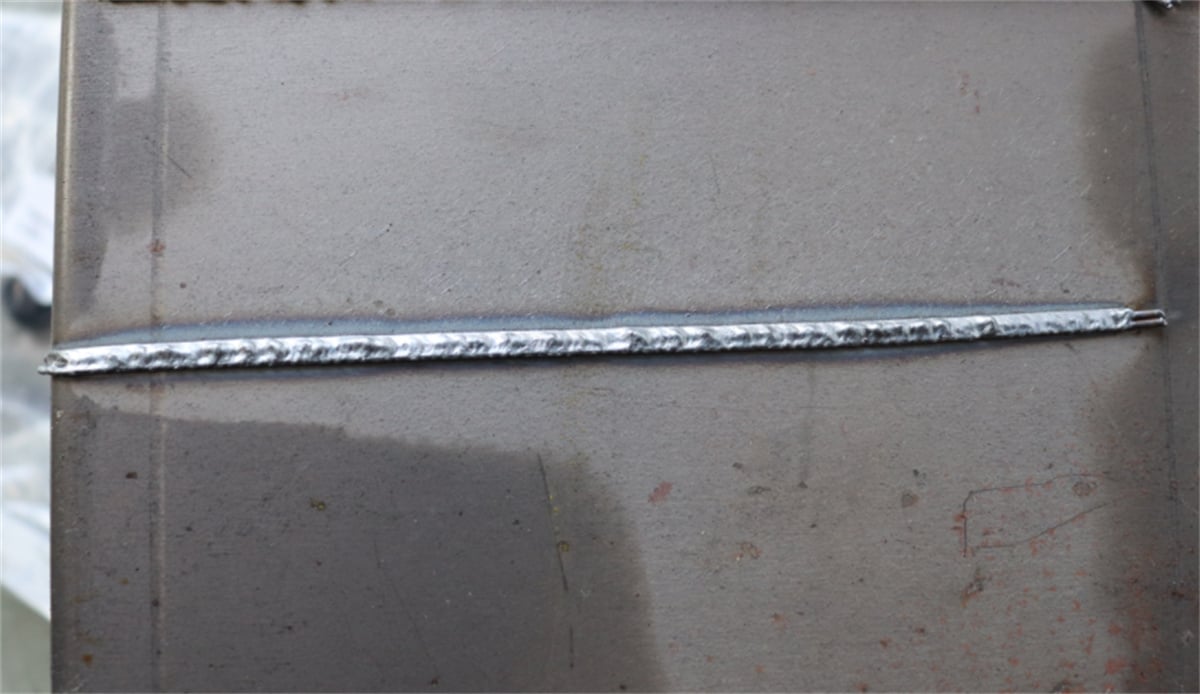
En egenskap hos lasersvetsning är koncentrationen av svetszonen; svetsbanan kan anpassas till produktens strukturella design. Därför används den omfattande inom precisionsbearbetning av metall, tillämpningar som kräver höga estetiska krav samt produktion av komplexa strukturella komponenter.
Vanliga tillämpningar inkluderar:
Hårdvara och plåt: Svetsning av metallstrukturdelar såsom rostfritt stål och förzinkade plåtar;
Nyenergi och energilagring: Batterihus, metallstrukturdelar osv.
Hushållsapparater och köksutrustning: Metallhus, fästen och relaterade strukturella delar;
Precisionselektroniktillverkning: Metaldelar som kräver hög svetsningsprecision och estetisk kvalitet;
Bilindustrin och komponenter: Svetsning av specifika metallstrukturdelar och komponenter.
LaserSVETSNINGSEKVIPMENT finns i olika former, till exempel handhållna lasersvetsmaskiner med automatiska trådmatare, luftkylda lasersvetsmaskiner, plattbädds "märkfria" lasersvetsmaskiner, galvanometerbaserade lasersvetsmaskiner samt robotbaserade lasersvetsarbetsstationer.
Därför avser termen "lasersvetsmaskin" inte en enda typ av utrustning; det specifika valet beror på produktens tillverkningsprocesskrav.
IV. Hur skiljer sig tillverkningsmetoderna för punktsvetsning och lasersvetsning åt?
Det finns betydande skillnader i tillverkningsmetoder mellan de två svetsprocesserna.
Punktsvetsning kräver vanligtvis att elektroden får kontakt med arbetsstycket; svetstället begränsas av elektrodens konstruktion och tillgängligheten till arbetsstycket. För produkter som kräver många svetspunkter kan produktionseffektiviteten förbättras genom multipunktsvetsning, specialanpassad verktygsutrustning eller automatiserad utrustning.
Lassvetsning, å andra sidan, riktar strålen mot en specifik plats. Den kan svetsa områden som är svåra att nå för traditionella elektroder genom att utnyttja utrustningens konfiguration och lämplig verktygsutrustning.
I automatiserad produktion kan lassvetsning integreras med robotar, rörelseplattformar och visionpositioneringssystem för att uppnå mycket flexibel kontroll över svetsvägen.
Därför är punktsvetsning ett starkt alternativ för produkter som kräver fasta svetspunkter och höghastighets-, batchbaserad sammanfogning. Lassvetsning bör övervägas för produkter som kräver kontinuerliga sömmar, komplexa vägar eller höga estetiska krav på svetsen.
V. Hur väljer man mellan en punktsvetsmaskin och en lasersvetsmaskin?
Vid inköp av utrustning kan företag utvärdera alternativen utifrån följande faktorer:
| Jämförelsekriterier | Punktsvetsningsmaskin | Lasersvetsmaskin |
| Svetsmetod | RESISTANSVÄLSNING | Laserfusionsvetsning |
| Primär fogkonfiguration | Punktledning | Punktsvetsning, kontinuerlig sömsvetsning, ban-svetsning |
| Verkstyckekontakt | Kräver vanligtvis elektrodkontakt | Laserstråle applicerad på svetssområdet |
| Vanliga användningsområden | Stansade delar, trådnät, byggdelar osv. | Plåtdelar, precisionsdelar, konstruktionsdelar osv. |
| Automatiseringstyp | Målpunktsvetsning, automatisk punktsvetsning | Plattformar, galvanometerskannare, robotar osv. |
| Nyckelfaktorer för val | Ström, tryck, tid, elektroder osv. | Laserstyrka, material, plåttjocklek, svetsnäht osv. |
Obs: Denna tabell är endast avsedd för en preliminär översikt och får inte användas som enda underlag för utrustningsval.
Innan utrustningsvalet färdigställs är det nödvändigt att utföra processvalidering med verkliga produktsample.
VI. Varför rekommenderas provsvetsning vid inköp av svetsutrustning?
Oavsett om man väljer punktsvetsning eller lasersvetsning kan beroende enbart på produktnamn eller utrustningsspecifikationer leda till felaktigheter.
Till exempel kan även vid rostfritt stålprodukter variationer i plåttjocklek, konstruktionsdesign och svetspunkters placering resultera i olika krav på utrustningskonfiguration och svetsparametrar.
En logisk arbetsgång är följande:
Produktprov/drittningsritningar → Material- och tjockleksbekräftelse → Analys av svettpunkter → Processplan → Provsvetsning → Inspektion av svettkvalitet → Slutlig utrustningsfastställning
För företag gör provsvetsning inte bara en bedömning av svettkvaliteten möjlig, utan ger också tidig insikt i utrustningens drift, produktionscykeltider samt kompatibiliteten mellan produkten och utrustningen.
Slutsats
Punktsvetsning är bättre lämpad för produkter som främst kräver fastpunktsanslutningar, medan lasersvetsning passar kontinuerliga sömmar, ban-svetsning och applikationer som kräver hög precision och överlägsna estetiska ytor. Vid val av svetsutrustning är den viktigaste faktorn för företag att överväga kompatibiliteten mellan produkten och svetsprocessen.

