





Vilka inspektioner utförs på laserweldningsmaskiner innan de lämnar fabriken?
Det finns ett avgörande steg mellan färdigställandet av en lasersvetsmaskin och dess faktiska användning på kundens produktionsgolv: förskippinginspektion.
När företag köper laserlänkningsmaskiner fokuserar många på laserstyrka, länkhastighet, utrustningskonfiguration och pris. En maskins förmåga att gå in i stabil produktion beror dock också på dess totala montering, elsystem, lasersystem, rörelsemechanism och faktisk länkprestanda.
Vad undersöks egentligen innan en laserlänkningsmaskin officiellt lämnar fabriken?
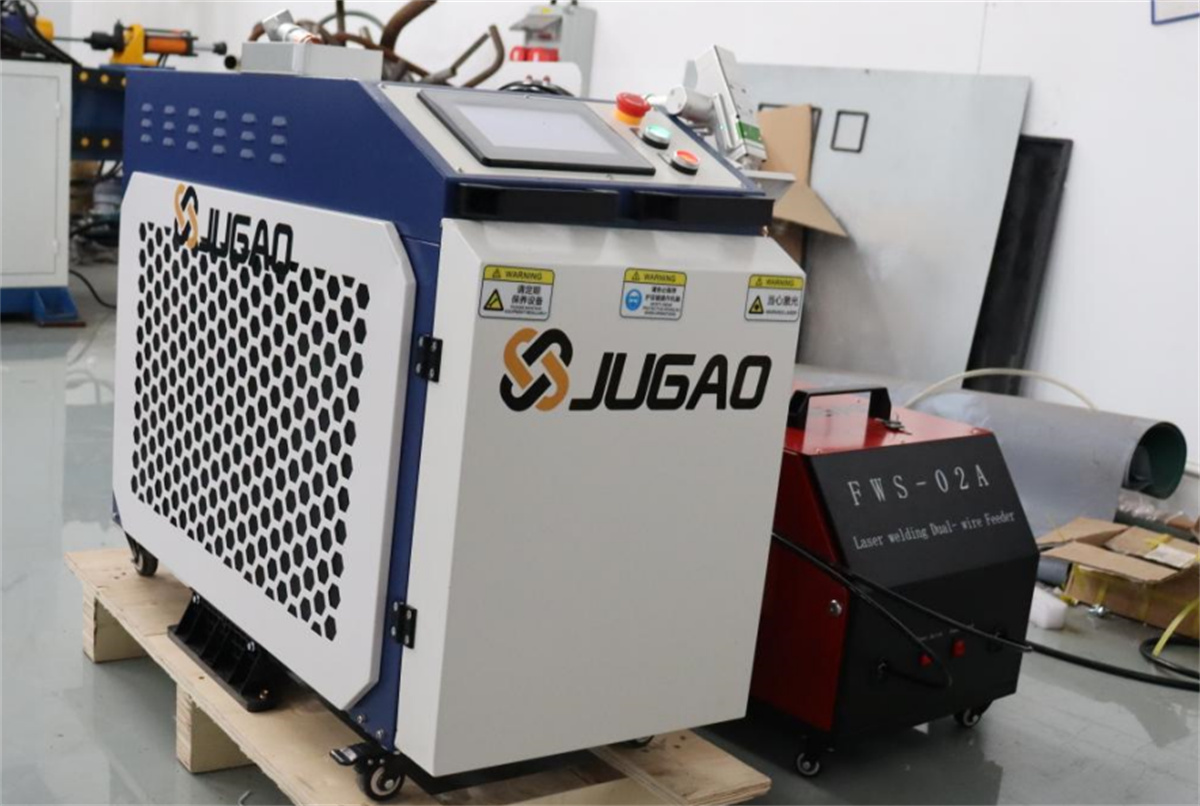
Varför krävs en förfraktundersökning för laserlänkningsmaskiner?
Laserlänkutrustning är inte en enskild, fristående enhet.
En komplett laserlänkningsmaskin består vanligtvis av ett lasersystem, en länkhuvud, ett kontrollsystem, en mekanisk struktur, ett elsystem och kylkomponenter. Beroende på specifik modell kan den även inkludera trådmatare, rörelseplattformar, visionssystem, robotar eller automatiseringsmekanismer.
Därför måste maskinen genomgå en rad kontroller efter att monteringen är slutförd, för att säkerställa att alla komponenter fungerar korrekt tillsammans.
Målet med inspektionen före leverans är inte att garantera att maskinen aldrig kommer att stöta på problem, utan snarare att identifiera eventuella avvikelser i montering, styrning, drift eller svetsprestanda innan leverans.
För tillverkare är detta en avgörande fas i övergången av utrustningen från fabriksgolvet till kundens produktionsanläggning.
Post 1: Inspektion av den totala monteringen
Efter montering måste maskinens mekaniska struktur inspekteras först.
Detta omfattar främst maskinens yttre, ram, svetshuvud, rörelseorgan och relevanta anslutningsdelar.
Kontroller inkluderar bekräftelse av:
Rätt installation av strukturella komponenter;
Säkerhet hos fästdelar;
Normal drift av rörelseorgan;
Pålitlig installation av svetshuvudet;
Frånvaro av uppenbara monteringsfel på yttre delar;
Överensstämmelse mellan säkerhets- och skyddskonstruktioner och konstruktionskraven.
För laserlutningsutrustning med plattformstyp är samordningen mellan plattformen, rörelsemechanismen och lutningshuvudet också en nyckelområde.
Vid robotbaserade laserlutningsarbetsstationer krävs en omfattande inspektion av roboten, lutningssystemet och perifera mekanismer.
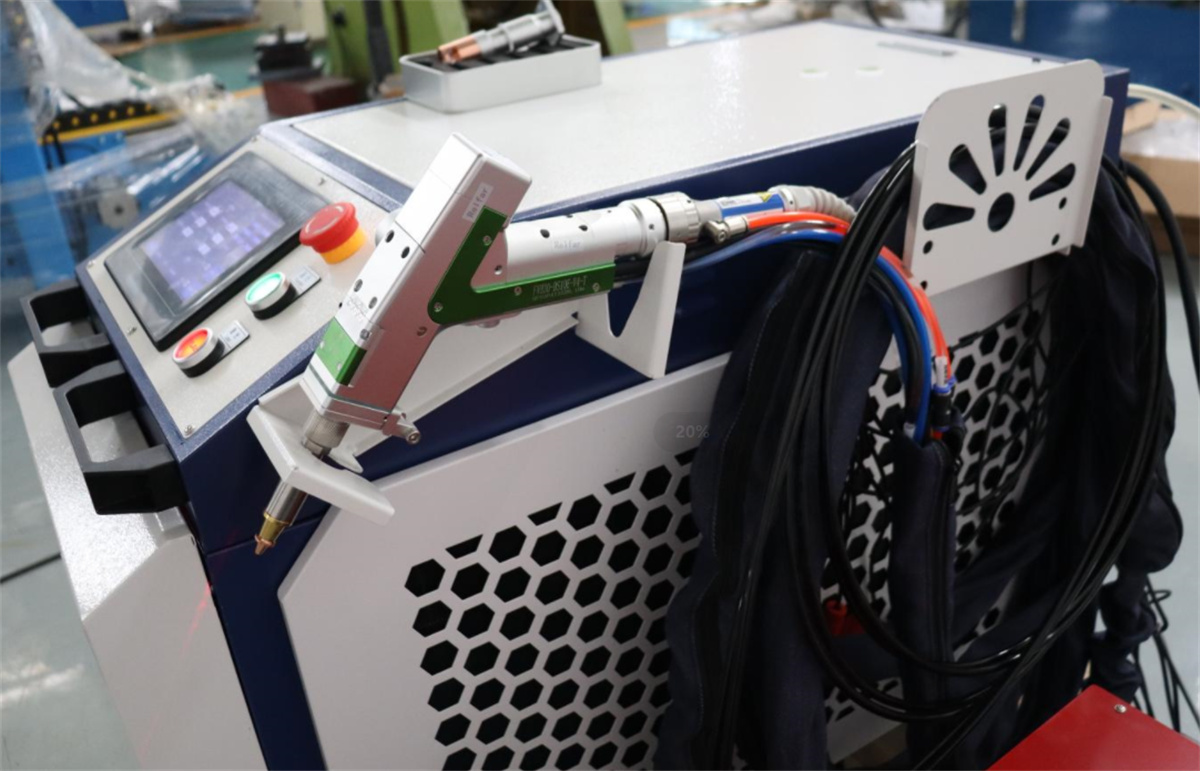
Post 2: Inspektion av elsystemet
Laserlutningsmaskiner är mekatroniska system; därför är elsystemet en avgörande del av förutsändningsinspektionen. När utrustningen är strömförsedd måste styrsystemet, elkablingsanläggningen och användargränssnittet inspekteras.
Till exempel:
Kan utrustningen startas normalt?
Fungerar användargränssnittet korrekt?
Utförs styrkommandona exakt?
Stämmer rörelserna hos olika mekanismer överens med inställningarna?
Dessutom måste utrustningens säkerhetsfunktioner kontrolleras.
För tillverkande företag gäller utrustningens säkerhet inte bara operatörerna utan även den efterföljande produktionsprocessen.
Därför innebär det inte att testet är avslutat enbart att man slår på maskinen och ser att den tänds; de olika styrningsfunktionerna kräver ytterligare verifiering.
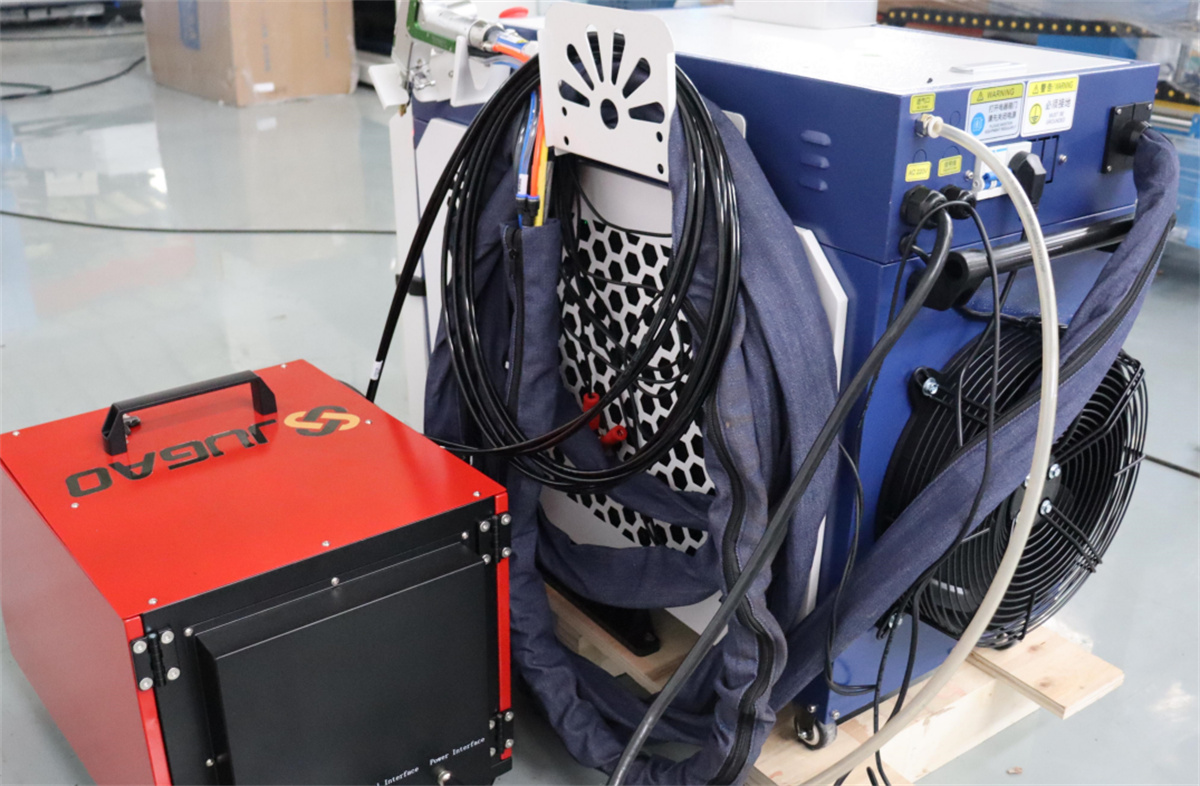
Post 3: Inspektion av lasersystemet
Lasersystemet är en kärnkomponent i utrustning för laserlänkning.
Innan utrustningen lämnar fabriken måste laserrelaterade funktioner inspekteras för att bekräfta att systemet fungerar normalt enligt utrustningens inställningar.
Testet fokuserar vanligtvis på:
Laserutmatningsstatus;
Laserstyrningsfunktioner;
Laserdriftsparametrar;
Integration mellan lasern och svetshuvudet;
Status för den optiska banan och relaterade komponenter.
Specifika provningsobjekt varierar beroende på typ och konfiguration av utrustningen för laserstumpsvetsning.
Provningens prioriteringar skiljer sig åt för laserstumpsvetsare med olika effektnivåer och konstruktionsdesigner.
Därför är det viktigt att notera att en enda standard inte kan tillämpas på all laserutrustning när man analyserar provning av laserstumpsvetsare.
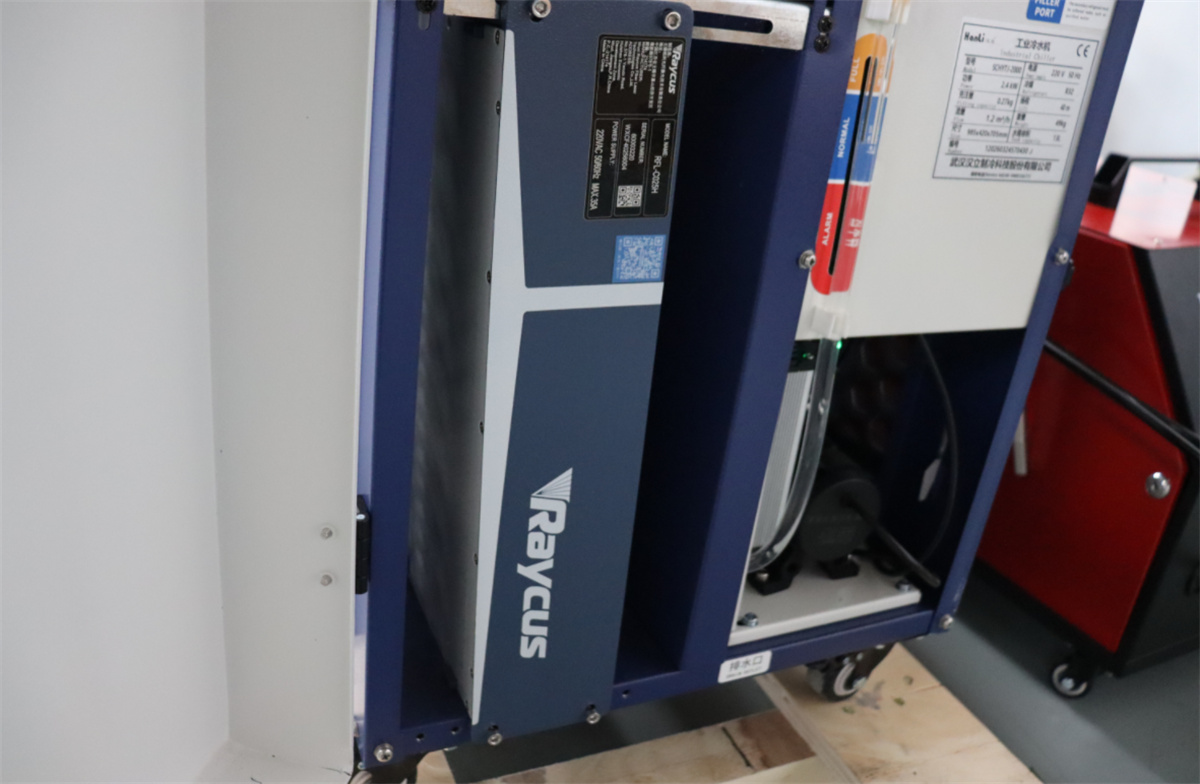
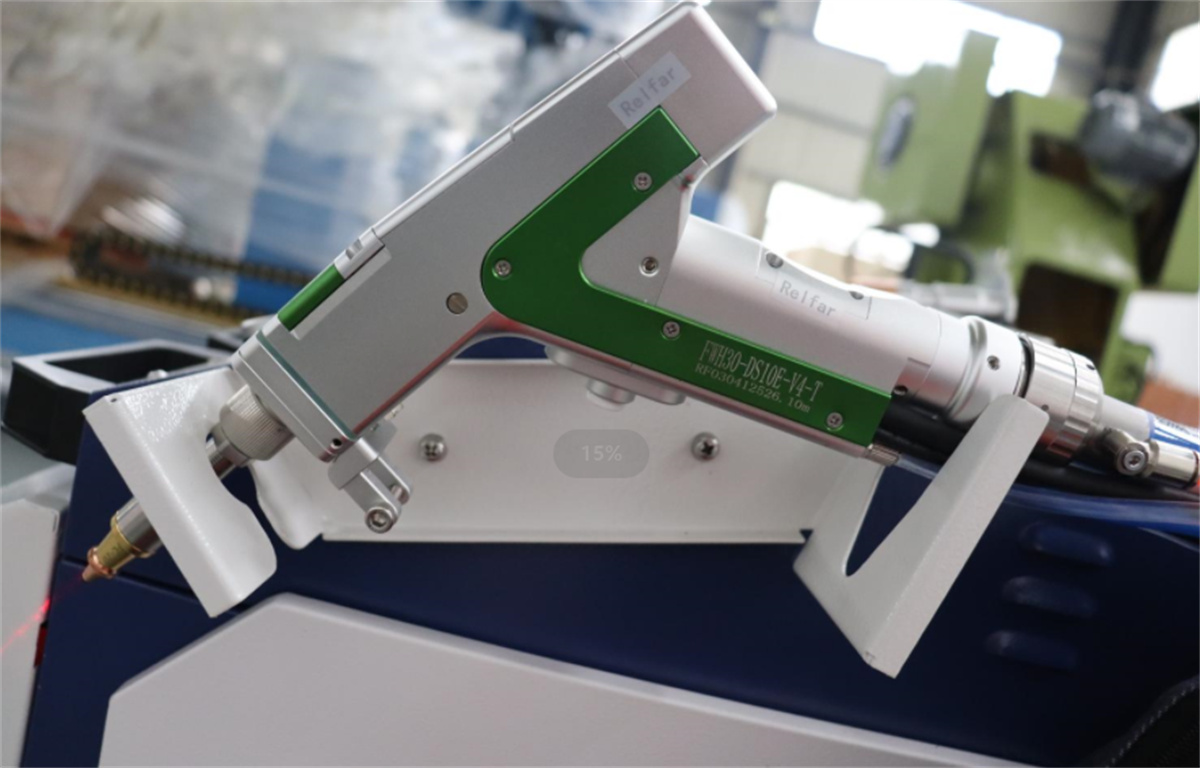
Post 4: Inspektion av svetshuvudet och rörelsemechanismerna
Den punkt där laserstumpsvetsning appliceras på arbetsstycket är nära kopplad till svetshuvudet och rörelsemechanismerna.
Om svetshuvudet är felplacerat eller rörelsen är instabil kan den slutliga svetskvaliteten försämras, även om lasersystemet i sig fungerar korrekt.
Därför måste installationen av svetshuvudet och driften av rörelsemechanismerna kontrolleras innan leverans.
För utrustning med plattformsdesign är jämnheten i rörelseprocessen en nyckelfokus.
För galvanometerbaserad lasersvetsutrustning flyttas fokus till galvanometersystemets driftstatus och avskanningsprestanda.
För robotbaserade lasersvetsarbetsstationer måste tester även ta hänsyn till robotens rörelsbana.
Med andra ord innebär testning av lasersvetsutrustning mer än bara laserskällan; det kräver verifiering av samordnad drift mellan lasersystemet, svetshuvudet, rörelsemechanismerna och kontrollsystemet.
Post 5: Inspektion av trådmatningssystemet
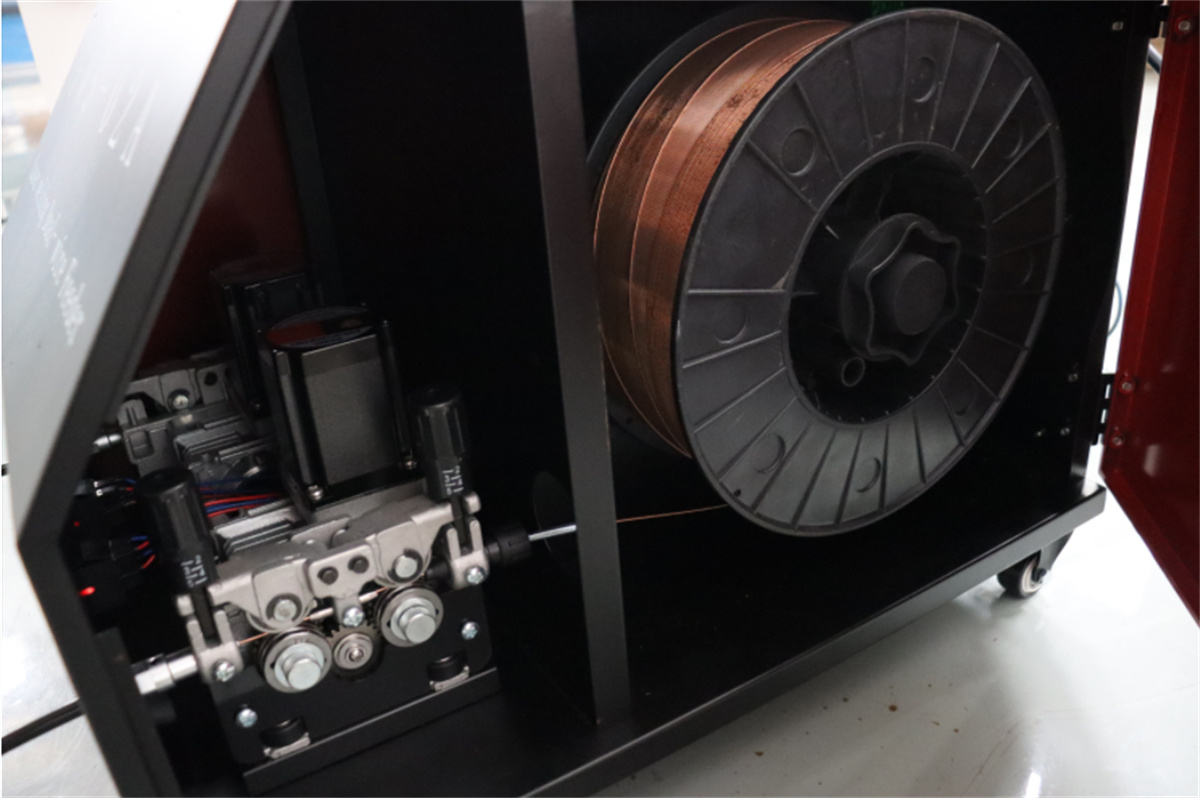
Inte alla lasersvetsmaskiner är utrustade med ett trådmatningssystem. För utrustning med automatisk trådmatningsfunktion krävs även inspektion av trådmatningssystemet.
Till exempel är det avgörande att kontrollera – innan leverans – att trådmatningsmekanismen för handhållna automatiska laserlänkmaskiner fungerar korrekt, att trådmatningen sker smidigt och att trådmatningen är korrekt synkroniserad med svetsprocessen.
Ostabila trådmatningshastigheter kan påverka svetsprocessen negativt.
Därför måste trådmatningsenheten inkluderas i den omfattande systemtestningen för laserlänkmaskiner med trådmatningsfunktion, tillsammans med lasersystemet självt.
Post 6: Inspektion av kyl- och relaterade hjälpsystem
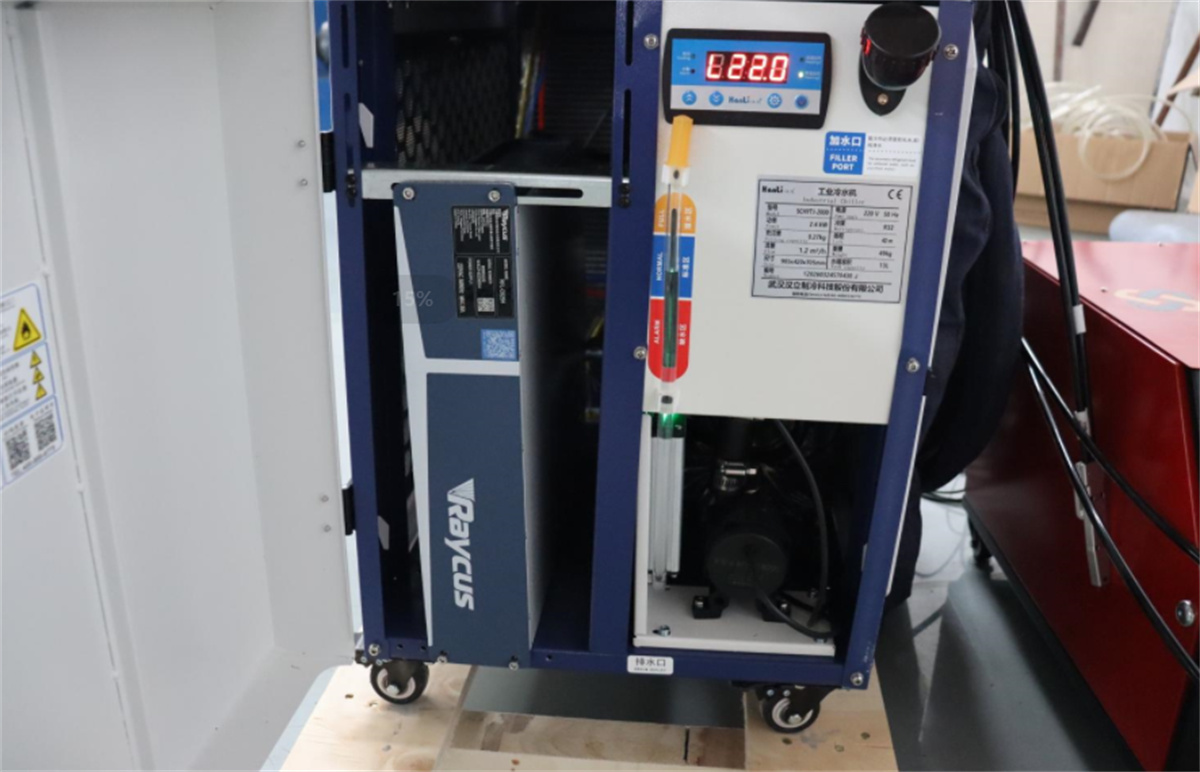
Olika laserlänkmaskiner har olika konstruktioner, vilket leder till olika krav på kylmetoder och hjälpsystem.
Till exempel använder luftkylda laserlänkmaskiner luftkylning för värmeavledning, medan andra utrustningar kan använda specifika kylsystem som är anpassade efter deras konfiguration.
Innan utrustningen lämnar fabriken måste dess hjälpsystem kontrolleras för att säkerställa korrekt funktion.
För enheter som är utrustade med kylsystem måste även systemets driftstatus, anslutningar och larmfunktioner övervakas.
Även om detta avseende inte innebär själva svetsningen påverkar det tillförlitligheten för kontinuerlig drift och är därför en avgörande del av den totala systeminspektionen.
Post 7: Inspektion av svetsparametrar och kontrollfunktioner
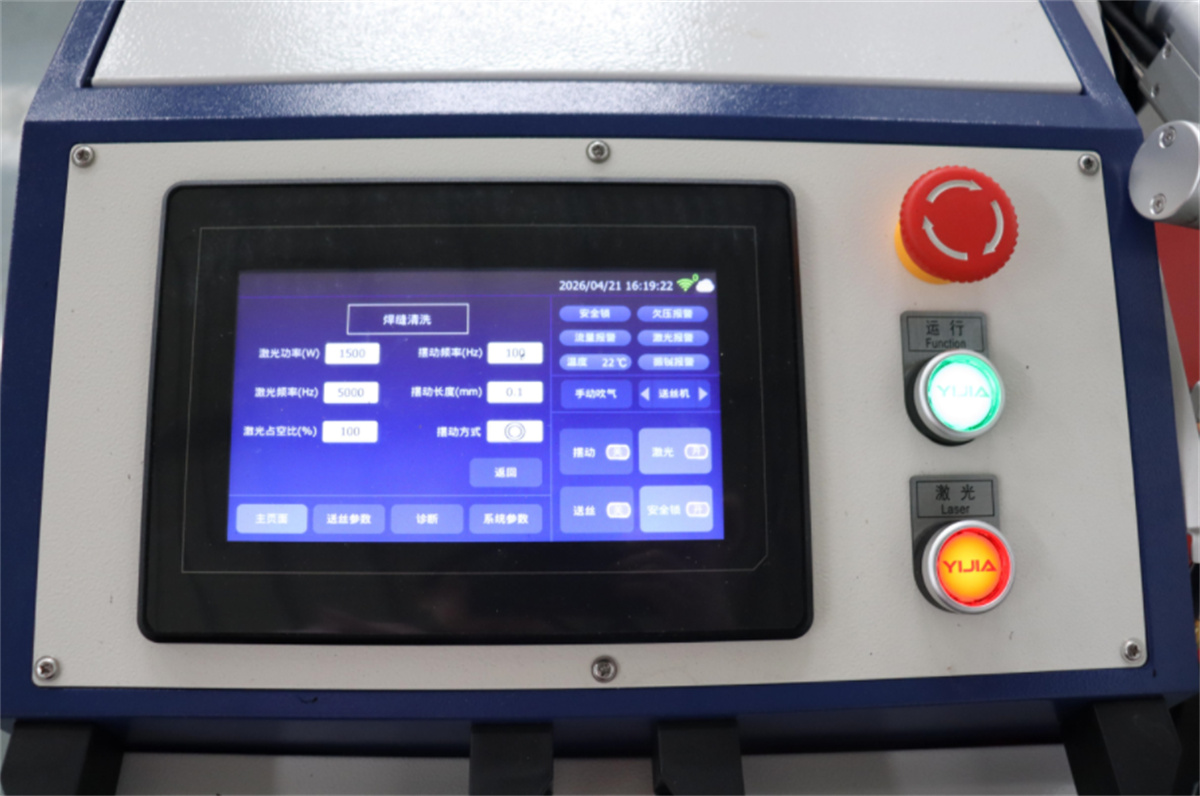
När utrustningen har startat korrekt måste inställningarna av svetsparametrar och kontrollfunktionerna verifieras.
Även om kontrollmetoderna varierar mellan olika lasersvetsmaskiner är huvudkravet att bekräfta följande:
Om de inställda parametrarna utförs korrekt.
Till exempel fungerar utrustningen enligt inställningarna efter justering av parametrar? Fungerar start- och stoppkommandon korrekt? Finns det korrekt samordning mellan olika funktioner?
I verklig produktion är stabiliteten i parameterkontrollen avgörande.
Detta beror på att kunderna efter inköp av utrustningen måste justera parametrarna baserat på de specifika produkterna, materialen och tjocklekerna som är inblandade.
Om utrustningens kontrollfunktioner är otillräckliga kommer den efterföljande produktionsinställningen och avstämningen att påverkas negativt.
Post 8: Det mest kritiska steget – verklig svetsning av arbetsstycke
För lasersvetsutrustning är det otillräckligt att endast undersöka de mekaniska, elektriska och lasersystemen.
Verkliga svetsprov på arbetsstycken utgör ett mycket värdefullt verifieringssteg innan leverans.
Om kunden har tillhandahållit provexemplar kan tillverkaren utföra provsvetsningar med kundens specifika produkter. Viktiga områden för undersökning inkluderar:
Svetsnätsbildning;
Svetsutseende;
Svetsplacering;
Materialsmältkvalitet;
Närvaro av defekter såsom kraftig bränning igenom eller underskärning;
Om svetseffektiviteten uppfyller förväntningarna.
Självklart måste specifika inspektionskriterier fastställas utifrån kundens produkt och tekniska krav.
Till exempel varierar svetsprestandan mellan olika material, såsom rostfritt stål, kolstål och aluminium; på samma sätt kräver tunna och tjocka plåtar olika processparametrar.
Slutligen måste inspektion av lasersvetsmaskiner valideras mot den faktiska produkten.
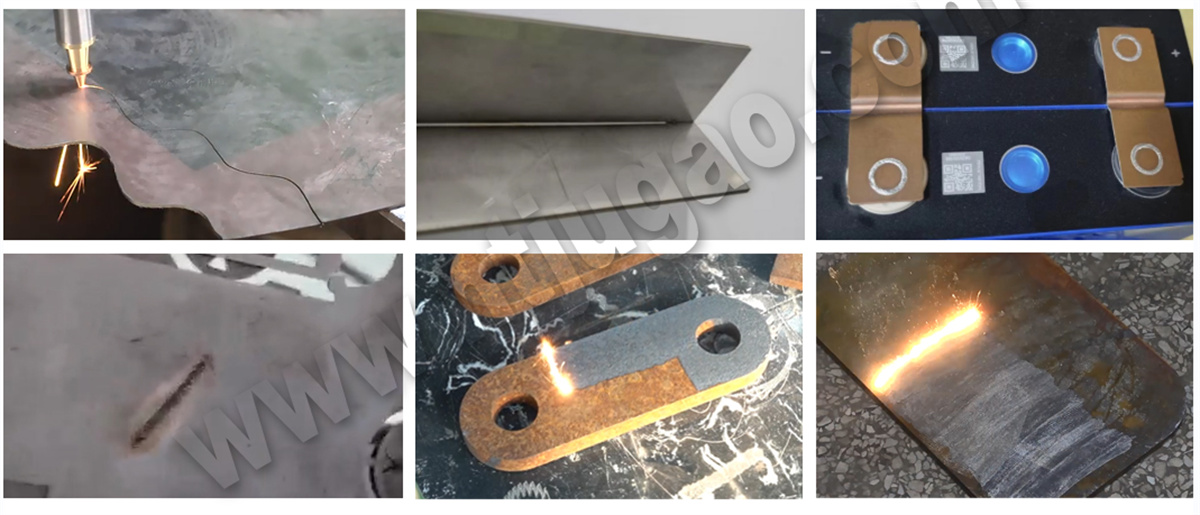
Inspektionsprioriteringar varierar beroende på typ av lasersvetsmaskin.
Det finns en stor mängd lasersvetsutrustning på marknaden, och inspektionsprotokoll skiljer sig åt därefter.
Exempel inkluderar:
Handhållna lasersvetsmaskiner med automatisk trådtillförsel
Fokusområden: lasersystem, svetshuvud, trådtillförselsystem, kontrollsystem och faktisk handhållen svetsprestanda.
Luftkylda lasersvetsmaskiner
Fokusområden: lasersystem och kontrollsystem, samt luftkylningsystemet och maskinens övergripande driftstatus.
Plattformsbaserade "markfria" lasersvetsmaskiner
Fokusområden: plattformsstruktur, svetskoppsrörelse och faktisk svetsekvalitet på arbetsstycket.
Galvanometersbaserade lasersvetsmaskiner
Fokusområden: kalibrering och testning av galvanometerscansystemet tillsammans med faktisk svetsprestanda.
Robotbaserade lasersvetsarbetsstationer
Fokusområden: omfattande inspektion som omfattar lasersystemet, robotrörelsen, svetsbanan, verktygsintegrationen och den totala automatiserade driften.

