





Vad är grunden för laserskärning?
Kärnprincipen för laserskärning innebär termisk behandling via en fokuserad, högenergi laserstråle. När den starkt fokuserade strålen träffar arbetsstyckets yta når den belysta ytan omedelbart extremt höga temperaturer, vilket gör att materialet snabbt smälter eller förångas. När strålen fullständigt tränger igenom arbetsstycket påbörjas den faktiska skärningsprocessen: lasern rör sig längs en förinställd kontur och smälter kontinuerligt material längs banan. Samtidigt blåser en hjälpgasström bort smält restmaterial från snittet, vilket skapar en smal skärkbredd – ungefär lika bred som den fokuserade laserstrålens diameter – och därmed säkerställer skärningsprecision.
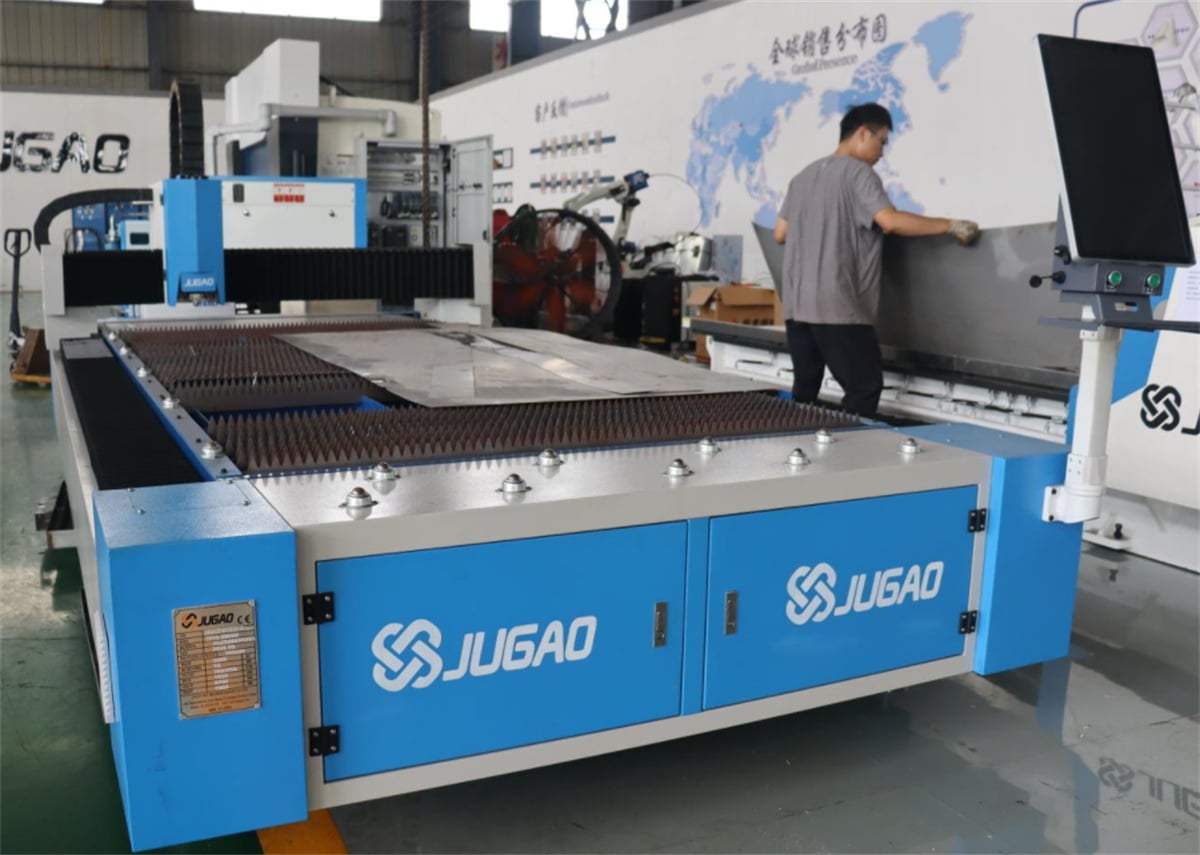
I. Klassificering av dominerande laserskärningsprocesser
(i) Flammskärning
Flammskärning är den standardprocess som används för bearbetning av kolstål med låg kolhalt, där syre med hög renhet används som hjälpgas vid skärning. Under drift pressas syret upp till maximalt 6 bar och injiceras med hög hastighet i snittet. Stålet – som förvärmats av lasern – genomgår en kraftfull exotermisk oxidation med det högtryckande syret. Detta frigör betydande mängder värmeenergi (upp till fem gånger mer än laserns egen energi), vilket avsevärt underlättar smältning och borttagning av materialet samt effektivt förbättrar skärningsverkningsgraden och stabiliteten vid tjocka plåtar.
(ii) Smältskärning
Fusionskärning är en standardprocess för skärning av metaller och är också lämplig för smältbara icke-metalliska material, såsom keramik. Denna process använder inerta gaser – till exempel kvävgas eller argon – vid tryck mellan 2 och 20 bar. På grund av den kemiska stabiliteten hos inerta gaser sker ingen kemisk reaktion med det smälta metallet i snittet; istället blåser högtrycksgasen helt enkelt bort smält restmaterial från undersidan. Dessutom skyddar gasen snittytan mot atmosfären, vilket förhindrar oxidation och säkerställer en slät, ren yta.
(iii) Skärning med komprimerad luft
Komprimerad luftskärning är främst lämplig för snabb bearbetning av tunna plåtmaterial. Genom att komprimera vanlig luft till 5–6 bar genereras en effektiv högtryckstråle som blåser bort smält metall från snittet. Eftersom luft innehåller cirka 80 % kvävgas – som ger inert skyddseffekt – är komprimerad luftskärning i princip en form av smältskärning. Den erbjuder fördelarna med låga bearbetningskostnader och hög effektivitet, vilket gör den idealisk för applikationer som kräver standardprecision på tunna plåtar.
(IV) Plasmaassisterad skärning
Med lämpliga processparametrar bildas en plasmaström i skärningszonen vid smältskärning; denna ström består av en blandning av joniserad metallånga och joniserad hjälpgas. Plasmaströmmen absorberar effektivt CO₂-laserenergi och leder den snabbt in i arbetsstycket, vilket förbättrar energikopplingseffektiviteten, accelererar smältningen av materialet och ökar skärnhastigheten avsevärt. Därför kallas denna process även för höghastighetsplaskärning.
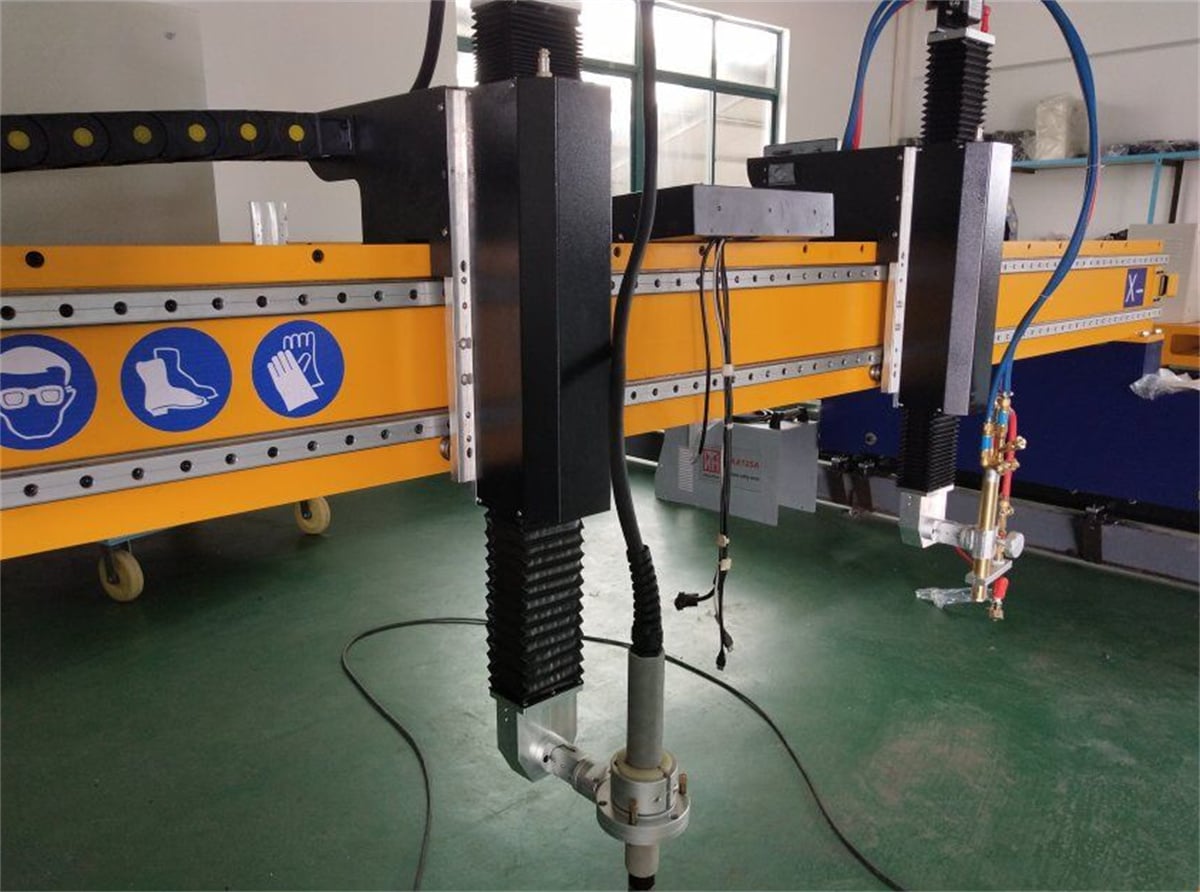
Det är viktigt att notera att plasmaströmmar är genomskinliga för faststofslaserens våglängder och inte främjar energiabsorption eller omvandling; därför är den plasmaassisterade skärningsprocessen endast kompatibel med CO₂-lasersystem.
(V) Ångbildningsskärning
Ångbildningsbegränsning bygger på direkt ångbildning och borttagning av material, vilket minimerar värmeledning till omgivande områden och resulterar i försumbar termisk deformation. Genom att använda en kontinuerlig CO₂-laser kan exakt ångbildningsbegränsning uppnås på material med låg värmekapacitet, hög ljusabsorption och ingen smältning – såsom plastfolier, trä, papper och skum.
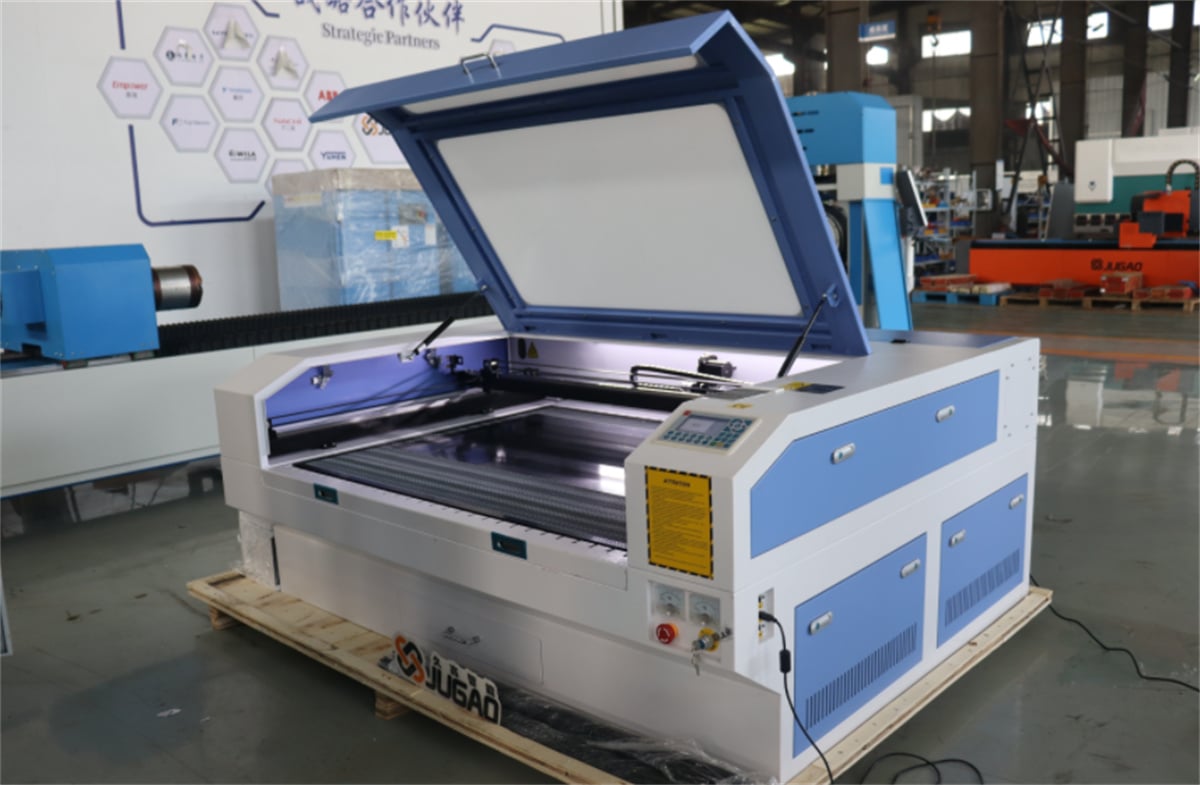
Med utvecklingen av ultrakortpuls-laserteknik har omfattningen av ångbildningsbegränsning utvidgats till att inkludera metalliska material. Fria elektroner inom metallen absorberar snabbt laserenergin och genomgår en skarp temperaturhöjning. Genom att använda ultrakorta puls med pikosekunds längd säkerställs att lasern inte interagerar med smält partiklar eller plasma under bearbetningen; istället undergår materialet direkt sublimering och borttagning innan värmen har tillräcklig tid att leda till omgivande områden. Denna process ger inga termiska effekter, smältning eller burrbildning, vilket möjliggör extremt högprecisionsskärning utan termisk skada.
II. Kärnprocessparametrar för laserskärning
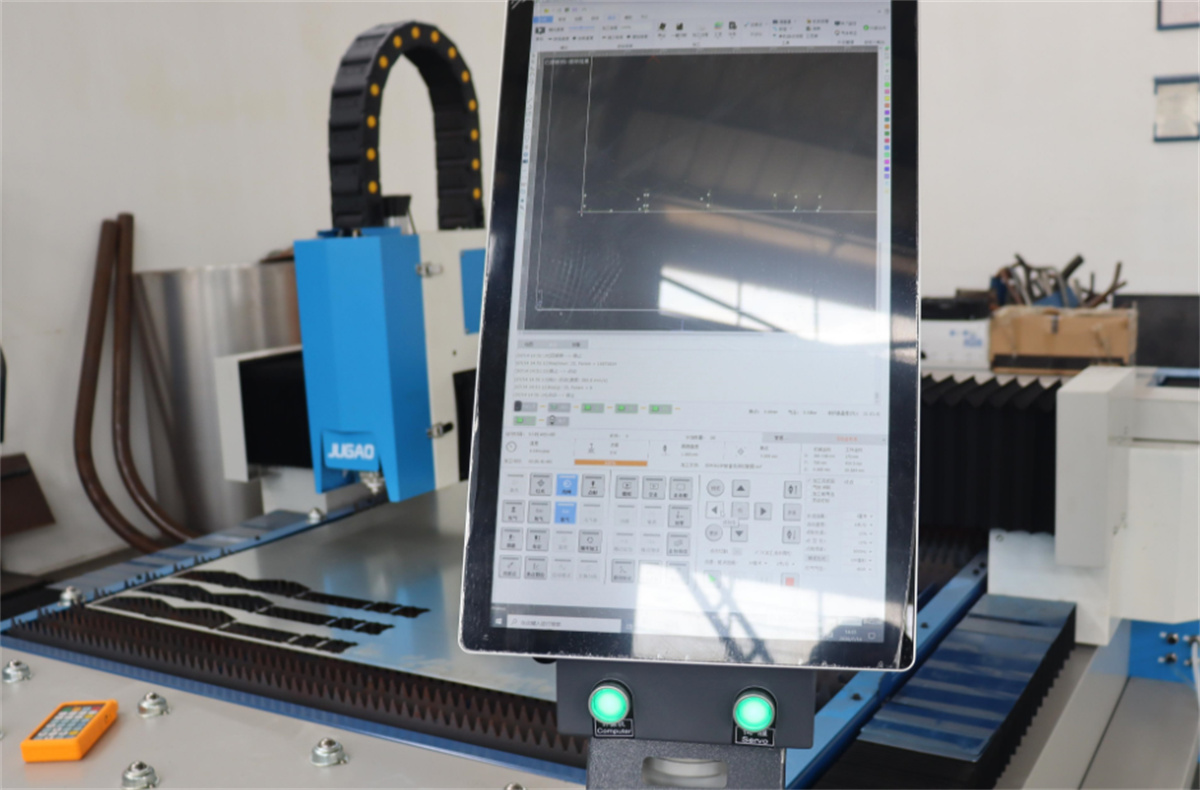
Resultaten, precisionen och kvaliteten på laserskärning påverkas av en kombination av parametrar. Vissa parametrar bestäms av laserkällan och maskinens hårdvarukapacitet, medan andra kan justeras flexibelt beroende på materialet och de specifika processkraven. De centrala justerbara parametrarna är följande:
(I) Polariseringsgrad
Polariseringsgraden indikerar effektiviteten hos omvandling och utnyttjande av laserenergi. Standard industriell utrustning har vanligtvis en polariseringsgrad på cirka 90 %, en specifikation som uppfyller kraven för den stora majoriteten av högprecisionsskärningsapplikationer.
(II) Fokusfläckens diameter
Fokusfläckens diameter avgör direkt snittbredden; denna diameter kan justeras genom att byta fokuseringslinsen mot en lins med en annan brännvidd. En mindre fokusfläcksdiameter ger en smalare snittbredd och högre skärprecision, vilket gör den lämplig för bearbetning av små, precisionsdelar och komplexa konturer.
(III) Fokusposition
Fokuspositionen påverkar direkt laserspotens diameter och effektdensitetsfördelning på arbetsstyckets yta, samtidigt som den bestämmer snittets form. Den är en kritisk parameter för att kontrollera slätheten och lodrättheten hos snittytan och kräver exakt kalibrering baserat på materialtjocklek och materialtyp.
(IV) Laserstyrka
Laserstyrkan måste anpassas exakt till bearbetningsmetoden, materialtypen och plåttjockleken. Under bearbetningen måste effektdensiteten på arbetsstyckets yta överstiga materialets bearbetningströskel för att säkerställa stabil smältning och förångning, vilket undviker problem såsom ofullständiga snitt eller avbrott i snittet.
(V) Driftläge
Laser fungerar främst i antingen kontinuerlig eller pulserad drift. Kontinuerlig-vågsdrift (CW) är lämplig för standardkonturklippning av vanliga metaller och plast (med tjocklek från millimeter till centimeter) och ger stabil och effektiv bearbetning. Pulserad drift med låg frekvens används främst för plåtgenomstickning och extremt högprecisionens konturklippning, eftersom den effektivt begränsar den värmeberörda zonen.
(VI) Klipphastighet
Klipphastigheten måste dynamiskt anpassas och samordnas med laserstyrkan. För hög hastighet leder till otillräcklig smältning av materialet och ofullständiga snitt, medan för låg hastighet orsakar värmeackumulering, vilket resulterar i defekter såsom ojämna klippytor, spån och termisk deformation.
(VII) Munstycksdiameter
Munstyckets diameter bestämmer flödeshastigheten och luftströmmens mönster för hjälpgasen, vilket gör det till en nyckelparameter som påverkar avlägsnandet av slagg. Tjockare plåtar kräver ett större täckområde för hjälpgasen, vilket innebär att en större munstycksdiameter krävs för att säkerställa fullständig borttagning av smält restmaterial.
(VIII) Gasrenhet och gastryck
Syre och kvävgas är de vanligaste hjälpgaserna vid laserbegränsning, och deras renhet samt tryck avgör direkt kvaliteten på snittkanten. Vid flammbegränsning används syre som hjälpgas med en renhet på 99,95 %; notera att det krävda syrtrycket minskar när plåttjockleken ökar. Vid smältbegränsning används kvävgas som hjälpgas med en standardrenhet på 99,995 % (helst 99,999 %); vid begränsning av tjocka stålplåtar krävs högre kvävtryck för att förbättra slaggavlägsnandet och förhindra oxidation.
III. Tillämpning av processparametrarbibliotek
Under de tidiga stadierna av utvecklingen av laserskärningstekniken måste operatörer kalibrera processparametrar genom upprepad provskärning – en omständlig process med en brant inlärningskurva. För närvarande har dominerande laserskärningsstyrsystem inbyggda, standardiserade parameterdatabaser. Dessa databaser tillhandahåller förinställda parametrar – såsom laserstyrka, skärhastighet, gastryck och fokalposition – anpassade för specifika materialtyper och tjocklekar. Genom att utnyttja dessa standardiserade bibliotek kan även icke-specialistoperatörer snabbt konfigurera utrustningen och påbörja produktionen, vilket kraftigt sänker driftbarriären och förbättrar bearbetningskonsekvensen.
IV. Kvalitetsutvärderingsstandarder för laserskärning
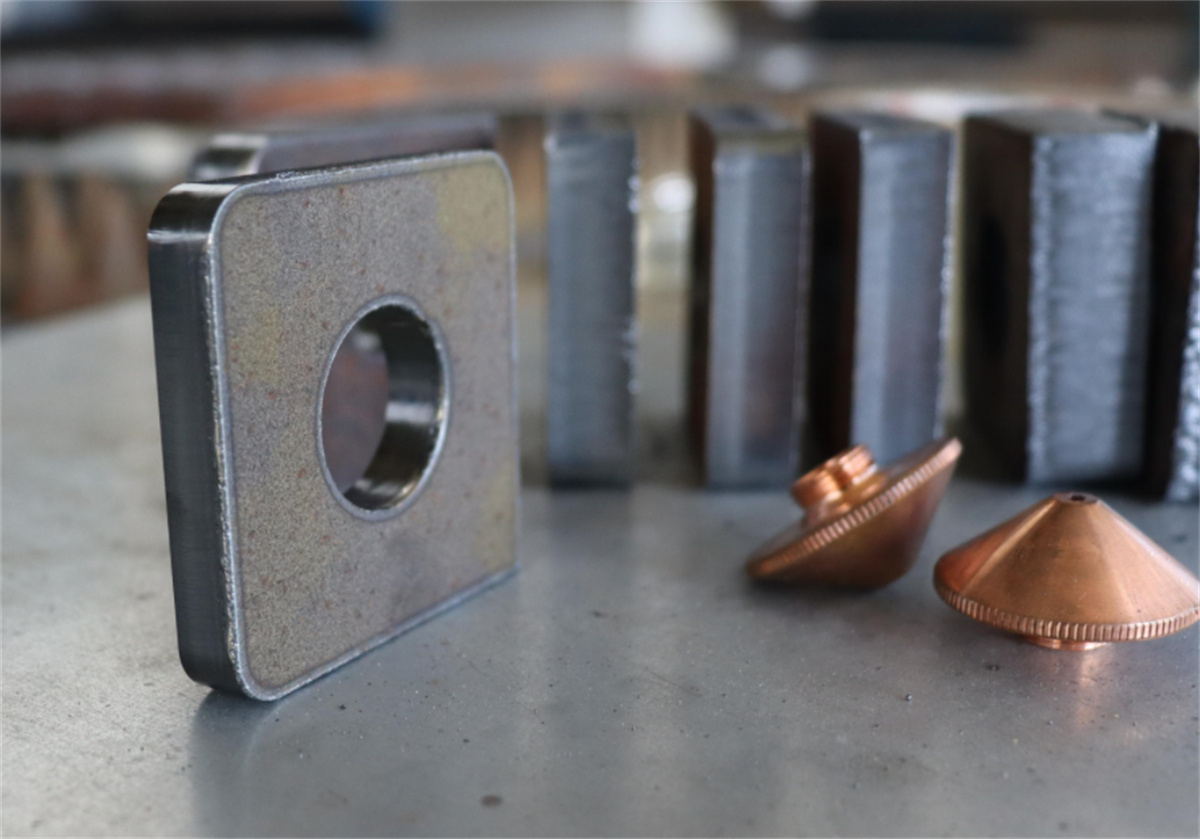
Kvaliteten på färdiga laserskurna delar bedöms genom en kombination av indikatorer, kategoriserade i kriterier för visuell inspektion och precisionsinstrumentmätningar. Visuella defekter – såsom spån, fördjupningar och skärstriationer – kan identifieras med blotta ögat, medan precisionsmått – såsom skärvinkelrättighet, ytråhet och snittbredd – kräver professionella mätinstrument. Dessutom utgör faktorer såsom ytablageringar, korrosionsmärken, storleken på den värmeberörda zonen (HAZ) och allmän arbetsstycksdeformation nyckelreferensvärden för att bedöma kvaliteten på den färdiga produkten.
V. Industriell användningspotential
Jämfört med traditionella metoder som mekanisk skärning, flammskärning och plasmaskärning erbjuder laserskärning många fördelar – inklusive hög precision, minimal termisk deformation, bred materialkompatibilitet, flexibilitet i bearbetningen och konsekvent produktkvalitet – vilket gör den till en oumbärlig kärnprocess inom modern precisionsframställning. För närvarande används tekniken på ett brett spektrum av sektorer, såsom hårdfabrikation, bilkomponenter, luft- och rymdfart, plåtbearbetning samt reklam/dekoration. När lasertekniken fortsätter att utvecklas och förbättras kommer bearbetningseffektiviteten, precisionen och anpassningsförmågan ytterligare att förbättras, vilket öppnar vägen för ännu bredare användningsområden och lovande branschtillväxt.

