





Vad är orsakerna till avvikelse i böjvinkeln för rör?
Vinkelavvik vid rörböjning är det vanligaste och mest besvärliga problemet i rörböjningsprocessen. Programmet har inte ändrats, formen har inte bytts, föregående parti var i ordning, men vinkeln för detta parti avviker. Ofta är det inte så att maskinen är trasig, utan snarare att vissa processer subtilt förändras.
Nedan kommer jag att analysera de främsta orsakerna till vinkelavvik systemvis och ge motsvarande felsökningsriktningar.
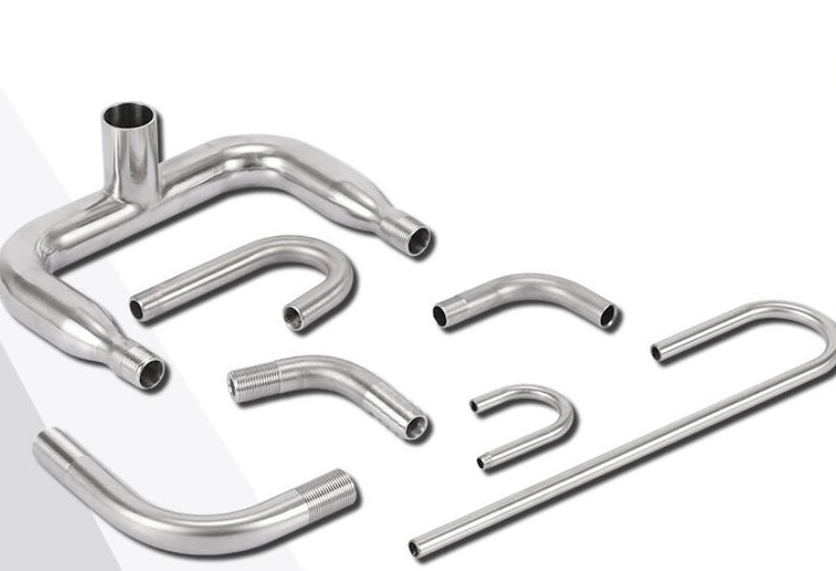
I. Problem med maskinkalibrering
Med tiden upplever rörböjningsmaskiner en liten förskjutning av mekaniska delar. Förändringar i böjformens position, nollpunkten för bakmåttet och referenspunkterna för varje axel påverkar naturligt böjvinkeln.
Regelbunden kalibrering är avgörande. Använd en vinkelmätare eller standardprov för att verifiera att maskinens faktiska böjvinkel motsvarar det inställda värdet och korrigera eventuella avvikelser omedelbart. Kalibrering ska utföras efter byten av verktyg, större översynsarbete eller när vinkelavvikelser upptäcks.
II. Olika material egenskaper
Rör med samma specifikation kan variera mellan partier. Ändringar i parametrar såsom tolerans för väggtjocklek, sträckgräns och ythårdhet påverkar återböjningen vid böjning. Även för samma 20# stål kan återböjningen skilja sig åt med 0,5° till 1° mellan olika partier.
Partirekord ska hållas vid mottagning av material. Efter byte av parti ska ett par rör testböjas för att bekräfta vinkelstabiliteten innan massproduktionen påbörjas. Anta inte att parametrarna från det tidigare partiet direkt kan användas för nästa parti.
III. Verktygsnötning
Böjningsstenciler, spännstenciler och mandrar – komponenter som direkt kontaktar röret – slits med tiden. Slitage minskar positioneringsnoggrannheten för röret i stencilen, leder till ojämn fördelning av spännkraften, förändringar i spänningsläget under böjningen och därmed vinkelavvikelse.
Undersök regelbundet arbetsytan på stencilen. Kontrollera om spåren är grovare, om det finns tydliga slitagemärken på ytan och om mandrarnas kulförda spets fortfarande behåller sin korrekta form. Reparera eller byt ut slitna delar omedelbart; vänta inte tills vinkeln avviker markant innan du åtgärdar problemet.
IV. Felaktiga inställningar av böjparametrar
För hög böjhastighet hindrar materialet från att deformeras jämnt, vilket kan leda till en för stor eller för liten vinkel. Otillräcklig spännkraft gör att röret glider, vilket ger en mindre vinkel. För höga tryckinställningar kan platta ner röret, vilket också orsakar vinkelavvikelse.
Parameterinställningar bör baseras på materialspecifikationer, rördiameter och väggtjocklek, i kombination med resultaten från faktiska provböjningsförsök. Registrera parameterkombinationerna för varje specifikation för direkt referens vid framtida tillverkning av samma specifikation, vilket minskar antalet upprepade försök och misstag.
VIII. Förslagen på felisoleringens ordning
Börja med att bekräfta maskinens kalibreringsstatus, inklusive referenspunkter för varje axel och formens monteringsposition; kontrollera sedan om det finns slitage på formens arbetsyta; bekräfta därefter om den aktuella materialpartien skiljer sig från tidigare partier; verifiera sedan om böjparameterinställningarna är lämpliga; överväg slutligen om justering av utjämningskompensation för fjäderverkan krävs.
Om alla ovanstående är normala men vinkeln ändå avviker, bör temperaturfaktorer och tryckstabiliteten i hydraulsystemet undersökas.
Avvikelser som orsakas av olika faktorer uppvisar olika egenskaper. Maskinavvikelser är vanligtvis stabila i en riktning, materialskillnader kan orsaka plötsliga förändringar efter byten av sats, och temperaturpåverkan orsakar gradvis drift under driftstiden. Genom att observera dessa egenskaper kan felsökningsområdet begränsas och orsaken identifieras snabbare.
När du stöter på vinkelavvikelser i produktionen, från vilken riktning börjar du vanligtvis felsöka?

