





Vilka metoder finns för att lösa problemet med asymmetrisk böjning i rör?
Asymmetriskt rörböjning är ett frustrerande problem. Röret böjer sig ojämnt, med en sida i rätt vinkel och den andra utanför centrum, eller vänster och höger sida är olika, eller fram och bak är inkonsekventa. Detta problem orsakas sällan av en enda faktor. Jag har behandlat många sådana fall, och nedan har jag listat några vanliga orsaker och motsvarande felsökningsmetoder.
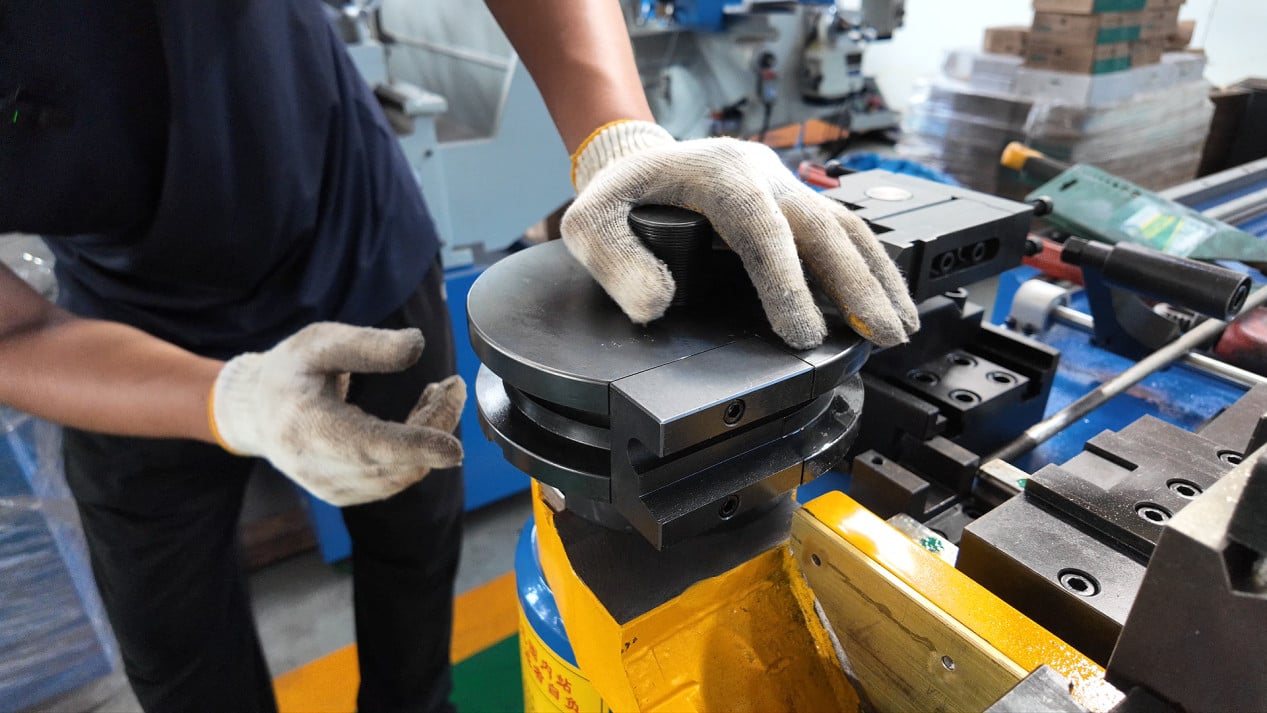
I. Asymmetri orsakad av klyvningsproblem
Om röret inte är fastklamrat kommer den ena sidan att få större kraft när den böjer sig medan den andra sidan glider, vilket är den mest direkta orsaken till asymmetri.
Ojämn spännkraft på båda sidor av spännformen drar röret åt ett håll; slitna spännytor leder till ojämn fördelning av spännkraften; otillräcklig spännstroke förhindrar att röret säkras fullständigt.
Kontrollera om slitage på arbetsytor på båda sidor av spännformen är jämnt; om spänntrycket är balanserat på båda sidor; om röret kan roteras manuellt efter spänning – om det kan roteras är spännkraften otillräcklig.
II. Asymmetri orsakad av positioneringsproblem
Om röret inte sköts på plats vid lastning, eller om det finns främmande föremål på positionerytan, blir vänster- och högerpositionering av röret inkonsekvent. Om böjningens startpunkt är felaktig kommer den resulterande böjningsvinkeln naturligtvis också att vara felaktig.
Kontrollera om rörets ände är helt jämnt med positioneringsytan; kontrollera om det finns metallavfall eller olja på positioneringsytan; verifiera att inställningen för fördjupningslängd är korrekt. Efter byte av specifikationer måste positioneringsreferensen bekräftas på nytt; använd inte automatiskt positionen från den tidigare partien.
III. Osymmetri orsakad av problem med verktygsmontering
Böjverktyget, spännverktyget och veckförhindringsverktyget är inte justerade, eller deras monteringspositioner på vänster och höger sida är inkonsekventa. Vid böjning blir kraftens riktning på röret felaktig, vilket leder till en osymmetrisk vinkel.
Kontrollera om mittraden för böjverktyget och spännverktyget är justerade; kontrollera om monteringspositionerna på vänster och höger sida för verktyget är konsekventa; kontrollera om verktyget visar osymmetrisk slitage.
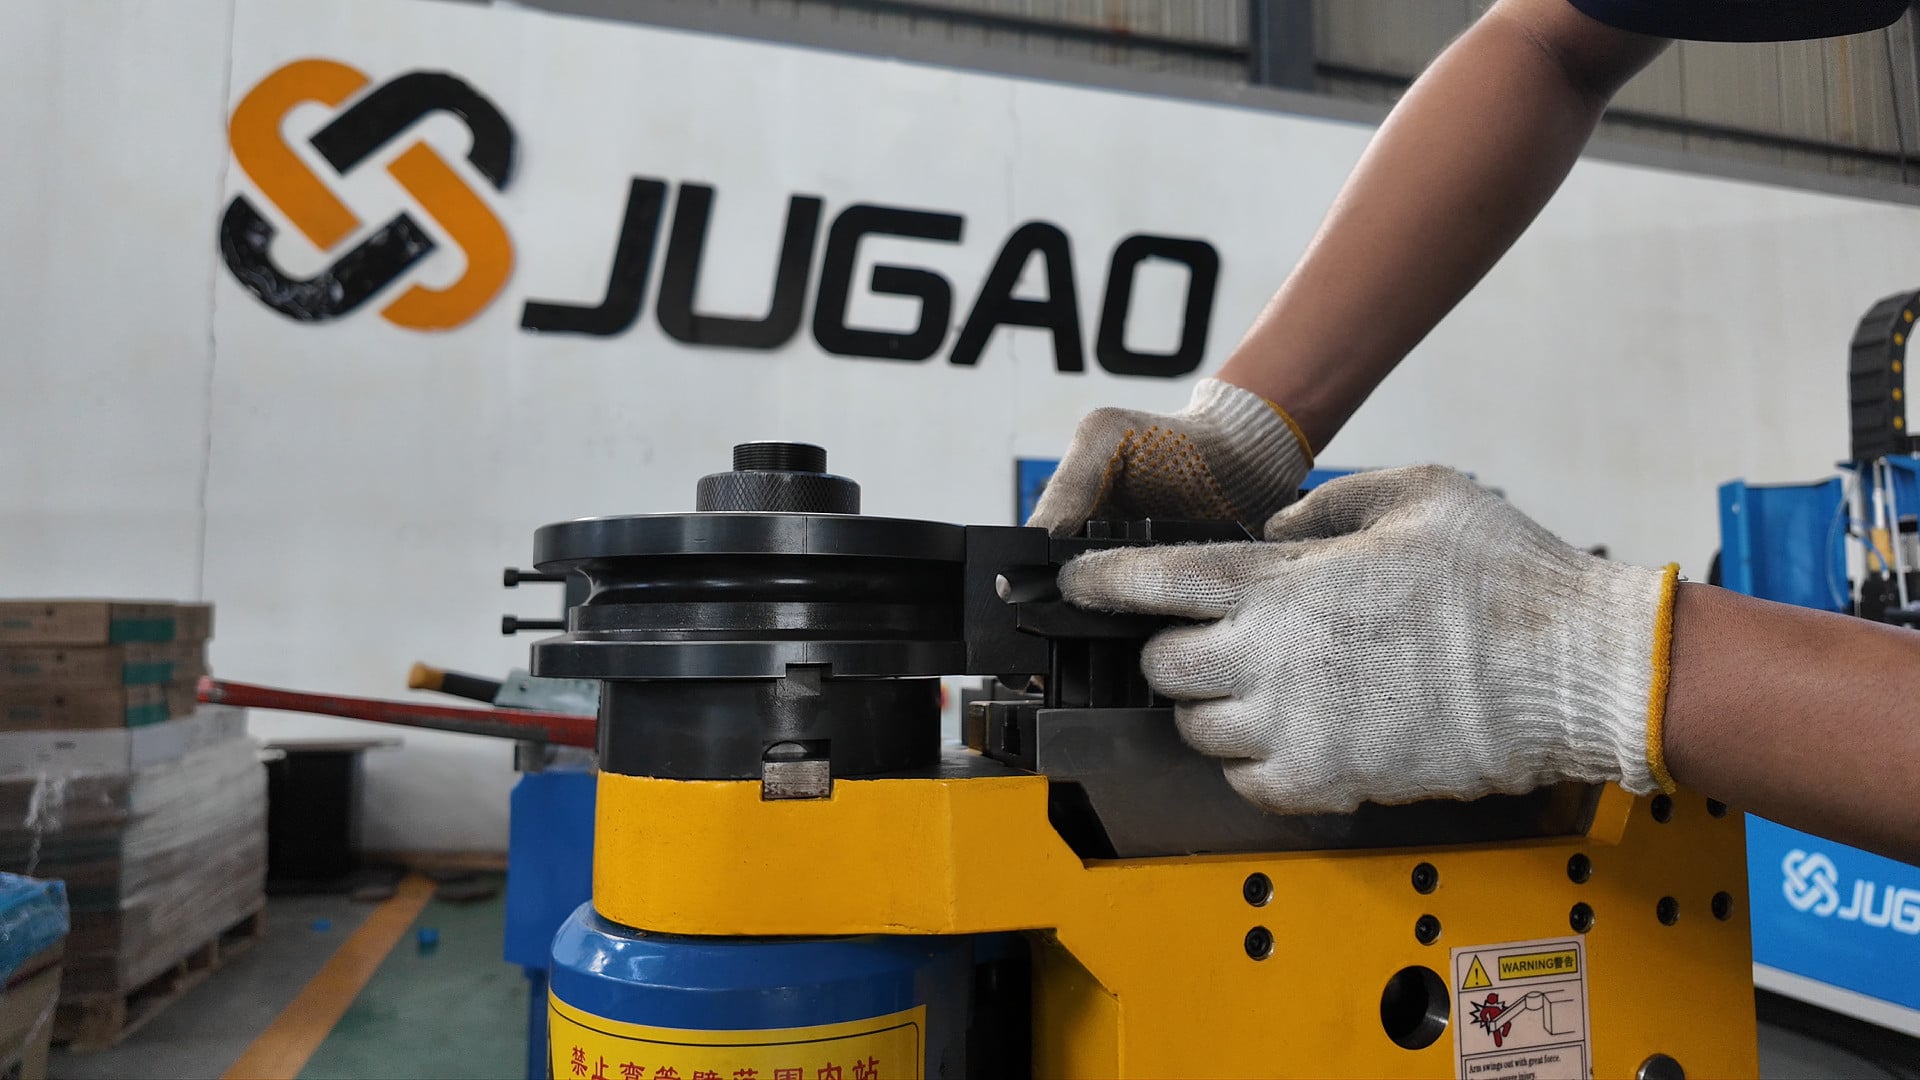
IV. Ojämn slitage av böjverktyget
Om ena sidan av spåret i böjverktyget är mer sliten än den andra kommer kraften på röret under böjning att vara förskjuten mot den mindre slitna sidan, vilket orsakar en vinkelskillnad.
Observera villkoret för vänster och höger sida av böjningsdiesränkan. Om ena sidan har tydliga blanka märken eller slitagefåror indikerar det ojämnt slitage. Reparera eller byt ut böjningsdiegen omedelbart.
VI. Ojämn rörväggtjocklek
Rörväggtjockleken är ojämnt fördelad runt omkretsen, med ena sidan tjockare än den andra. Vid böjning upplever den tjockare sidan större deformationsmotstånd, medan den tunnare sidan deformeras lättare, vilket leder till att röret böjer sig mot den tunnare sidan.
Försök byta röret mot ett från en annan batch. Om asymmetrin försvinner efter att röret bytits ut är det troligen ett materialrelaterat problem. Kontakta leverantören för att bekräfta toleransområdet för rörväggtjockleken.
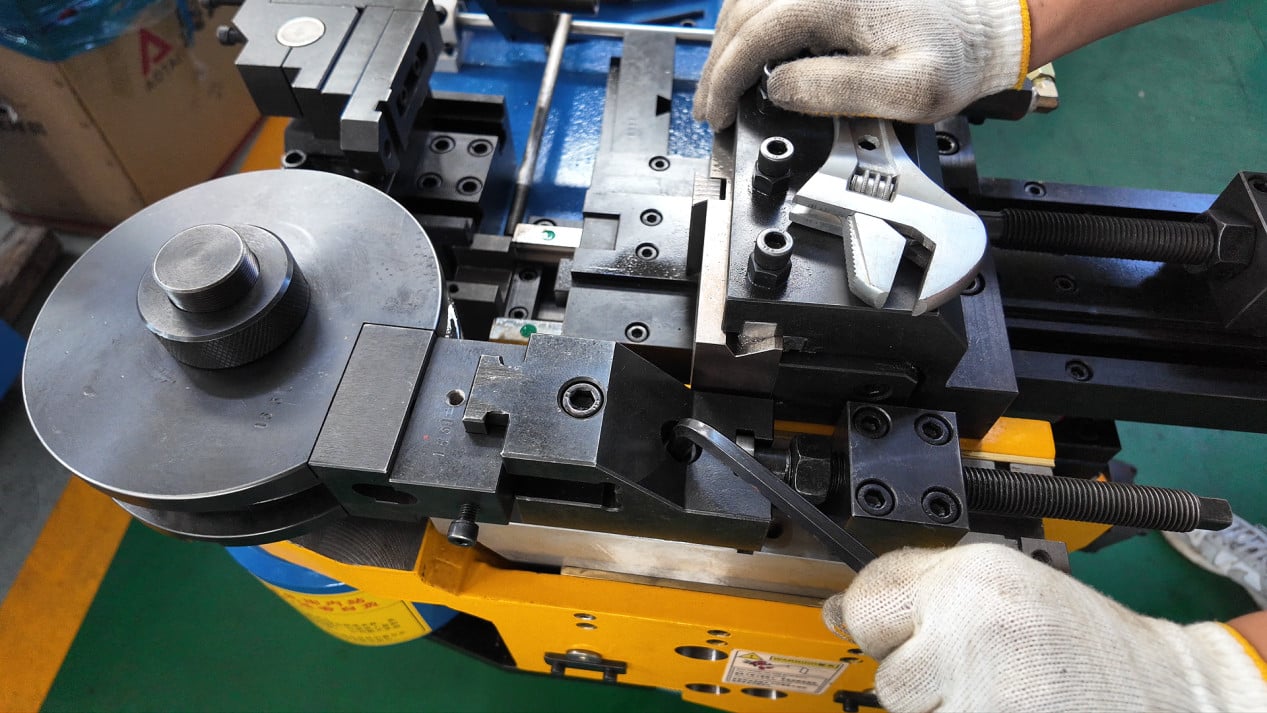
VI. Matnings- eller rotationsaxelavvikelse
För rörfittings med flera böjningar orsakar avvikelser i matningslängden och rotationsvinkeln mellan varje böjning att efterföljande böjningar avviker. Dessa avvikelser ackumuleras i senare böjningar, vilket till slut leder till total asymmetri i röret.
Kontrollera upprepbarheten för mat- och rotationsaxlarna. Använd en klockmätare för att mäta den faktiska rörelsesträckan jämfört med det inställda värdet. Om enkoderns återkoppling inte stämmer överens med den faktiska positionen måste kalibreringen göras om.
VII. Förslagen ordning för felsökning
Börja med att kontrollera att röret är tryckt på plats och att spännkraften är tillräcklig – detta är den enklaste och lättaste att missa åtgärden.
Kontrollera därefter om slitage på arbetsytor för spännformen är jämnt fördelat på båda sidor och om det finns tecken på ensidigt slitage i spåret för böjformen.
Testa ett rör med samma specifikation men från en annan tillverkningsbatch för att utesluta möjligheten till ojämn materialtjocklek.
Om allt ovanstående är normalt, kontrollera om det finns några avvikelser i positionsnoggrannheten för matningsskivan och roterande axeln.
En lätt att missa detalj
Om asymmetri endast uppstår vid en specifik böjningsvinkel, medan andra vinklar är normala, ligger problemet ofta i formens installation eller positionering som motsvarar den böjningen. Om alla böjningar är asymmetriska kan det tyda på ett problem med maskinens övergripande vänster-höger-balans, till exempel olika spännkraft i de båda sidornas ankarskruvar eller en maskinbas som inte är nivåad.
När du stöter på asymmetriproblem har du lagt märke till om det endast uppstår vid en specifik vinkel eller om det är asymmetriskt vid alla böjningar? Denna egenskap kan hjälpa till att begränsa felsökningsområdet. Välkommen att diskutera.

