





Nyckelpunkter för underhåll och skötsel av skärmaskiner
I industriell produktion är underhållet av mekanisk utrustning avgörande för att förlänga livslängden, säkerställa stabil produktion och förhindra säkerhetsincidenter. Utstyrets livslängd beror inte bara på korrekt hantering av operatören, utan i högre grad på regelbundet och noggrant underhåll. Som en kärnkomponent i plåtbehandling är skärmaskinen utsatt för höghastighetsmetallskärning, tunga driftbelastningar och snabb slitage. Att försumma daglig vård kan lätt leda till problem som bladslitage, hydraulikfel och mekanisk blockering; dessa problem minskar bearbetningsprecisionen, ökar reparationkostnaderna och kan till och med utlösa säkerhetsolyckor. Enligt driftstandarder omfattar underhållet av skärmaskiner tre huvudområden: daglig rengöring och smörjning, hantering av driftförhållanden samt felsökning. Specifika underhållspunkter anges nedan.
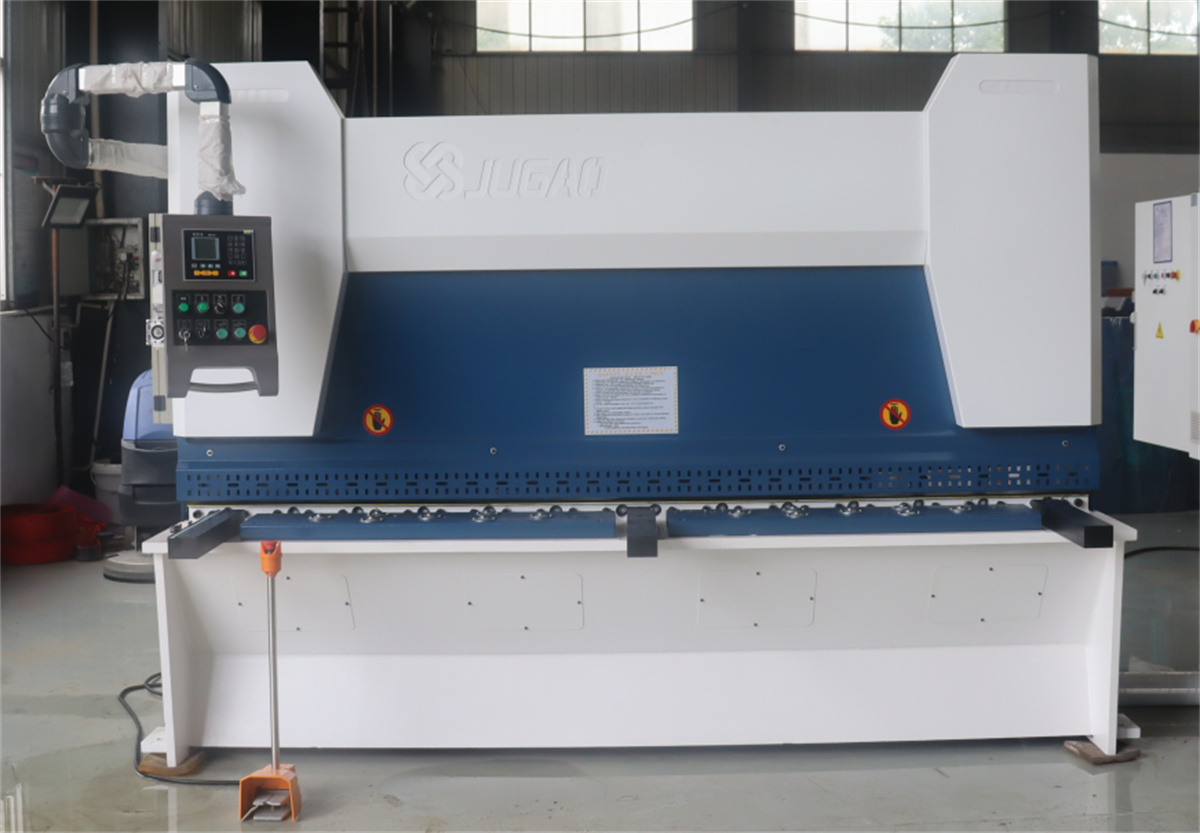
Först kommer grundläggande rengöring och smörjning, vilket utgör den mest grundläggande och kritiska aspekten av underhållet av skärmaskiner. Långvarig stålbeskärning genererar stora mängder metallspån och damm; om smuts ackumuleras på arbetsbordet, guidskinner eller i transmissionsöppningar ökar det slitage på komponenter och orsakar korrosion på maskinens kropp. Efter varje skift måste operatörer omedelbart rensa bort metallspån från bordet, bladen och oljetankens område samt torka bort oljefläckar med en fläskfri duk för att förhindra att resterande föroreningar orsakar korrosion på maskinens struktur. Samtidigt måste rutinmässig smörjning strikt tillämpas. Smörjmedel ska appliceras fullständigt innan start, med strikt kvalitetskontroll: endast smörjmedel som är kompatibla med den specifika utrustningsmodellen får användas, medan oljor som visar sediment, grumlighet eller tecken på försämring är förbjudna för att förhindra igensatta oljelinjer eller blockering i transmissionen. Lager, som är centrala transmissionskomponenter som bärs upp av maskinens driftslast, har högst risk för slitage. De kräver periodiskt avläppning av gammal olja, rengöring av oljelinjer och utbyte mot nytt smörjmedel. Lagerstatusen bör kontrolleras månadsvis; eventuella problem såsom blockering, ovanlig ljudbildning eller löshet kräver omedelbar demontering och utbyte för att förhindra driftstopp orsakade av transmissionsfel.
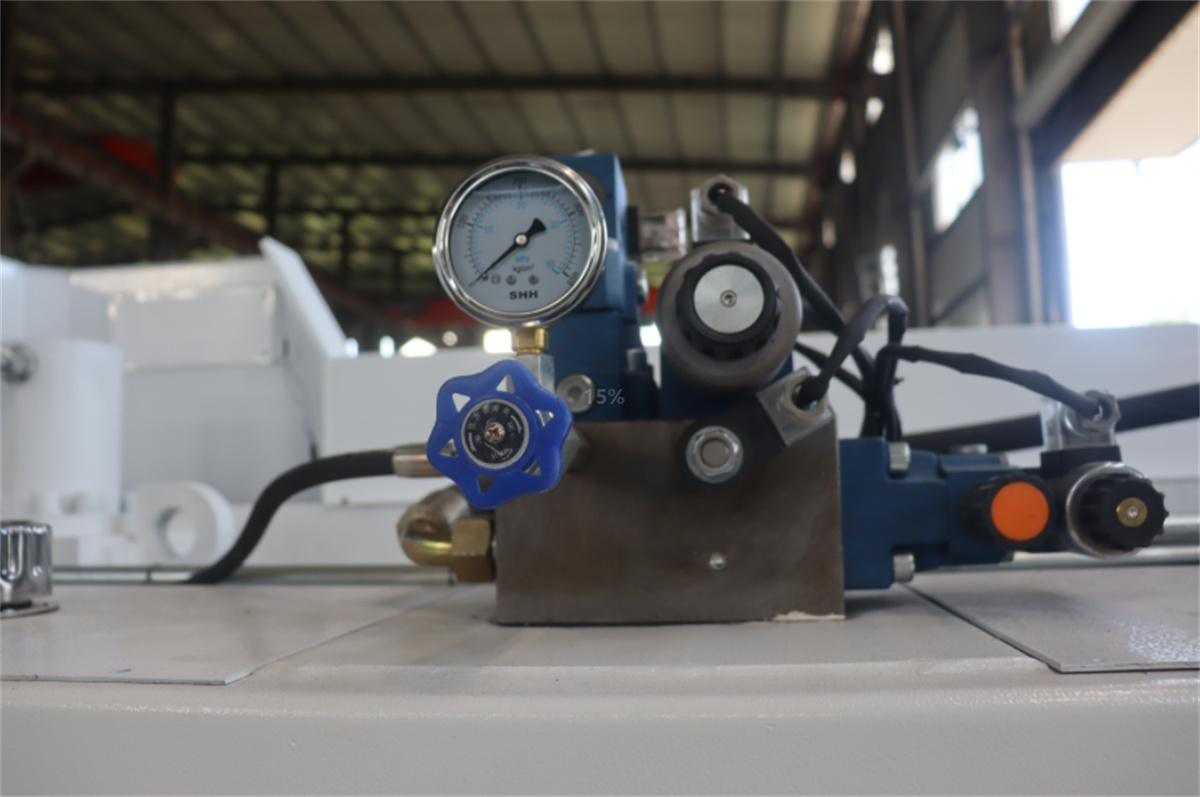
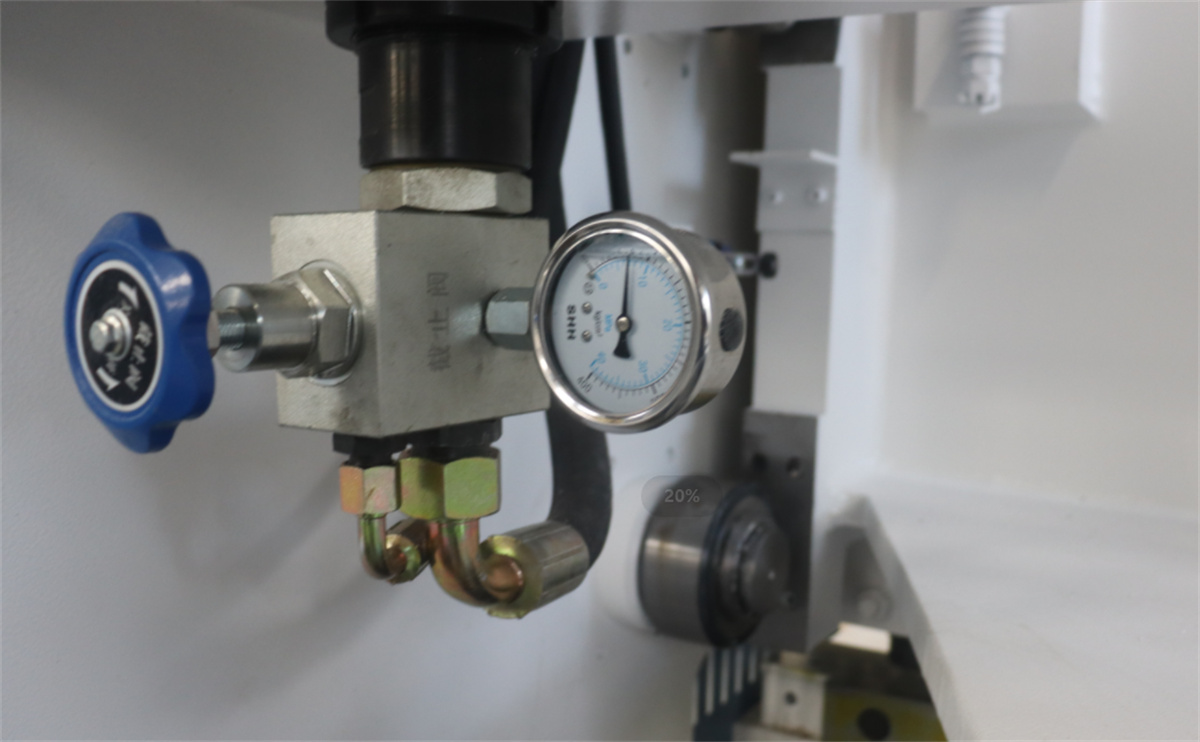
Andra är underhållet av driftförhållanden under hela arbetsprocessen, vilket innebär strikt kontroll av skärparametrar för att säkerställa att de överensstämmer med utrustningens driftlastkapacitet. Skärmaskiner arbetar med fasta skärtrösklar; att överbelasta maskinen genom att skära tjocka plåtar eller hårda legeringsplåtar är strikt förbjudet. Operatörer bör följa en "tunn-till-tjock" provskärningsmetod för att gradvis fastställa utrustningens maximala skärkapacitet och undvika tvungen överbelastning. Särskild uppmärksamhet måste ägnas förhållandet mellan plåttjocklek och knivspalt: spalten bör minskas för tunna plåtar och lämpligen ökas för tjocka plåtar. Felaktiga spelininställningar kan orsaka flikar och deformation på skärkanten, accelerera knivslitaget och skada den hydrauliska drivmekanismen. Under drift måste tryckmätaren övervakas i realtid. För standardiskärning av 12 mm stålplåt bör hydraultrycket hållas under 20 MPa; att överskrida denna gräns indikerar systemöverbelastning eller ovanliga lastförhållanden, vilket kräver omedelbar stoppning för inspektion. Långvarig drift vid högt tryck accelererar slitage på hydraulpumpen och kan leda till oljeläckage eller cylinderdeformation.
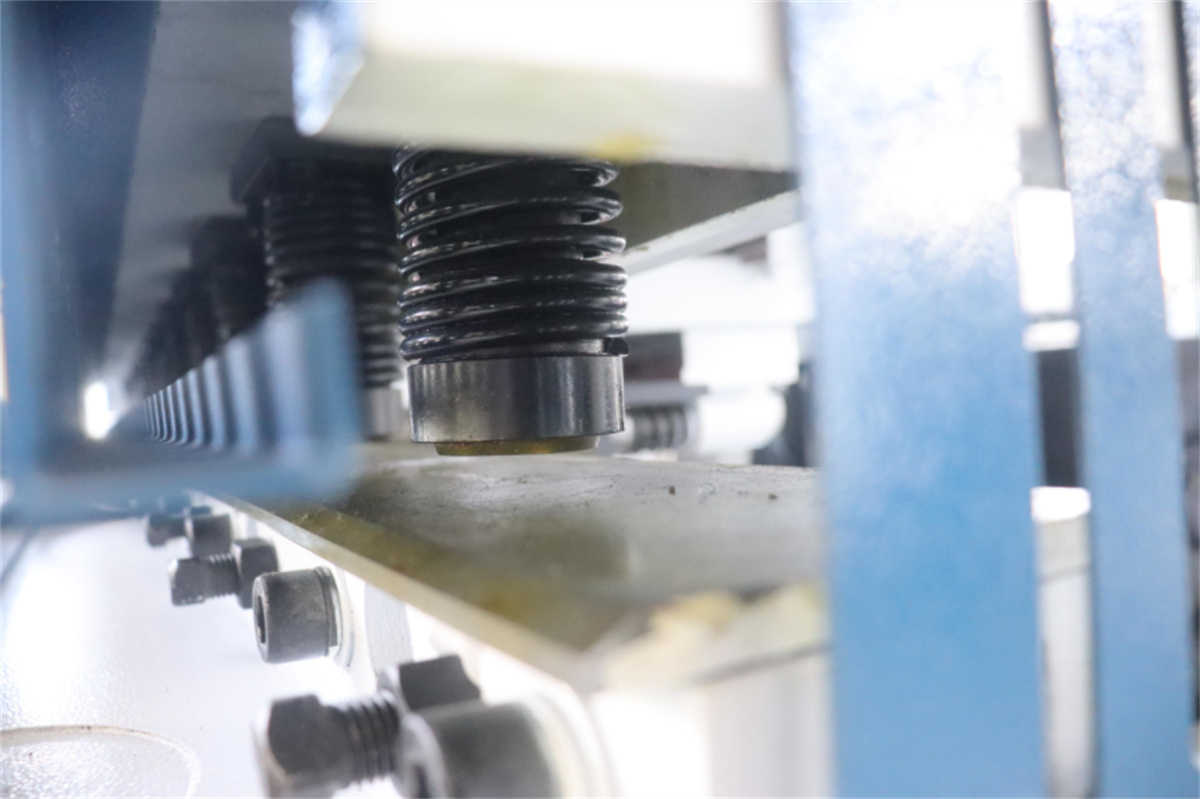
Slutligen är felsökning av driftavvikelser och underhåll av hydraulsystemet avgörande för att förhindra latenta fel. Under normala förhållanden fungerar maskinen smidigt utan ovanliga ljud; om dock problem som metallisk kollision, gnisslande ljud eller överdriven vibration uppstår måste operatören omedelbart koppla bort strömmen och stanna maskinen. Att driva en felaktig maskin är strikt förbjudet. Operatörer ska systematiskt kontrollera om det finns problem som lösa blad, brist på lagervätska, feljustering av guideräls eller lossnade komponenter, och återuppta arbetet endast efter att felet har åtgärdat. Dessutom är kontroll av hydrauloljans temperatur avgörande; för hög temperatur accelererar oljans försämring och tätningarnas åldrande, vilket leder till läckage. Oljetemperaturen bör hållas under 60 °C. Höga omgivningstemperaturer på sommaren eller långvarig kontinuerlig drift kan lätt orsaka överhettning; om gränsen överskrids måste maskinen stannas för naturlig svalning. Snabb svalning med vatten är förbjuden för att undvika termisk chockskada på hydraulkomponenter.
Ingen del av underhållet av skärmaskiner är oviktig; daglig rengöring, exakt smörjning, standardiserad drift och faroinspektion är alla ömsesidigt förstärkande åtgärder. Att tillämpa noggrant underhåll säkerställer inte bara bearbetningsprecisionen för plattorna, minskar frekvensen av omarbete på utrustningen och sänker produktionskostnaderna, utan förbättrar också driftsäkerheten och förlänger utrustningens livslängd, vilket därmed främjar effektiv och stabil produktion i verkstaden.

