





Hur felsöker man effektivt brytpunkter vid laserstädning?
Brytpunkter vid laserskärning är ett vanligt problem som kan avbryta produktionen, försämra skärnoggrannheten och öka materialspillet. Om du upprepat observerar skärningar som inte går igenom, plötsliga stopp eller ojämn kvalitet på kanterna är det avgörande att hitta den verkliga orsaken. Enligt min erfarenhet beror dessa fel vanligen på brister i materialet självt, felaktigt inställda skärparametrar, förbrukningsartiklar som har passerat sitt bästa eller problem i den mekaniska drivsystemet. I den här artikeln beskriver jag en tydlig och praktisk process för att snabbt identifiera och eliminera dessa fel. Följ stegen här och du kan göra skärningen mer stabil, bibehålla kantfinishen, minska driftstopp och säkerställa att maskinen presterar optimalt vid ett brett spektrum av plåtarbeten.
Vad ligger bakom brytpunkter vid laserskärning
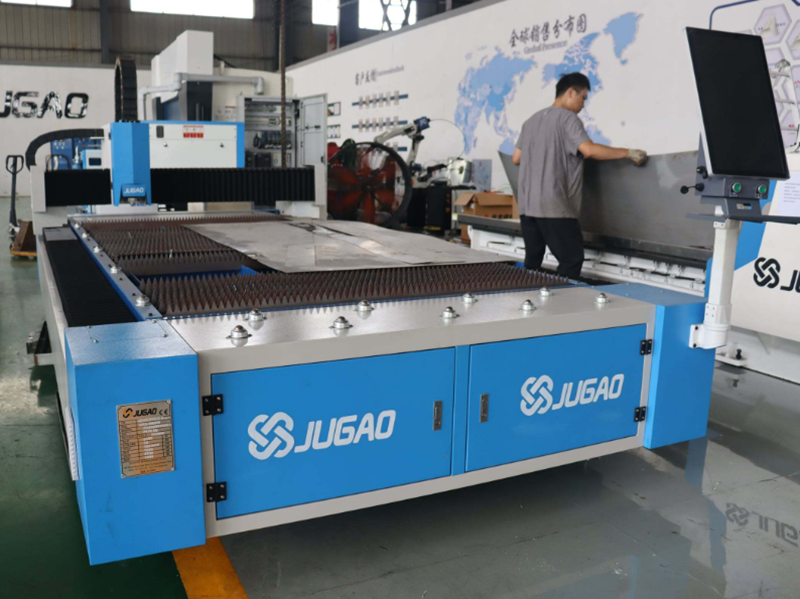
Materialegenskaper och yttillstånd
Brytpunkter kan uppstå när plåttjockleken, hårdheten eller ytoxidationen förändras från ett område till ett annat. En ojämn eller starkt reflekterande yta kan sprida strålen och leda till inkonsekvent penetrering.
Maskinparametrar och processinställningar
Skärning med fel hastighet, för mycket eller för lite laserstyrka, eller med fel fokushöjd kan lämna svaga ställen längs snittet. Snabb acceleration, mycket höga fördelningshastigheter eller en instabil gasström kan också leda till brytpunkter.
Verktyg och munstycksdriftstillstånd
Ett slitet eller feljusterat munstycke eller ett optiksystem minskar strålans kvalitet och stabilitet. Smutsiga linser sprider energin och kan orsaka att snittet avbryts eller bryts.
Mekaniska fel och rörelsesystemfel
Spel, ojusterade skenor eller slitna lager kan orsaka vibrationer eller positionsavvikelser. Sådana mekaniska fel visar sig som ojämna resultat längs skärningsbanan.
En steg-för-steg-metod för att åtgärda brytpunkter
Steg 1: Inspektera materialet
Granska plåten för tjockleksförändringar, ytröta eller smuts. Att välja enhetlig, ren plåt minskar risken för brytpunkter.
Steg 2: Verifiera maskinparametrarna
Gå igenom skärhastigheten, laserstyrkan och fokushöjden och justera dem efter behov. Använd de värden som rekommenderas för materialet samt maskintillverkarens riktlinjer för att uppnå bästa resultat.
Steg 3: Kontrollera optiken och munstyckena
Rengör linserna och speglarna, och undersök munstycket på slitage eller feljustering. Byt ut alla delar som visar skador så att strålen behåller sin kvalitet.
Steg 4: Utvärdera de mekaniska komponenterna
Inspektera skenor, lager och drivsystem för slitage, vibration eller spel. Dra åt eller byt ut delar så att rörelsen förblir jämn och exakt.
Steg 5: Utför provskärningar
Kör små provskärningar på skrotmaterial för att observera brytpunkter, och gör sedan stegvisa justeringar av inställningarna baserat på dina iakttagelser.
Steg 6: Ställ in kontinuerlig övervakning
Använd sensorer eller visionssystem när de är tillgängliga för att upptäcka oregelbetaligheter i realtid. Att upptäcka ett fel tidigt förhindrar fullständiga komponentfel och slöseri med material.
Bästa praxis för att undvika brytpunkter
Rutinmässigt underhåll
Utför regelbundna kontroller och rengöring av optiken, munstyckena och rörelsesystemet, och se till att maskinen är smord och korrekt justerad.
Materialkvalitetskontroll
Köp konsekventa, högkvalitativa plåtar och övervaka hur de lagras, så att ytoxidation och deformation inte uppstår.
Operatörsutbildning
Se till att operatörer förstår hur parametrar och materialtillstånd påverkar resultatet, och utbilda dem i att justera inställningar samt känna igen tidiga tecken på en brytpunkt.
Dokumentation av inställningar och justeringar
Håll reda på framgångsrika parameteruppsättningar för varje materialtyp. Det minskar tiden som används för att omjustera samma arbetsuppgifter.
Vanliga frågor
Vad orsakar vanligtvis brytpunkter vid laserskärning?
De uppstår ofta på grund av ojämnt material, felaktiga maskininställningar, slitage på optiken eller att delar av maskinen är ur justering.
Hur kan orsaken till en avbrottspunkt identifieras snabbt?
Börja med att kontrollera materialet, gå sedan vidare till maskininställningarna och optiken, och undersök slutligen justeringen av rörelsesystemet. Att arbeta igenom dessa steg ett i taget hjälper till att lokalisera källan.
Kan förebyggande underhåll minska antalet avbrottspunkter?
Ja. Regelbunden rengöring, smörjning och inspektion av optiken och mekaniska delar minskar antalet avbrottspunkter kraftigt.
Slutsats
Att hantera avbrottspunkter vid laserstädning effektivt kräver en strukturerad metod: undersök materialet, verifiera inställningarna, kontrollera optiken och se till att de mekaniska delarna är i gott skick. När man kombinerar proaktivt underhåll, genomtänkt materialval och korrekt operatörsträning minskar avbrottspunkterna, förbättras precisionen och materialspillet minskar. För mer hjälp eller teknisk rådgivning står vårt JUGAO-team redo att assistera dig med att optimera dina laserstädningsoperationer.

