





Hur väljer man rätt lasersvetsmaskin?
Hur väljer man rätt lasersvetsmaskin?
Eftersom lasersvetsningstekniken blir allt mer utbredd inom sektorer som hårdvara, plåtbearbetning, hushållsapparater, ny energi, elektronik och bilkomponenter, antar fler företag lasersvetsmaskiner för att förbättra svetseffektiviteten och produktkvaliteten. Under inköpsprocessen fokuserar dock många företag främst på "effekt" och "pris". I verkligheten innebär en högre effekt inte nödvändigtvis en bättre maskin, och ett lägre pris garanterar inte heller bättre värde. Faktorer såsom material, arbetsstyckets tjocklek, svetsförbindningens konfiguration, produktionsvolymen, svetshastigheten och den krävda automatiseringsnivån påverkar alla utrustningsvalet. Att välja rätt lasersvetsmaskin måste därför börja med en bedömning av dina specifika produktionskrav.
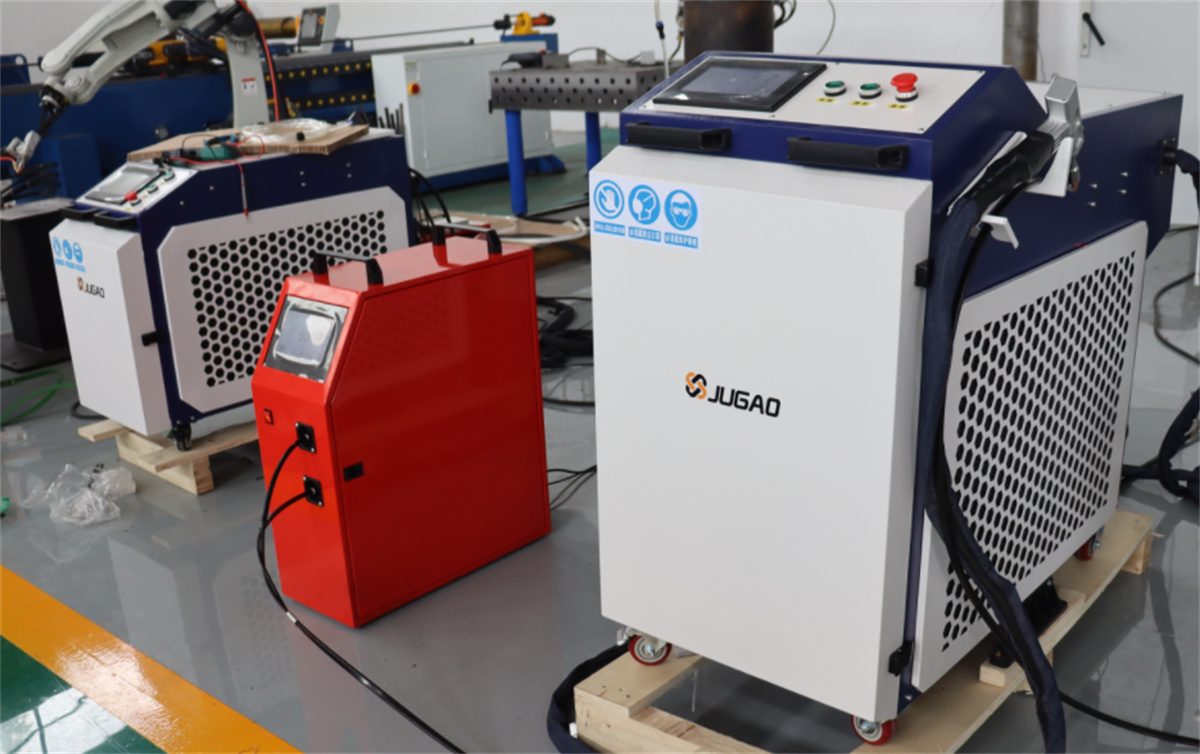
I. Välja en lasersvetsmaskin baserat på material och arbetsstyckets tjocklek
Det första steget vid valet av en lasersvetsmaskin är att identifiera materialet och dess tjocklek. Vanliga material inkluderar rostfritt stål, kolstål, förzinkad plåt, aluminiumlegeringar, koppar och kopparlegeringar. Eftersom olika metaller skiljer sig åt när det gäller laserenergiabsorption, värmeledningsförmåga och specifika svetskrav kan man inte välja utrustning enbart utifrån materialnamnet.
Till exempel är lasersvetsprocesser för material som rostfritt stål och kolstål relativt mogna, medan material som aluminium och koppar – som kännetecknas av hög reflektivitet och hög värmeledningsförmåga – vanligtvis kräver högre laser effekt och mer exakta svetsparametrar.
När materialet är identifierat måste också arbetsstyckets tjocklek beaktas. För samma material skiljer sig kraven på svetsning av en 1 mm tunn plåt avsevärt från kraven för en 5 mm tjock platta. Vid tunna plåtar är de främsta problemen värmetillförseln, genombränning och deformation; vid medelstora till tjocka plåtar flyttas fokus istället till svetsgenomträngning, svetshastighet och om trådtillskott krävs. Därför kan inte effekten för en lasersvetsmaskin fastställas oberoende av material och tjocklek; urvalet bör helhetsmässigt ta hänsyn till kombinationen "material + tjocklek + svetsfogskonfiguration + svetshastighet".
II. Välja utrustning baserat på svetsfogskonfiguration och produktionsmetod
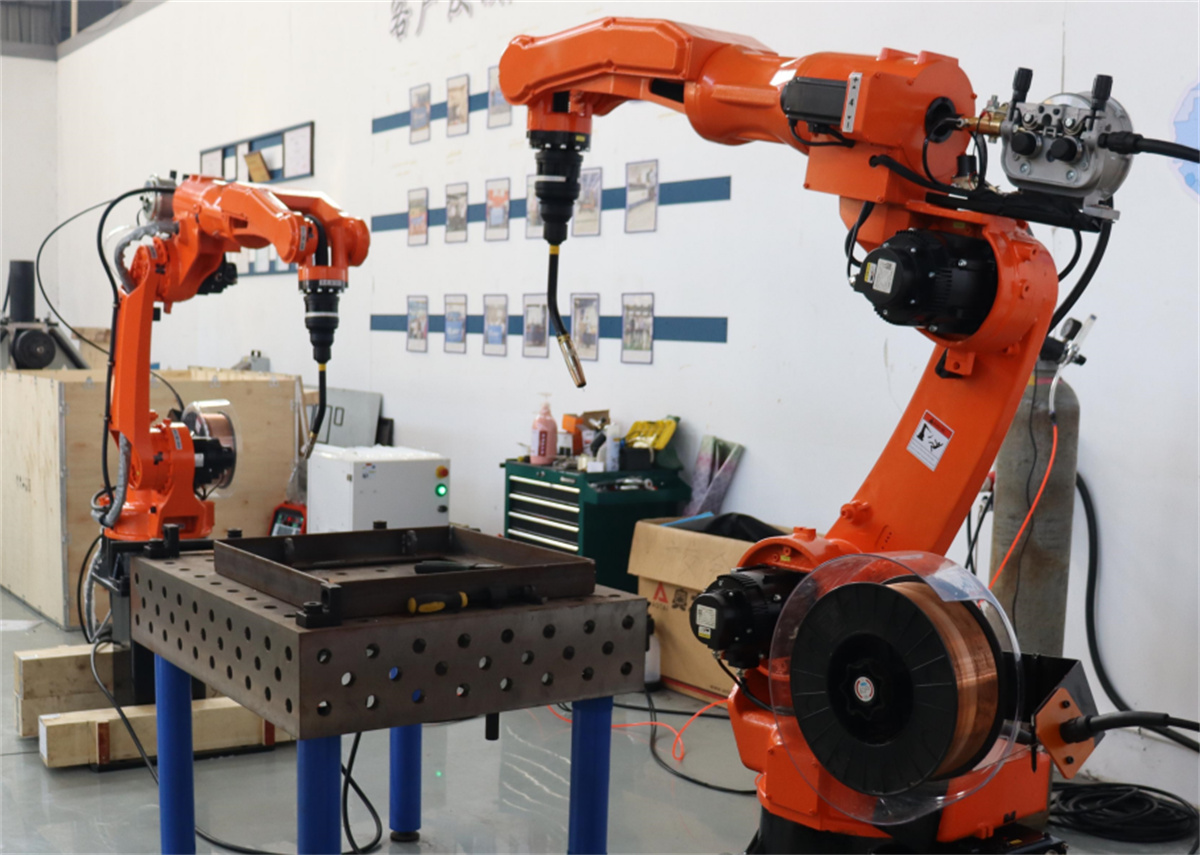
Utöver material och tjocklek är konfigurationen av svetsförbindningen en annan avgörande faktor vid valet av lasersvetsmaskin. För vanliga linjära svetsningar – såsom de som förekommer i plåtmonteringar, höljen eller ramarna – är standardutrustning för lasersvetsning oftast tillräcklig. För produkter som chassin, skåp eller dörrpaneler, som har många inre och yttre hörn, måste man ta hänsyn till det driftsutrymme som krävs för svetspistolens rörelse samt behovet av en "wobble"-funktion (stråloscillation). Om ett arbetsstycke innefattar komplexa kurvor eller mycket upprepade svetsvägar bör man överväga ett robotstyrt lasersvetsystem.
Dessutom bör valet mellan en handhållen lasersvetsmaskin och ett robotbaserat lasersvetsystem grundas på företagets specifika produktionsmodell. Handhållna lasersvetsmaskiner erbjuder driftflexibilitet, vilket gör dem väl lämpade för produktionsmiljöer med hög produktvariation, små partier och frekventa ändringar i arbetsstyckens design. Robotbaserade lasersvetsystem är däremot bättre lämpade för scenarier med standardiserade produkter, större partier, fasta svetsvägar och krav på hög genomströmning (kort cykeltid). Ingen av typerna är i sig "bättre" än den andra; istället är de utformade för att möta olika produktionsbehov.
III. Hur väljer man lasersvetskraft?
Laserstyrka är en nyckelparameter som ofta granskas vid utrustningsinköp, men det är ett misstag att anta att "högre effekt alltid ger bättre svettningsresultat." Till exempel kan de optimala parametrarna för svetsning av 2 mm tjocka arbetsstycken skilja sig åt kraftigt mellan rostfritt stål, kolstål, aluminiumlegering eller galvaniserad plåt. Därför måste effektklassningen väljas med hänsyn till materialet, tjockleken, fogkonfigurationen, svetsfarten, om fyllnadstråd används och den önskade ytytan på den slutliga produkten.
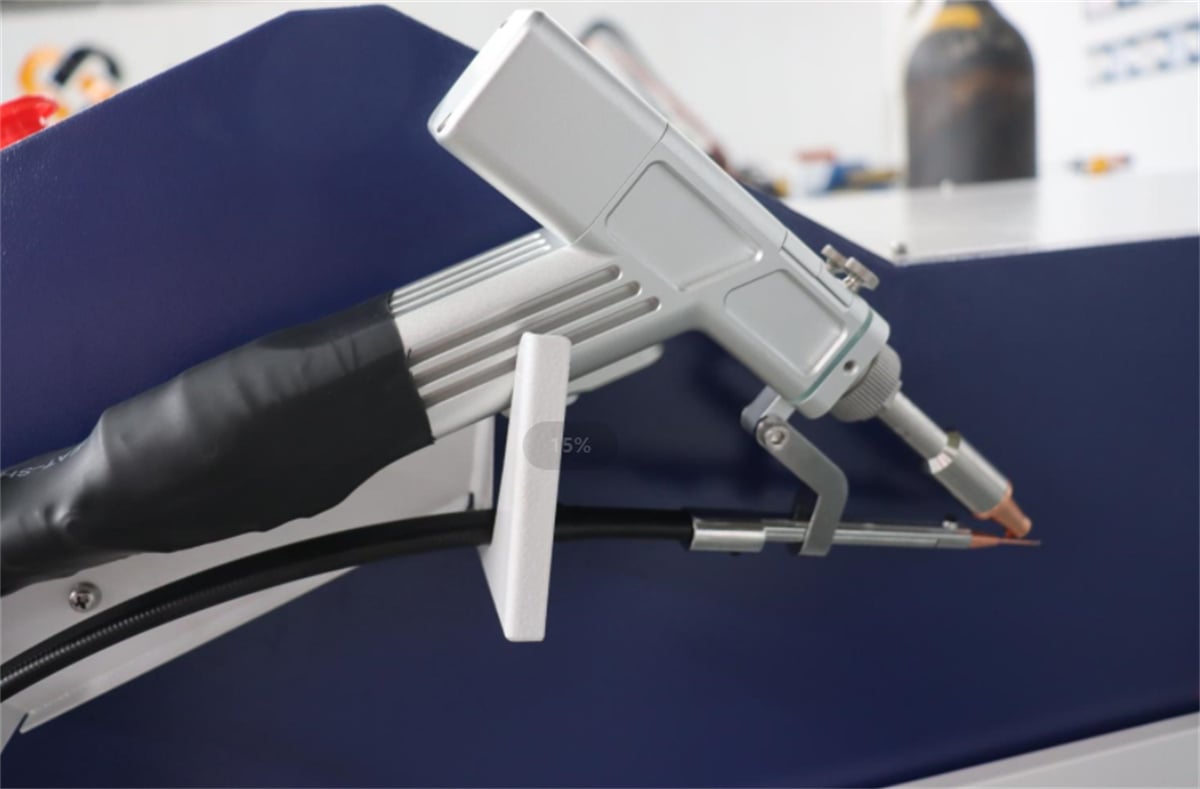
Vid inköp av utrustning är det mer effektivt att inte bara fråga en tillverkare: "Har ni en modell på 2000 W eller 3000 W?", utan istället ange specifika uppgifter: material, tjocklek, svetningsposition, foton på svetsförbanden samt önskad svetshastighet. Att tillhandahålla verkliga arbetsstycken för provsvetsning leder till ännu exaktare utrustningsval. Slutligen är ett företags främsta bekymmer om utrustningen kan uppfylla dess produktionskrav konsekvent – inte bara effektklassificeringen som anges på maskinens typskylt.
IV. Välja mellan luftkylnings-, vattenkylnings- och trådmatningsfunktioner
Nuvarande laserlutningsutrustning använder vanligtvis antingen luftkylning eller vattenkylning. Luftkylda laserlutningsmaskiner är i allmänhet kompakta och portabla, vilket gör dem idealiska för bearbetning av hårdsaker, plåtframställning, småserietillverkning och applikationer där utrustningen ofta måste flyttas. Vattenkylda laserlutningsmaskiner, som avger värme via ett cirkulerande kylsystem, är bättre lämpade för långvarig, kontinuerlig drift och högproduktionsmiljöer. Därför är varken luftkylning eller vattenkylning i sig överlägsen; valet bör baseras på faktorer såsom laser effekt, kontinuerlig drifttid, produktionsmiljön och det specifika användningssättet.
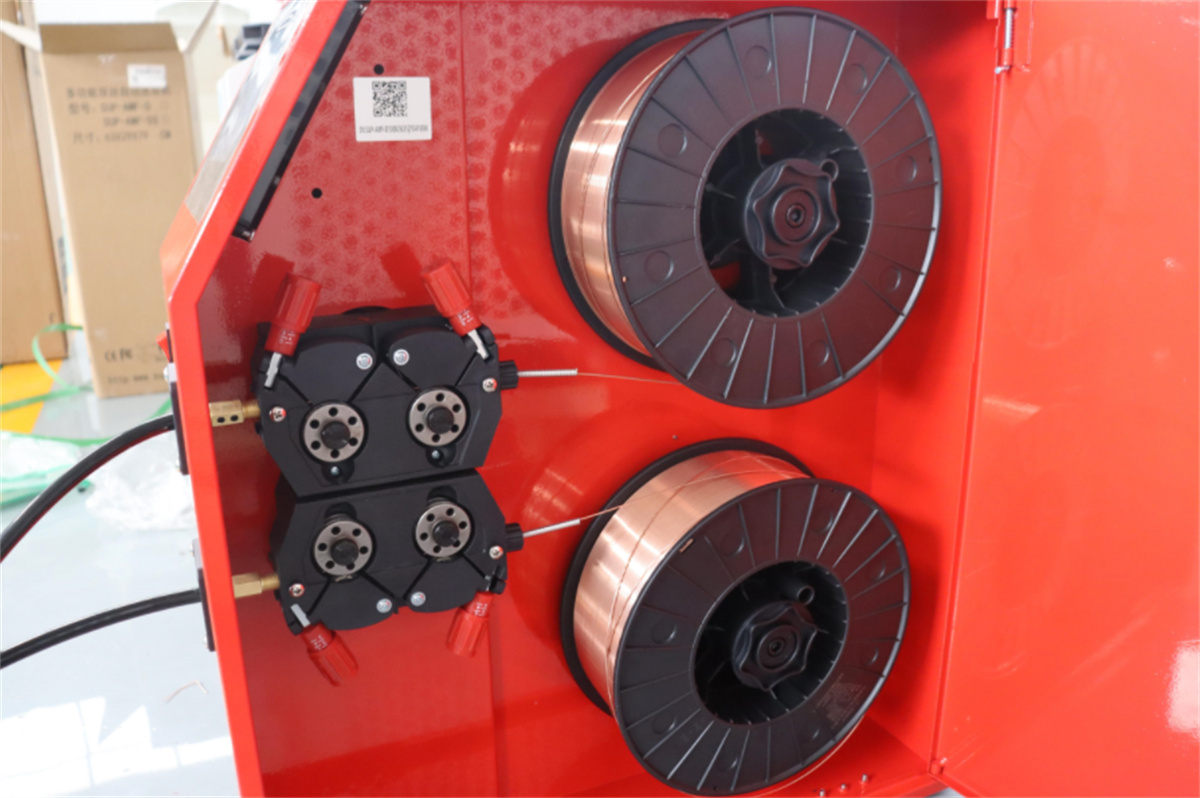
Behovet av ett automatiskt trådtillförselssystem beror främst på monteringsglipan mellan arbetsstyckena och kraven på svetsnaden. För arbetsstycken med hög monteringsprecision och minimala glipor är svetsning utan tilläggsmaterial ofta tillräcklig. Om det däremot finns glipor i svetsfogen, eller om det är nödvändigt att öka svetsförstärkningen (knopphöjd) eller förbättra svetsknoppens profil, bör man överväga lasersvetsutrustning med ett automatiskt trådtillförselssystem.
V. Tänk bortom inköpspriset: Överväg den totala ägandekostnaden
När man köper en lasersvetsmaskin utgör det uppgivna priset endast en del av den totala kostnaden. Man måste även ta hänsyn till kostnader för arbetskraft, skyddsgas, förbrukningsmaterial, underhåll, energiförbrukning och eventuell driftstopp. En maskin med ett lägre ursprungligt inköpspris kan faktiskt leda till högre produktionskostnader om den har långsam svetshastighet, höga krav på arbetskraft eller ofta behöver underhåll.
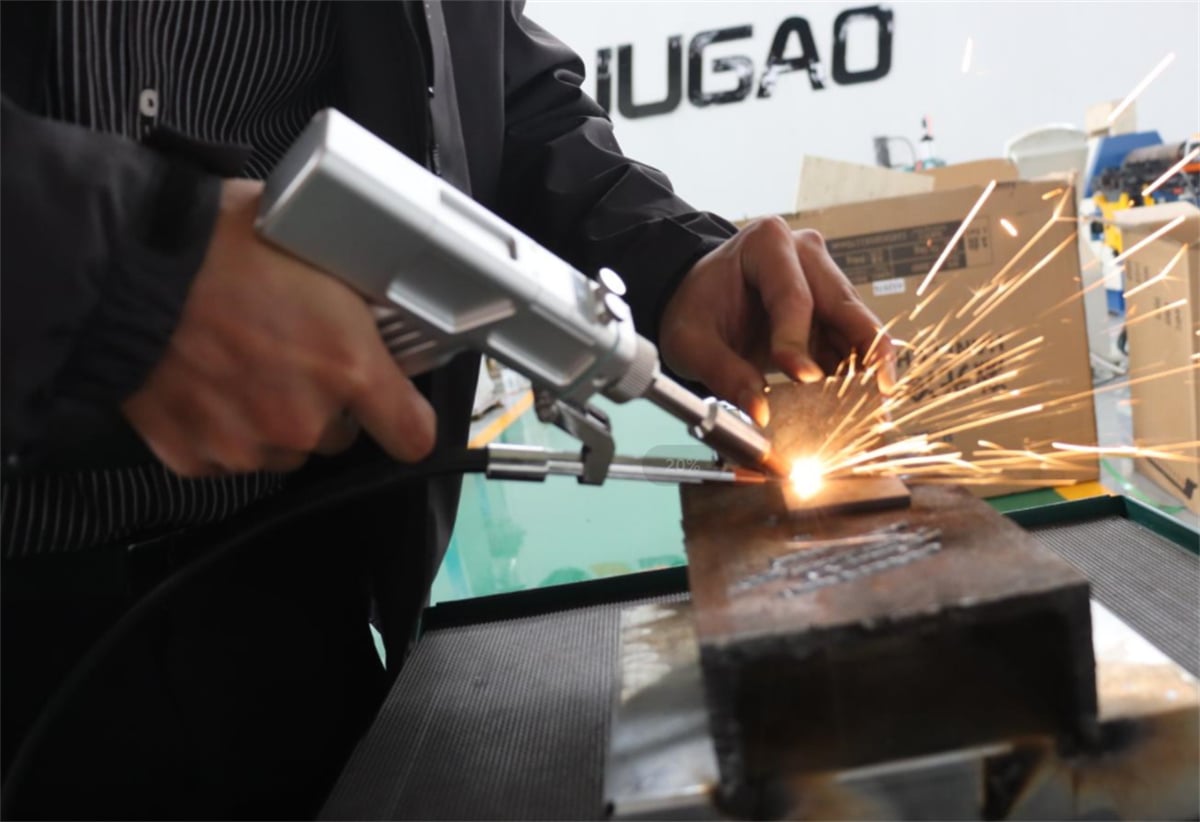
Därför är det lämpligt att göra en omfattande beräkning vid valet av en laserlutmaskin, inklusive: investering i utrustning, arbetskraftskostnader, driftkostnader, underhållskostnader och produktionsverkningsgrad. För företag som bedriver serietillverkning är det också avgörande att ta hänsyn till automatiseringsnivån och möjligheten till framtida uppgraderingar av produktionslinjen. Vid val av utrustning bör man inte enbart fokusera på den initiala inköpskostnaden, utan i stället utvärdera hur mycket utrustningen kan spara i produktionskostnader över tid.
VI. Varför är provtestning avgörande innan man köper en laserlutmaskin?
Laserlutning erbjuder hög processanpassningsförmåga; dock kan samma laserstyrka ge olika resultat beroende på materialet, tjockleken och konstruktionen av arbetsstycket. Därför är det avgörande att utföra provtester på verkliga arbetsstycken innan köpet är slutgiltigt.
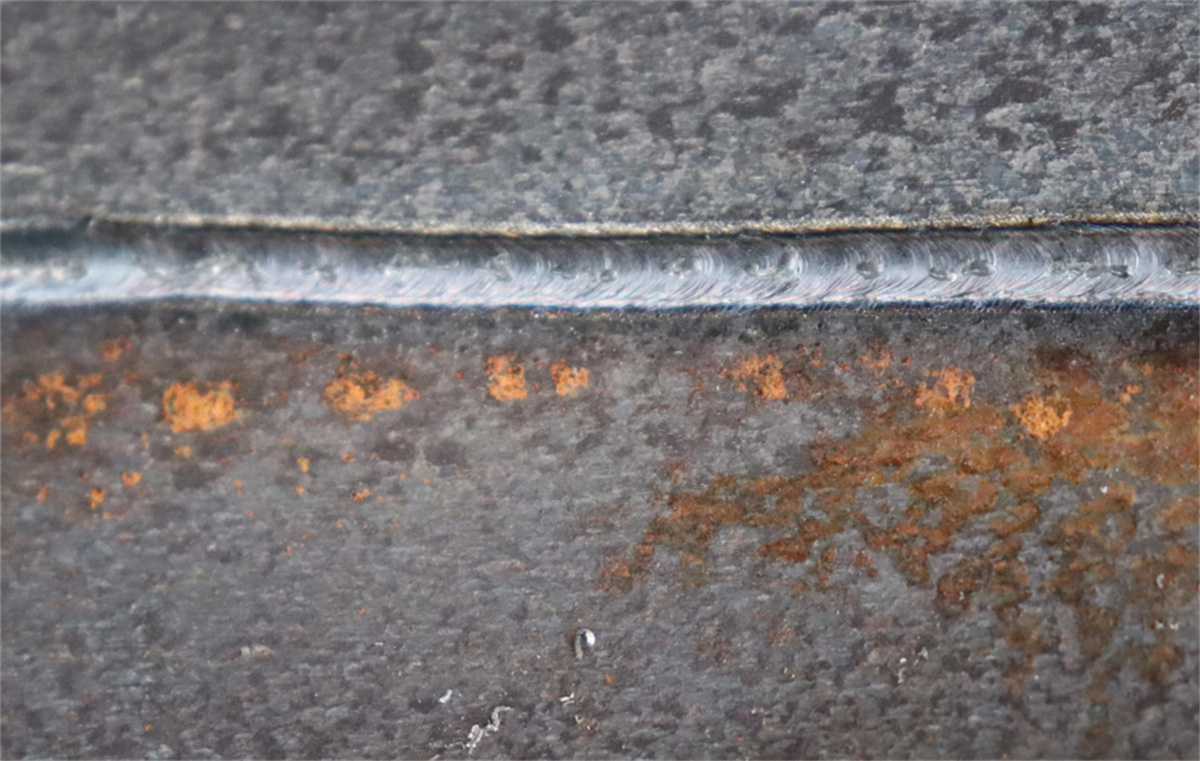
Under provsvetsning bör du noggrant övervaka faktorer såsom svettpenetration, svettkulans profil, svetthastighet, risken för genombränning, arbetsstyckets deformation, ytfärgsförändring och om slipning efter svetsning krävs. För serieproduktion bör du även mäta svetstiden per enhet för att avgöra om utrustningen kan uppfylla dina krav på produktionstakt (throughput).
Provsvetsning på verkliga arbetsstycken ger långt mer värdefull insikt än en enkel jämförelse av utrustningsspecifikationer.
VII. En ram för urval av en lasersvetsmaskin
När företag väljer en lasersvetsmaskin kan de följa denna logiska sekvens: Material → Tjocklek → Fogkonfiguration → Produktionsvolym → Svethastighet → Automatiseringsnivå → Laser effekt → Kylmetod → Trådmatningskrav → Praktisk provsvetsning.
För produktionscenarier med små serier, hög produktvariation och frekventa ändringar av arbetsstycken är en handhållen lasersvetsmaskin ofta det bästa valet. Omvänt är ett robotstyrt lasersvetsystem mer lämpligt för standardiserade produkter med stora orderkvantiteter och fasta svetsvägar. Om utrustningen behöver vara mobil rekommenderas ett luftkyld system; för långvarig, kontinuerlig produktion är ett vattenkyld system att föredra. Slutligen bör den slutgiltiga utrustningskonfigurationen baseras på resultaten från tester utförda på de faktiska arbetsstyckena.
VIII. Lasersvetsmaskiner: Anpassade lösningar för dina specifika arbetsstycken
Som tillverkare av utrustning för lasersvetsning erbjuder vi ett brett utbud av lösningar – inklusive handhållna lasersvetsutrustningar, luftkylda och vattenkylda lasersvetsystem, automatiserad trådtillförsel för lasersvetsning samt robotbaserade lasersvetsceller – anpassade efter dina specifika krav vad gäller material, arbetsstyckets tjocklek, fogkonfiguration, produktionsvolym, svetshastighet och automatiseringsbehov.
Om du befinner dig i processen att välja en lasersvetsmaskin behöver du inte omedelbart fokusera på specifik effekt (watt) eller prisnivåer. Skicka istället till oss bilder på dina arbetsstycken, information om material och tjocklek, eller till och med de faktiska delarna. Vi erbjuder kostnadsfria utvärderingar av svetsprocessen och provsvetsning, vilket gör att vi kan rekommendera den optimala utrustningen och de bästa driftsparametrarna baserat på verkliga svetsresultat – och därmed hjälpa ert företag att minimera kostnaderna för utrustningsval och processens prövning genom trial-and-error.

