





Које факторе треба узети у обзир приликом куповине преса из нерђајућег челика?
1. у вези са Радни комад: Делови које планирате да произведете су кључна разматрања; циљ је да купите машину способну да обавља задате док минимизира дужину кревета и тонажу. Пажљиво размотрите квалитет материјала, дебљину и дужину. Ако се већином вашег рада користе 10 метара дужине благе челика калибра 16, довољна је сила на 50 тона. Међутим, ако се бавите значајним операцијама са дном (моњењем), можда ћете морати да размислите о машини од 160 тона.
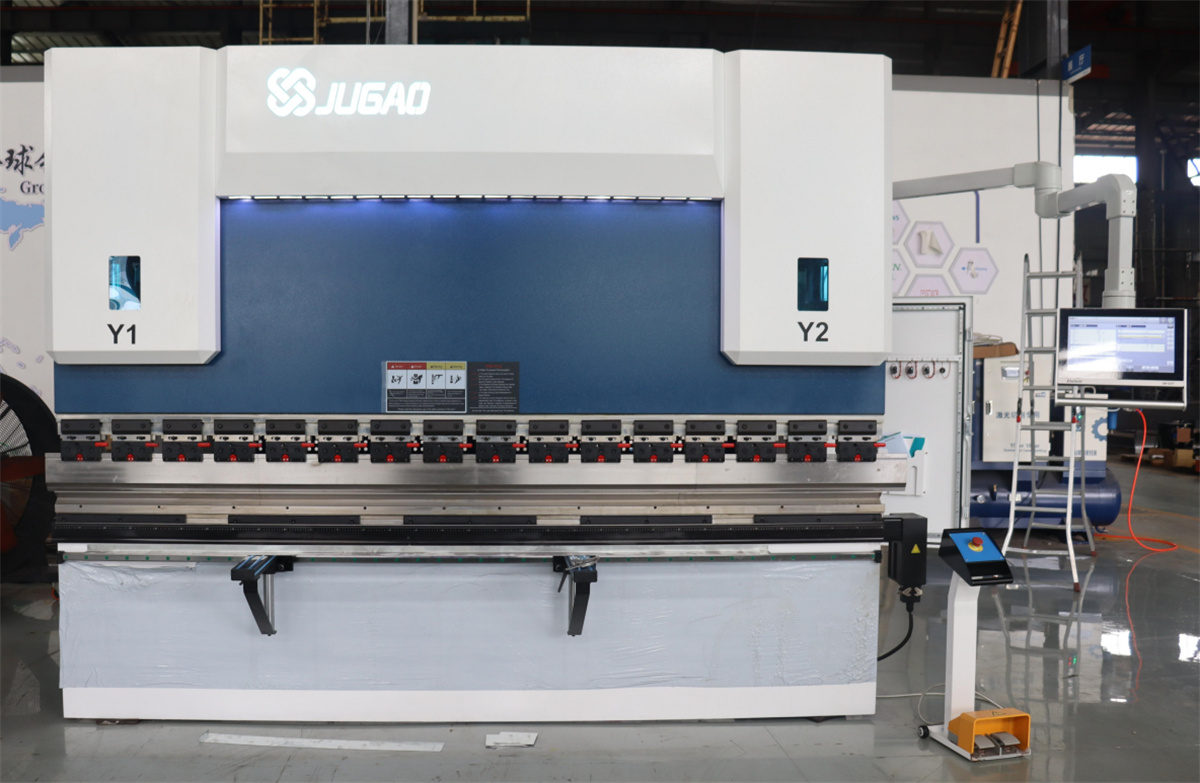
На пример, ако је материјал дебео 1/4 инча, за савијање ваздухом дужине од 10 метара потребно је 200 тона, док је за доње (монеринг) потребно најмање 600 тона. Ако је већина делова 5 стопа или краћа, потребна тонажа се приближно смањива за пола, знатно смањујући трошкове куповине. Дужина делова је критичан фактор у одређивању спецификација за нову машину.
2. Уколико је потребно. Дефлекција: Под истим оптерећењем, одвијање кревета и јаре на машине дужине 10 метара је четири пута веће од машине дужине 5 метара. То значи да су за краће машине потребне мање прилагођавања за производњу прихватљивих делова. Смањење прилагођавања шима такође смањује време постављања.
Кључни фактор је и квалитет материјала. У поређењу са благим челиком, нерђајући челик обично захтева око 50% више снаге, док већина врста меког алуминијума захтева око 50% мање. Можете добити табеле тонаже од произвођача прескочних кочница; ове табеле пружају процени снаге потребне по стопу дужине за различите дебљине и квалитете материјала.
3. Уколико је потребно. Радијас нагиба делова: У ваздушном савијању, радијус савијања је 0,156 пута ширина отварања штампе. Током ваздушног савијања, ширина отварања штампе треба да буде осам пута већа од дебљине материјала. На пример, када се формира 16-мега мека челик са 1/2-инчни отвор, резултатни радиус савијања је приближно 0,078 инча. Ако је потребан радиус савијања близу дебљине материјала, потребно је доње (моњење). Међутим, притисак потребан за савијање дна је око четири пута већи од притиска за савијање ваздухом.
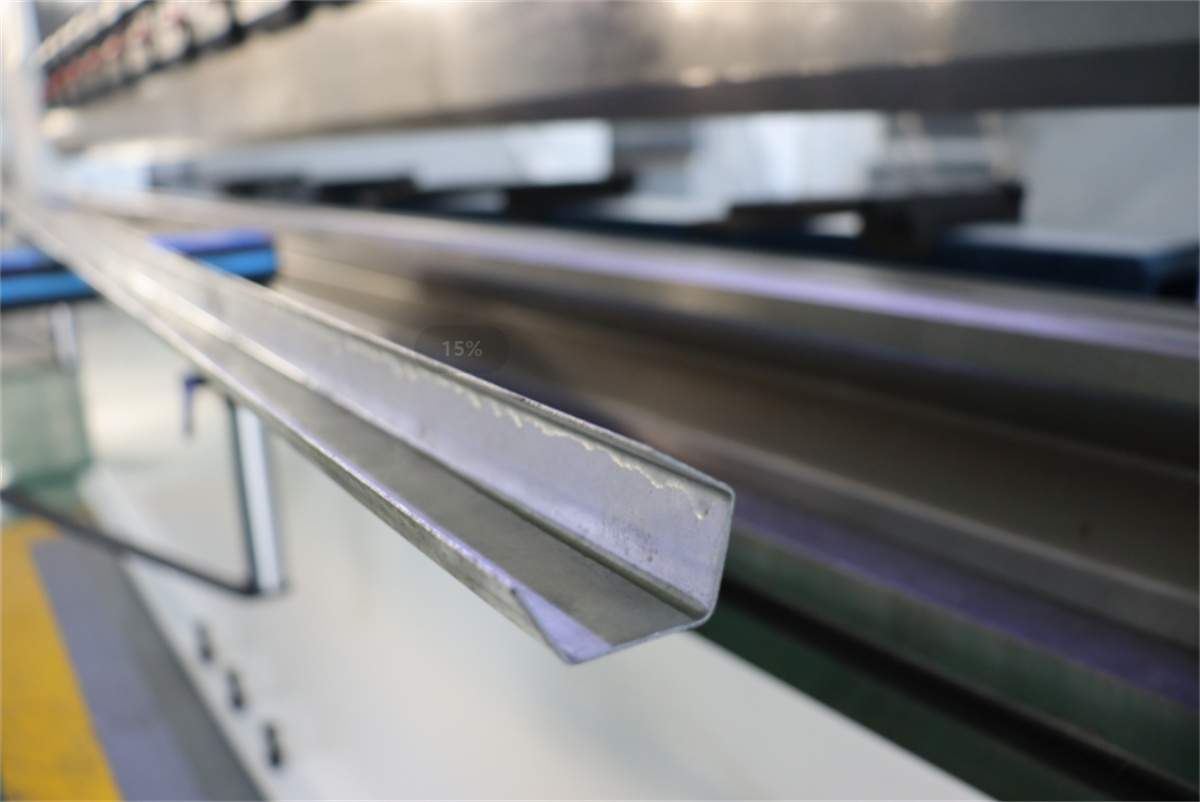
Ако је радиус савијања мањи од дебљине материјала, мора се користити пробој са радијусом врха мањи од дебљине материјала и метод ковања који се користи. За то је потребан десет пута већи притисак него за савијање ваздухом. За ваздушно савијање, перцовање и штампање се обрађују на угао од 85 ° или мањи (пожељан је мањи угао). Приликом употребе овог алата, пажња мора бити посвећена пролазу између перцова и штампе на дну удара, као и "превишег савијања" довољног да компензује пролаз и постигне коначни угао од око 90 °. Обично, ваздушни савијачи стварају угао повратка ≤2 ° на новим пресом за кочнице, са радијусом савијања једнаким 0,156 пута ширине отварања коцке. За доње савијање, угао ротације је генерално 86° до 90°. На дну удара, требало би да постоји пролаз између ударца и штампе који је мало већи од дебљине материјала. Угао формирања се мења јер је тонажа за доње савијање већа (око четири пута већа од ваздушног савијања), што смањује стрес у подручју радијуса савијања који обично узрокује повратак.
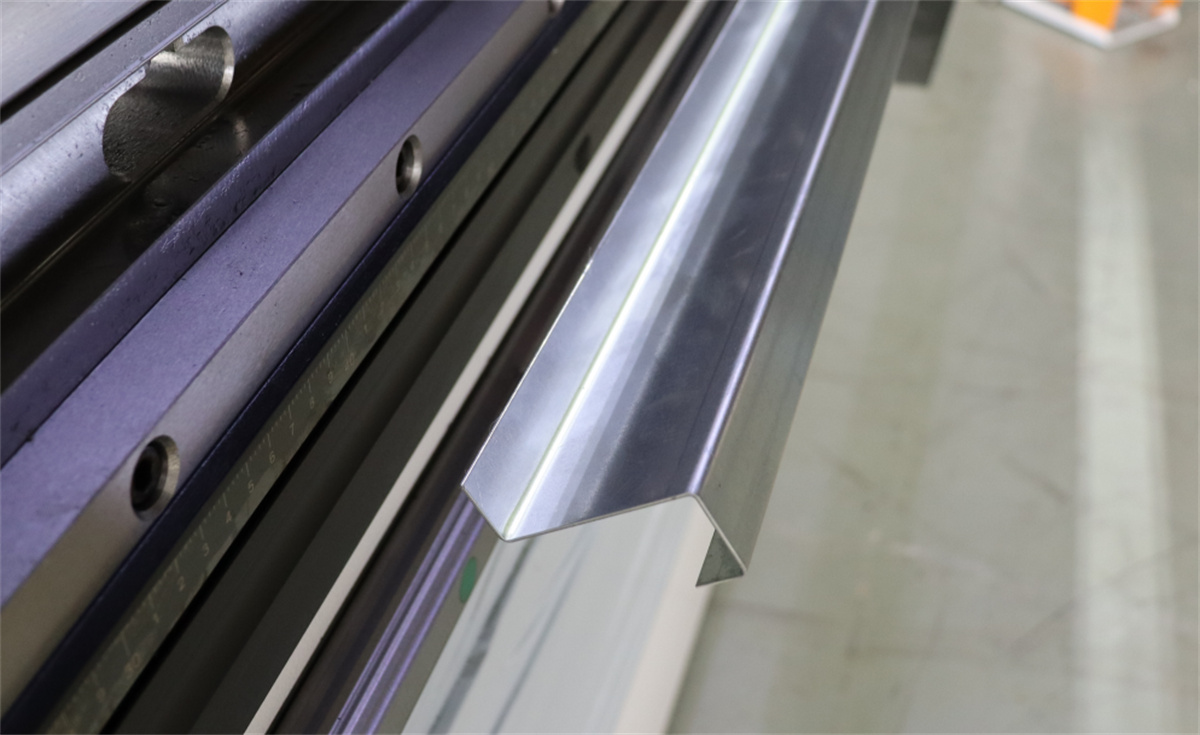
Ковање је слично дно савијање, осим што је убој врх је обрађена до жељеног радијуса савијања, а прозор између убоја и умре на дну удара је мањи од дебљине материјала. Примјеном довољног притиска (приближно десет пута већи од притиска на ваздуху) да би се у контакт са материјалом приморао врх перфорације, практично се елиминише повратак. Да би се изабрала нижа тонажа, препоручљиво је планирати радијус савијања већи од дебљине материјала и користити методу савијања ваздухом кад год је то могуће. Велики радиус савијања често не угрожава квалитет готовог делова или његову накнадну корисност.
4. Уколико је потребно. Прецизност: Потреба за прецизношћу савијања је фактор који захтева пажљиво разматрање; заиста, овај фактор одређује да ли треба да размотрите ЦНЦ пресс-тесницу или ручно контролисану. Ако је захтев за прецизношћу савијања ± 1 ° и не може се преговарати, треба се фокусирати на ЦНЦ машине.
Повторење коцкања ЦНЦ преса је ± 0,0004 инча; постизање прецизних углова формирања захтева овај ниво прецизности у комбинацији са висококвалитетним алатима. За разлику од тога, ручне прескочне кочнице имају повтољивост од ± 0,002 инча и обично производе угловне одступања од ± 2 3 °, чак и са одговарајућим алатима. Осим тога, ЦНЦ пресс-прече олакшавају брзо подешавање алата - кључни фактор који треба узети у обзир приликом савијања више малих серија делова.
5. Појам Оруђа: Чак и ако имате рефер пуни алата, не претпостављајте да су они погодни за вашу нову машину. Проверите сваки алат на зношење мерењем удаљености од врха перцовања до рамена и димензија преко рамена.
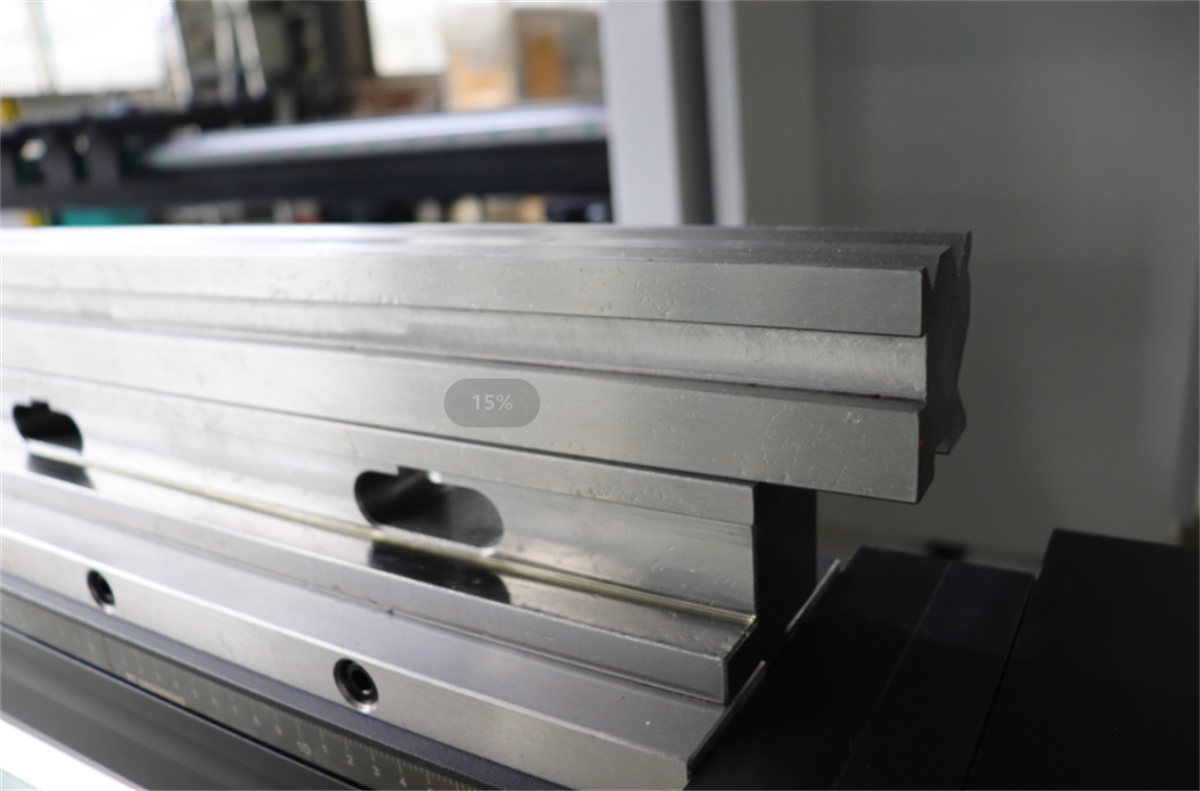
За стандардне алате, одступање по стопу треба да буде приближно ±0,001 инча, са укупним одступањем дужине не више од ±0,005 инча. За прецизне алате за грундовање, тачност треба да буде ±0.0004 инча по стопу, са укупним толеранцијом прецизности не више од ±0.002 инча. Употребити прецизне алате за заземљавање за ЦНЦ прес-бризе и стандардне алате за ручне прес-бризе.
6. Уколико је потребно. Дужина фланге за савијање: Размислите о савијању 5×10 футова листова 10 гамера благе челика на 90 степени; преса за кочницу мора да врши око 7,5 тона додатне силе да би подигла листо, док оператер мора бити спреман да се носи са тежином од 280 килограма фланже док пада.

