





Кључне тачке за одржавање и негу шерних машина
У индустријској производњи, одржавање механичке опреме је од кључног значаја за продужење трајања, обезбеђивање стабилне производње и спречавање безбедносних инцидената. Дуговечност опреме зависи не само од одговарајуће технике оператора већ и, што је значајније, од рутинског, пажљивог одржавања. Као основна опрема у обради листова метала, машина за сечење издрже брзо сечење метала, тешка оперативна оптерећења и брзо хабање. Нехтење да се свакодневно брине о ножицама може лако довести до проблема као што су зношење ножева, хидраулички неуспех и механичко везивање; ови проблеми смањују прецизност обраде, повећавају трошкове поправке и чак могу изазвати несреће у области безбедности. На основу оперативних стандарда, одржавање шер-машина обухвата три главна подручја: свакодневно чишћење и марење, управљање оперативним стањем и решавање проблема са грешкама. Специфичне тачке одржавања су наведене у наставку.
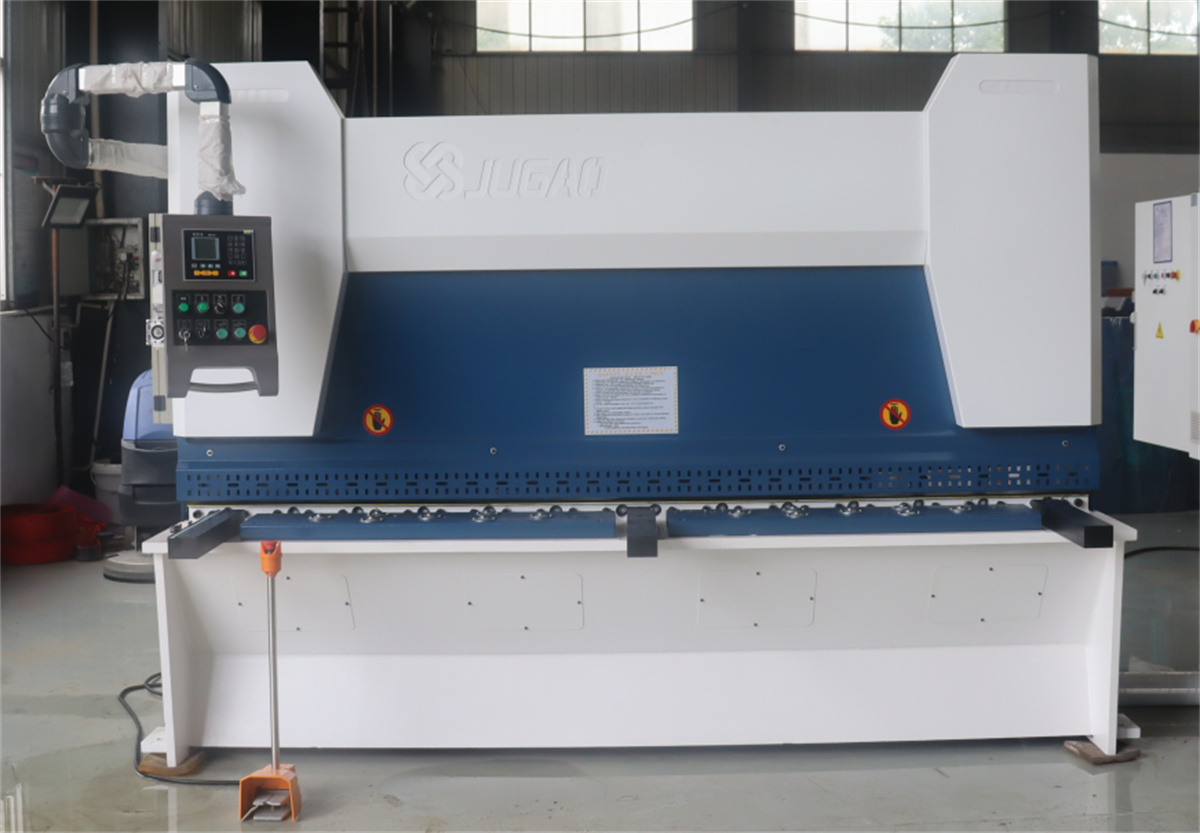
Прво је основно чишћење и марење, које представља најосновнији и најкритичнији аспект одржавања шерма. Продолжено резање челика ствара значајне количине металних чипова и прашине; ако се остаци акумулишу на радном столу, вођским шинама или у пропустовима преноса, то убрзава зношење компоненти и узрокује корозију тела машине. Након сваке смене, оператери морају одмах очистити металне чипове са стола, лопаћа и резервоара за уље и брисати мрље уља крпом без пљувака како би се спречило да остатке нечистоћа кородирају структуру машине. Истовремено, рутинско марење мора бити строго спроведено. Упрема треба у потпуности наносити пре покретања, са строгом контролом квалитета: треба користити само упрема која су компатибилна са специфичним моделом опреме, док се масла која показују седимент, мутност или знаке погоршања забрањују како би се спречило заткривање жица или ве Лагери, као основне компоненте преноса који носе оперативно оптерећење машине, су изложени највећем ризику од зноја. Они захтевају периодично исцрпљање старог уља, чишћење уљева и замену новим мастилином. Стање знојања лежаја треба проверити месечно; било који проблем као што су везивање, абнормална бука или лабавост захтева одмах демонтажу и замену како би се спречило време простора узроковано неуспехом преноса.
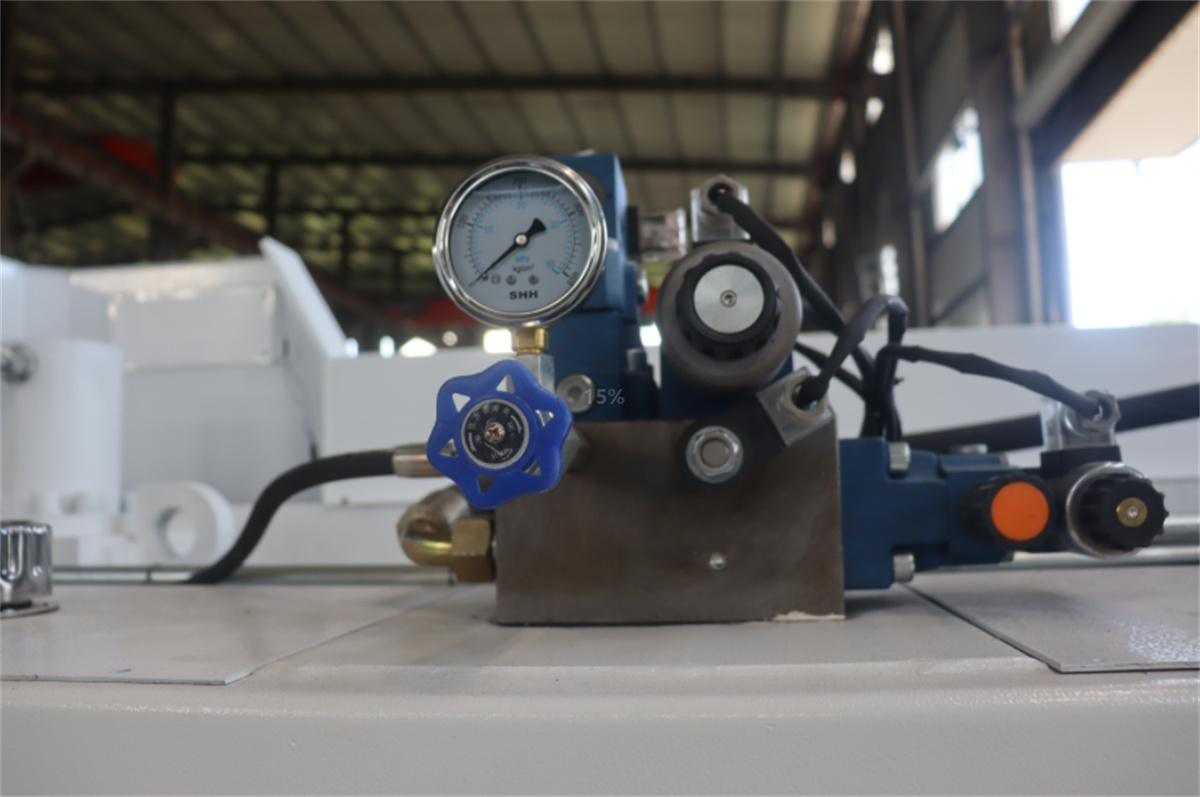
Друго је одржавање услова рада током целог радног процеса, који укључује строгу контролу параметара ширкања како би се осигурало да су у складу са оперативним капацитетом оптерећења опреме. Машине за шлицкинг раде са фиксираним праговима сечења; преоптерећење машине сечењем дебљих плоча или тврдих легуратних листова строго је забрањено. Оператори треба да прате приступ "тънко-дебљи" пробног сечења како би постепено утврдили максимални капацитет сечења опреме и избегли присилно преоптерећење. Посебна пажња треба посветити односу између дебљине плоче и прозорности лопате: прозорност треба смањити за танке плоче и одговарајуће повећати за дебеле плоче. Неисправна подешавања прозорца могу изазвати буре и деформације на резаним ивицама, убрзати зношење лопата и оштетити хидраулички механизам покретања. Током рада, пресомер мора бити праћен у реалном времену. За стандардно резање 12 мм челичне плоче, хидраулички притисак треба да буде испод 20 МПа; превазилажење ове границе указује на преоптерећење система или абнормалне услове оптерећења, који захтевају одмах искључивање за инспекцију. Продолжено функционисање под високим притиском убрзава зношење хидрауличке пумпе и може довести до цурења уља или деформације цилиндра.
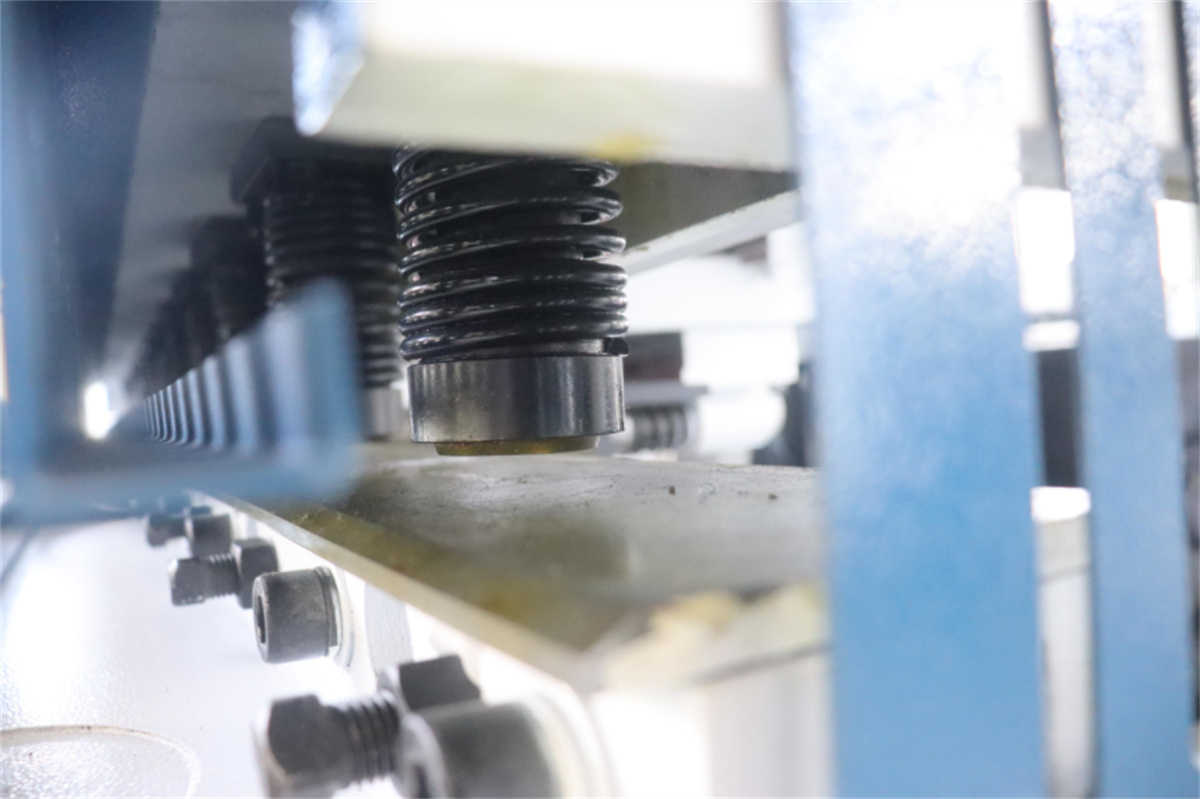
Коначно, решавање проблема са оперативним аномалијама и одржавање хидрауличког система су од суштинског значаја за спречавање латентних неуспјеха. У нормалним условима, машина ради без проблем без необичне буке; међутим, ако се појаве проблеми као што су метални сукоби, звуци брушења или прекомерна вибрација, оператер мора одмах искључити струју и зауставити машину. Покретање неисправно функционисале машине је строго забрањено. Оператори треба систематски да проверају да ли постоје проблеми као што су лабави лопати, недостатак масти лежаја, погрешна навијања вођских пруга или одвојене компоненте и да почну са радом тек након што се грешка реши. Поред тога, хидрауличка контрола температуре уља је критична; прекомерна топлота убрзава деградацију уља и старење пломбе, што доводи до цурења. Температура уља треба да буде испод 60°C. Високе температуре околине у лето или дуготрајно непрекидно функционисање могу лако изазвати прегревање; ако се пређе гранично ниво, машина мора бити заустављена да се природно охлади. Уколико је потребно, за да се избегне оштећење хидрауличких компоненти топлотним ударом, забранито је брзо хлађење водом.
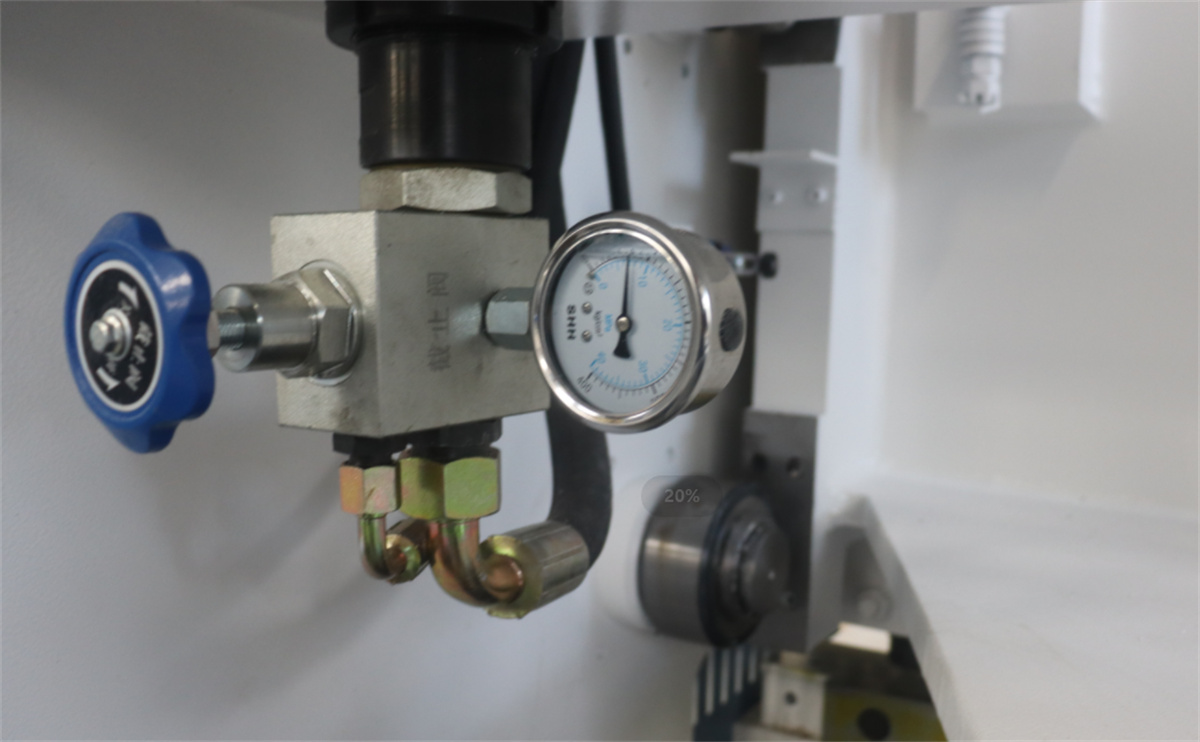
Ниједан аспект одржавања машина за шерпање није безначајан; свакодневно чишћење, прецизно мастиње, стандардизовано функционисање и инспекција опасности су све међусобно подстичуће праксе. Прихватање пажљивих метода одржавања не само да обезбеђује прецизност обраде панела, смањује учесталост прераде опреме и смањује производне трошкове, већ такође побољшава оперативну безбедност и продужава животни век опреме, чиме се олакшава ефикасна и стабилна производња у радионици.

