





Zakaj je preskusno delovanje stroja za ukrivljanje cevi ključnega pomena po namestitvi?
Stroj je nameščen, priključitev je dokončana in izravnavo je opravljeno. Vse izgleda pripravljeno za zagon, a resnični preizkus kakovosti namestitve ni trenutek, ko se vklopi napajanje – temveč ko stroj ukrivi prvi cevnik.
Številne napake pri namestitvi niso vidne, ko stroj deluje brez obremenitve; težave se pojavijo šele, ko je stroj pod obremenitvijo in dejavno upogiba cevi. To je natančno namen preskusnega zagona: služi kot zadnja priložnost za izčrpno preverjanje pred začetkom serijske proizvodnje. Odkrivanje in odprava težav na tej stopnji zmanjša stroške in omogoča preprostejše prilagoditve.
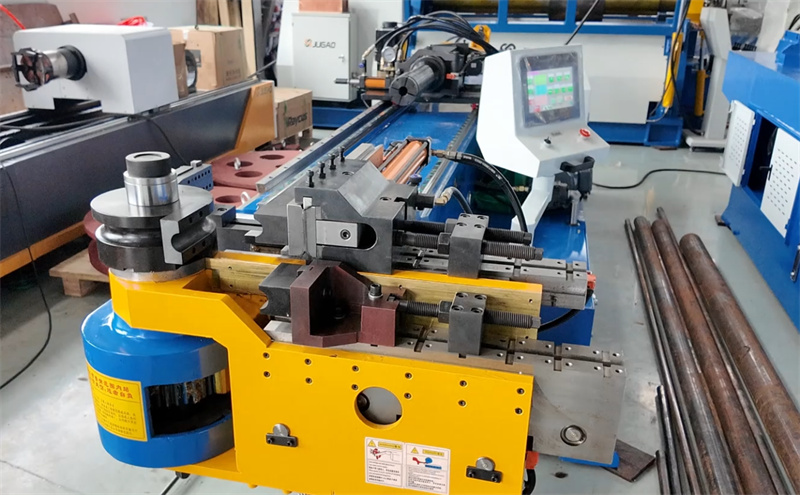
Kaj preverja preskusni zagon?
Preprosto povedano, zajema štiri ključne področja: splošno stabilnost stroja, ali je natančnost in ponovljivost upogibanja v skladu s standardi, poravnava orodja in cevi ter celovitost mehanskih in električnih sistemov, povezanih z namestitvijo.
Čeprav ti cilji morda zvenijo preprosto, vsak neposredno vpliva na prihodnjo učinkovitost proizvodnje in kakovost izdelkov. Zlasti pomembna je ponovljivost – izdelati eno skladno cev ni težko; resnična izziv pa je zagotoviti, da *vsaka* cev izpolnjuje standard.
Preverite dve stvari pred začetkom
Najprej preverite izravnanost in zavarovanje stroja. Ponovno pregledajte strojno posteljo in glavni okvir z natančnim nivojem, da zagotovite, da je izravnanost znotraj dovoljenega obsega. Sidrne vijake je treba enakomerno priviti v skladu z navodili; izogibajte se neenakomernemu napenjanju. Neenakomerno zavarovanje lahko povzroči vibracije in premikanje med preskusnim zagonom.
Drugič, preverite električne in hidravlične priključke. Preverite napetost in fazno uravnoteženost električne napájanja, zagotovite zanesljivo ozemljitev ter pregledajte usmeritev hidravličnih cevi in priključkov za morebitne uhajanja. Nestabilna napetost ali majhna hidravlična uhajanja lahko vplivajo na servo-kontrolo in doslednost upogibanja med preskusno proizvodnjo.
Preskusna proizvodnja poteka v več korakih
Korak ena: Delovanje brez obremenitve. Izvedite cikel vseh osi, prijemalnih naprav, mandrov in rotacijskih gibanj brez nameščene cevi. Pozorno poslušajte nenavaden hrup, vibracije ali trzajoča gibanja. Takšni znaki navadno kažejo na težave z usklajenostjo ali neustrezno pritrditev – težave, ki jih je na tej stopnji enostavno odpraviti.
Korak dva: Preprost test upogibanja. Začnite z enim samim upogibom s standardnim polmerom in krajšo dolžino cevi. Če obstajajo težave z namestitvijo, celo tako preprost upogib razkrije težave v obliki kotnih odstopanj, površinskih poškodb ali nepričakovanega povratnega upogiba.
Korak tri: Preverjanje natančnosti in ponovljivosti. Večkrat ponovite upogib istega dela in primerjajte rezultate. Če se koti med posameznimi deli razlikujejo, so možni vzroki neustrezno izravnana strojna enota, neusklajena orodja ali ostanki napetosti v okvirju stroja zaradi namestitve. Te težave je veliko lažje odpraviti že zdaj kot kasneje, ko se začne serijska proizvodnja.
Pogoste težave z namestitvijo med preskusno proizvodnjo
Neskladje med orodji in središčnico stroja. To je ena najpogostejših težav med preskusno proizvodnjo, pogosto povzročena z napačno namestitvijo ukrivljalne glave ali napačno nastavitvijo orodij. Simptomi vključujejo ovalnost cevi, neenakomerno tanjšanje stene in površinske sledi orodij.
Nezadostna prijemna sila ali napačna pozicija mandrela. Drsenje ali gubanje cevi med preskusnimi ukrivljanji se lahko zdi kot težava, povezana s procesom, vendar je pogosto povezana z namestitvijo in poravnavo. Na pravilno nameščenem stroju je odziv na natančno nastavljanje parametrov napovedljiv.
Vibracije ali hrup pod obremenitvijo. Vibracije med ukrivljanjem so jasen opozorilni znak, ki navadno kaže na težave s sidranjem, neenakomerno stik s tlemi ali ohlapne mehanske povezave, ki so ostale po namestitvi. Izvajanje preskusne proizvodnje pod obremenitvijo je najhitrejši način za odkrivanje teh težav.
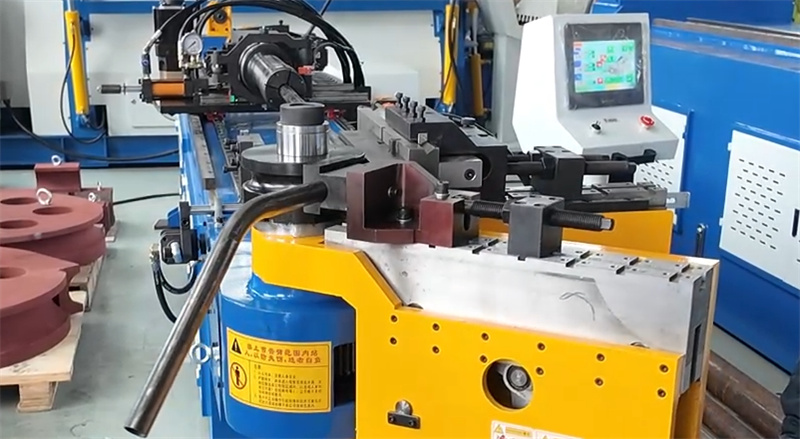
Načela za natančno nastavljanje parametrov
Med preskusno proizvodnjo se izogibajte najvišji hitrosti. Počasen, nadzorovan premik omogoča boljšo opazovanje delovanja stroja in pomaga razlikovati med napakami namestitve ter težavami pri nastavitvi procesa. Pritisk in hitrost postopoma povečujte šele po potrditvi, da vse pravilno deluje.
Natančnost vrtenja in podajanja sta ključna kazalca pravilne namestitve. Odstopanja, opažena med preskusno proizvodnjo, običajno kažejo na potrebo po prilagoditvi poravnave kodirnika ali mehanske namestitve.
Nekaj pogosto zastavljenih vprašanj
Kako dolgo traja preskusna obratovanja?
Traja, dokler se natančnost in ponovljivost upogibanja ne stabilizirata skozi več ciklov. Glede na zapletenost dela to lahko traja od nekaj ur do več dni.
Ali preskusna obratovanja odkrijejo vse napake namestitve? Ne vse težave se takoj pojavijo, a je to najučinkovitejši način za odkrivanje večjih mehanskih, električnih in poravnalnih napak pred začetkom serijske proizvodnje.
Kateri materiali se uporabljajo za preskusni zagon?
Uporabiti morate isto serijo materiala, ki je namenjena dejanski proizvodnji. Različni materiali imajo različne ukrivitvene lastnosti; uporaba drugačnih materialov bi naredila rezultate preskusa brez pomena.
Preskusni zagon ni le formalnost. To je vaša najboljša priložnost, da že v zgodnji fazi odkrijete napake pri namestitvi in zagotovite dolgoročno natančnost ukrivljanja. Če težave odkrijete in rešite že vnaprej, zagotovite gladek potek proizvodnje.

