





Kakšna je razlika med točkovnimi varilnimi napravami in laserskimi varilnimi napravami?
V kovinskih obdelovalnih in proizvodnih procesih sta točkovni varilni napravi in laserski varilni napravi pogosta vrsta varilne opreme; vendar se zelo razlikujeta glede na načelo varjenja, primernost za posamezne uporabe, konstrukcijo opreme ter proizvodne metode.
Za podjetja, ki iščejo proizvajalce varilne opreme, je prvi korak ob različnih možnostih na trgu razumevanje razlik med točkovnim in laserskim varjenjem. Opremo je treba izbrati na podlagi posebnih značilnosti izdelka in zahtev za proizvodnjo, ne pa preprosto z določitvijo, katera vrsta je »boljša«.
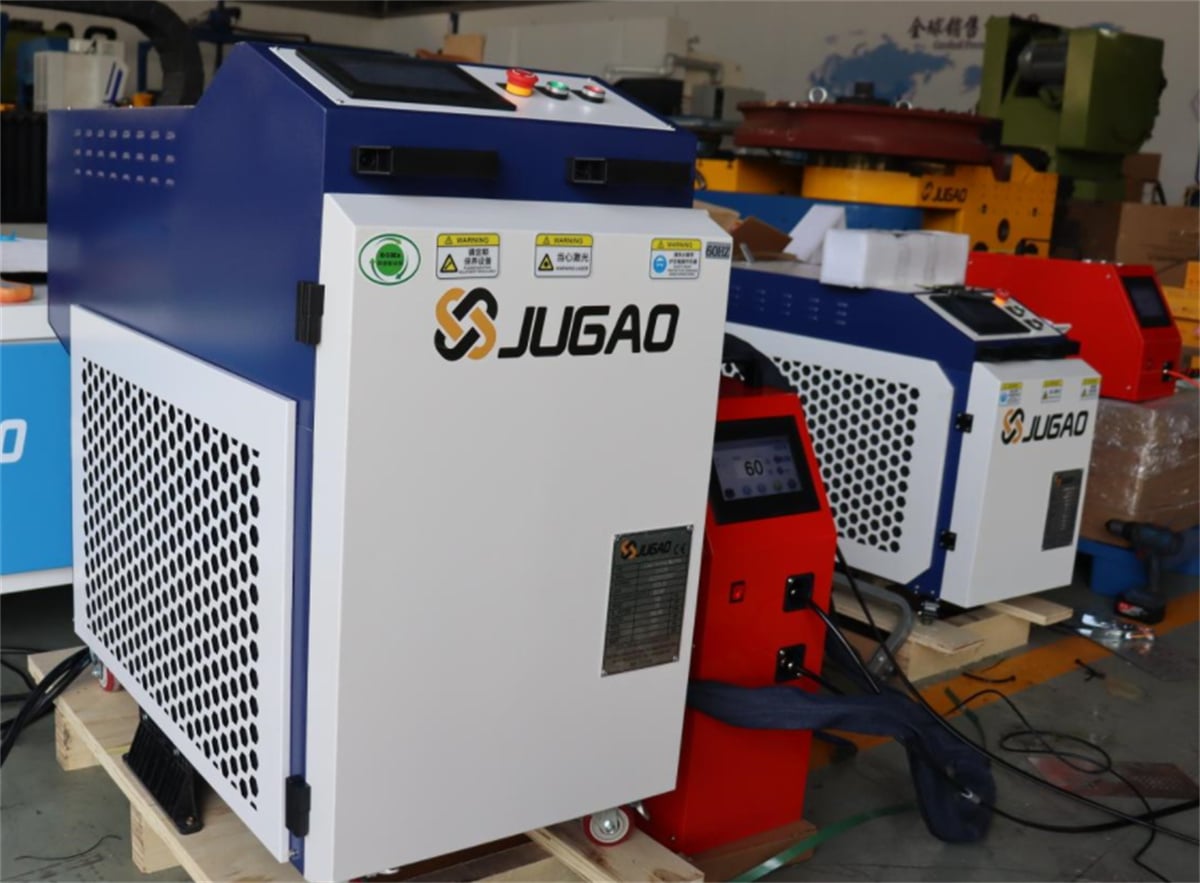
Kaj torej natančno ločuje točkovne varilne stroje od laserskih varilnih strojev in za katere scenarije je vsak posamezen najprimernejši?
I. Različni načeli varjenja
Točkovni varilni stroji so vrsta opreme za upornostno varjenje. Glavno delujejo tako, da elektrode pritisnejo na delovni kos, hkrati pa skozi njega poteka varilni tok; s tem se na stični površini ustvari toplota, ki ustvari varilno točko.
Zato točkovno varjenje običajno zahteva fizični stik med elektrodami in delovnim kosom. Zelo primerno je za izdelke, pri katerih so potrebne povezave na določenih, fiksno določenih točkah.
Laserne varilne naprave, po drugi strani, uporabljajo laserski žarek z visoko gostoto energije, usmerjen na površino materiala, kar povzroči hitro taljenje varilnega območja in nastanek varilnega šiva. Glede na konstrukcijo izdelka je laserno varjenje mogoče izvesti kot stalno varjenje, točkovno varjenje ali varjenje po določeni poti.
Preprosto povedano:
Točkovno varjenje se osredotoča na »spajanje prek varilnih točk«, medtem ko se laserno varjenje osredotoča na »spajanje prek taljenja, ki ga povzroči laser«.
Med njima ni preproste eno-na-eno nadomestitvene razmerja; dejanska izbira je odvisna od konstrukcije izdelka in zahtev postopka.
II. Za katere izdelke so najprimernejše točkovne varilne naprave?
Točkovno varjenje se karakterizira z visoko hitrostjo varjenja in primernostjo za večtočkovne povezave, zaradi česar je široko uporabljeno v masovni proizvodnji.
Primeri vključujejo:
Izdelki iz kovinskega žičnega materiala in mrežaste plošče;
Kovinske odtisnjene delovne predmete;
Konstrukcijske sestavne dele iz pločevine;
Kovinske dele za gospodinjske aparate;
Avtomobilske komponente;
Kovinski priključki za elektroniko in električne naprave;
Kovinski sestavni deli za baterije in nove energijske aplikacije.
Pri določenih izdelkih je polizdelka načrtovana z več fiksnimi točkami varjenja; postopek zahteva le natančno pozicioniranje zgornjega in spodnjega sloja materiala ter uporabo elektrod za izvedbo varjenja. V takih primerih so naprave za točkovno varjenje pogosto najpreprostejša izbira.
III. Za katere izdelke so laserne varilnice najprimernejše?
Ena značilnost laserkega varjenja je koncentracija varilnega območja; varilna pot se lahko prilagodi strukturnemu načrtu izdelka. Zato se široko uporablja pri natančni obdelavi kovin, aplikacijah z visokimi estetskimi zahtevami ter proizvodnji kompleksnih strukturnih sestavnih delov.
Pogosta področja uporabe:
Orodja in pločevinka: Varjenje kovinskih strukturnih delov, kot so npr. nerjavnostalne jeklene in cinkirane pločevine;
Nova energija in energijsko shranjevanje: ohišja baterij, kovinski strukturni sestavni deli itd.
Gospodinjski aparati in kuhinjska oprema: Kovinske ohišja, nosilci in povezani strukturni deli;
Natančna proizvodnja elektronike: Kovinski deli, ki zahtevajo visoko natančnost varjenja in estetsko kakovost;
Avtomobilsko področje in sestavni deli: Varjenje določenih kovinskih strukturnih delov in sestavnih delov.
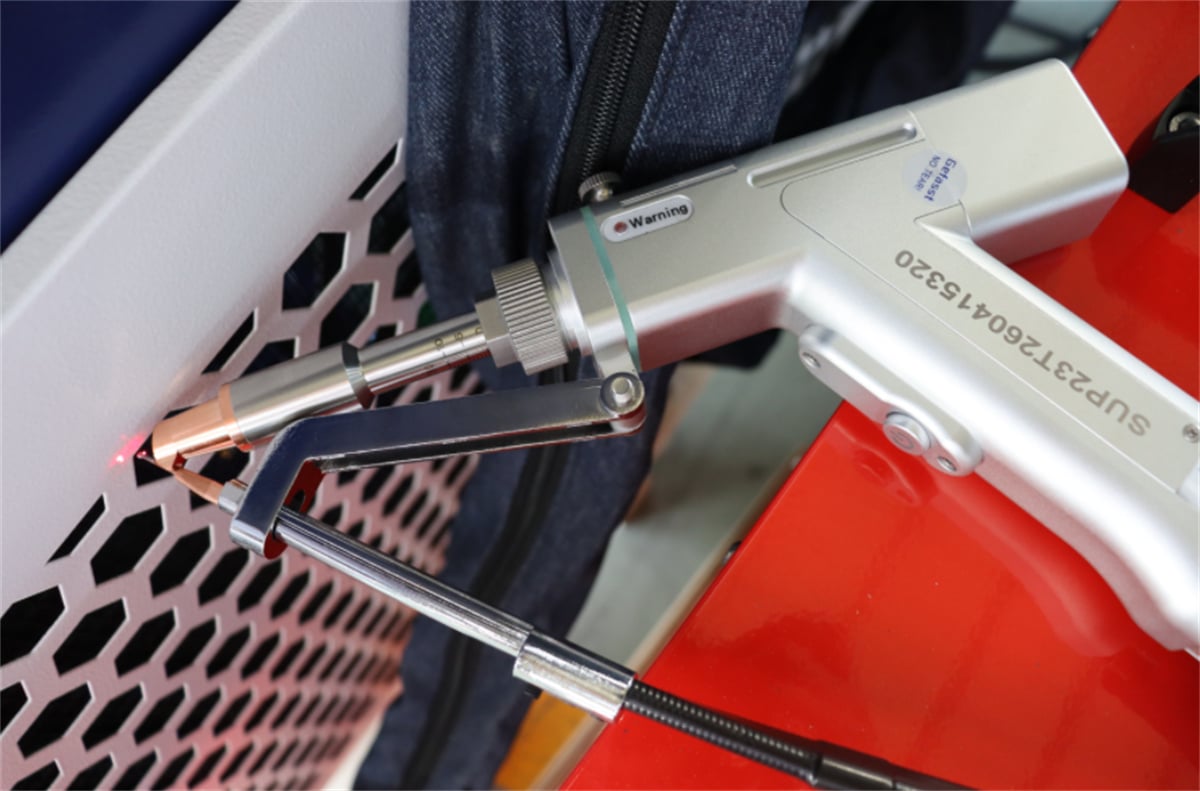
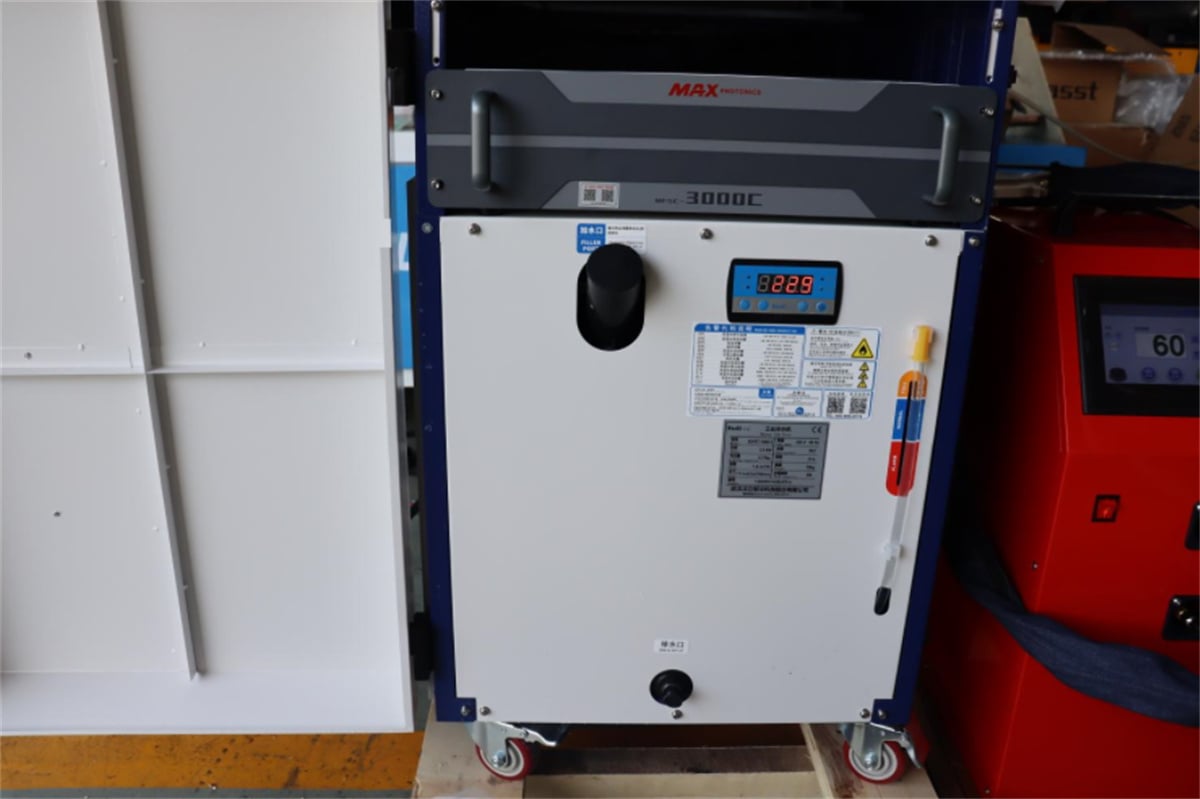
Oprema za lasersko varjenje je na voljo v različnih oblikah, na primer ročni laserski varilniki z avtomatskimi napajalniki žice, zrakom hlajeni laserski varilniki, ravninske »brez sledi« laserske varilnice, laserski varilniki na osnovi galvanometra ter robotske postaje za lasersko varjenje.
Zato izraz »laser welder« ne pomeni enega samega tipa opreme; izbor konkretnega modela je odvisen od zahtev proizvodnega procesa izdelka.
IV. Kako se proizvodne metode točkovnega varjenja in laserskega varjenja razlikujejo?
Med obema varilnima postopkoma obstajajo pomembne razlike v proizvodnih metodah.
Točkovno varjenje običajno zahteva, da se elektroda dotakne delovnega predmeta; mesto varjenja je omejeno z gradnjo elektrode in dostopnostjo delovnega predmeta. Pri izdelkih, ki zahtevajo številna varilna mesta, se lahko izboljša učinkovitost proizvodnje z večtočkovnim varjenjem, specializirano orodjem ali avtomatizirano opremo.
Laserjsko varjenje nasprotno usmeri žarek na določeno mesto. S primerno konfiguracijo opreme in ustrezno orodjem lahko varita območja, do katerih tradicionalne elektrode težko dostopajo.
V avtomatizirani proizvodnji se laserjsko varjenje lahko integrira z roboti, gibanjskimi platformami in sistemi za vizualno pozicioniranje, kar omogoča zelo fleksibilen nadzor nad potjo varjenja.
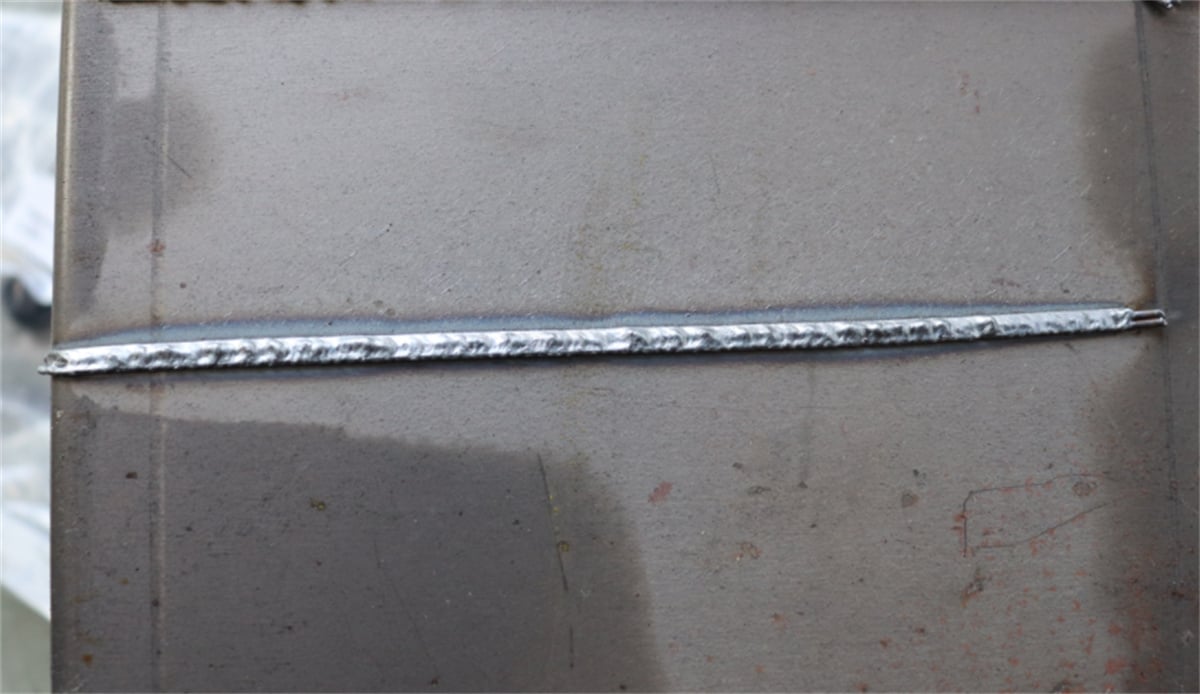
Zato je točkovno varjenje odlična izbira za izdelke, ki zahtevajo fiksna varilna mesta ter hitro, serijsko združevanje. Laserjsko varjenje naj bi se upoštevalo za izdelke, ki zahtevajo neprekinjene šive, zapletene poti ali visoke estetske zahteve glede varilnega šiva.
V. Kako izbrati med točkovnim in laserskim varilcem?
Pri nakupu opreme lahko podjetja ocenjujejo možnosti na podlagi naslednjih dejavnikov:
| Kriteriji za primerjavo | Stroj za točkovno varjenje | Laser welding machine |
| Način varsanja | VARSILNO SPOJENJE | Laserno talilno varjenje |
| Glavna konfiguracija spoja | Točkovarsanje | Točkovno varjenje, neprekinjeno varjenje šivov, varjenje po poti |
| Stik delovnega predmeta | Običajno zahteva stik elektrod | Laser z žarkom se uporabi na območju varjenja |
| Skupne aplikacije | Izdelki iz ploščic, žične mreže, strojne opreme itd. | Ploščati kovinski materiali, natančni deli, konstrukcijski elementi itd. |
| Vrsta avtomatizacije | Večtočkovno varjenje, avtomatsko točkovno varjenje | Platforme, galvanometrični skenerji, roboti itd. |
| Ključni dejavniki pri izbiri | Tok, tlak, čas, elektrode itd. | Laserja moč, material, debelina plošče, zvarni šiv itd. |
Opomba: Ta tabela služi le za predhodno razumevanje in ne sme biti uporabljena kot edini kriterij za izbiro opreme.
Pred končno izbiro opreme je nujno opraviti procesno validacijo z dejanskimi vzorci izdelkov.
VI. Zakaj se pri nakupu varilne opreme priporoča preskusno varjenje?
Ne glede na izbiro točkovnega ali laserskega varjenja lahko izključna zanesljivost na imena izdelkov ali tehnične specifikacije opreme povzroči netočnosti.
Na primer, tudi pri izdelkih iz nerjavnega jekla lahko razlike v debelini plošče, konstrukcijski zasnovi in lokacijah varilnih točk povzročijo različne zahteve glede konfiguracije opreme in varilnih parametrov.
Logičen delovni tok je naslednji:
Vzorci izdelkov/risbe → Potrditev materiala in debeline → Analiza lokacij zvarov → Načrt postopka → Poskusno zavarjanje vzorcev → Nadzor kakovosti zvarov → Končna izbira opreme
Za podjetja poskusno zavarjanje ne omogoča le ocene kakovosti zvarov, temveč tudi zgodnji vpogled v obratovanje opreme, čase proizvodnega cikla ter združljivost izdelka in opreme.
Zaključek
Točkovno zavarjanje je bolj primerno za izdelke, ki zahtevajo predvsem fiksne točkovne povezave, medtem ko lasersko zavarjanje omogoča neprekinjene šive, zavarjanje po poti ter uporabo v primerih, kjer je potrebna visoka natančnost in odlična estetska končna obdelava. Pri izbiri zavarovalne opreme je najpomembnejši dejavnik, ki ga morajo podjetja upoštevati, združljivost izdelka in zavarovalnega postopka.

