





Aké sú základy laserového režania?
Základný princíp laserového režania spočíva v tepelnej úprave prostredníctvom zameraného, vysokoenergetického laserového lúča. Keď sa vysokej intenzity zameraný lúč dotkne povrchu obrobku, ozárená oblasť okamžite dosiahne extrémne vysoké teploty, čo spôsobí rýchle roztavenie alebo odparovanie materiálu. Keď lúč úplne prenikne cez obrobok, začne sa vlastný proces režania: laser sa pohybuje pozdĺž prednastavenej kontúry a neustále roztavuje materiál po celej trase. Súčasne prídavný plyn vystrekuje roztavené zvyšky z rezu, čím vytvorí úzky rez – jeho šírka je približne rovnaká ako priemer zameraného laserového lúča – a tým zabezpečí presnosť rezu.
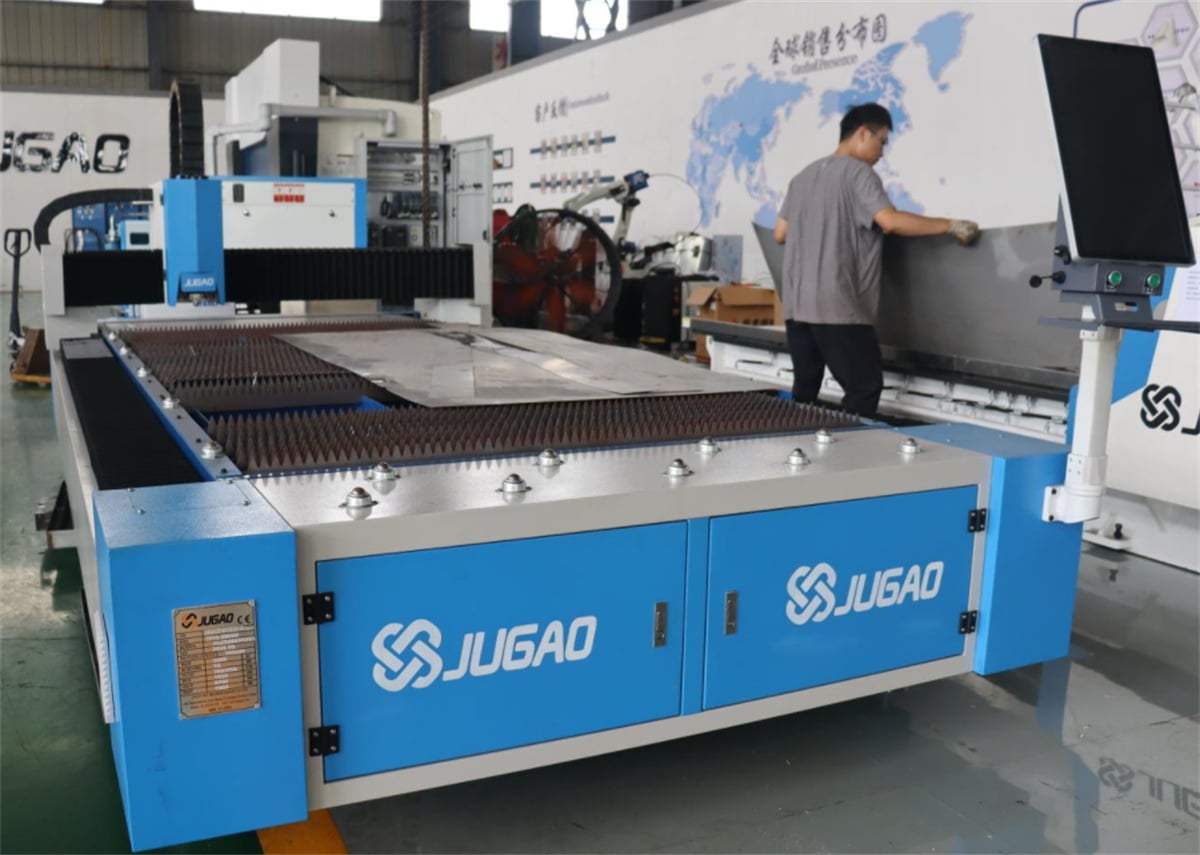
I. Klasifikácia hlavných procesov laserového režania
(i) Plameňové režanie
Plameňové rezy sú štandardným procesom na spracovanie nízkouhlíkových ocelí, pri ktorom sa ako pomocný rezací plyn používa kyslík vysoké čistoty. Počas prevádzky sa kyslík stlačí až na maximálny tlak 6 barov a vstrekne sa do rezu vysokou rýchlosťou. Oceľ – predhrievaná laserom – prechádza intenzívnou exotermickou oxidačnou reakciou s vysokotlakovým kyslíkom. Táto reakcia uvoľňuje významné množstvo tepelnej energie (až päťnásobok energie samotného lasera), čo výrazne uspĺňa topenie a odstraňovanie materiálu a účinne zvyšuje účinnosť a stabilitu rezu pri hrubých doskách.
(ii) Tavné rezy
Fúzne reženie je štandardným procesom na rezanie kovov a je vhodné aj pre taviteľné nemetalické materiály, ako sú keramiky. Tento proces využíva neutrálne plyny – napríklad dusík alebo argón – pri tlakoch v rozsahu od 2 do 20 barov. Vzhľadom na chemickú stabilitu neutrálnych plynov nedochádza k žiadnej chemickej reakcii s roztaveným kovom v reze; namiesto toho vysokotlakový plyn jednoducho vyfúkava roztavené zvyšky z dolnej strany rezu. Okrem toho plyn chráni povrch rezu pred atmosférou, čím zabraňuje oxidácii a zabezpečuje hladký a čistý povrch.
(iii) Rezanie stlačeným vzduchom
Rezanie stlačeným vzduchom je predovšetkým vhodné na rýchle spracovanie tenkých plechov. Zvyšovaním tlaku bežného vzduchu na 5–6 bar sa vytvorí účinný prúd vysokého tlaku, ktorý odvádza roztavený kov z rezu. Keďže vzduch obsahuje približne 80 % dusíka – ktorý poskytuje inertné ochranné vlastnosti – rezanie stlačeným vzduchom je v podstate forma tavného rezného procesu. Ponúka výhody nízkych výrobných nákladov a vysokej účinnosti, čo ho robí ideálnym pre aplikácie vyžadujúce štandardnú presnosť pri tenkých plechoch.
(IV) Plazmové podporované rezanie
Pri vhodných technologických parametroch sa počas taveného režimu rezného procesu v reznom priestore vytvorí plazmová hmota; táto hmota pozostáva zo zmesi ionizovaných kovových pár a ionizovaného pomocného plynu. Plazmová hmota účinne absorbuje energiu CO₂ laseru a rýchlo ju prenáša do obrobku, čím sa zvyšuje účinnosť väzby energie, urýchľuje sa topenie materiálu a výrazne sa zvyšuje rýchlosť rezu. Preto sa tento proces nazýva aj plazmové rezanie vysokou rýchlosťou.
Je dôležité poznamenať, že plazmové hmota je priepustná pre vlnové dĺžky laserov na pevných látkach a nepodporuje absorpciu ani prevod energie; preto je plazmový rezný proces kompatibilný len s CO₂ laserovými systémami.
(V) Vyparovacie rezanie
Odparovacie rezy sa zakladajú na priamom odparení a odstránení materiálu, čím sa minimalizuje vedenie tepla do okolitých oblastí a výsledná tepelná deformácia je zanedbateľná. Pri použití kontinuálneho CO₂ laseru je možné dosiahnuť presné odparovacie rezy na materiáloch s nízkou tepelnou kapacitou, vysokou absorpciou svetla a bez správania sa pri topení – napríklad na plastových fóliách, dreve, papieri a penových materiáloch.
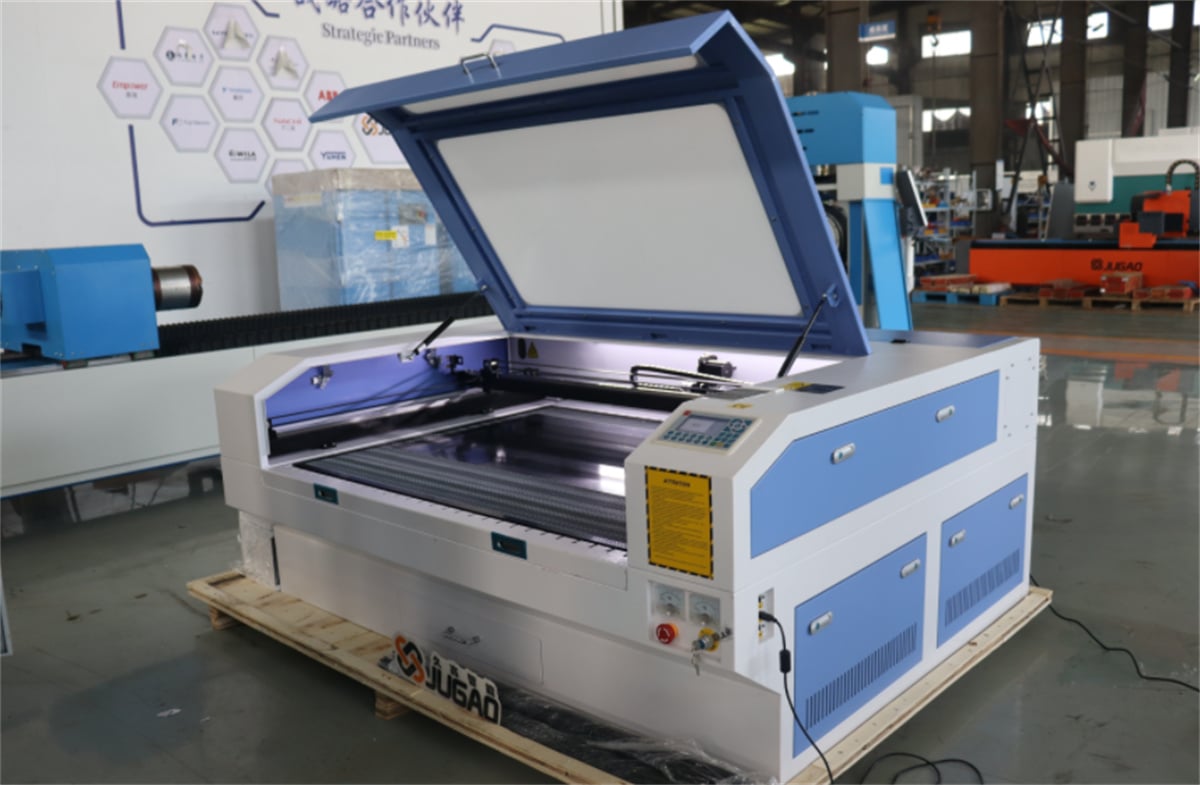
S rozvojom technológie ultrakrátkych laserových impulzov sa rozšíril rozsah odparovacieho rezného procesu aj na kovové materiály. Voľné elektróny v kovoch rýchlo absorbujú laserovú energiu a prechádzajú ostrým nárastom teploty. Použitie ultrakrátkych impulzov v pikosekundovom rozsahu zabezpečuje, že laser počas spracovania neinteraguje s roztavenými časticami ani plazmou; namiesto toho materiál priamo sublimuje a odstraňuje sa, ešte predtým, než by teplo stihlo viesť do okolitých oblastí. Tento proces nevyvoláva žiadne tepelné účinky, roztavenie ani tvorbu hriankov, čo umožňuje ultra-presné rezanie bez tepelného poškodenia.
II. Základné technologické parametre laserového rezného procesu
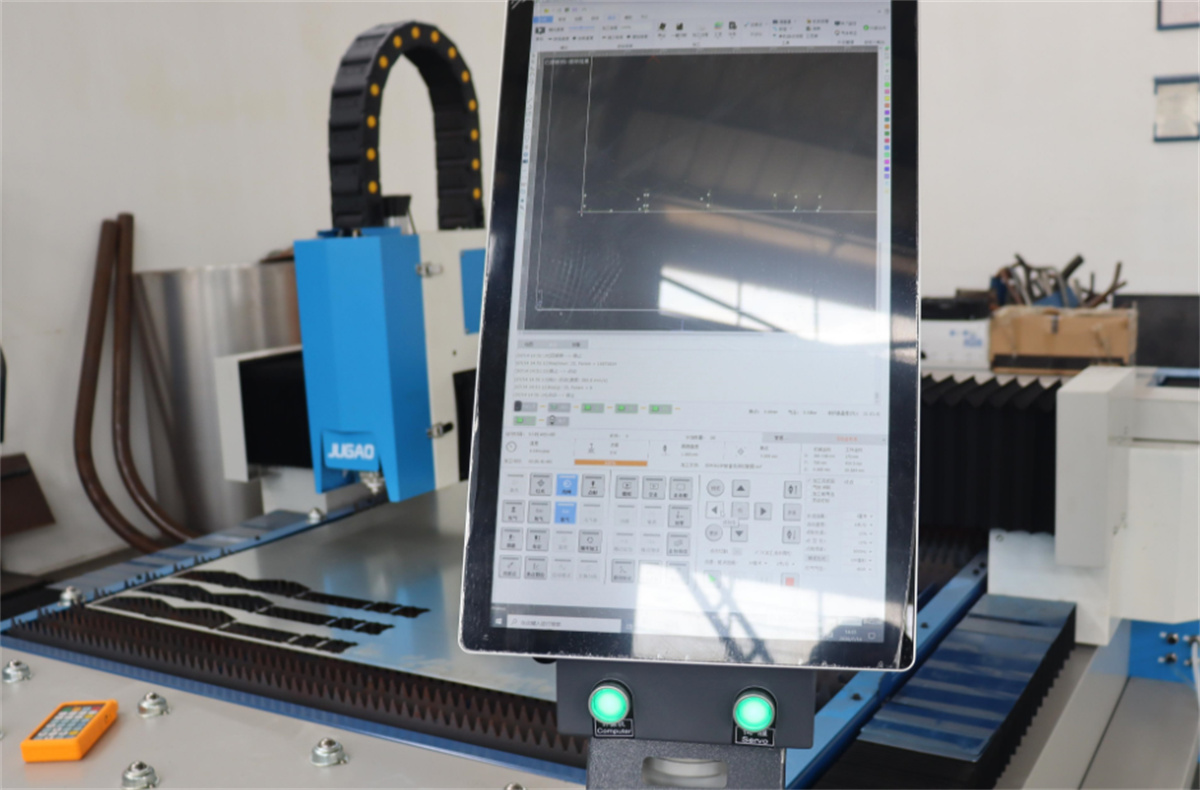
Výsledky, presnosť a kvalita laserového rezného procesu sú ovplyvnené kombináciou parametrov. Niektoré parametre sú určené zdrojom laserového žiarenia a technickými možnosťami strojového vybavenia, zatiaľ čo iné je možné flexibilne upraviť podľa materiálu a špecifických požiadaviek daného výrobného procesu. Základné nastaviteľné parametre sú nasledovné:
(I) Stupeň polarizácie
Stupeň polarizácie udáva účinnosť konverzie a využitia energie laserového žiarenia. Štandardné priemyselné zariadenia zvyčajne majú stupeň polarizácie približne 90 %, čo spĺňa požiadavky väčšiny aplikácií vysokej rezného presnosti.
(II) Priemer ohniskového bodu
Priemer ohniskového bodu priamo určuje šírku rezu; tento priemer je možné upraviť výmenou zbernej šošovky za šošovku s inou ohniskovou vzdialenosťou. Menší priemer ohniskového bodu vedie k užšiemu rezu a vyššej reznému presnosti, čo ho robí vhodným pre spracovanie malých, presných dielov a zložitých kontúr.
(III) Poloha ohniska
Poloha ohniska priamo ovplyvňuje priemer laserového škvŕny a rozloženie výkonovej hustoty na povrchu spracovávanej súčiastky, zároveň určuje tvar rezu. Je to kritický parameter pre kontrolu hladkosti a kolmosti reznej plochy a vyžaduje presnú kalibráciu podľa hrúbky a typu materiálu.
(IV) Výkon laseru
Výkon laseru sa musí presne prispôsobiť technike spracovania, typu materiálu a hrúbke plechu. Počas spracovania musí byť výkonová hustota na povrchu spracovávanej súčiastky vyššia ako práh spracovania materiálu, aby sa zabezpečilo stabilné topenie a odparovanie a predišlo sa tak problémom, ako sú neúplné rezy alebo prerušovaný rez.
(V) Prevádzkový režim
Laserové zariadenia pracujú hlavne v nepretržitom alebo pulznom režime. Nepretržitý režim (CW) je vhodný na štandardné kontúrové rezanie bežných kovov a plastov (s hrúbkou od milimetrov po centimetre) a poskytuje stabilné a účinné spracovanie. Pulzný režim s nízkou frekvenciou sa používa predovšetkým na prebadávanie plechov a ultra-presné kontúrové rezanie, pretože účinne obmedzuje tepelne ovplyvnenú zónu.
(VI) Rýchlosť rezného nástroja
Rýchlosť rezného nástroja sa musí dynamicky prispôsobiť a súladovať s výkonom laseru. Príliš vysoká rýchlosť spôsobuje nedostatočné roztavenie materiálu a neúplné rezy, zatiaľ čo príliš nízka rýchlosť vedie k hromadeniu tepla, čo má za následok chyby, ako sú drsné povrchy rezu, oštiepky a tepelné deformácie.
(VII) Priemer dýzy
Priemer dýzy určuje prietokovú rýchlosť a vzor prúdenia pomocného plynu, čím sa stáva kľúčovým parametrom ovplyvňujúcim odstraňovanie trosky. Hrubsie dosky vyžadujú širší rozptyl pomocného plynu, preto je potrebný väčší priemer dýzy, aby sa zabezpečilo dôkladné odstránenie roztaveného odpadu.
(VIII) Čistota a tlak plynu
Kyslík a dusík sú najpoužívanejšími pomocnými plynmi pri laserovom rezaní a ich čistota aj tlak priamo určujú kvalitu rezného okraja. Pri plameňovom rezaní sa ako pomocný plyn používa kyslík s požadovanou čistotou 99,95 %; významne sa znižuje požadovaný tlak kyslíka so zvyšujúcou sa hrúbkou plechu. Pri taviacom rezaní sa ako pomocný plyn používa dusík s štandardnou čistotou 99,995 % (ideálne 99,999 %); pri rezaní hrubých oceľových plátov je potrebný vyšší tlak dusíka, aby sa zlepšilo odstraňovanie trosky a zabránilo oxidácii.
III. Použitie knižníc technologických parametrov
V počiatočných fázach vývoja technológie laserového režania museli operátori kalibrovať procesné parametre prostredníctvom opakovaných skúšobných rezov – únavného postupu s veľmi strmou krivkou učenia sa. V súčasnosti majú bežné riadiace systémy pre laserové režanie zabudované štandardizované databázy parametrov. Tieto databázy poskytujú prednastavené parametre – napríklad výkon laseru, rýchlosť rezného pohybu, tlak rezného plynu a poloha ohniska – prispôsobené konkrétnym typom materiálov a ich hrúbkam. Využitie týchto štandardizovaných knižníc umožňuje dokonca nešpecializovaným operátorom rýchlo nastaviť zariadenie a začať výrobu, čím sa výrazne zníži prevádzková bariéra a zlepší sa konzistencia spracovania.
IV. Štandardy hodnotenia kvality pri laserovom režaní
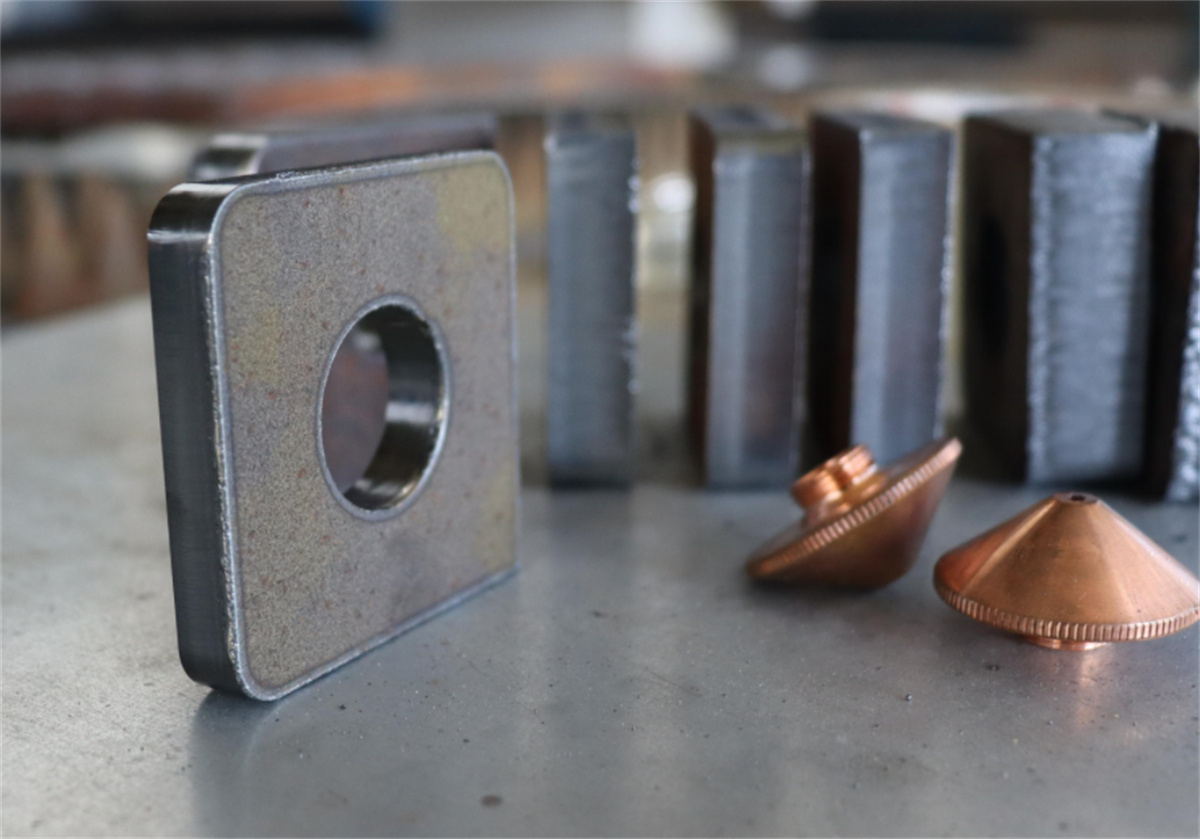
Kvalita dokončených dielov rezaných laserom sa posudzuje prostredníctvom kombinácie ukazovateľov, ktoré sa rozdeľujú na kritériá vizuálnej kontroly a presných inštrumentálnych meraní. Vizuálne chyby – ako napríklad hrianky, stlačeniny a rezné pruhovanie – je možné identifikovať voľným okom, zatiaľ čo presné metrické údaje – ako napríklad kolmosť rezu, drsnosť povrchu a šírka rezu – vyžadujú profesionálne meracie prístroje. Okrem toho faktory, ako sú povrchové usadeniny, stopy korózie, veľkosť tepelne ovplyvnenej zóny (HAZ) a celková deformácia polotovaru, slúžia ako kľúčové referenčné body pre posúdenie kvality dokončeného výrobku.
V. Výhľady pre priemyselné využitie
V porovnaní s tradičnými metódami, ako je mechanické strihanie, reženie plameňom a plazmové reženie, laserové režanie ponúka množstvo výhod – vrátane vysokého stupňa presnosti, minimálnej tepelnej deformácie, širokej kompatibility s materiálmi, flexibilnosti spracovania a konzistentnej kvality výrobkov – čo ho robí nevyhnutným základným procesom v modernej presnej výrobe. V súčasnosti sa táto technológia široko využíva v rôznych odvetviach, ako sú výroba kovových výrobkov, automobilové komponenty, letecký a vesmírny priemysel, spracovanie plechov a reklama/dekorácia. Keďže sa laserová technológia stále vyvíja a zlepšuje, bude sa ďalej zvyšovať účinnosť spracovania, presnosť a prispôsobivosť, čo otvorí cestu pre ešte širšie uplatnenie a sľubný rast odvetvia.

