





Почему пробный запуск трубогибочного станка после установки является критически важным?
Установка станка завершена, электропроводка подключена, выравнивание выполнено. Всё выглядит готовым к работе, однако истинным испытанием качества монтажа является не включение питания, а первый изгиб трубы на станке.
Многие ошибки при установке остаются незаметными, когда станок работает без нагрузки; проблемы проявляются только тогда, когда станок находится под нагрузкой и активно гнёт трубу. Именно для этого и проводится пробный запуск: он служит последней возможностью для всесторонней проверки перед началом полноценного производства. Выявление и устранение проблем на этом этапе минимизирует затраты и существенно упрощает внесение корректировок.
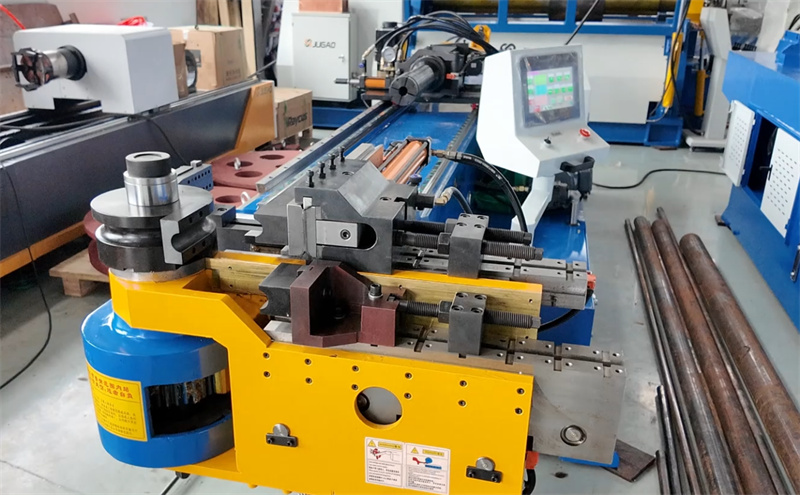
Что проверяет пробный запуск?
Проще говоря, он охватывает четыре ключевые области: общую устойчивость станка, соответствие точности и повторяемости гибки установленным стандартам, согласованность между оснасткой и трубой, а также целостность механических и электрических систем, связанных с монтажом.
Хотя эти цели могут показаться простыми, каждая из них напрямую влияет на будущую эффективность производства и качество продукции. Особенно важна повторяемость: изготовить одну трубу, соответствующую требованиям, несложно; настоящая сложность заключается в обеспечении того, чтобы *каждая* труба отвечала стандарту.
Проверьте два пункта перед началом работы
Во-первых, проверьте выравнивание и крепление станка. Повторно осмотрите станину и основную раму с помощью прецизионного уровня, чтобы убедиться, что уровень соответствует допустимому диапазону. Анкерные болты должны быть затянуты равномерно в соответствии со спецификациями; избегайте неравномерного натяжения. Неравномерное крепление может легко привести к вибрации и смещению во время пробного запуска.
Во-вторых, проверьте электрические и гидравлические соединения. Убедитесь в соответствии напряжения питания и баланса фаз, обеспечьте надёжное заземление, а также осмотрите трассировку гидравлических шлангов и соединительные элементы на наличие утечек. Нестабильное питание или незначительные гидравлические утечки могут повлиять на работу сервоприводов и стабильность гибки в процессе пробного производства.
Пробное производство выполняется в несколько этапов
Этап первый: работа без нагрузки. Выполните цикл по всем осям, зажимным устройствам, оправкам и вращательным движениям без установленной трубы. Внимательно прислушайтесь к необычным шумам, вибрации или рывковому движению. Такие признаки обычно указывают на проблемы с выравниванием или неправильным креплением — их легко устранить на этом этапе.
Этап второй: простой тест изгиба. Начните с одного изгиба с использованием стандартного радиуса и короткой длины трубы. Если имеются проблемы с установкой, даже такой простой изгиб покажет их по отклонениям углов, царапинам на поверхности или неожиданному упругому возврату.
Этап третий: проверка точности и повторяемости. Повторно выполните изгиб одинаковой детали и сравните результаты. Если углы различаются от детали к детали, возможные причины включают неполное выравнивание станка, неправильную ориентацию инструментов или остаточные напряжения в раме станка, возникшие в процессе установки. Устранить эти проблемы сейчас значительно проще, чем после начала полноценного производства.
Типичные проблемы при установке во время пробного производства
Несоосность между оснасткой и центральной линией станка. Это одна из наиболее распространённых проблем на этапе пробного производства, зачастую вызванная неправильной установкой гибочного узла или ошибками при настройке оснастки. Симптомы включают овальность трубы, неравномерное утонение стенки и следы инструмента на поверхности.
Недостаточное усилие зажима или некорректное положение оправки. Проскальзывание или образование морщин на трубе при пробных гибах могут показаться проблемами технологического процесса, однако зачастую они связаны с монтажом и выравниванием. На правильно установленном станке реакция на тонкую настройку параметров предсказуема.
Вибрация или шум под нагрузкой. Вибрация во время гибки — явный признак тревоги, обычно указывающий на проблемы с креплением, неравномерный контакт станка с полом или ослабленные механические соединения, оставшиеся после монтажа. Проведение пробного производства под нагрузкой — самый быстрый способ выявить эти проблемы.
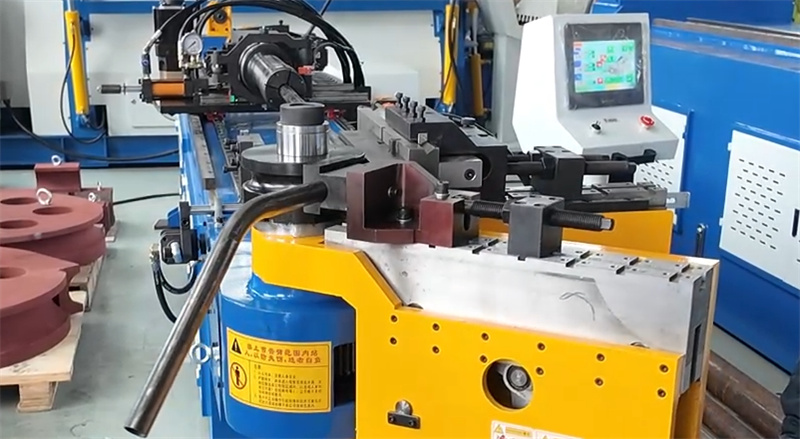
Принципы тонкой настройки параметров
Избегайте использования максимальной скорости во время пробного производства. Медленное и контролируемое перемещение позволяет лучше наблюдать за рабочим состоянием станка и помогает отличить проблемы, связанные с монтажом, от проблем, вызванных настройкой технологического процесса. Повышайте давление и скорость постепенно — только после подтверждения корректной работы всех компонентов.
Точность вращения и подачи являются ключевыми показателями правильности монтажа. Отклонения, выявленные во время пробного производства, обычно указывают на необходимость корректировки положения энкодера или механического монтажа.
Несколько часто задаваемых вопросов
Сколько времени занимает пробный запуск?
Он продолжается до тех пор, пока точность и повторяемость гибки не стабилизируются в течение нескольких циклов. В зависимости от сложности детали это может занять от нескольких часов до нескольких дней.
Может ли пробный запуск выявить все ошибки монтажа? Не все проблемы проявляются сразу, однако это наиболее эффективный способ обнаружения серьёзных механических, электрических и монтажных несоответствий до начала полноценного производства.
Из каких материалов проводится пробный запуск?
Необходимо использовать ту же партию материала, которая предназначена для фактического производства. Разные материалы обладают различными характеристиками изгиба; применение других материалов сделает результаты пробного запуска бессмысленными.
Пробный запуск — это не просто формальность. Это ваша лучшая возможность выявить ошибки монтажа на раннем этапе и обеспечить точность изгиба в долгосрочной перспективе. Выявление и устранение проблем заранее гарантируют бесперебойный производственный процесс.

