





Неправильное устройство фундамента и крепление трубогиба приведут к серьёзным проблемам в будущем
Когда речь заходит об установке трубогиба, первое, что приходит на ум людям, — это, как правило, качество или точность станка. Однако я неоднократно наблюдал в мастерских случаи, когда станок и его программное обеспечение были безупречны, но сам станок испытывал чрезмерные вибрации, отклонения углов гиба и смещения положения после определённого периода эксплуатации. После диагностики причиной неизменно оказывалась недостаточная прочность фундамента или системы крепления.
Трубогиб не просто безмолвно работает — при изгибе, зажиме и перемещении оправки возникают динамические силы. Если эти силы передаются на пол, станок начинает вибрировать; длительная вибрация негативно влияет на всё: направляющие рейки, подшипники и оснастку. Поэтому основание и крепление — это не формальности, а ключевые факторы, определяющие, сможет ли станок сохранять точность в долгосрочной перспективе.
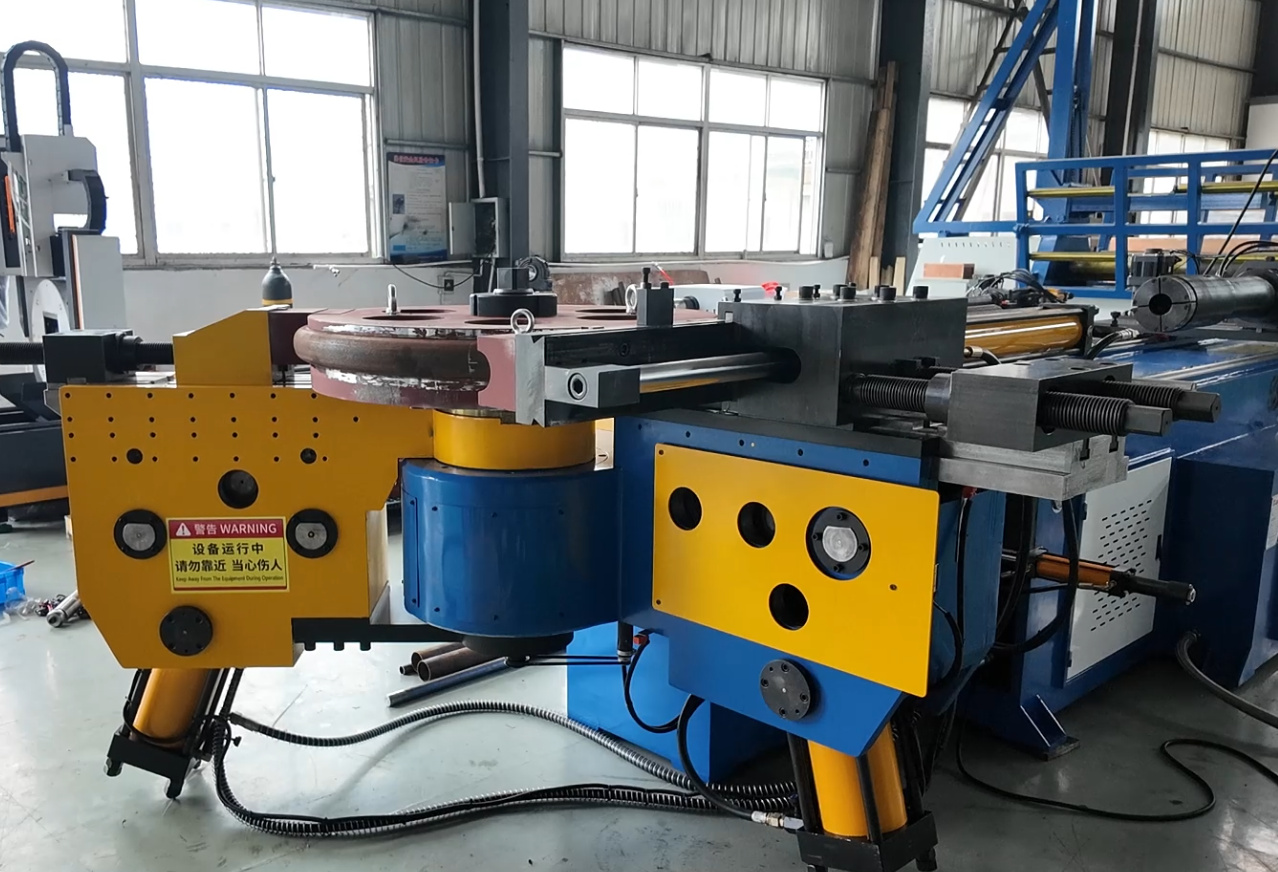
Прочность и ровность пола должны соответствовать стандартам
Перед установкой необходимо оценить состояние пола в цеху. Для средних и крупных ЧПУ-трубогибов — особенно моделей с высокой тоннажностью — предъявляются конкретные требования к толщине и прочности бетона. Стандартный бетонный пол зачастую слишком тонкий; со временем возможно неравномерное проседание, приводящее к перекосу станка. Если пол не соответствует требованиям, наиболее безопасным решением является заливка отдельной фундаментной плиты.
Ровность пола имеет одинаково важное значение. Неровный пол затрудняет выравнивание станка и вызывает значительные внутренние напряжения даже при принудительном приведении в горизонтальное положение. Незначительные отклонения можно устранить с помощью прокладок, однако существенные уклоны требуют шлифовки или повторной заливки бетона. Не пытайтесь сократить усилия — это часто приводит к нестабильным углам гибки.
Выберите правильные анкерные болты — не экономьте на этом
Анкерные болты необходимы для предотвращения горизонтального смещения или скручивания станка. В зависимости от состояния пола и габаритов станка обычно применяются распорные или химические анкеры. Для тяжёлых моделей я рекомендую химические анкеры, поскольку они обеспечивают превосходное сцепление и долгосрочную стабильность.
Диаметр, длина и класс прочности анкерных болтов должны соответствовать монтажным отверстиям станка и требованиям к нагрузке. Бывали случаи, когда болты меньшего размера насильно устанавливали на место: хотя станок изначально выглядел надёжно закреплённым, через несколько месяцев эксплуатации он начал смещаться. Подобные попытки сэкономить небольшую сумму на начальном этапе приводят к значительно более высоким затратам на ремонт в дальнейшем.
Точность позиционирования и затяжки
Тщательно совместите анкерные болты с отверстиями в основании станка; не допускайте их насильственной установки. При затяжке соблюдайте диагональную последовательность и постепенно прикладывайте усилие в несколько этапов, а не полностью затягивайте один болт сразу. Это предотвращает деформацию рамы станка.
Повторно проверьте крутящий момент спустя несколько дней после первоначальной затяжки. Незначительная усадка на ранних этапах эксплуатации может вызвать лёгкое ослабление болтов. Применение такой практики повторной затяжки помогает избежать многих потенциальных проблем в будущем.
Пошаговая установка
Не спешите сразу закреплять станок после его установки. Поместите станок в конечное рабочее положение, обеспечив достаточный зазор вокруг него для эксплуатации, технического обслуживания и перемещения материалов. После окончательной установки приступайте к выравниванию.
Используйте прецизионный уровень для проверки горизонтальности во всех направлениях. Не торопитесь с выравниванием: точность последующих операций гибки труб напрямую зависит от этого этапа. После выравнивания просверлите отверстия под анкерные болты, очистите их и установите болты; затяните их с рекомендованным крутящим моментом. На этом этапе станок должен быть абсолютно неподвижным и не иметь ни малейшего люфта.
Типичные ошибки — проверьте, допустили ли вы какие-либо из них.
Учёт только массы станока без учёта динамических нагрузок. Ударные силы и вибрации, возникающие при гибке труб, значительно превышают статическую массу; проект фундамента должен учитывать эти факторы.
Пренебрежение настройкой после установки. После первоначального пробного запуска необходимо повторно проверить горизонтальность и затяжку анкерных болтов. Этот простой шаг позволяет предотвратить серьёзные проблемы в будущем.
Надёжная машина начинается с прочного основания и правильного крепления.
Стабильное основание минимизирует вибрации, защищает сервосистему и обеспечивает постоянное совпадение положения матрицы и оправки. Со временем вы заметите более стабильное качество гибки труб и снижение потребности в техническом обслуживании. Такая инвестиция окупается значительно лучше, чем многократный ремонт машины в дальнейшем.
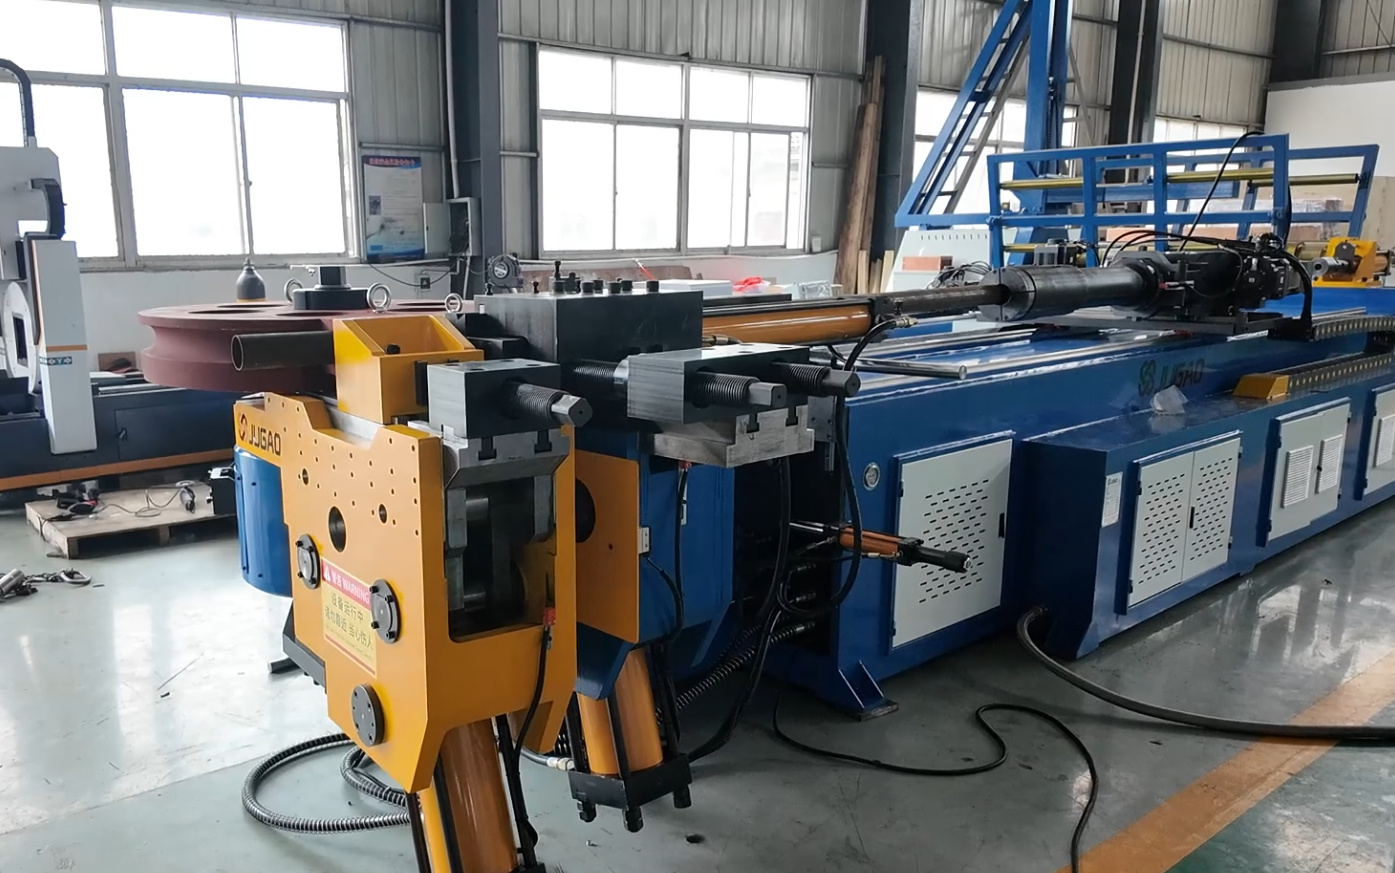
Несколько часто задаваемых вопросов
Требуется ли крепление всех трубогибочных станков? Большинство моделей ЧПУ — особенно среднего и крупного размера — требуют крепления. Хотя некоторые станки могут работать без крепления, его использование существенно повышает устойчивость и точность.
Можно ли использовать существующий пол цеха? Да, при условии, что он соответствует необходимым требованиям по прочности, толщине и ровности. Если эти требования не выполняются, необходимо залить специальное основание.
Как часто следует проверять анкерные болты? Их необходимо осмотреть в первые несколько дней эксплуатации, а затем повторно проверять момент затяжки через регулярные интервалы в соответствии с графиком технического обслуживания.
К чему приводит недостаточное крепление? Возможны вибрации, снижение точности и ускоренный износ; в тяжёлых случаях это даже создаёт угрозу безопасности.
В конечном счёте основание и крепление трубогибочного станка — это не просто рутинные этапы монтажа; они определяют стабильность будущей эксплуатации оборудования. Правильная подготовка пола, грамотный выбор анкерных болтов, тщательное выравнивание и строгое соблюдение стандартной процедуры монтажа обеспечивают бесперебойный производственный процесс в дальнейшем.

