





Почему температурные проблемы с трубогибочными станками приводят к дефектам гибки?
Вопрос температуры при гибке труб на самом деле весьма тонкий. У вас может быть безупречная программа и идеальный инструмент, однако изогнутые трубы всё равно получаются некорректными: первая партия в порядке, а вторая — вне спецификации; детали, произведённые утром, проходят контроль, но те, что изготовлены днём, выходят за пределы допусков. Часто проблема заключается не в неисправности станка, а в незаметном влиянии температуры.
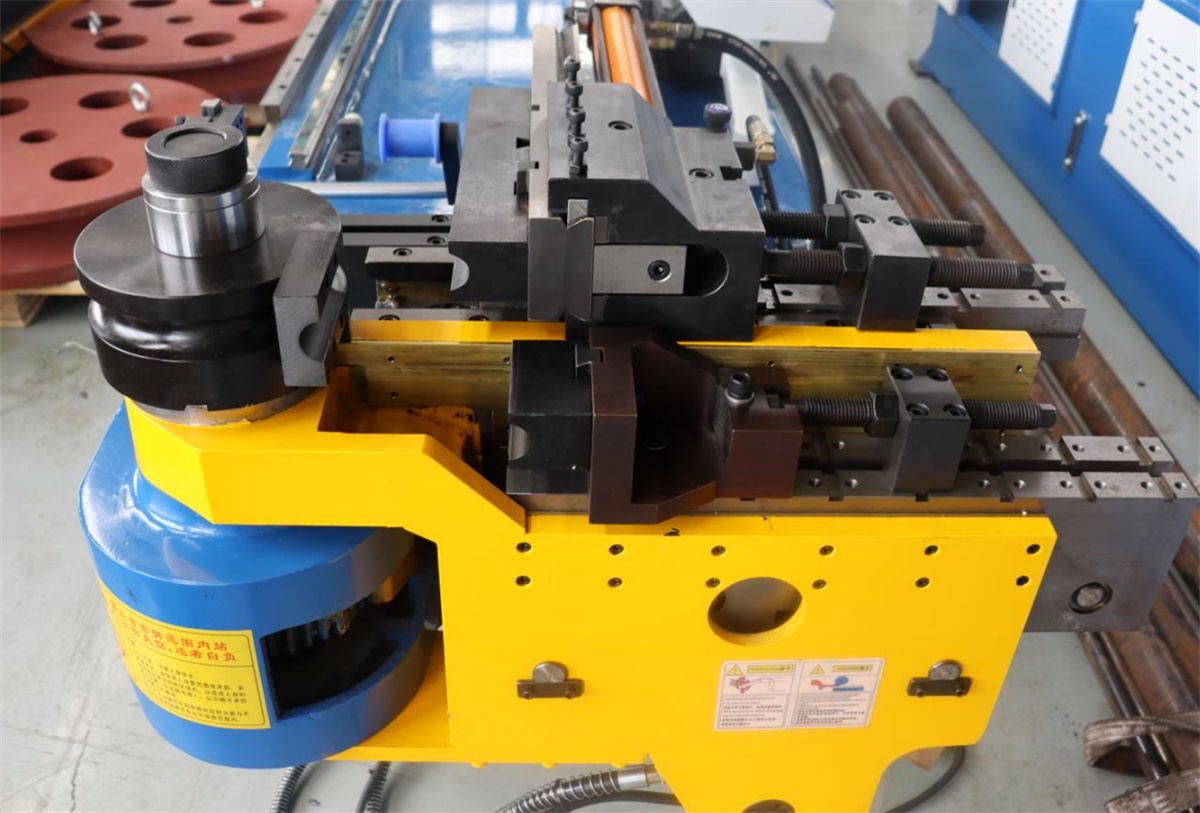
I. Тепловое расширение металла
Во время процесса гибки труба сама по себе постепенно нагревается из-за деформации и трения. По мере повышения температуры металл расширяется, вызывая незначительные изменения в распределении толщины стенки, диаметра и даже длины. Хотя эти изменения могут быть пренебрежимо малы для стали, влияние теплового расширения гораздо более выражено у алюминия.
Чтобы усложнить ситуацию, характеристики упругого отскока материала различаются в горячем и холодном состояниях. При использовании одной и той же программы холодная труба может обеспечить идеальный угол, тогда как горячая труба может проявлять либо недостаточный, либо чрезмерный упругий отскок. Именно поэтому качество труб со временем меняется на одном и том же станке: как температура окружающей среды, так и температура материала изменились.
II. Колебания температур инструментов
Постоянное трение возникает между трубой и инструментом во время гибки. После определённого числа изгибов температура матрицы для гибки, зажимной матрицы и оправки постепенно повышается. По мере нагрева инструмента динамика контакта между трубой и инструментом изменяется.
Это может привести к таким проблемам, как царапины на поверхности трубы (следы проскальзывания), неравномерное сопротивление гибке и разрушение смазочного материала в зоне контакта. Эти проблемы редко проявляются сразу; они, как правило, возникают постепенно после определённого периода эксплуатации, и операторы зачастую не связывают их с температурой инструмента.
III. Температура гидравлического масла напрямую влияет на силу гибки
Гидравлическое масло служит рабочей средой для передачи мощности в гидравлических трубогибочных станках. Изменения температуры масла влияют на его вязкость, что, в свою очередь, снижает эффективность передачи давления в системе.
При низкой температуре масла оно становится густым, и система реагирует вяло; действия зажима и гибки могут быть недостаточно чёткими. Напротив, при высокой температуре масла оно разжижается, что приводит к увеличению внутренней утечки и невозможности поддержания давления, в результате чего сила гибки оказывается недостаточной. В итоге угол гибки отклоняется — либо превышает заданное значение, либо оказывается меньше него.
Во время длительного непрерывного производства температура масла постепенно повышается. При отсутствии контроля она может превысить оптимальный диапазон; это не только снижает точность, но и ускоряет старение уплотнений.
IV. Сезонное влияние температуры окружающей среды
Температура в цеху колеблется между зимним (холодным) и летним (тёплым) периодами, и эти изменения окружающей среды влияют на трубогибочные станки.
Во время холодного пуска зимой зазоры между деталями станка уменьшаются из-за низкой температуры, а гидравлическое масло становится более вязким. Если серийное производство начинается без предварительного прогрева, качество первых согнутых труб может отличаться от качества труб, произведённых позже.
Некоторые операторы привыкли запускать станок на холостом ходу в течение десяти–пятнадцати минут после включения, ожидая стабилизации температуры перед началом работы. Это разумная практика.
V. Методы регулирования температуры
После включения питания станка каждый день дайте ему поработать на холостом ходу в течение определённого времени, чтобы повысить температуру гидравлического масла и достичь теплового равновесия между компонентами до начала официального производства.
Во время непрерывного серийного производства следите за показаниями термометра масла. Если температура масла постоянно остаётся высокой, проверьте систему охлаждения: убедитесь, что охлаждающий вентилятор работает и теплообменник масла не забит.
Выбор подходящего масла для гибки труб также имеет решающее значение. Разные марки масла имеют различные диапазоны рабочих температур; выбор масла, соответствующего конкретным условиям производства, обеспечивает более стабильную смазывающую способность.
Для высокоточного производства рекомендуется установить в цехе кондиционеры или вентиляционное оборудование, чтобы минимизировать влияние колебаний температуры окружающей среды на станок.
VI. Методы ежедневного контроля
Термометр масла служит прямым инструментом контроля; наблюдение за стабильностью температуры помогает оценить эффективность системы охлаждения. Если температура остаётся высокой, проверьте систему охлаждения на наличие засоров и убедитесь, что вентилятор работает исправно.
Операторы также могут оценивать температуру движущихся частей во время работы — например, при замене пресс-форм или настройке оборудования. Если между качеством гибки труб и такими факторами, как время или температура окружающего воздуха, выявляется чёткая корреляция, то весьма вероятно, что температура влияет на точность.
Фиксируйте и сравнивайте наборы данных — включая температуру окружающей среды, температуру масла, время работы станка и качество гибки труб — для выявления закономерностей.

