





Что вызывает погрешность размеров при лазерной резке на ЧПУ-станках?
Ошибки размеров при лазерной резке — частая проблема для производителей, полагающихся на станки с ЧПУ для точной обработки. Если готовые детали перестали соответствовать запланированным габаритам, вы, вероятно, задаётесь вопросом, в чём причина таких отклонений и как их устранить. По моему опыту, подобные ошибки обычно вызваны некорректной калибровкой, износом компонентов, неоптимальными параметрами резки, тепловыми деформациями или ошибками в управляющей программе. Ниже приведены наиболее распространённые причины ошибок размеров при лазерной резке, а также практические решения, повышающие точность резки, снижающие расход материала и обеспечивающие стабильное качество продукции.
Что такое ошибка размеров при лазерной резке
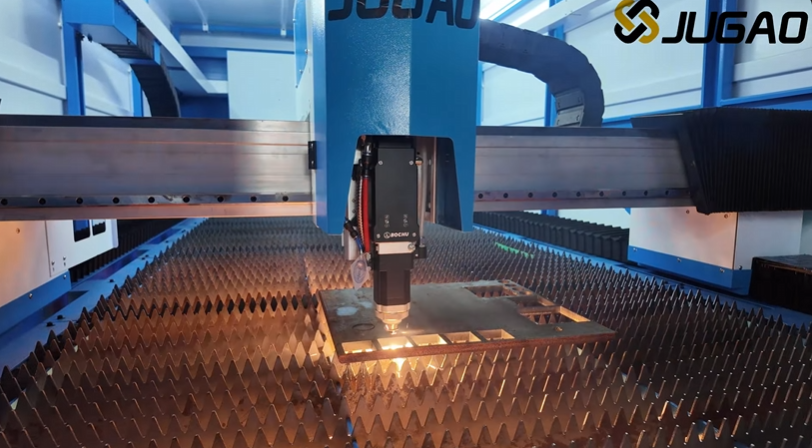
Суть ошибки размеров при лазерной резке
Ошибка размеров при лазерной резке возникает, когда фактические габариты вырезанной детали не совпадают со значениями, заданными в программе ЧПУ. Даже незначительное расхождение может вызвать трудности при сборке, снизить качество изделия и увеличить себестоимость производства.
Типичные ошибки размеров:
Детали, которые получаются больше запланированных
Детали, которые получаются меньше запланированных
Диаметры отверстий, выходящие за пределы допусков
Положения, слегка смещённые от заданных
Контурные размеры, неоднородные по величине
Определение источника этих ошибок — первый шаг к их устранению.
Причины возникновения размерных ошибок при лазерной резке
Изношенные приводные компоненты
Со временем такие компоненты, как направляющие рейки, шарико-винтовые пары, шестерни и подшипники, изнашиваются. Накопленный износ вызывает люфт и погрешности позиционирования.
Предупреждающие признаки следующие:
Ошибки размеров, которые повторяются снова и снова
Отрезанные детали, не имеющие одинаковых размеров
Низкая воспроизводимость
Регулярная проверка движущихся частей помогает поддерживать точность позиционирования.
Некорректная калибровка
При некорректной калибровке система ЧПУ может ошибочно считывать истинное положение станка.
Проблема часто заключается в следующем:
Сервомоторы
Линейными энкодерами
Параметрах масштабирования осей
Настройках исходного положения
Даже незначительное отклонение при калибровке может заметно изменить размер готовой детали.
Неправильные параметры резки
Мощность лазера, скорость резки, положение фокуса и параметры вспомогательного газа определяют ширину реза и точность геометрических размеров.
Несколько примеров:
Избыточная мощность лазера увеличивает ширину реза
Некачественная фокусировка приводит к неровным кромкам
Неподходящая скорость вызывает чрезмерное плавление материала
Точная настройка параметров имеет решающее значение для точной резки.
Тепловое расширение и деформация материала
Тепло, выделяемое в процессе резки, вызывает кратковременное расширение материала.
Что влияет на тепловую деформацию:
Толщина материала
Тип материала
Последовательность резки
Геометрия деталей
Большие листы и тонкие материалы наиболее подвержены изменению размеров под действием тепла.
Материал находится в неправильном положении
Если листовой металл смещается в процессе резки, конечные размеры могут не соответствовать заданным в программе значениям.
Вероятные причины:
Слишком слабое зажимное усилие
Неровные рабочие столы
Неправильная загрузка листа
Надёжное фиксирование материала критически важно для точной обработки.
Поиск источника погрешности размеров при лазерной резке
Шаг 1: Подтверждение калибровки
Обычно я начинаю с проверки правильности калибровки станка.
Проверьте:
Точность перемещения по осям
Обратная связь с кодировщиком
Сервопозиционирование
Опорные точки
Используйте прецизионные измерительные инструменты, чтобы убедиться, что движение станка соответствует командам в программе.
Шаг 2: Осмотр механических компонентов
Проверьте все подвижные детали на наличие признаков износа.
Особое внимание уделите:
Линейные направляющие
Шариковые винты
Подшипники
Реечные передачи из нержавеющей стали
Избыточный люфт или износ напрямую влияют на точность размеров.
Шаг 3: Проверка параметров резания
Сравните текущие настройки резки с рекомендуемыми значениями.
Проверка:
Мощность лазера
Скорость резки
Положение фокуса
Газовое давление
Пробные резы позволяют быстро выявить проблемы, связанные с параметрами.
Этап 4: Измерение ширины пропила
Ширина пропила напрямую влияет на конечные размеры деталей.
Чтобы проверить стабильность ширины пропила:
Выполните пробный рез.
Снимите показания ширины пропила в нескольких точках.
Сравните полученные значения с заданной компенсацией.
При необходимости измените компенсацию ширины пропила.
Стабильная ширина пропила — основа точных размеров деталей.
Шаг 5: Оцените, насколько ровен материал
Искривлённые или неровные листы могут вызывать смещение фокальной точки во время резки.
Ищите:
Прогиб листа
Неровности на поверхности
Неправильно установленная опора
Ровный материал обеспечивает стабильность параметров резки.
Полезные привычки, снижающие погрешность размеров при лазерной резке
Проводите регулярное техническое обслуживание
Профилактическое обслуживание поддерживает работу узлов станка в пределах нормальных значений.
Техническое обслуживание должно включать:
Смазка направляющих реек
Проверка подшипников
Контроль износа шарико-винтовой пары
Очистка оптики
Оборудование, за которым осуществляется уход, обеспечивает более стабильные результаты.
Оптимизация программы ЧПУ
Ошибки в программе могут привести к неожиданным изменениям размеров.
Проверьте следующие параметры:
Настройки входа и выхода
Значения компенсации реза
Последовательность резки
Параметры обработки углов
Правильная настройка программы столь же важна, сколько и состояние станка.
Контроль условий резки
Окружающая станок среда может влиять на точность его работы.
Часы:
Температура окружающей среды
Уровни влажности
Устойчивость пола
Вибрация станка
Стабильные эксплуатационные условия обеспечивают более постоянные размеры.
Правильная работа с материалом
Правильная загрузка и зажим материала снижают вероятность смещения листа.
Разумные привычки включают:
Равномерное закрепление материала
Использование чистых опорных поверхностей
Проверка совмещения листа перед резкой
Правильная обработка материала обеспечивает высокую точность на всех этапах работы.
Часто задаваемые вопросы
Что обычно является причиной погрешности размеров при лазерной резке?
Наиболее частые причины — проблемы с калибровкой станка, износ движущихся компонентов, некорректные параметры резки и ошибки в значениях компенсации пропила.
Может ли износ направляющих реек повлиять на точность размеров?
Да. Изношенные направляющие рейки вызывают ошибки позиционирования и снижают повторяемость, что приводит к нестабильности размеров деталей.
Как часто требуется калибровка станка с ЧПУ для лазерной резки?
Это зависит от интенсивности эксплуатации станка, однако я рекомендую проверять калибровку каждые несколько месяцев, а также после любого капитального технического обслуживания.
Влияет ли толщина материала на точность размеров?
Да. Более толстые материалы часто образуют более широкие резы и вызывают более сильные тепловые эффекты, поэтому для них требуются другие параметры резки и компенсация.
Заключение
Погрешность размеров при лазерной резке может возникать из-за изношенных деталей, проблем с калибровкой, некорректных параметров резки, тепловой деформации, неправильного позиционирования материала или ошибок в программе. Постепенная проверка всех узлов станка, коррекция калибровки, настройка параметров резки и поддержание стабильных условий работы позволяют значительно повысить точность размеров. Регулярное техническое обслуживание, правильная компенсация ширины реза (kerf) и стабильный контроль технологического процесса — ключевые факторы достижения высокоточной лазерной резки. Если вам требуется дополнительная помощь по обеспечению точности размеров или вы хотите оптимизировать работу вашего станка с ЧПУ для лазерной резки, свяжитесь с технической командой JUGAO для получения профессиональной поддержки и консультаций.

