





Важные моменты при эксплуатации станка для гибки профиля
С момента введения профилегибочных станков на внутренний рынок их развитие в Китае можно разделить на два этапа: этап простых профилегибочных станков и этап высокоточных профилегибочных станков. С быстрым развитием профилегибочных станков направление развития постепенно сместилось в сторону ЧПУ-станков и высокотехнологичной продукции, что в долгосрочной перспективе способствовало росту рыночного спроса.
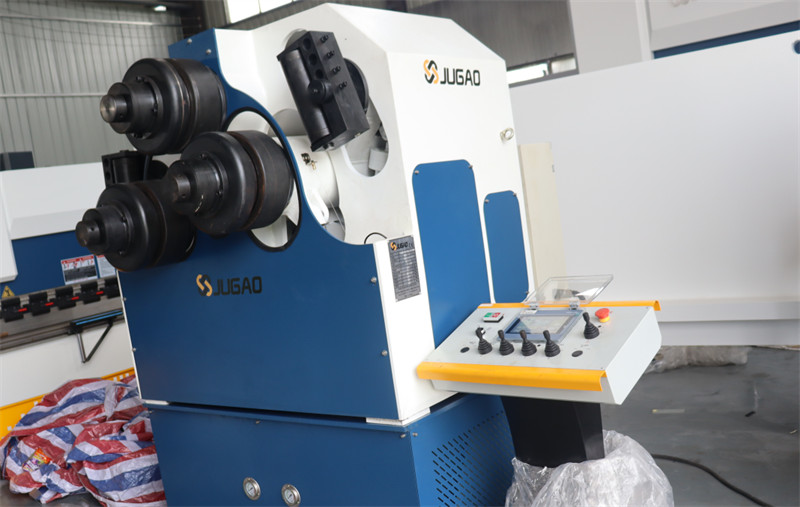
Характеристики профилегибочных станков включают удобное выравнивание листов, широкую технологическую универсальность, возможность устранения дефектов перекоса и несоосности, а также возможность выполнения точечной сварки. Профилегибочные станки широко применяются при контроле промышленной продукции, и по мере развития отечественной промышленности спрос на профилегибочные станки продолжает расти. В настоящее время профилегибочные станки стали неотъемлемой частью промышленного развития и быстро растущим сектором в составе новых отраслей.
Сегодня мы объясним ключевые моменты, на которые следует обратить внимание при эксплуатации профилегибочного станка:
1. Прежде всего закрепите верхний пуансон так, чтобы центр тяжести пуансона и центр давления находились на одной прямой; плоскости верхнего и нижнего пуансонов должны плотно прилегать друг к другу с равномерными зазорами, а также необходимо проверить достаточность хода верхнего пуансона.
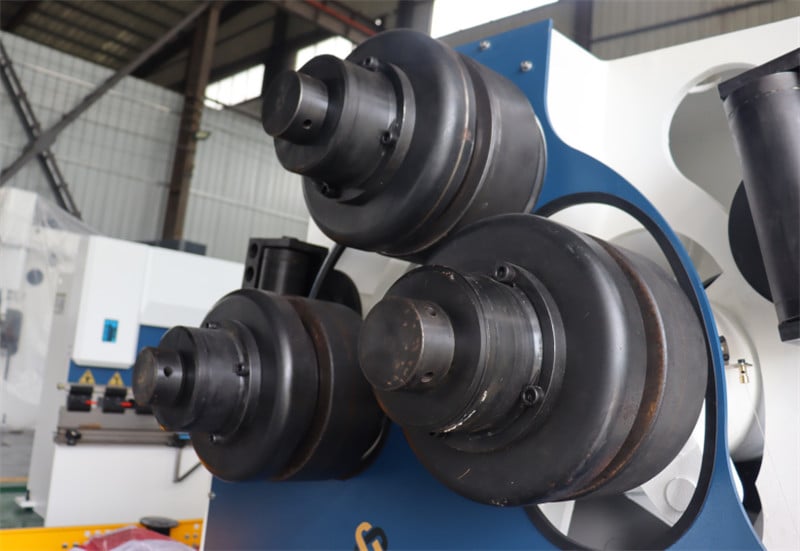
2. Запустите станок для гибки профиля, выполните пробное прессование и проверьте наличие каких-либо аномалий и правильность смазки. Для заготовок, которые трудно извлечь из матрицы, добавьте соответствующее количество смазки или смазочного масла, чтобы уменьшить трение и облегчить демонтаж.
3. Перед началом основной гибки обязательно повторно проверьте соответствие номера и размеров заготовки чертежам, а также отсутствие заусенцев на заготовке, которые могут повлиять на качество прессования. Для крупных партий заготовок необходимо установить регулируемые упорные блоки; любые отклонения следует оперативно скорректировать.
4. Не допускается непосредственное ручное обращение с заготовками на матрице станка для гибки профиля. Для крупных заготовок их можно перемещать извне матрицы. Для заготовок меньшего размера, чем матрица, следует использовать другие инструменты.

