





Эксплуатационные процедуры для профилегибочных станков
Станок для гибки профилей — это специализированное оборудование для гибки металлических профилей (например, уголков, швеллеров, двутавров, круглых труб, квадратных труб, полосовой стали и т. д.). Он создаёт регулируемое усилие изгиба на профиле посредством механической передачи или гидравлического привода, формируя его в заданные конфигурации (например, дуги, прямые углы, S-образные изгибы и т. д.) в соответствии с предустановленными углами или радиусами кривизны.
Машины для гибки профиля широко применяются при строительстве стальных конструкций (например, каркасов витражных стен, опор мостов), в машиностроении (например, рам оборудования, отводов труб), автомобильной промышленности (например, компонентов шасси), а также в проектах мебели и отделки (например, изогнутых декоративных полос) и других областях. Это ключевое оборудование для обработки металлических профилей нелинейных форм.
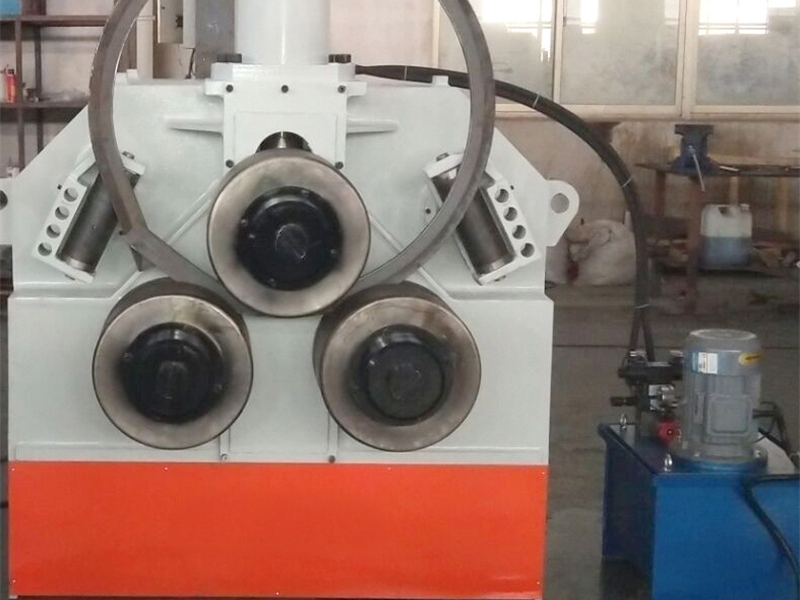
Функции машин для гибки профиля
Машины для гибки профиля с помощью позиционирования штампов и контроля давления могут точно задавать угол изгиба, радиус и длину участков, чтобы удовлетворять требования к обработке сложных трёхмерных форм. Они также поддерживают непрерывное производство, повышая эффективность и стабильность формовки профилей.
В зависимости от способа привода распространённые типы включают механические (приводятся двигателем и редуктором), гидравлические (используют гидроцилиндры для создания давления) и полностью автоматические ЧПУ-станки (управляются программой для регулировки угла и скорости). Модели с ЧПУ позволяют автоматизировать обработку сложных кривых и подходят для высокоточных индивидуальных задач.
Эксплуатационные процедуры для профилегибочных станков
I. Подготовка перед началом работы
Проверка оборудования
Проверьте, надёжно ли закреплены все компоненты станка (например, рама, механизм передачи и держатель матриц). Убедитесь, что в гидравлической системе (если используется гидравлическая модель) уровень масла соответствует норме (выше средней линии указателя уровня масла) и в трубопроводах отсутствуют утечки.
Убедитесь, что параметры штампов для гибки (например, штампы для гибки, зажимные штампы и оправки) соответствуют профилю, подлежащему обработке (например, при гибке круглых труб требуется штамп-колесо соответствующего диаметра). Поверхность штампа не должна иметь трещин и чрезмерного износа (глубина износа более 1 мм требует замены).
Очистите рабочий стол и матрицы от загрязнений (например, металлической стружки и масляных пятен), чтобы избежать царапин на поверхности профиля или снижения точности позиционирования.
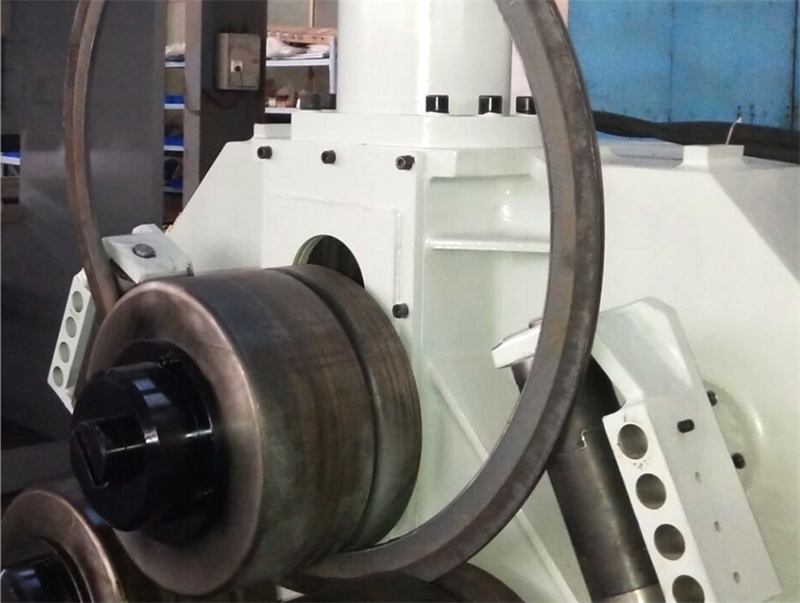
Настройка параметров
В зависимости от материала профиля (например, сталь Q235, нержавеющая сталь), формы поперечного сечения (например, длина стороны квадратной трубы, диаметр круглой трубы) и требуемого угла/радиуса гибки ознакомьтесь с руководством по эксплуатации оборудования или технологическими документами и установите разумную скорость гибки (обычно 5°–30°/секунду) и параметры давления (избегайте перегрузки). Для моделей с ЧПУ программу обработки (включая последовательность гибки и значения компенсации углов) необходимо ввести заранее. На этапе отладки сначала выполните пробный холостой запуск для проверки согласованности логики программы и движений штампов.
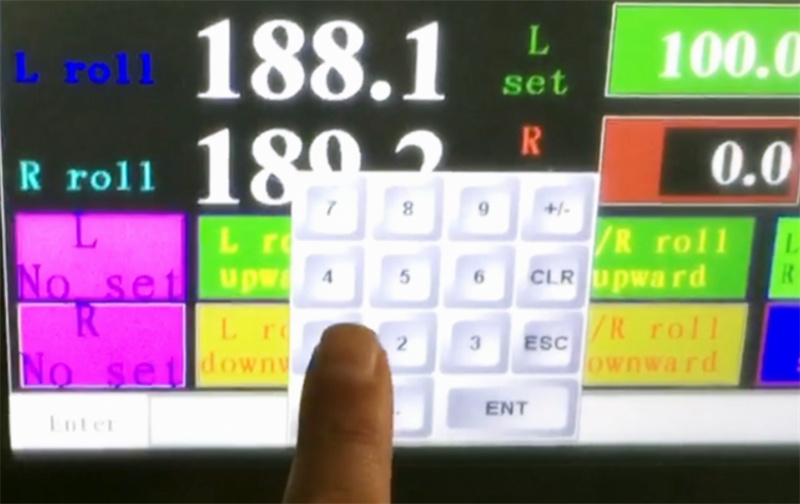
Предварительная обработка профиля
Проверьте, соответствуют ли габаритные размеры профиля, подлежащего обработке, требованиям по допускам (например, отклонение длины ≤ ±2 мм), а также отсутствуют ли на поверхности сильная коррозия или деформация. Для легко деформируемых тонкостенных профилей (например, алюминиевая квадратная труба с толщиной стенки < 2 мм) следует нанести небольшое количество смазочного масла (например, графитной эмульсии) в зону изгиба или использовать специальный оправочный стержень для предотвращения образования внутренних морщин или разрушения.
II. Эксплуатационные процедуры
Зажим и фиксация: поместите профиль в зону позиционирования матрицы на гибочном станке. Надёжно зафиксируйте один конец профиля с помощью зажимной матрицы (или прижимного устройства) (сила зажима должна быть равномерной, чтобы избежать локальных вмятин); при этом ось профиля должна совпадать с центральной линией изгиба (отклонение ≤ 1 мм). Для длинных профилей (> 2 м) используйте вспомогательную опорную раму (например, роликовую опору), чтобы предотвратить провисание под собственным весом, которое может вызвать смещение положения изгиба.
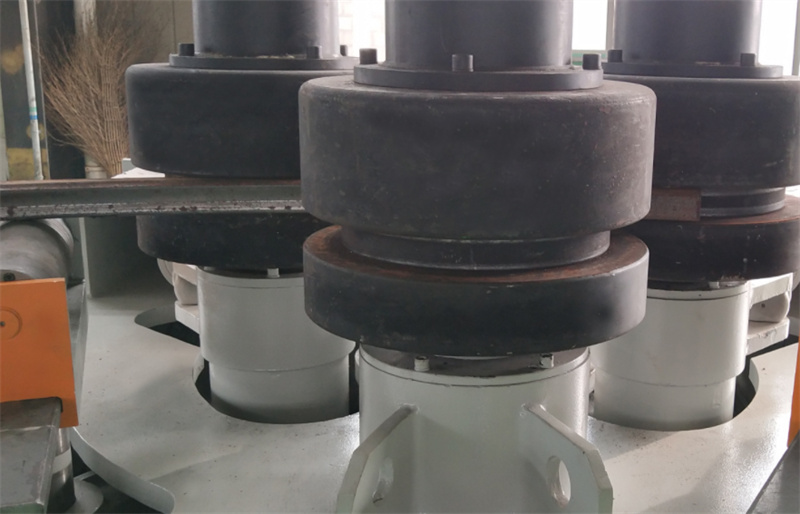
Начало гибки: после подтверждения исправности средств безопасности (например, защитных кожухов, аварийных кнопок останова) включите оборудование. Для ручных станков постепенно прикладывайте усилие с помощью управляющей рукоятки, наблюдайте за процессом гибки профиля и корректируйте угол в реальном времени. Для ЧПУ-станков выполняйте операции автоматически в соответствии с программными инструкциями. Оператор должен контролировать значения давления и угла, отображаемые на экране, и немедленно остановить процесс при обнаружении любых аномалий (например, резких изменений давления или чрезмерного отклонения угла).
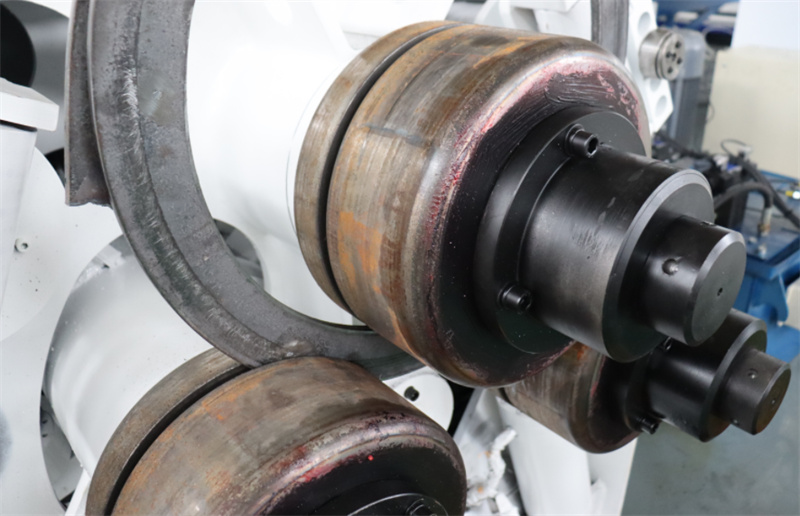
Контроль процесса: Во время гибки необходимо внимательно следить за состоянием деформации профиля. При возникновении истончения наружной стенки, морщин или трещин на внутренней стенке (например, мелких трещин в профилях из нержавеющей стали) немедленно остановите процесс и проверьте зазор матрицы, параметры давления или материал профиля. При последовательной гибке нескольких участков каждый угол должен выполняться пошагово в соответствии с заданной последовательностью, чтобы избежать накопления погрешностей, вызванных одновременным формированием нескольких углов.
Разгрузка и контроль: После завершения гибки освободите зажимную матрицу и с помощью подъёмных приспособлений (или при помощи ручной помощи) аккуратно удалите профиль, избегая столкновений с уже сформированными участками. Для проверки фактического угла и радиуса гибки используйте угломер, радиусный шаблон или трёхмерный измерительный прибор, сравните полученные значения с проектными требованиями и выполните доработку бракованных изделий.
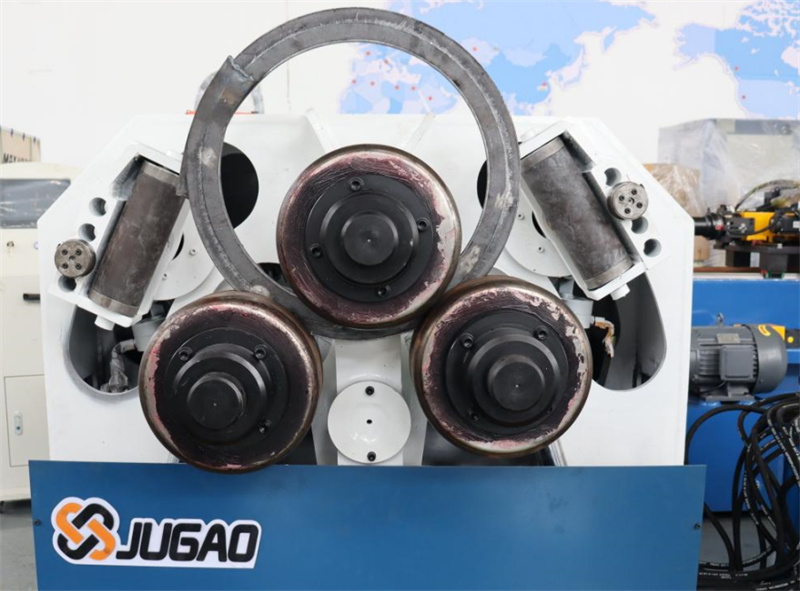
В заключение, станок для гибки профилей является важным инструментом в области обработки металлов, позволяющим преобразовывать прямые линии в кривые. Его правильное использование зависит от стандартизированных процедур подготовки, точного контроля операций и строгого соблюдения требований технического обслуживания и безопасности. Операторы должны хорошо знать характеристики оборудования и профиля, а также строго соблюдать установленные правила эксплуатации оборудования для обеспечения безопасного и эффективного производства.

