





Ключевые моменты технического обслуживания и ухода за ножницами для резки
В промышленном производстве техническое обслуживание механического оборудования имеет решающее значение для продления срока службы, обеспечения стабильности производства и предотвращения аварийных ситуаций. Продолжительность эксплуатации оборудования зависит не только от правильной техники работы оператора, но в ещё большей степени — от регулярного и тщательного технического обслуживания. Как ключевое оборудование в обработке листового металла, ножницы для резки металла подвергаются высокоскоростному резанию металла, значительным эксплуатационным нагрузкам и интенсивному износу. Пренебрежение ежедневным уходом может легко привести к таким проблемам, как износ режущих ножей, отказы гидравлической системы и заклинивание механических узлов; эти неисправности снижают точность обработки, увеличивают затраты на ремонт и даже могут спровоцировать аварийные ситуации. Согласно эксплуатационным стандартам, техническое обслуживание ножниц для резки металла включает три основные области: ежедневная очистка и смазка, контроль рабочего состояния и устранение неисправностей. Конкретные пункты технического обслуживания приведены ниже.
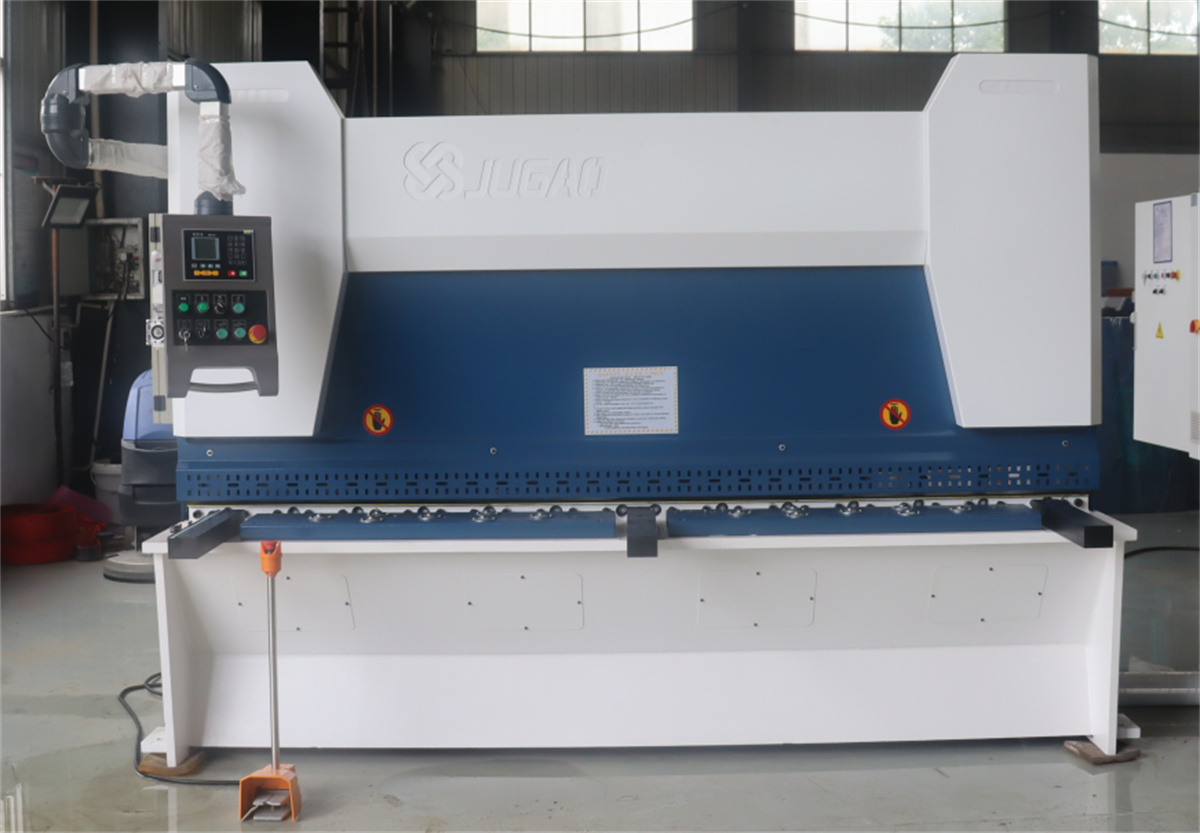
Первым этапом является базовая очистка и смазка, что составляет наиболее фундаментальный и критически важный аспект технического обслуживания ножниц. Длительная резка стали порождает значительное количество металлических стружек и пыли; если загрязнения накапливаются на рабочем столе, направляющих рейках или в зазорах трансмиссии, это ускоряет износ компонентов и вызывает коррозию корпуса станка. После каждой смены операторы должны немедленно удалять металлические стружки со стола, лезвий и области масляного бака, а также протирать масляные пятна безворсовой тканью, чтобы предотвратить коррозию конструкции станка остаточными примесями. Одновременно необходимо строго соблюдать регулярную смазку. Смазочный материал должен быть полностью нанесён перед запуском, при этом требуется строгий контроль качества: разрешено использовать только смазочные материалы, совместимые с конкретной моделью оборудования; запрещено применять масла с осадком, мутностью или признаками деградации, поскольку они могут забить масляные каналы или вызвать заклинивание трансмиссии. Подшипники — ключевые компоненты трансмиссии, воспринимающие эксплуатационную нагрузку станка — подвержены наибольшему риску износа. Их требуется периодически очищать от старого масла, промывать масляные каналы и заменять свежим смазочным материалом. Состояние подшипников следует проверять ежемесячно; при обнаружении любых отклонений — заклинивания, необычных шумов или люфта — необходимо немедленно произвести демонтаж и замену, чтобы предотвратить простои, вызванные отказом трансмиссии.
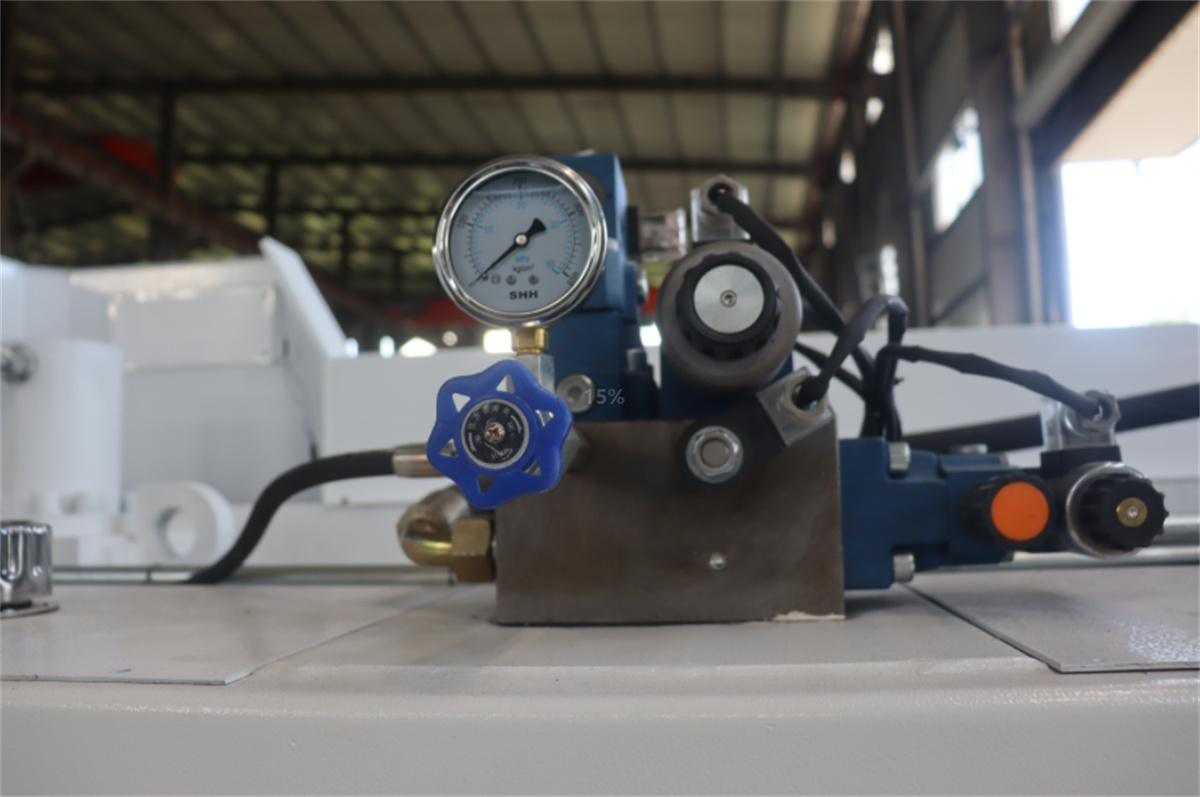
Второй аспект — поддержание рабочих условий на протяжении всего процесса работы, включая строгий контроль параметров резки для обеспечения их соответствия эксплуатационной грузоподъёмности оборудования. Ножницы работают с фиксированными порогами резки; перегрузка станка путём резки толстых листов или листов из твёрдых сплавов строго запрещена. Операторы должны применять метод пробной резки «от тонкого к толстому», постепенно определяя максимальную режущую способность оборудования и избегая принудительной перегрузки. Особое внимание следует уделить соотношению толщины листа и зазора между ножами: для тонких листов зазор должен быть уменьшен, а для толстых — соответствующим образом увеличен. Неправильные настройки зазора могут вызывать заусенцы и деформацию кромок разреза, ускорять износ ножей и повреждать гидравлический привод. Во время работы показания манометра необходимо контролировать в режиме реального времени. При стандартной резке стального листа толщиной 12 мм гидравлическое давление должно оставаться ниже 20 МПа; превышение этого предела указывает на перегрузку системы или аномальные нагрузочные условия, требующие немедленного отключения оборудования для проверки. Длительная работа под высоким давлением ускоряет износ гидравлического насоса и может привести к утечкам масла или деформации цилиндров.
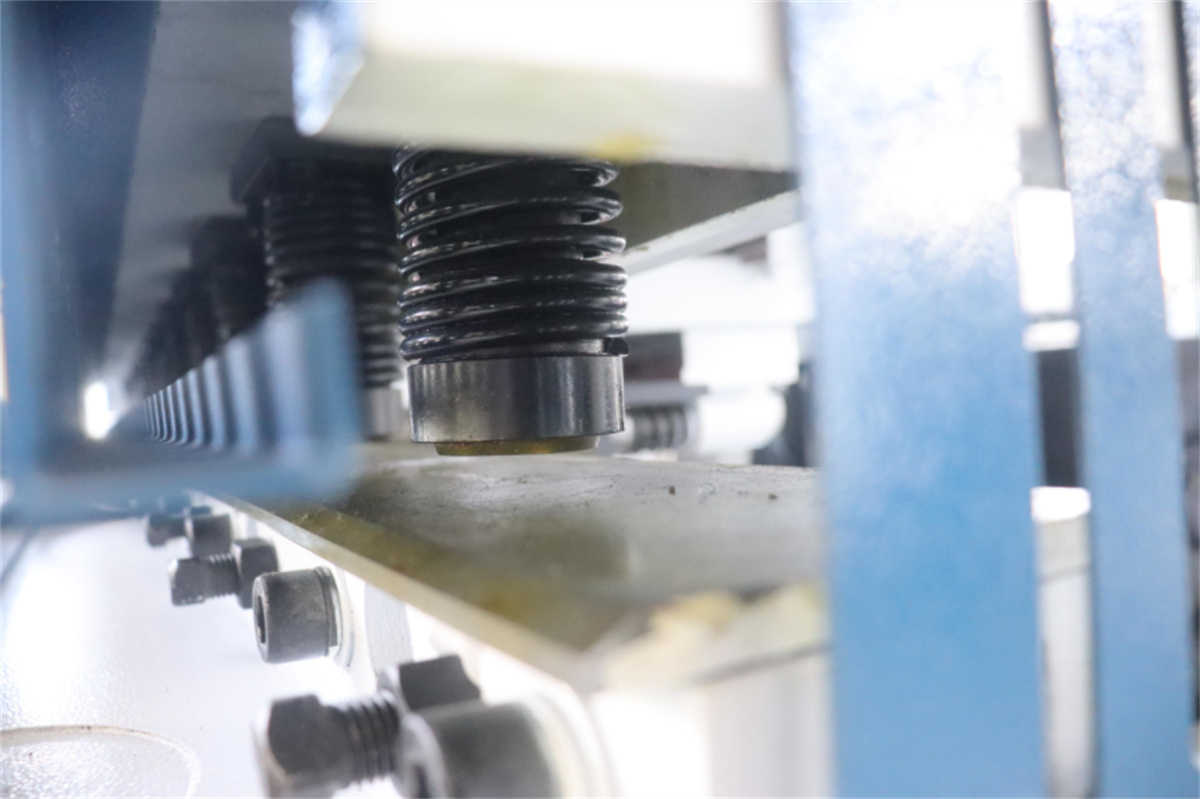
Наконец, устранение нештатных ситуаций в работе и техническое обслуживание гидравлической системы имеют решающее значение для предотвращения скрытых отказов. При нормальных условиях машина работает плавно, без посторонних шумов; однако при возникновении таких проблем, как металлическое стукание, скрежет или чрезмерная вибрация, оператор обязан немедленно отключить питание и остановить машину. Эксплуатация неисправной машины строго запрещена. Оператор должен систематически проверять наличие таких неисправностей, как ослабленные ножи, недостаточная смазка подшипников, смещение направляющих реек или отсоединённые компоненты, и возобновлять работу только после устранения неисправности. Кроме того, контроль температуры гидравлического масла имеет первостепенное значение: чрезмерный нагрев ускоряет деградацию масла и старение уплотнений, что приводит к утечкам. Температура масла должна поддерживаться ниже 60 °C. Высокая температура окружающей среды летом или длительная непрерывная работа могут легко вызвать перегрев; при превышении предельного значения машина должна быть остановлена для естественного охлаждения. Быстрое охлаждение водой запрещено, чтобы избежать термического удара и повреждения гидравлических компонентов.
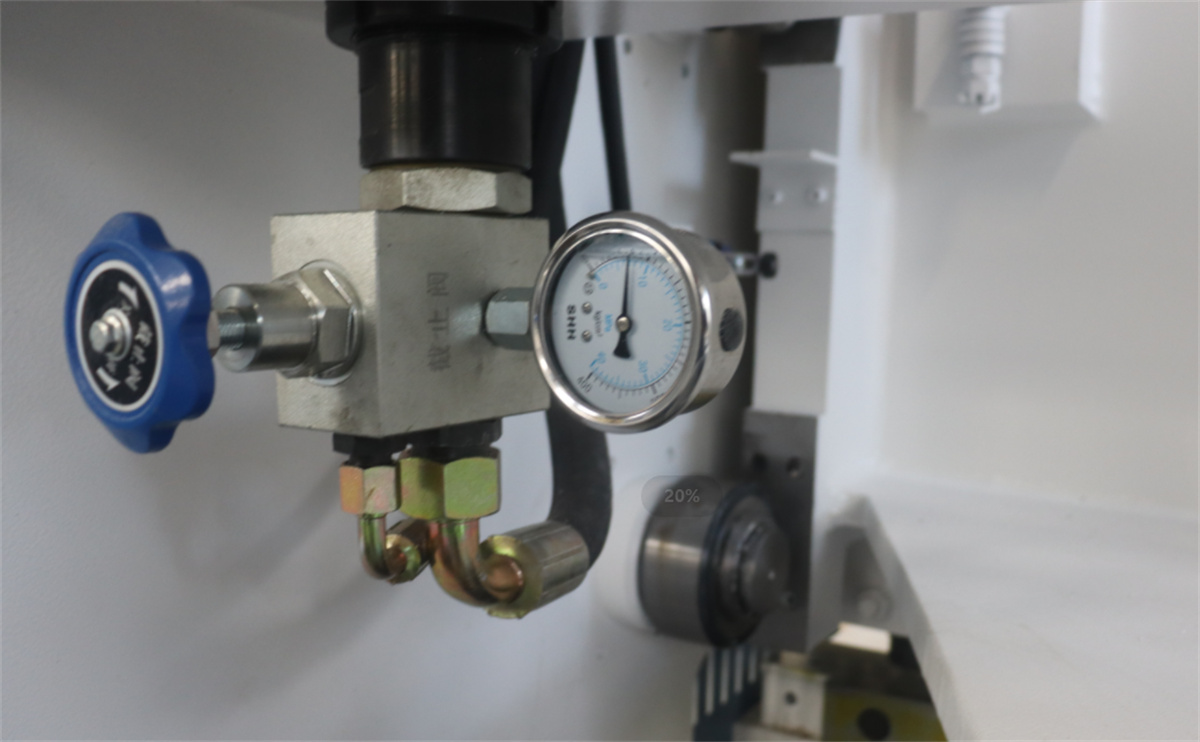
Ни один аспект технического обслуживания ножниц не является второстепенным: ежедневная очистка, точная смазка, стандартизированные операции и проверка на наличие опасностей — всё это взаимодополняющие меры. Внедрение тщательных практик технического обслуживания не только гарантирует точность обработки панелей, сокращает частоту доработки оборудования и снижает производственные затраты, но и повышает безопасность эксплуатации, а также увеличивает срок службы оборудования, обеспечивая тем самым эффективное и стабильное производство в цеху.

