





Как эффективно устранять сбои в лазерной резке?
Точки остановки при лазерной резке — частая проблема, способная прерывать производственные циклы, ухудшать точность резки и увеличивать расход материала. Если вы регулярно сталкиваетесь с незавершёнными разрезами, внезапными остановками или неоднородным качеством кромок, крайне важно выявить истинную причину. По моему опыту, такие неисправности обычно связаны с дефектами самого материала, некорректно заданными параметрами резки, изношенными расходными элементами или неисправностями в механической системе привода. В этой статье я предлагаю чёткий и практичный алгоритм быстрого обнаружения и устранения этих неисправностей. Следуя приведённым здесь шагам, вы сможете повысить стабильность процесса резки, сохранить качество кромок, сократить простои и обеспечить оптимальную производительность станка при выполнении широкого спектра работ с листовым металлом.
Что стоит за точками остановки при лазерной резке
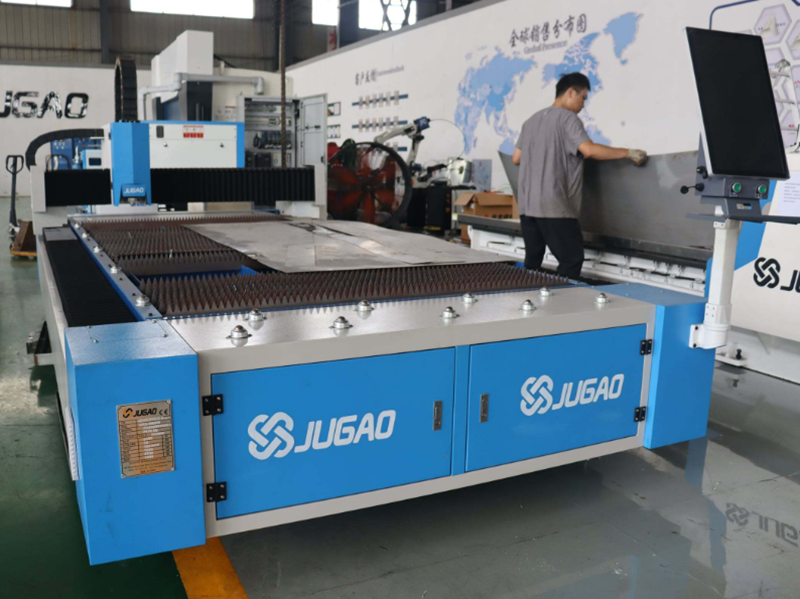
Свойства материала и состояние его поверхности
Точки разрыва могут возникать при изменении толщины листа, его твёрдости или степени окисления поверхности от одного участка к другому. Неровная или чрезмерно отражающая поверхность может рассеивать лазерный луч и приводить к непостоянной глубине проплавления.
Параметры станка и настройки процесса
Резка на неправильной скорости, с избыточной или недостаточной мощностью лазера либо при несоответствующей высоте фокусировки может оставить слабые места вдоль линии реза. Быстрое ускорение, чрезвычайно высокие скорости подачи или нестабильный поток газа также могут вызывать точки разрыва.
Инструмент и состояние сопла
Изношенное или неправильно установленное сопло либо оптическая система снижают качество и стабильность лазерного луча. Загрязнённые линзы рассеивают энергию и могут привести к прекращению или обрыву реза.
Механические неисправности и ошибки системы перемещения
Люфт, несоосность направляющих или изношенные подшипники могут вызывать вибрации или дрейф положения. Такие механические неисправности проявляются в виде неравномерных результатов по всей траектории резки.
Пошаговый подход к устранению точек разрыва
Шаг 1: Проверка материала
Проверьте лист на наличие изменений толщины, поверхностной ржавчины или загрязнений. Использование однородного и чистого материала снижает вероятность обрывов реза.
Шаг 2: Проверка параметров станка
Проверьте скорость резки, мощность лазера и высоту фокусировки и при необходимости скорректируйте их. Используйте рекомендованные значения для данного материала и руководство производителя станка, чтобы достичь наилучшего результата.
Шаг 3: Проверка оптики и сопел
Очистите линзы и зеркала и осмотрите сопло на предмет износа или несоосности. Замените любые повреждённые детали, чтобы сохранить качество лазерного луча.
Шаг 4: Оценка механических компонентов
Проверьте направляющие рейки, подшипники и приводную систему на наличие износа, вибрации или люфта. Затяните или замените детали, чтобы движение оставалось плавным и точным.
Шаг 5: Выполнение пробных резов
Выполните небольшие пробные резы на обрезках материала, чтобы выявить обрывы реза, затем постепенно корректируйте настройки на основе наблюдаемых результатов.
Шаг 6: Настройка непрерывного мониторинга
Используйте датчики или системы технического зрения, когда они доступны, чтобы выявлять отклонения в режиме реального времени. Раннее обнаружение неисправности предотвращает полный отказ детали и потери материала.
Рекомендации по предотвращению точек разрыва
Рутинное обслуживание
Организуйте регулярную проверку и очистку оптики, сопел и системы перемещения, а также убедитесь, что станок правильно смазан и отрегулирован.
Контроль качества материалов
Закупайте однородные листы высокого качества и контролируйте условия их хранения, чтобы предотвратить окисление поверхности и коробление.
Обучение операторов
Убедитесь, что операторы понимают, как параметры настройки и состояние материала влияют на результат, и обучите их корректировке настроек и распознаванию первых признаков точки разрыва.
Документирование настроек и корректировок
Ведите записи успешных наборов параметров для каждого типа материала. Это сокращает время, затрачиваемое на повторную настройку одинаковых задач.
Часто задаваемые вопросы
Какие причины обычно вызывают точки разрыва при лазерной резке?
Обычно они возникают из-за неоднородности материала, некорректных настроек станка, изношенной оптики или нарушения соосности компонентов станка.
Как быстро определить причину обрыва резки?
Начните с проверки материала, затем перейдите к настройкам станка и оптике, а в завершение — к выравниванию системы перемещения. Последовательный анализ этих пунктов позволяет точно установить источник проблемы.
Может ли профилактическое обслуживание снизить количество обрывов резки?
Да. Регулярная очистка, смазка и осмотр оптики и механических компонентов значительно снижают количество обрывов резки.
Заключение
Эффективное устранение обрывов резки при лазерной резке требует системного подхода: проверьте материал, подтвердите корректность настроек, осмотрите оптику и убедитесь в исправности механических компонентов. Совмещение профилактического обслуживания, грамотного выбора материалов и надлежащей подготовки операторов приводит к сокращению обрывов резки, повышению точности и снижению расхода материала. Для дополнительной помощи или технических консультаций команда JUGAO готова поддержать вас в оптимизации процессов лазерной резки.

