





Как выбрать подходящий лазерный сварочный аппарат?
Как выбрать подходящий лазерный сварочный аппарат?
По мере того как технология лазерной сварки становится всё более распространённой в таких отраслях, как производство крепёжных изделий, обработка листового металла, бытовая техника, новые источники энергии, электроника и автокомпоненты, всё больше предприятий внедряют лазерные сварочные станки для повышения эффективности сварки и качества продукции. Однако на этапе закупки многие компании сосредотачиваются в первую очередь на «мощности» и «цене». На самом деле более высокая выходная мощность не всегда означает лучшее оборудование, а низкая цена не гарантирует более высокую ценность предложения. На выбор оборудования влияют такие факторы, как тип материала, толщина заготовки, конфигурация сварного шва, объём производства, скорость сварки и требуемый уровень автоматизации. Правильный выбор лазерного сварочного станка должен начинаться с анализа конкретных производственных требований.
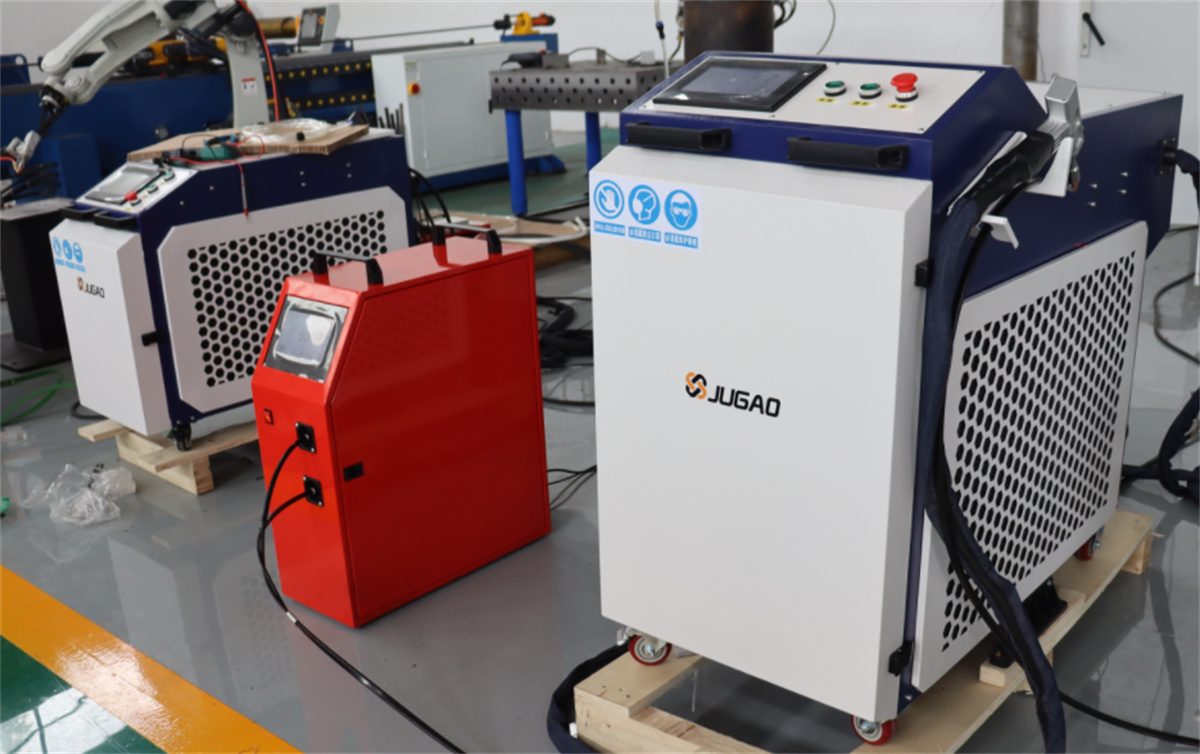
I. Выбор лазерного сварочного станка в зависимости от материала и толщины заготовки
Первым шагом при выборе аппарата для лазерной сварки является определение материала и его толщины. К распространённым материалам относятся нержавеющая сталь, углеродистая сталь, оцинкованный лист, алюминиевые сплавы, медь и медные сплавы. Поскольку различные металлы отличаются по степени поглощения лазерной энергии, теплопроводности и специфическим требованиям к процессу сварки, оборудование нельзя выбирать исключительно по названию материала.
Например, процессы лазерной сварки таких материалов, как нержавеющая сталь и углеродистая сталь, относительно хорошо отработаны, тогда как материалы с высокой отражательной способностью и высокой теплопроводностью — например, алюминий и медь — обычно требуют более высокой мощности лазера и более точных параметров сварки.
После определения материала необходимо также учитывать толщину заготовки. Для одного и того же материала требования к сварке тонкого листа толщиной 1 мм значительно отличаются от требований к сварке толстого листа толщиной 5 мм. При сварке тонких листов основное внимание уделяется тепловому вводу, предотвращению прожога и контролю деформаций; при сварке средних и толстых листов акцент смещается на проплавление шва, скорость сварки и необходимость подачи проволоки. Следовательно, мощность лазерной сварочной установки нельзя определять изолированно от материала и толщины; выбор оборудования должен комплексно учитывать совокупность параметров: «материал + толщина + конфигурация сварного соединения + скорость сварки».
II. Выбор оборудования по конфигурации сварного соединения и методу производства
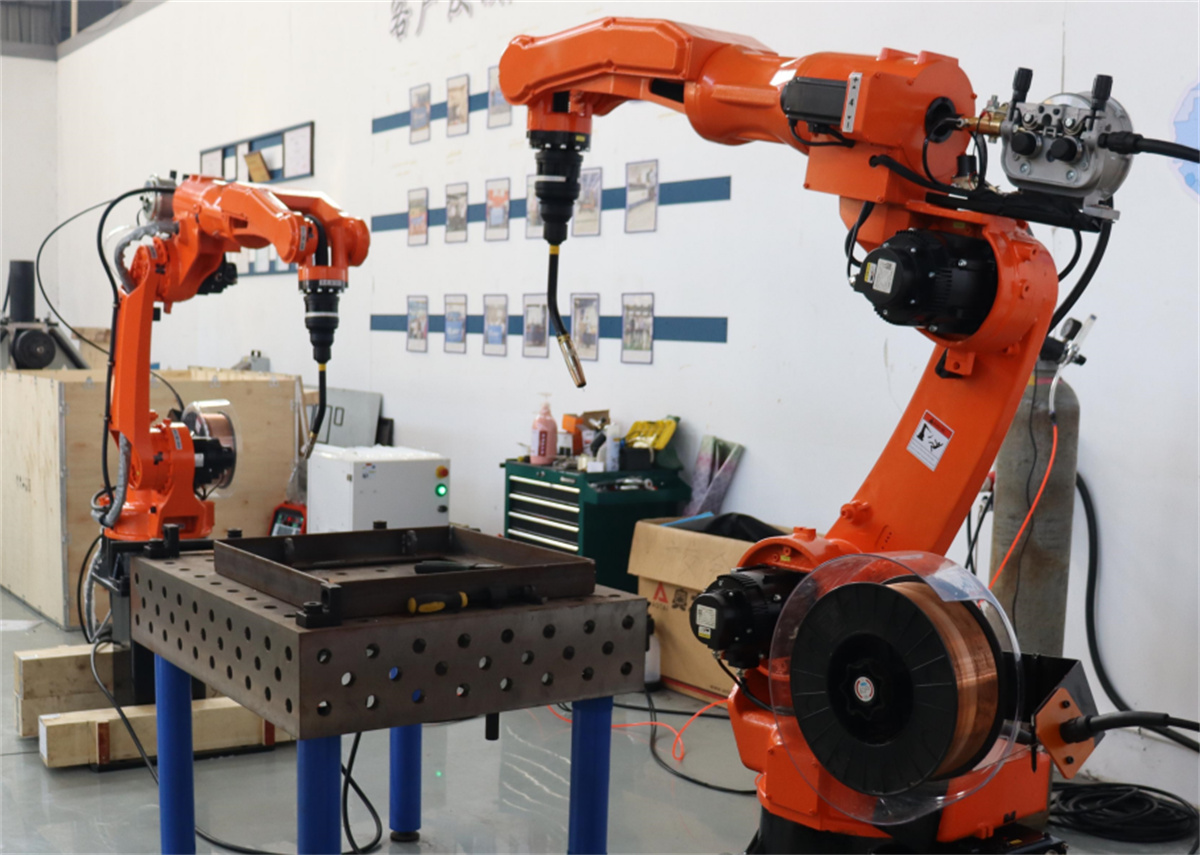
Помимо материала и толщины, конфигурация сварного соединения — ещё один важный фактор при выборе лазерной сварочной установки. Для типичных линейных швов — например, в сборках из листового металла, корпусах или рамах — обычно достаточно стандартного лазерного сварочного оборудования. Для изделий, таких как шасси, шкафы или дверные панели, имеющих множество внутренних и внешних углов, необходимо учитывать рабочее пространство, требуемое для сварочного пистолета, а также необходимость функции сварки с «вибрацией» (осцилляцией лазерного луча). Если деталь содержит сложные кривые или высокоповторяющиеся траектории сварки, следует рассмотреть роботизированную лазерную сварочную систему.
Кроме того, выбор между ручным лазерным сварочным аппаратом и роботизированной лазерной сварочной системой должен основываться на конкретной производственной модели компании. Ручные лазерные сварочные аппараты обеспечивают операционную гибкость и поэтому хорошо подходят для производственных условий с высоким разнообразием продукции, небольшими партиями и частыми изменениями конструкции свариваемых деталей. Роботизированные лазерные сварочные системы, напротив, лучше подходят для случаев стандартизированной продукции, более крупных партий, фиксированных траекторий сварки и требований к высокой пропускной способности (короткому циклу). Ни один из этих типов не является принципиально «лучше» другого; скорее, каждый из них предназначен для решения различных производственных задач.
III. Как выбрать мощность лазерной сварки?
Мощность лазера — ключевой параметр, на который часто обращают внимание при закупке оборудования, однако ошибочно считать, что «чем выше мощность, тем лучше результаты сварки». Например, при сварке заготовок толщиной 2 мм оптимальные параметры для нержавеющей стали, углеродистой стали, алюминиевого сплава или оцинкованного листового металла могут значительно различаться. Следовательно, значение мощности необходимо выбирать с учётом материала, толщины, конфигурации соединения, скорости сварки, применения присадочной проволоки и требуемого эстетического качества готового изделия.
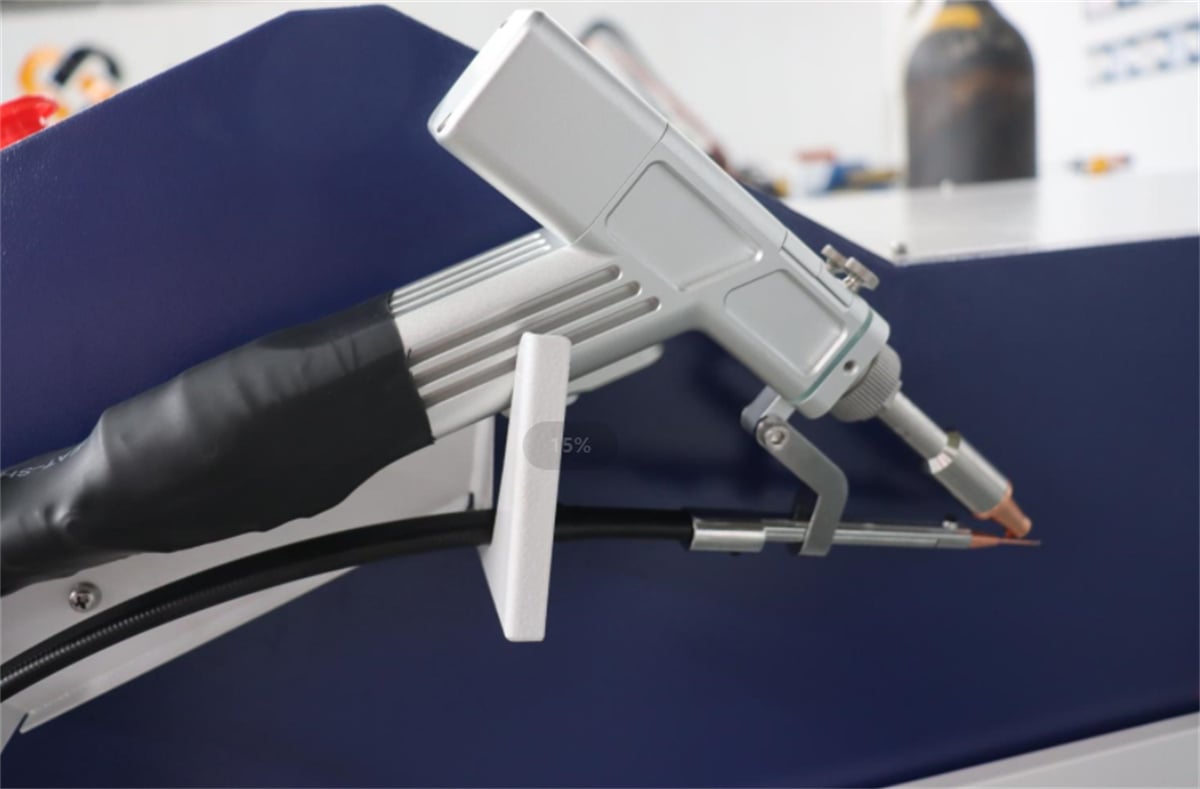
При покупке оборудования вместо простого вопроса производителю: «У вас есть модель мощностью 2000 Вт или 3000 Вт?» эффективнее предоставить конкретные данные: тип материала, его толщину, положение сварного шва, фотографии сварных соединений и требуемую скорость сварки. Предоставление реальных образцов для испытаний позволяет ещё точнее подобрать оборудование. В конечном счёте главный приоритет компании — способность оборудования стабильно удовлетворять производственные требования, а не просто значение мощности, указанное на табличке аппарата.
IV. Выбор между воздушным охлаждением, водяным охлаждением и функцией подачи проволоки
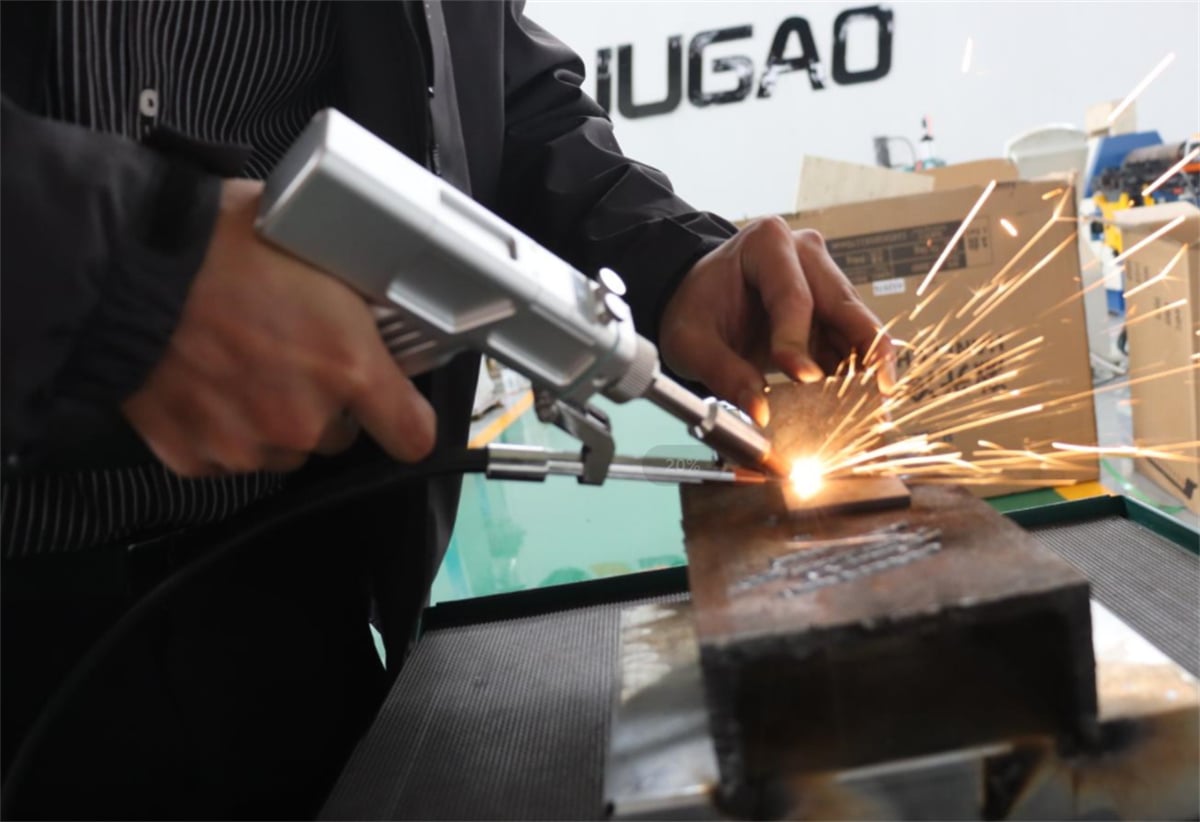
Современное оборудование для лазерной сварки, как правило, использует либо воздушную, либо водяную систему охлаждения. Лазерные сварочные аппараты с воздушным охлаждением обычно компактны и портативны, что делает их идеальными для обработки металлоизделий, изготовления изделий из листового металла, мелкосерийного производства и задач, при которых оборудование требуется часто перемещать. Лазерные сварочные аппараты с водяным охлаждением отводят тепло посредством циркулирующей системы охлаждения и лучше подходят для длительной непрерывной работы и условий высокопроизводительного производства. Таким образом, ни воздушное, ни водяное охлаждение не являются принципиально предпочтительнее другого: выбор должен основываться на таких факторах, как мощность лазера, продолжительность непрерывной эксплуатации, условия производства и конкретный способ применения.
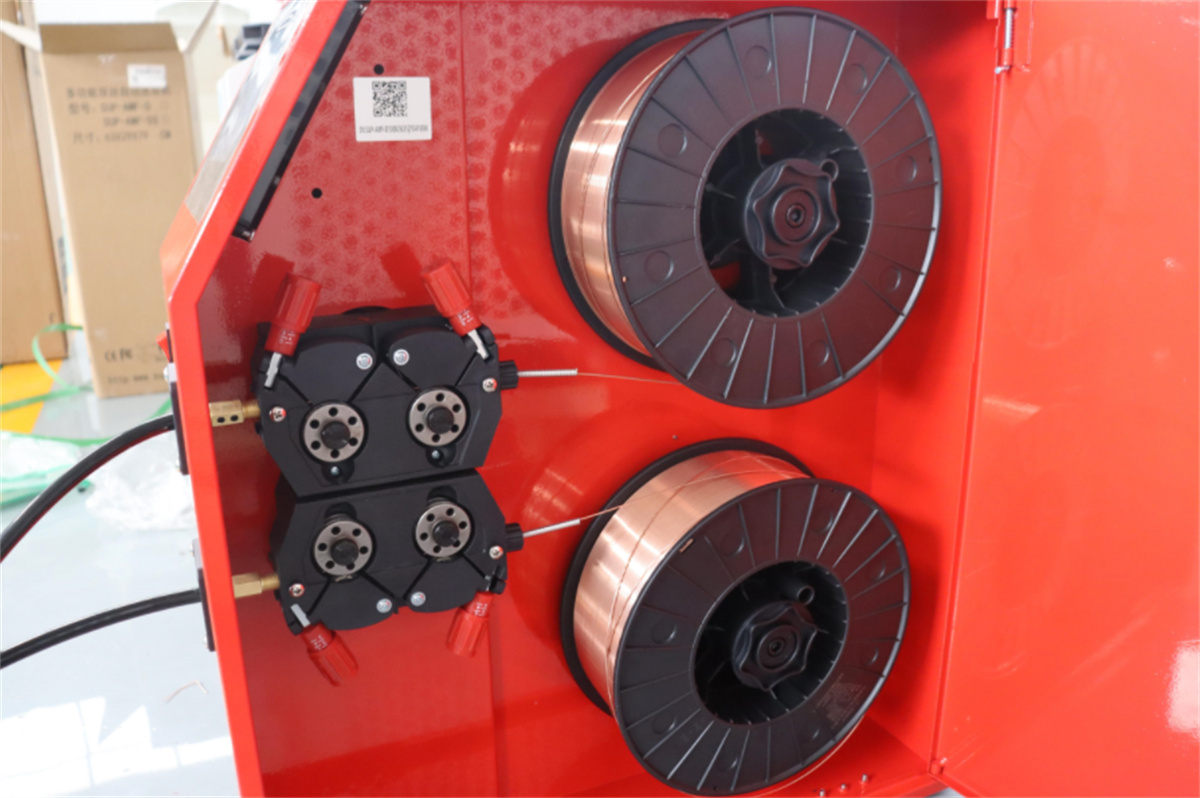
Необходимость автоматической подачи проволоки в первую очередь зависит от зазора между свариваемыми деталями и требований к сварному шву. Для деталей с высокой точностью сборки и минимальными зазорами часто достаточно сварки без присадочной проволоки. Однако если в сварном соединении имеются зазоры или необходимо увеличить высоту усиления шва (выпуклость) либо улучшить профиль сварочного валика, следует рассмотреть лазерное сварочное оборудование с системой автоматической подачи проволоки.
V. Взгляните за рамки первоначальной стоимости: учитывайте совокупную стоимость владения
При приобретении лазерной сварочной машины указанная цена — лишь одна из составляющих общей стоимости. Необходимо также учитывать расходы на трудозатраты, защитный газ, расходные материалы, техническое обслуживание, энергопотребление и возможные простои. Машина с более низкой первоначальной стоимостью может фактически не обеспечить снижения производственных затрат, если она характеризуется медленной скоростью сварки, высокими трудозатратами или частой необходимостью технического обслуживания.
Следовательно, при выборе лазерной сварочной установки рекомендуется провести всесторонний расчёт, включающий: капитальные затраты на оборудование, затраты на труд, эксплуатационные расходы, расходы на техническое обслуживание и производительность. Для компаний, осуществляющих серийное производство, также необходимо учитывать уровень автоматизации и потенциал модернизации производственной линии в будущем. При выборе оборудования не следует ориентироваться исключительно на первоначальную стоимость покупки; вместо этого важно оценить, насколько существенно оборудование сократит производственные издержки в долгосрочной перспективе.
VI. Почему пробное тестирование является обязательным этапом перед приобретением лазерной сварочной установки?
Лазерная сварка обладает высокой технологической адаптивностью; однако один и тот же уровень лазерной мощности может давать различные результаты в зависимости от материала, толщины и конструктивного исполнения свариваемой детали. Поэтому проведение пробного сваривания реальных деталей до окончательного оформления покупки имеет решающее значение.
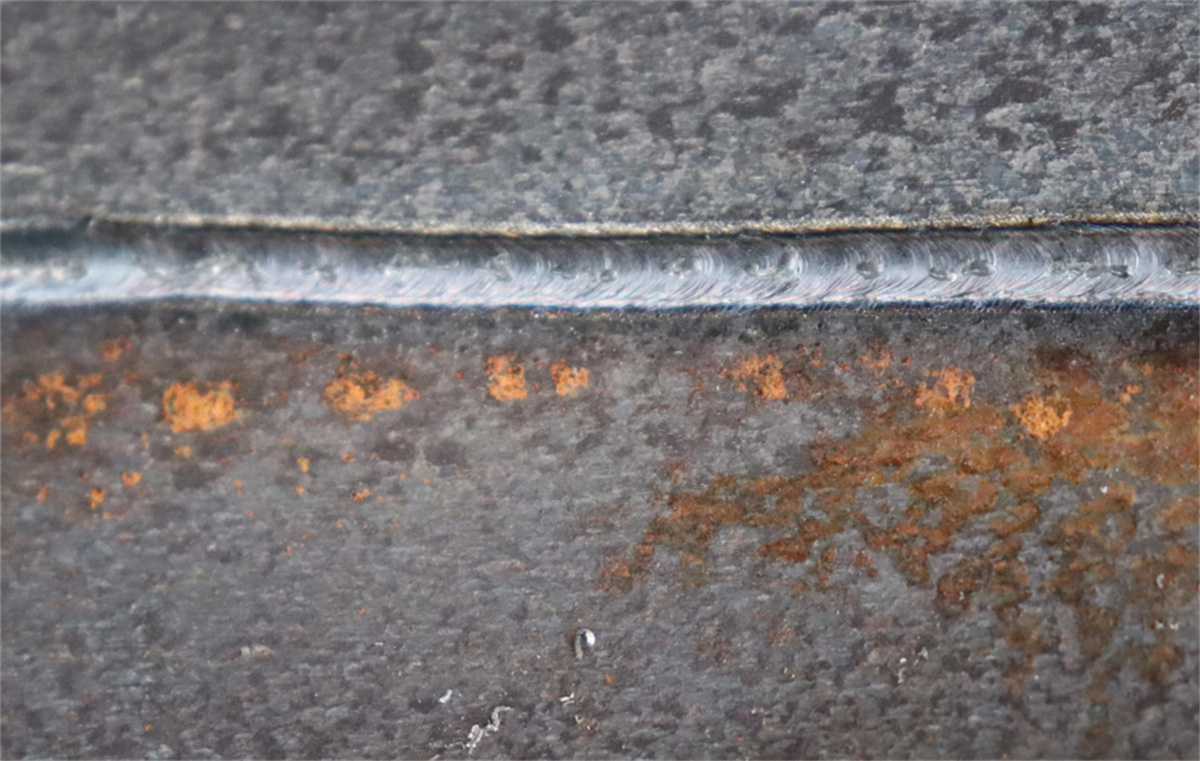
Во время испытаний образцов особое внимание следует уделить таким факторам, как глубина проплавления сварного шва, профиль валика, скорость сварки, риск прожога, деформация заготовки, изменение цвета поверхности и необходимость зачистки шва после сварки. При серийном производстве также следует измерять время сварки на единицу продукции, чтобы определить, соответствует ли оборудование требуемому циклу производства (производительности).
Испытания образцов на реальных заготовках дают значительно более ценную информацию, чем простое сравнение технических характеристик оборудования.
VII. Рамочная методика выбора лазерной сварочной установки
При выборе лазерной сварочной установки предприятия могут следовать этой логической последовательности: материал → толщина → конфигурация соединения → объём производства → скорость сварки → степень автоматизации → мощность лазера → способ охлаждения → требования к подаче проволоки → практические испытания образцов.
Для производственных сценариев, предполагающих небольшие партии, высокое разнообразие изделий и частую смену обрабатываемых деталей, ручной лазерный сварочный аппарат зачастую является оптимальным выбором. Напротив, для стандартизированных изделий с большими объёмами заказов и фиксированными траекториями сварки более подходящей является роботизированная лазерная сварочная система. Если оборудование должно быть мобильным, рекомендуется воздушное охлаждение; для длительного непрерывного производства предпочтительнее водяное охлаждение. В конечном счёте окончательная конфигурация оборудования должна основываться на результатах испытаний, проведённых на реальных обрабатываемых деталях.
VIII. Лазерные сварочные станки: адаптация решений под конкретные обрабатываемые детали
Kak proizvoditel’ oborudovaniya dlya lazernoj svarki, my predlagajem ryad reshenij — vkljuchaja ruchnye lazernye svarki, lazernye svarechnye sistemy s vozdushnym i vodjanim oxlazhdeniem, avtomatizirovannoe oborudovanie dlja lazernoj svarki s podachej provola i robotizirovannye lazernye svarechnye jachejki — kotorye mozhno adaptirovat’ pod vashi konkretnye trebovanija po materialam, tolshchine izdelij, konfiguracii soedinenij, ob”jemu proizvodstva, skorosti svarki i potrebnostjam v avtomatizacii.
Esli vy na stadii vybora lazernogo svarechnogo stanoka, ne nuzhno srazu zafiksirovat’sja na konkretnoj moshhnosti ili cene. Prosto naprav’te nam izobrazhenija vashih izdelij, ukazhite materialy i tolshhinu ili naprav’te sami izdelija. My besplatno provedem ocenku svarechnogo processa i ispytanija obrazcov, chtoby porukomendovat’ optimal’noe oborudovanie i rezhimnye parametry na osnove rezul’tatov prakticheskoj svarki — chto pomozhet vashemu predprijatiju snizit’ zatraty, svjazannye s vyborom oborudovanija i jeksperimentami po optimizacii processa.

