





De ce provocă problemele de temperatură la mașinile de îndoit țevi defecte de îndoire?
Problema temperaturii în îndoirea tuburilor este, de fapt, destul de subtilă. Puteți avea un program impecabil și un echipament perfect, totuși tuburile îndoite ies totuși greșit – prima serie este în regulă, iar a doua nu respectă specificațiile; piesele produse dimineața trec inspecția, dar cele fabricate după-amiază ies din toleranță. Adesea, problema nu este o defecțiune a mașinii; este influența tăcută a temperaturii.
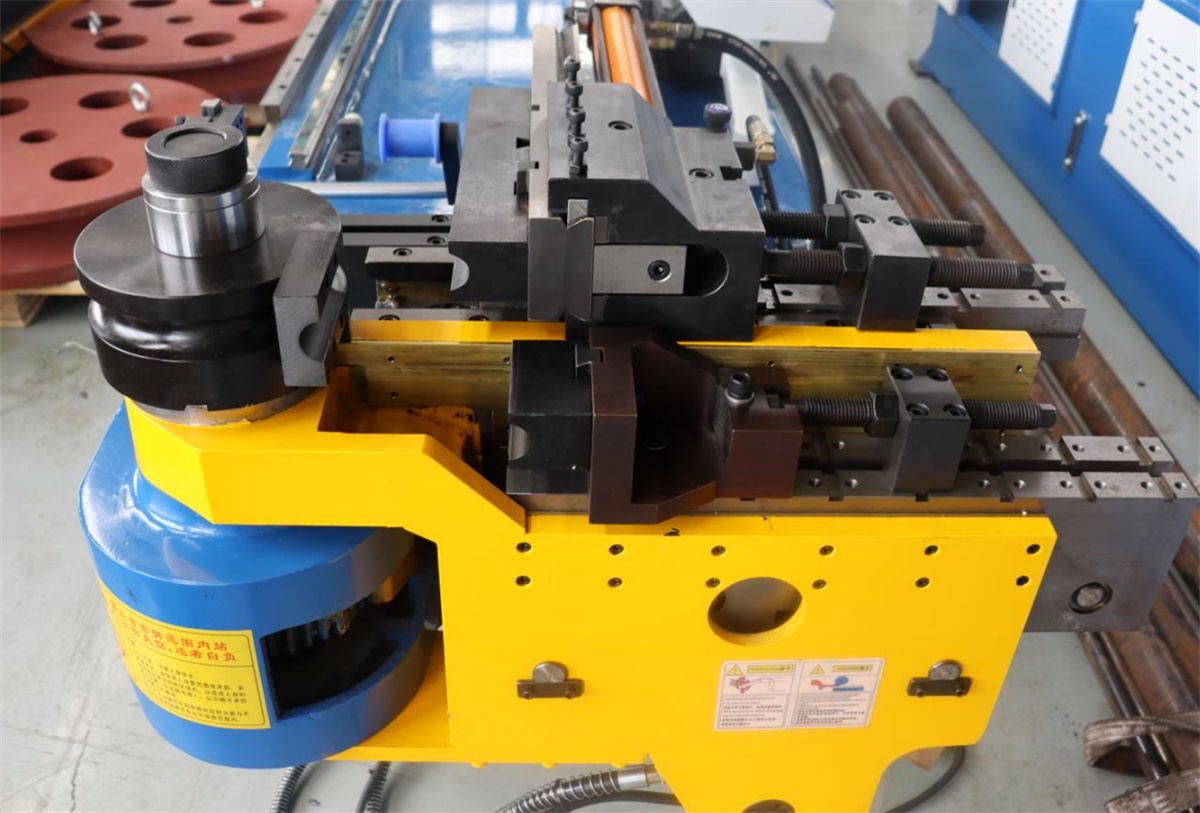
I. Dilatarea termică a metalului
În timpul procesului de îndoire, țeava însăși se încălzește treptat datorită deformării și frecării. Pe măsură ce temperatura crește, metalul se dilată, provocând modificări minime în distribuția grosimii peretelui, a diametrului și chiar a lungimii. Deși aceste modificări pot fi neglijabile pentru oțel, efectul dilatării termice este mult mai pronunțat la aluminiu.
Pentru a complica și mai mult situația, caracteristicile de revenire elastica ale materialului diferă între starea caldă și cea rece. Folosind exact același program, o țeavă rece poate oferi unghiul perfect, în timp ce o țeavă caldă poate prezenta fie o revenire insuficientă, fie una excesivă. Acest lucru explică de ce calitatea țevilor variază în timp pe aceeași mașină: atât temperatura ambientală, cât și temperatura materialului s-au modificat.
II. Temperaturi fluctuante ale sculelor
Frecarea constantă apare între tub și sculele de îndoire în timpul procesului de îndoire. După un anumit număr de îndoiri, temperaturile matriței de îndoire, a matriței de fixare și a mandrinei cresc treptat. Pe măsură ce sculele se încălzesc, dinamica contactului dintre tub și scule se modifică.
Aceasta poate duce la probleme precum zgârieturile de suprafață (urme de tragere) pe tub, rezistența neuniformă la îndoire și degradarea lubrifiantului pentru îndoire la interfața de contact. Aceste probleme apar rar imediat; ele tind să apară treptat, după o perioadă de funcționare, iar operatorii nu le asociază adesea cu temperatura sculelor.
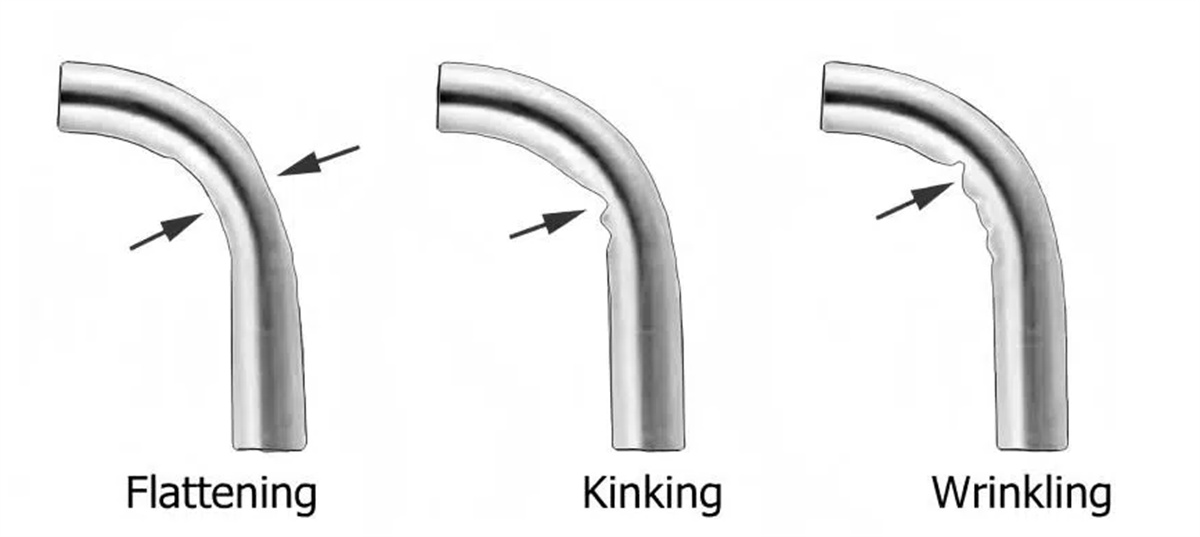
III. Temperatura uleiului hidraulic afectează direct forța de îndoire
Uleiul hidraulic servește ca mediu de transmitere a puterii în îndoitorele hidraulice pentru tuburi. Modificările temperaturii uleiului alterează vâscozitatea acestuia, afectând astfel eficiența transmisiei presiunii în sistem.
Când temperatura uleiului este scăzută, uleiul este vâscos și sistemul răspunde lent; acțiunile de strângere și îndoire pot lipsi de precizie. În schimb, când temperatura uleiului este ridicată, uleiul se îndreaptă, ceea ce duce la o creștere a scurgerilor interne și la incapacitatea de a menține presiunea, fapt care poate provoca o forță insuficientă de îndoire. Ca urmare, unghiul de îndoire deviază — fiind fie prea mare, fie prea mic.
În timpul producției continue și îndelungate, temperatura uleiului crește în mod constant. Dacă nu este controlată, această temperatură poate depăși intervalul optim; acest lucru nu doar compromite precizia, ci accelerează și îmbătrânirea etanșărilor.
IV. Impactul sezonier al temperaturii mediului înconjurător
Temperatura din atelier variază între iarnă (rece) și vară (caldă), iar aceste modificări ale mediului afectează mașinile de îndoit țevi.
În timpul pornirii la rece în perioada de iarnă, jocurile dintre componentele mașinii sunt mai mici datorită temperaturii scăzute, iar uleiul hidraulic este mai vâscos. Dacă producția de serie începe fără o perioadă de încălzire prealabilă, calitatea țevilor îndobite inițiale poate diferi de cea a celor produse ulterior.
Unii operatori obișnuiesc să pornească mașina fără sarcină timp de zece până la cincisprezece minute după pornire, așteptând stabilizarea temperaturii înainte de a începe lucrul efectiv. Aceasta este o practică corectă.
V. Metode pentru controlul temperaturii
După conectarea la sursa de alimentare a mașinii în fiecare zi, lăsați-o să funcționeze fără sarcină un anumit timp, pentru a ridica temperatura uleiului hidraulic și a atinge echilibrul termic între componente, înainte de a începe producția oficială.
În timpul producției de serie continue, monitorizați manometrul de temperatură al uleiului. Dacă temperatura uleiului rămâne constant ridicată, verificați sistemul de răcire: asigurați-vă că ventilatorul de răcire funcționează și că răcitorul de ulei nu este înfundat.
Alegerea uleiului potrivit pentru îndoirea tuburilor este, de asemenea, esențială. Diferitele calități de ulei au domenii de temperatură aplicabilă variabile; alegerea unui ulei potrivit pentru mediul specific de producție asigură o performanță mai constantă a lubrifierii.
Pentru producția de înaltă precizie, luați în considerare instalarea unui sistem de aer condiționat sau a unor echipamente de ventilație în atelier, pentru a reduce la minimum impactul fluctuațiilor temperaturii ambientale asupra mașinii.
VI. Metode pentru monitorizarea zilnică
Termometrul de ulei servește ca instrument de referință direct; monitorizarea stabilității temperaturii ajută la evaluarea performanței sistemului de răcire. Dacă temperatura rămâne ridicată, verificați sistemul de răcire pentru eventuale blocări și asigurați-vă că ventilatorul funcționează corect.
Operatorii pot evalua, de asemenea, temperatura pieselor în mișcare în timpul funcționării—de exemplu, în timpul schimbării matrițelor sau al reglării echipamentelor. Dacă apare o corelație clară între calitatea îndoirii țevilor și factori precum timpul sau temperatura aerului, este foarte probabil ca temperatura să afecteze precizia.
Înregistrați și comparați seturi de date—including temperatura ambientală, temperatura uleiului, durata de funcționare a mașinii și calitatea îndoirii țevilor—pentru a identifica modele.

