





Quando deve ser realizada uma inspeção de emergência em uma máquina de dobrar tubos após a instalação?
Uma inspeção de emergência após a instalação de uma máquina de dobragem de tubos não é uma tarefa pontual, nem deve ser considerada apenas após uma avaria ocorrer. O processo de instalação introduz diversas alterações—tais como fiação elétrica, ajustes de pressão hidráulica e inicialização de software—qualquer uma das quais pode conter riscos potenciais. Ao realizar inspeções de emergência nos marcos-chave descritos abaixo, é possível identificar e resolver avarias iniciais, riscos para a segurança e problemas de precisão antes de a máquina entrar em produção.
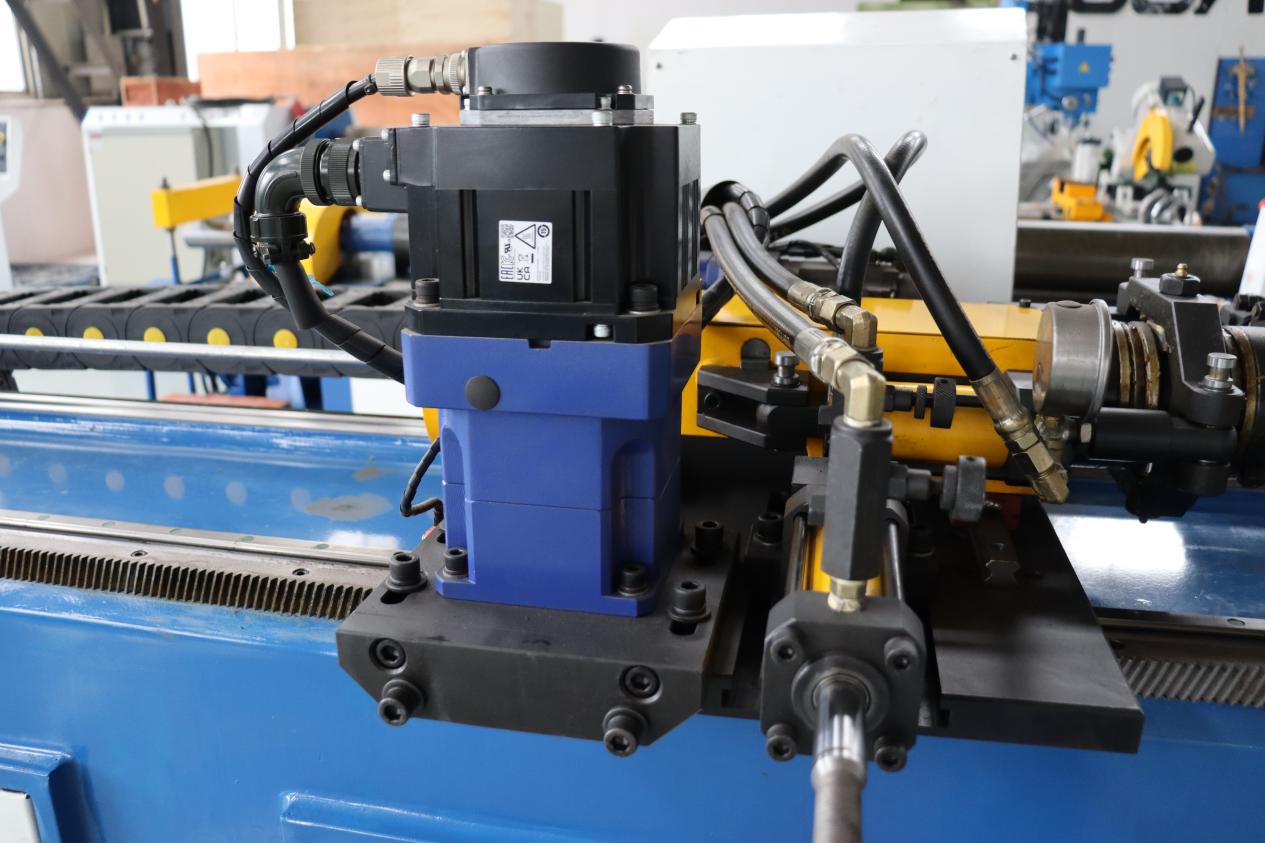
I. Após a instalação mecânica e antes da ligação à alimentação elétrica
Este é o primeiro ponto de verificação crítico. Verifique se todos os botões de parada de emergência (E-stop) estão corretamente ligados e funcionam de forma confiável. Pressionar qualquer botão E-stop deve interromper imediatamente a alimentação da máquina, parando instantaneamente todos os movimentos acionados por sistema hidráulico ou servo. Os sistemas E-stop podem parecer funcionais durante a operação rotineira, mas uma falha no momento em que forem realmente necessários pode ter consequências graves.
Simultaneamente, inspecione as portas de segurança, cortinas de luz e interruptores de intertravamento. Abrir uma porta de segurança deve desabilitar completamente todos os movimentos da máquina. Se a máquina ainda puder se mover com uma proteção aberta, há uma falha no circuito de segurança que deve ser corrigida antes de prosseguir.
II. Durante a inicialização da alimentação
Após a energização, acesse o sistema de controle e verifique a existência de quaisquer alarmes relacionados a circuitos de segurança, acionamentos servo ou sistemas hidráulicos. Mesmo advertências leves durante a fase de inicialização podem indicar erros de fiação ou configurações incorretas de parâmetros.
Teste novamente os botões de parada de emergência enquanto a máquina estiver ligada. A resposta deve ser instantânea, e o controlador deve indicar claramente que uma parada de emergência foi acionada. Qualquer atraso ou sinalização inconsistente sugere que o circuito de segurança necessita de ajuste ou reparo.
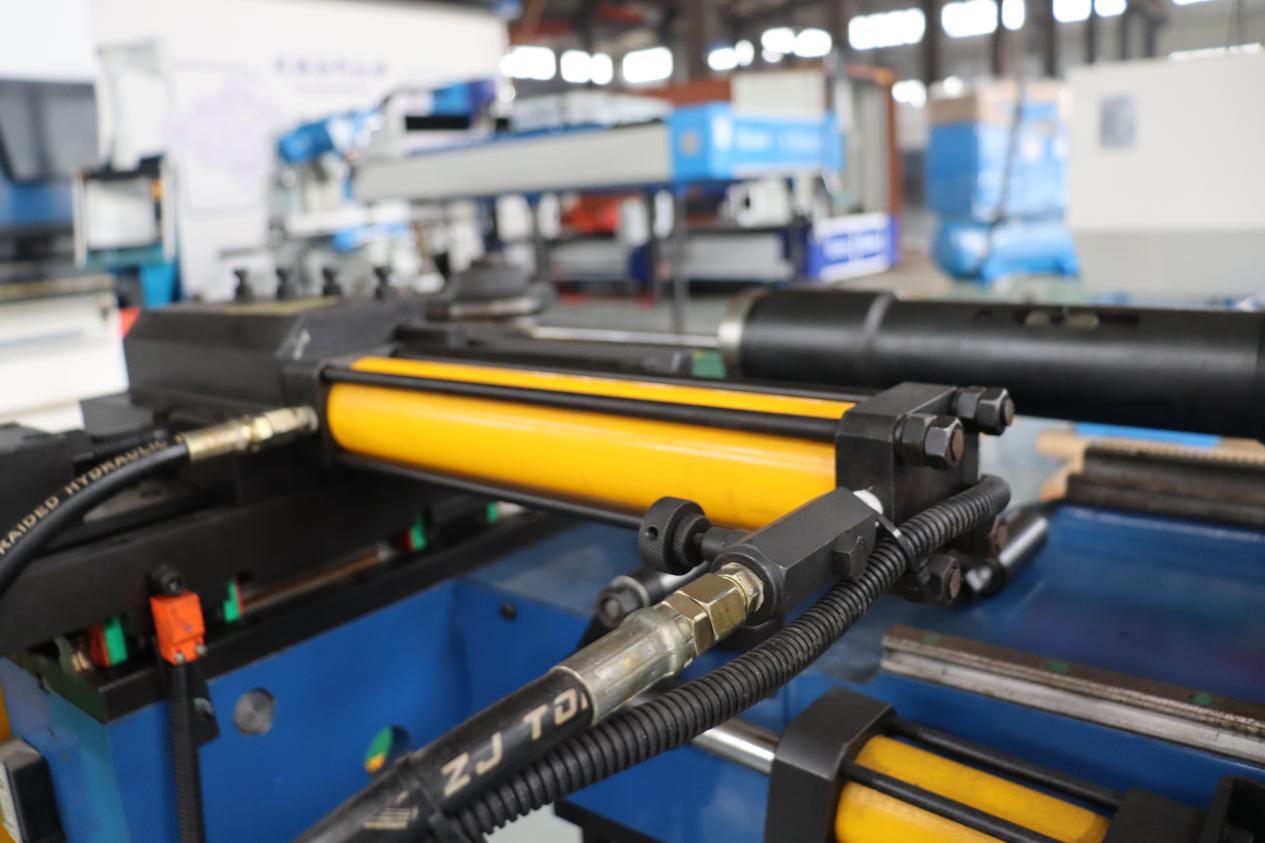
III. Antes da Primeira Dobragem Experimental
Antes de executar quaisquer programas de dobramento de tubos, verifique os limites de movimento de cada eixo. Desloque manualmente cada eixo e acione uma parada de emergência para garantir que a máquina pare corretamente. Este passo ajuda a prevenir colisões entre o braço de dobramento, as matrizes de fixação e as matrizes de pressão durante a produção real.
Além disso, confirme que a pressão hidráulica e o torque do servo permanecem dentro dos limites seguros quando uma parada de emergência é acionada. A pressão deve ser liberada suavemente, sem recuo súbito ou movimento retardado após a parada da máquina — uma medida que protege tanto o equipamento quanto os operadores.
IV. Após a Primeira Execução Experimental
Realize outra verificação do botão de parada de emergência após a primeira curvatura de ensaio sob carga. Este teste verifica o funcionamento do botão de parada de emergência enquanto a máquina está sujeita às forças reais de curvatura. A máquina de curvar tubos deve parar com segurança sem deformar o tubo, sobrecarregar o mandril ou danificar as ferramentas. O desempenho do botão de parada de emergência sob carga frequentemente revela problemas que poderiam passar despercebidos durante testes sem carga.
Por fim, verifique os procedimentos de reinicialização e reinício após uma parada de emergência. A máquina não deve reiniciar automaticamente; é necessário um reinício manual e uma confirmação. Durante a fase inicial de instalação, procedimentos inadequados de reinício são uma fonte comum de risco.
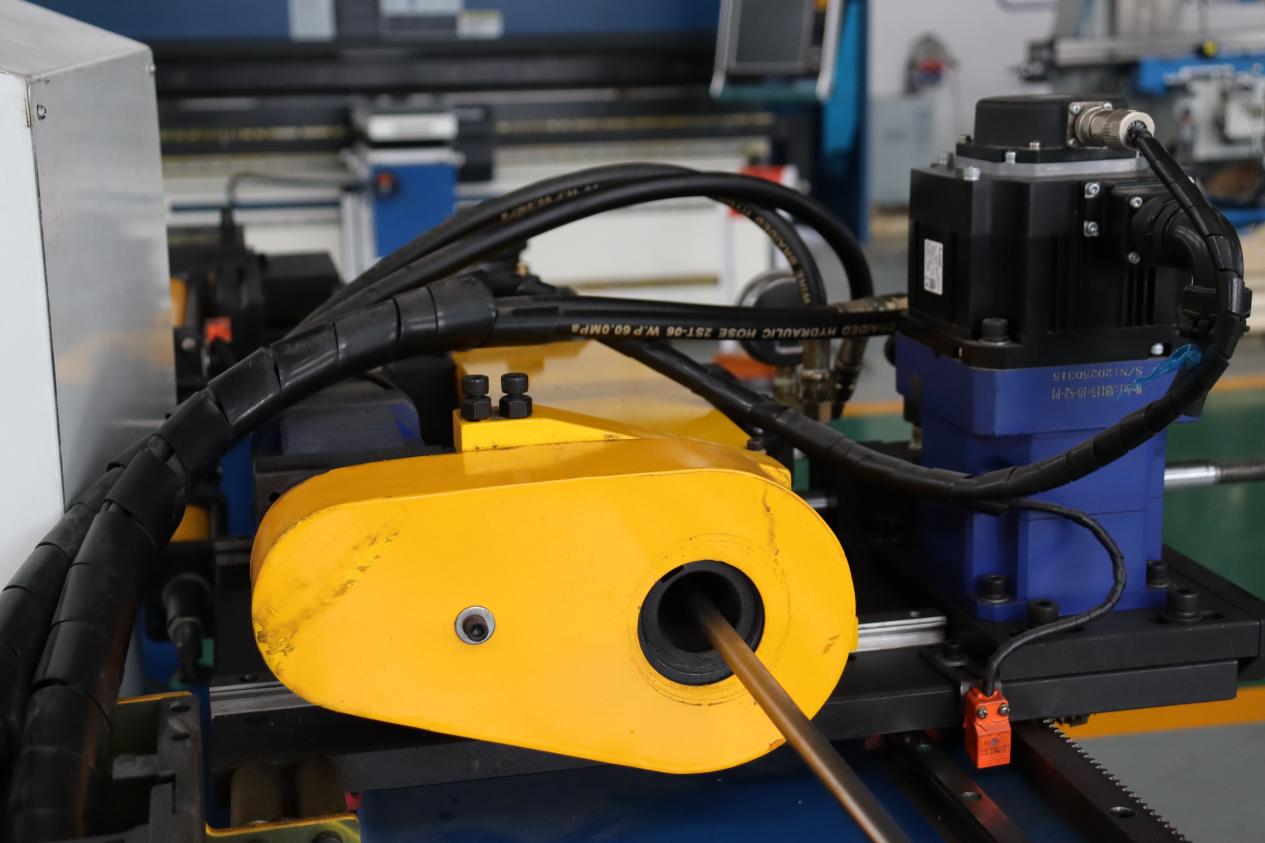
V. Durante a Primeira Semana de Operação
Uma inspeção de acompanhamento deve ser agendada após os operadores concluírem seu treinamento. No decorrer da operação real, operadores novos podem identificar problemas — como a localização inconveniente de um botão de parada de emergência ou um tempo de resposta inadequado — e seus comentários podem ajudar a aperfeiçoar os protocolos de segurança.
Vibrações e movimentos repetitivos durante a fase inicial de produção podem causar afrouxamento de terminais elétricos ou interruptores mecânicos. Uma reinspeção realizada na primeira semana permite a detecção precoce desses problemas — incluindo desgaste, desalinhamento ou instabilidade de sinal — antes que comprometam o desempenho em segurança.
Além disso, verificações devem ser realizadas após quaisquer alterações de software ou parâmetros.
Após qualquer atualização de software, modificação de parâmetros ou otimização de programa, é essencial verificar se a lógica de segurança não foi afetada inadvertidamente. A função de parada de emergência no modo automático, em particular, deve ser testada separadamente — pois a resposta da parada de emergência no modo manual não reflete necessariamente seu desempenho durante um ciclo de produção automatizado.
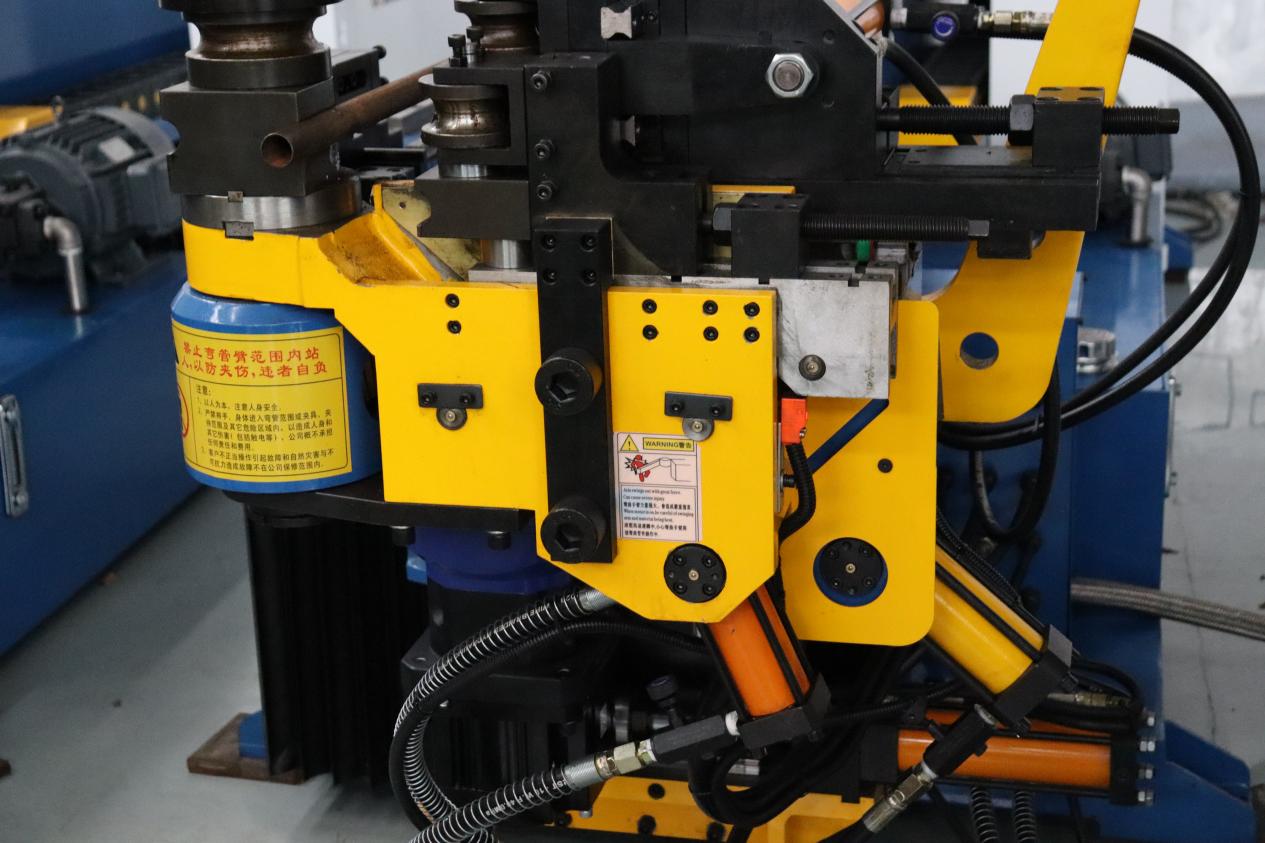
O momento e o conteúdo das inspeções de emergência após a instalação são igualmente importantes. Ao verificar cada etapa crítica, desde a instalação até a produção inicial, os riscos à segurança serão significativamente reduzidos, falhas precoces poderão ser detectadas antecipadamente e a precisão prolongada na curvatura de tubos será mais garantida.

