





O que causa erros dimensionais no corte a laser em máquinas CNC?
O erro de dimensão no corte a laser é uma dor de cabeça frequente para fabricantes que contam com máquinas CNC de corte a laser para produção precisa. Se você perceber que suas peças acabadas já não correspondem às dimensões planejadas, provavelmente está se perguntando qual é a origem desses erros e como corrigi-los. Na minha experiência, tais erros podem ser atribuídos a problemas de calibração, componentes desgastados, configurações de corte inadequadas, distorção térmica ou falhas no programa. Abaixo, listo as causas mais comuns de erro de dimensão no corte a laser e apresento soluções práticas que melhoram a precisão do corte, reduzem o desperdício de material e mantêm a qualidade da produção consistente.
Conhecendo o Erro de Dimensão no Corte a Laser
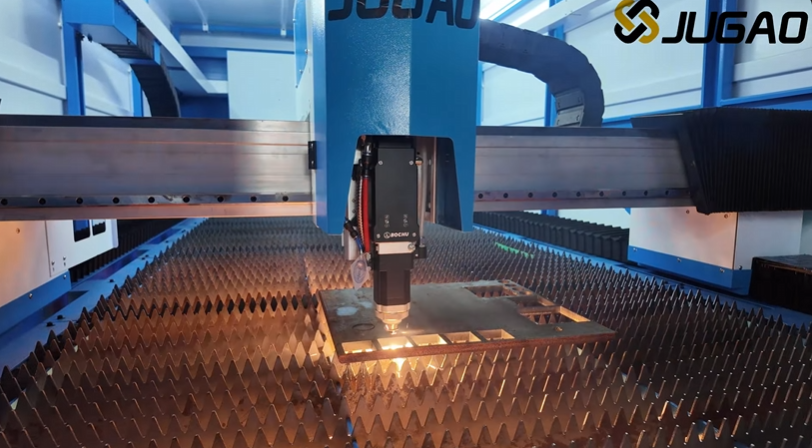
O Significado de um Erro de Dimensão no Corte a Laser
Um Erro de Dimensão no Corte a Laser ocorre quando o tamanho real de uma peça cortada não corresponde aos valores especificados no programa CNC. Até mesmo uma pequena discrepância pode causar dificuldades de montagem, reduzir a qualidade do produto e elevar os custos de produção.
Os erros de dimensão habituais são:
Peças que ficam maiores do que o planejado
Peças que ficam menores do que o planejado
Diâmetros de furos que variam
Posições ligeiramente deslocadas
Contornos cujas dimensões são irregulares
Identificar onde esses erros têm origem é o primeiro passo para corrigi-los.
Por que ocorrem erros de dimensão no corte a laser
Peças de acionamento desgastadas
Com o tempo, componentes como trilhos-guia, parafusos de esferas, engrenagens e rolamentos desgastam-se. Esse desgaste gera folga e erros de posicionamento.
Os sinais de advertência são:
Erros de dimensão que reaparecem repetidamente
Peças cortadas que não são uniformes
Repetibilidade fraca
Verificar regularmente as peças em movimento ajuda a manter a precisão do posicionamento.
Calibração incorreta
Quando a calibração está errada, o sistema CNC pode interpretar de forma equivocada a posição real da máquina.
O problema geralmente reside em:
Motores de Servo
Codificadores lineares
Parâmetros de escala dos eixos
Configurações da posição de origem
Um pequeno deslize na calibração pode alterar o tamanho da peça final de forma perceptível.
Configurações de corte inadequadas
Potência do laser, velocidade de corte, posição do foco e configurações do gás auxiliar determinam todos a largura do sulco e o quão precisas são as dimensões.
Alguns exemplos:
Potência excessiva do laser torna o sulco mais largo
Foco inadequado resulta em bordas irregulares
Velocidade incorreta derrete uma quantidade excessiva de material
Parâmetros ajustados com precisão são essenciais para um corte exato.
Expansão térmica e deformação do material
O calor gerado durante o corte faz com que o material se expanda temporariamente.
O que afeta a deformação térmica:
Espessura do Material
Tipo de Material
Sequência de corte
Geometria da Peça
Chapas grandes e materiais finos são os mais suscetíveis a alterações dimensionais causadas pelo calor.
O material está na posição incorreta
Se a chapa metálica se deslocar parcialmente durante o corte, as dimensões finais podem não corresponder aos valores programados.
Causas prováveis são:
Fixação insuficiente
Mesas de trabalho não planas
Carregamento incorreto da chapa
Manter o material firmemente fixo é essencial para um trabalho preciso.
Identificar a origem do erro dimensional no corte a laser
Etapa 1: Confirmar a Calibração
Normalmente começo certificando-me de que a calibração da máquina está correta.
Verificar:
Precisão do deslocamento dos eixos
Feedback de encoder
Posicionamento servo
Pontos de referência
Utilizar equipamentos de medição de precisão para verificar se o movimento da máquina segue os comandos do programa.
Etapa 2: Examinar as Peças Mecânicas
Verificar todas as peças móveis quanto a sinais de desgaste.
Dar atenção especial a:
Guias lineares
Rolamentos de esferas
Rolamentos
Sistemas de cremalheira e pinhão em aço inoxidável
Folga excessiva ou desgaste podem alterar diretamente a precisão dimensional.
Etapa 3: Rever as Configurações de Corte
Compare as configurações de corte atualmente em uso com os valores recomendados.
Verificar:
Potência do laser
Velocidade de corte
Posição de Foco
Pressão do gás
Cortes experimentais podem revelar problemas ligados a parâmetros em pouco tempo.
Etapa 4: Meça a largura do sulco
A largura do sulco tem influência direta nas dimensões finais.
Para verificar se a largura do sulco permanece estável:
Execute um corte experimental.
Faça leituras da largura do sulco em diversos pontos.
Compare essas leituras com a compensação programada.
Altere a compensação da largura do sulco, se necessário.
Uma largura de sulco constante é a base para dimensões precisas das peças.
Etapa 5: Observe o quão plano é o material
Chapas deformadas ou irregulares podem deslocar a posição focal durante o corte.
Procure por:
Curvatura da chapa
Irregularidades na superfície
Suporte mal configurado
Material plano mantém as condições de corte constantes.
Hábitos adequados que reduzem o erro dimensional no corte a laser
Realize manutenção periódica
A manutenção preventiva mantém os componentes da máquina operando dentro de seus limites normais.
A manutenção deve incluir:
Lubrificação dos trilhos-guia
Verificação dos rolamentos
Observação do desgaste do fuso de esferas
Limpeza dos componentes ópticos
Uma máquina bem cuidada fornece resultados mais uniformes.
Aperfeiçoar o programa CNC
Erros no programa podem levar a alterações nas dimensões que você não esperava.
Revisar:
Configurações de entrada e saída
Valores de compensação de kerf
Sequência de corte
Parâmetros de processamento de cantos
Obter o programa certo é tão importante quanto o estado da máquina.
Gerenciar o ambiente de corte
O que rodeia a máquina pode afetar sua precisão de funcionamento.
Relógio:
Temperatura ambiente
Níveis de umidade
Estabilidade do piso
Vibração da máquina
Condições operacionais estáveis resultam em dimensões mais consistentes.
Manusear o material corretamente
Carregar e fixar o material adequadamente reduz a probabilidade de deslocamento da chapa.
Hábitos sensatos incluem:
Fixar o material de forma uniforme
Usando superfícies de apoio limpas
Confirmando o alinhamento da chapa antes do corte
Um bom manuseio do material mantém a precisão elevada durante todo o trabalho.
Perguntas frequentes
O que normalmente está por trás do erro dimensional no corte a laser?
As causas mais comuns são problemas de calibração na máquina, peças móveis desgastadas, configurações de corte incorretas e valores de compensação de kerf imprecisos.
Trilhos-guia desgastados podem alterar a precisão dimensional?
Sim. Trilhos-guia desgastados introduzem erros de posicionamento e reduzem a repetibilidade, resultando em dimensões de peças inconsistentes.
Com que frequência uma máquina CNC de corte a laser precisa ser calibrada?
Isso depende da intensidade de uso da máquina, mas recomendo verificar a calibração a cada poucos meses e novamente após qualquer manutenção significativa.
A espessura do material afeta a precisão dimensional?
Sim. Materiais mais espessos geralmente geram ranhuras mais largas e maiores efeitos térmicos, portanto exigem configurações de corte e compensações diferentes.
Conclusão
Um Erro de Dimensão no Corte a Laser pode resultar de peças desgastadas, problemas de calibração, configurações de corte inadequadas, distorção térmica, posicionamento incorreto do material ou erros no programa. Ao inspecionar sistematicamente cada componente da máquina, verificar a calibração, ajustar os parâmetros de corte e manter condições operacionais estáveis, é possível melhorar significativamente a precisão dimensional. Manutenção regular, compensação adequada da ranhura (kerf) e controle rigoroso do processo são fundamentais para obter resultados de corte a laser de alta precisão. Caso precise de mais assistência quanto à precisão dimensional ou deseje ajustar sua máquina CNC de corte a laser, entre em contato com a equipe técnica da JUGAO para suporte e orientação profissionais.

