





O raio de curvatura da sua máquina de dobramento de tubos está incorreto? Não basta apenas ajustar o programa; verifique primeiramente estas áreas.
Quando o raio dos tubos dobrados flutua ou não corresponde aos desenhos, a primeira reação de muitas pessoas é modificar o programa. No entanto, com frequência o problema não está no programa, mas sim nas seguintes áreas.
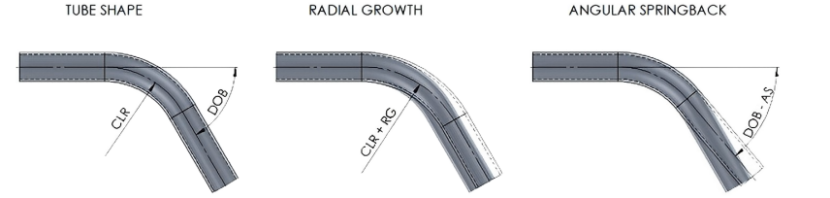
1. Seleção incorreta do raio da matriz de dobragem – O erro mais básico
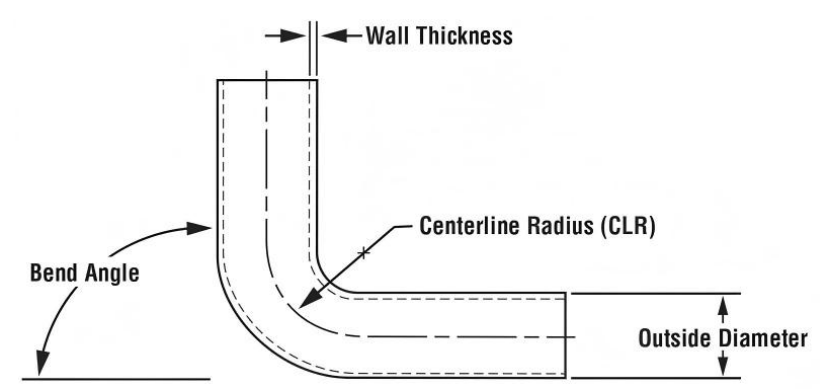
O raio da ranhura da matriz de dobragem determina o raio de dobragem do tubo. Utilizar uma matriz inadequada tornará inúteis quaisquer ajustes.
Solução: Certifique-se de que o valor R na matriz corresponda ao desenho. Alterar o diâmetro do tubo exige a troca da matriz; não faça concessões.
2. Compensação insuficiente da recuperação elástica – Incompatibilidade de materiais
O tubo sofrerá uma leve recuperação elástica após a curvatura, resultando em um raio real maior que o raio da matriz. Aços de alta resistência e aços inoxidáveis apresentam uma recuperação elástica particularmente acentuada.
Solução: Meça o raio real após uma curvatura de teste e aumente o ângulo de curvatura no programa (por exemplo, curvar de 90 ° para 92 °). Registre os valores de compensação da recuperação elástica para diferentes materiais para uso futuro.
3. Posição incorreta do mandril – Colapso inevitável em raios pequenos
Em tubos de parede fina com uma relação R/D inferior a 3, o lado interno colapsará inevitavelmente sem o uso de um mandril ou com extensão insuficiente do mandril, resultando em um raio deformado.
Solução: Alinhe o centro do primeiro soquete esférico do mandril de extremidade esférica com o ponto tangente da matriz de dobragem, posicionando-o 0,5–1,5 mm antes desse ponto. Um avanço excessivo arranhará a parede interna; um avanço insuficiente não fornecerá suporte adequado. 4. Folga excessiva entre a matriz anti-rugas e a matriz de dobragem – Desvio do raio após formação de rugas
As rugas internas alteram o fluxo do material, fazendo com que o raio real de dobragem se desvie.
Solução: Ajuste a folga entre a matriz anti-rugas e a matriz de dobragem para 0,1–0,2 mm (espessura de uma folha de papel A4), garantindo um encaixe justo sem travamento.
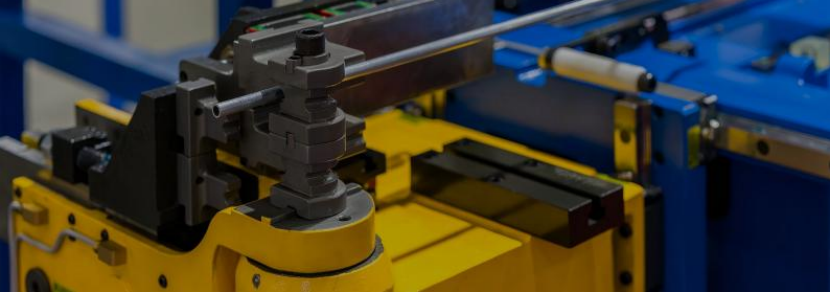
6. Força de fixação insuficiente – Escorregamento do tubo
Se a força de fixação for insuficiente, o tubo escorrega dentro da matriz de dobragem, resultando em um raio de dobragem maior que o definido.
Solução: Aumente gradualmente a pressão de fixação até que não haja marcas de escorregamento na superfície do tubo. Simultaneamente, limpe a superfície de trabalho da matriz de fixação.
6. Velocidade de dobragem Excessivamente Alta – Deformação insuficiente
Velocidade excessiva impede o fluxo uniforme do material, levando a um raio instável.
Solução: Reduza a velocidade para 30%–50%, especialmente em curvas de pequeno raio.
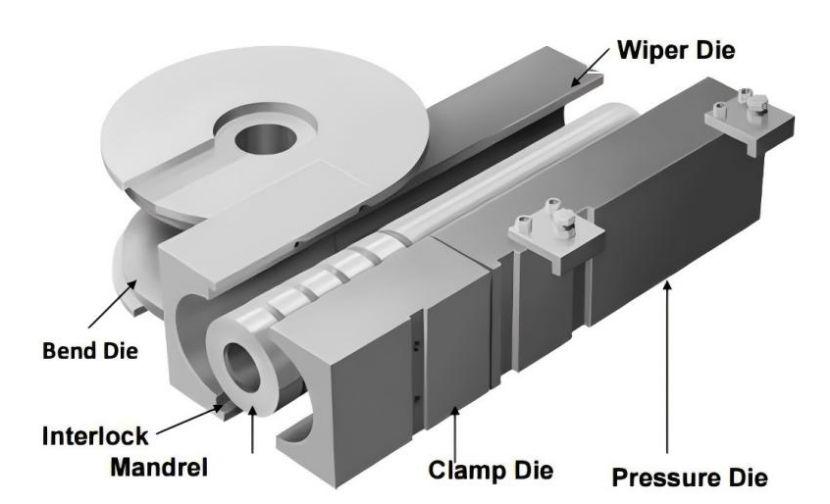
7. Desgaste da Matriz – Perda de Precisão em Matrizes Antigas
O desgaste do canal da matriz de dobramento reduz o encaixe do tubo, resultando naturalmente em um raio impreciso.
Solução: Inspecione regularmente as superfícies de trabalho da matriz; se o desgaste exceder a tolerância, realize a reparação ou substituição.
Sequência Rápida de Solução de Problemas
1. Verifique o valor R da matriz → 2. Meça a recuperação elástica e corrija a sobredobragem → 3. Ajuste a posição do mandril → 4. Ajuste a folga da matriz anti-rugas → 5. Verifique a força de fixação → 6. Realize um teste de dobra em velocidade reduzida → 7. Substitua a matriz desgastada
Se o raio de dobramento for impreciso, há 70% de probabilidade de que o problema esteja na matriz e no mandril; não se concentre apenas no ajuste do programa.

