





Dlaczego próba uruchomienia maszyny do gięcia rur jest kluczowa po jej instalacji?
Maszyna została zainstalowana, okablowanie zostało wykonane, a wypoziomowanie zakończone. Wszystko wygląda na gotowe do uruchomienia, ale prawdziwym testem jakości instalacji nie jest moment włączenia zasilania — jest nim pierwsze wygięcie rury przez maszynę.
Wiele błędów montażu pozostaje niewidocznych, gdy maszyna pracuje bez obciążenia; problemy ujawniają się dopiero wtedy, gdy maszyna jest obciążona i aktywnie gięcie rur. Dokładnie to jest celem próbnego uruchomienia: stanowi ono ostatnią możliwość kompleksowej weryfikacji przed rozpoczęciem pełnoskalowej produkcji. Wykrywanie i rozwiązywanie problemów na tym etapie minimalizuje koszty i znacznie ułatwia wprowadzanie korekt.
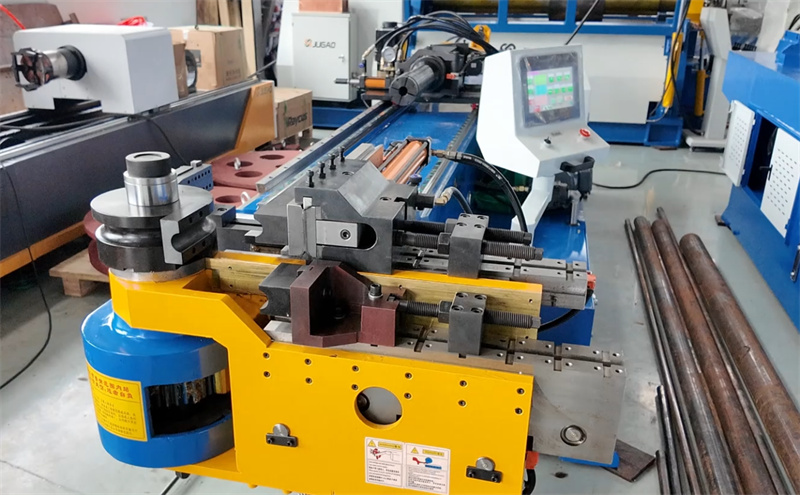
Co sprawdza próbnego uruchomienie?
Są to cztery kluczowe obszary: ogólna stabilność maszyny, zgodność dokładności i powtarzalności gięcia z normami, dopasowanie narzędzi do rury oraz integralność systemów mechanicznych i elektrycznych związanych z montażem.
Choć te cele mogą wydawać się proste, każdy z nich ma bezpośredni wpływ na przyszłą wydajność produkcji i jakość wyrobów. Szczególnie istotna jest powtarzalność — wyprodukowanie jednej zgodnej rury nie stanowi trudności; prawdziowym wyzwaniem jest zapewnienie, że *każda* rura spełnia wymagane standardy.
Sprawdź dwie rzeczy przed rozpoczęciem
Po pierwsze sprawdź poziomowanie i zakotwiczenie maszyny. Ponownie zbadaj łożysko maszyny i główną ramę za pomocą precyzyjnego poziomu, aby upewnić się, że poziom jest w dopuszczalnym zakresie. Śruby kotwiące muszą być dokręcone równomiernie zgodnie ze specyfikacją; unikaj nierównomiernego napięcia. Nierównomierne zakotwiczenie może łatwo prowadzić do drgań i przesunięć podczas próbnego uruchomienia.
Po drugie sprawdź połączenia elektryczne i hydrauliczne. Zweryfikuj napięcie zasilania i równowagę faz, zapewnij niezawodne uziemienie oraz sprawdź układ przewodów hydraulicznych i połączeń pod kątem wycieków. Niestabilne zasilanie lub nawet drobne wycieki hydrauliczne mogą wpływać na sterowanie serwonapędem oraz spójność gięcia podczas procesu próbnego wytwarzania.
Próbną produkcję przeprowadza się w kilku etapach
Krok pierwszy: Praca bez obciążenia. Wykonaj cykl wszystkich osi, urządzeń zaciskowych, trzpieni i ruchów obrotowych bez umieszczonej rury. Uważnie nasłuchuj nietypowych dźwięków, wibracji lub szczypania. Takie objawy zwykle wskazują na problemy z wyjustowaniem lub nieprawidłowe dokręcenie – usterki, które łatwo usunąć na tym etapie.
Krok drugi: Test prostego gięcia. Rozpocznij od jednego gięcia przy użyciu standardowego promienia i krótkiego odcinka rury. Jeśli występują problemy z montażem, nawet tak proste gięcie ujawni je poprzez odchylenia kątowe, zadrapania na powierzchni lub nieoczekiwane odbicie sprężynowe.
Krok trzeci: Sprawdzenie dokładności i powtarzalności. Giń ten sam element wielokrotnie i porównaj wyniki. Jeśli kąty różnią się od elementu do elementu, możliwe przyczyny obejmują niedoskonałe poziomowanie maszyny, niewłaściwe wyjustowanie narzędzi lub naprężenia resztkowe w ramie maszyny powstałych podczas procesu instalacji. Znacznie łatwiej rozwiązać te problemy teraz niż po rozpoczęciu pełnoskalowej produkcji.
Typowe problemy z instalacją podczas produkcji próbnej
Niezgodność między narzędziem a osią środkową maszyny. Jest to jedna z najczęstszych usterek występujących w trakcie produkcji próbnej, często spowodowana nieprawidłową instalacją głowicy gięcia lub błędami w konfiguracji narzędzi. Objawami są: owalność rury, nieregularne cienienie ścianki oraz ślady narzędzi na powierzchni.
Niewystarczająca siła docisku lub nieprawidłowe położenie mandrela. Poślizg rury lub jej pomarszczenie podczas testowych gięć mogą wydawać się problemami procesowymi, ale najczęściej wynikają one z błędów montażu i niedoskonałej regulacji. W przypadku prawidłowo zainstalowanej maszyny reakcja na precyzyjną korektę parametrów jest przewidywalna.
Wibracje lub hałas pod obciążeniem. Wibracje podczas gięcia stanowią wyraźny sygnał ostrzegawczy, zwykle wskazujący na problemy z zakotwieniem, nieregularny kontakt z podłożem lub luźne połączenia mechaniczne pozostawione po instalacji. Przeprowadzenie produkcji próbnej pod obciążeniem to najszybszy sposób na wykrycie tych usterek.
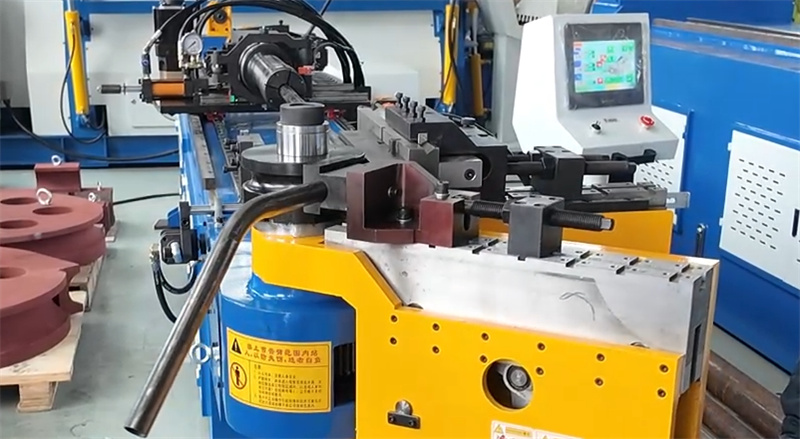
Zasady precyzyjnej korekty parametrów
Unikaj używania maksymalnej prędkości podczas produkcji próbnej. Powolne, kontrolowane ruchy umożliwiają lepsze obserwowanie stanu pracy maszyny i ułatwiają rozróżnienie problemów zainstalowania od problemów związanych z ustawieniem procesu. Zwiększaj stopniowo ciśnienie i prędkość dopiero po potwierdzeniu, że wszystko działa poprawnie.
Dokładność obrotu i podawania to kluczowe wskaźniki prawidłowej instalacji. Odchylenia zaobserwowane podczas produkcji próbnej zwykle wskazują na konieczność dostosowania wyrównania enkodera lub instalacji mechanicznej.
Kilka najczęściej zadawanych pytań
Jak długo trwa próba eksploatacji?
Trwa ona tak długo, aż dokładność gięcia i powtarzalność pozostaną stabilne w wielu cyklach. W zależności od złożoności detalu może to potrwać od kilku godzin do kilku dni.
Czy próba eksploatacji pozwala wykryć wszystkie błędy instalacji? Nie każdy problem ujawni się natychmiast, ale jest to najskuteczniejsza metoda identyfikacji głównych problemów mechanicznych, elektrycznych i związanych z wyrównaniem przed rozpoczęciem pełnoskalowej produkcji.
Z jakich materiałów wykonuje się próbne uruchomienie?
Należy używać tej samej partii materiału, która ma być stosowana w rzeczywistej produkcji. Różne materiały mają różne właściwości gięcia; użycie innych materiałów sprawiłoby, że wyniki próbne byłyby bezwartościowe.
Próbne uruchomienie nie jest jedynie formalnością. Jest to najlepsza okazja do wcześniejszego wykrycia błędów montażu oraz zapewnienia długotrwałej dokładności gięcia. Wczesne ujawnianie problemów i ich rozwiązywanie zapewnia płynny przebieg produkcji.

