





Dlaczego podczas pracy pojawia się hałas prowadnic w maszynach do cięcia laserowego?
Podczas eksploatacji maszyny do cięcia włóknami optycznymi jednym z powtarzających się elementów codziennej konserwacji jest hałas prowadnic w maszynach do cięcia laserem. Ten hałas to więcej niż tylko uciążliwość – zwykle wskazuje na wczesne objawy zużycia części, niedobór smaru lub przesunięcie ustawienia. Jeśli chcesz dowiedzieć się, dlaczego się pojawia i jak go usunąć, trafiłeś w odpowiednie miejsce. W niniejszym artykule przedstawiam główne przyczyny hałasu prowadnic oraz skuteczne sposoby jego eliminacji, dzięki którym maszyna będzie działać płynnie, stabilnie i cicho.
Zrozumienie hałasu prowadnic
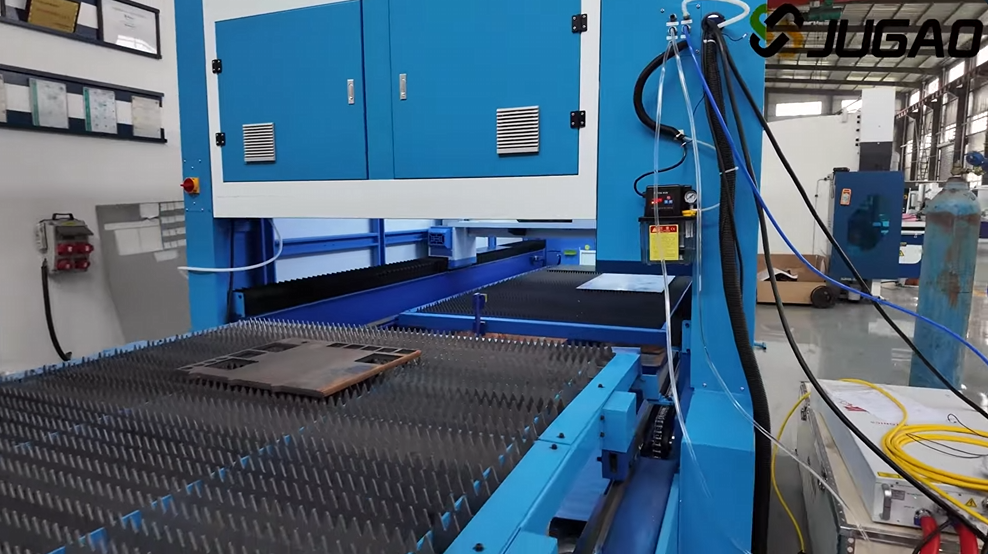
Co dokładnie oznacza hałas prowadnic?
Hałas szyny prowadzącej to określenie nietypowych dźwięków, takich jak piski, trzaski lub drgania, pochodzących od głowicy tnącej podczas jej przesuwania się wzdłuż szyn liniowych. Te dźwięki wskazują na wzrost tarcia lub utratę stabilności systemu ruchu.
Dlaczego ma to znaczenie w maszynie laserowej
Gdy pojawia się hałas szyny prowadzącej w krojonicy laserowej, często obniża on dokładność cięcia, czyni ruch mniej płynnym oraz przyspiesza zużycie kluczowych elementów, takich jak szyny liniowe i łożyska.
Co powoduje hałas szyny prowadzącej
Brak odpowiedniego smarowania szyn liniowych
Najczęstszą przyczyną jest niewłaściwe smarowanie. Bez wystarczającej ilości smaru lub działającej warstwy olejowej metal styka się z metalem, tarcie rośnie, a podczas ruchu części pojawiają się dźwięki.
Wnikanie pyłu i drobinków metalu
Cięcie naturalnie generuje pył oraz drobne cząstki metalu. Gdy osadzają się one na szynach, utrudniają płynne ślizganie się i powodują nietypowe dźwięki.
Niewłaściwe ustawienie lub montaż szyn
Nieprawidłowa instalacja lub długotrwała wibracja mogą spowodować przesunięcie szyn z pozycji. Obciążenie rozkłada się wtedy nieregularnie, co przejawia się hałasem i drgającym ruchem.
Zużyte łożyska lub bloki suwakowe
Po długim użytkowaniu liniowe łożyska i bloki suwakowe zaczynają się zużywać. Powstaje luz, a podczas szybkiego ruchu głowicy pojawiają się wibracje i hałas.
Luźne elementy mocujące lub drgania ramy
Śruby lub śruby montażowe, które nie są dobrze dokręcone, mogą powodować silniejsze drgania całego systemu szyn, a hałas staje się głośniejszy podczas szybkich przejść cięcia.
Praktyczne sposoby zmniejszenia hałasu szyn prowadzących
Regularne smarowanie
Zawsze zalecam stosowanie odpowiedniego smaru w ustalonych odstępach czasu. Przed nałożeniem smaru dokładnie odczyść szyny, aby zapobiec mieszaniu brudu ze smarem.
Częste czyszczenie systemu szyn
Używaj przemysłowych ściereczek lub sprężonego powietrza do usuwania pyłu i wiórków metalu z powierzchni szyn. Czyste szyny znacznie zmniejszają hałas wynikający z tarcia.
Sprawdź i ponownie wyrównaj szyny
Regularnie sprawdzaj prostoliniowość i równoległość szyn. Jeśli ustawienie jest nieprawidłowe, przekalibruj system zgodnie ze specyfikacją producenta.
Szybko wymieniaj zużyte części
Gdy łożyska lub bloki ślizgowe zaczynają pokazywać oznaki zużycia, natychmiast je wymień, aby zapobiec pogorszeniu się uszkodzeń i wzrostowi poziomu hałasu.
Dokręć elementy mechaniczne
Upewnij się, że każdy śrubowy element montażowy, śruba szyny oraz połączenie konstrukcyjne są dobrze dokręcone, aby zmniejszyć hałas powodowany przez drgania.
Dobre praktyki konserwacji zapewniające długotrwałą stabilność
Ustal harmonogram regularnych przeglądów
Zalecam tygodniowe sprawdzanie szyn kierowniczych pod kątem smarowania, czystości oraz stanu mechanicznego, aby niewielkie problemy nie nasilały się.
Obserwuj sposób działania maszyny
Praca z zbyt dużą prędkością, przeciążanie stołu lub praca na niestabilnej podstawie może powodować nadmierny naprężenie szyn prowadzących. Przestrzeganie zalecanych limitów pomaga zmniejszyć poziom hałasu.
Używaj dobrych smarów i części
Inwestycja w wysokiej jakości prowadnice liniowe i smary przekłada się na bardziej stabilną wydajność w dłuższej perspektywie oraz wyraźne obniżenie poziomu hałasu szyn prowadzących w maszynach do cięcia laserem.
Najczęściej zadawane pytania
Czy hałas szyn prowadzących w maszynach do cięcia laserem jest niebezpieczny dla urządzenia?
Tak. Jeśli pozostawiony bez interwencji przez zbyt długi czas, może prowadzić do większego zużycia, gorszej dokładności i ostatecznie do uszkodzenia szyny lub łożyska.
Czy mogę nadal korzystać z maszyny, jeśli pojawi się hałas?
Najlepiej tego nie robić. Hałas zwykle wskazuje na tarcie lub niewłaściwe ustawienie, które z czasem pogarsza się przy dalszej eksploatacji.
Jak często należy smarować szyny prowadzące?
Częstotliwość zależy od intensywności użytkowania, ale w normalnych warunkach pracy dobrym rythmem jest smarowanie co jeden–dwa tygodnie.
Wniosek
Wczesne radzenie sobie z hałasem prowadnic tnącego laserem jest kluczowe dla zachowania precyzji, stabilności oraz długowieczności maszyny. Regularne smarowanie, czyszczenie prowadnic, korekcja ich ustawienia oraz wymiana zużytych części pozwolą wyraźnie zmniejszyć hałas i poprawić ogólną wydajność.
Jeśli potrzebujesz dodatkowych porad technicznych lub pomocy w zakresie konserwacji, skontaktuj się z zespołem JUGAO. Z przyjemnością pomogę Ci utrzymać system cięcia laserowego w optymalnym stanie.

