





Jaka jest różnica między maszynami do spawania punktowego a maszynami do spawania laserowego?
W przetwórstwie i produkcji metalowej zarówno maszyny do spawania punktowego, jak i maszyny do spawania laserowego są powszechnie stosowanym sprzętem spawalniczym; jednak różnią się one znacznie pod względem zasad spawania, odpowiednich zastosowań, budowy urządzeń oraz metod produkcji.
Dla firm poszukujących producentów sprzętu spawalniczego pierwszym krokiem wobec różnorodnych opcji dostępnych na rynku jest zrozumienie różnic między spawaniem punktowym a spawaniem laserowym. Wybór sprzętu powinien opierać się na konkretnych cechach produktu oraz wymaganiach produkcyjnych, a nie wyłącznie na próbie określenia, który typ jest „lepszy”.
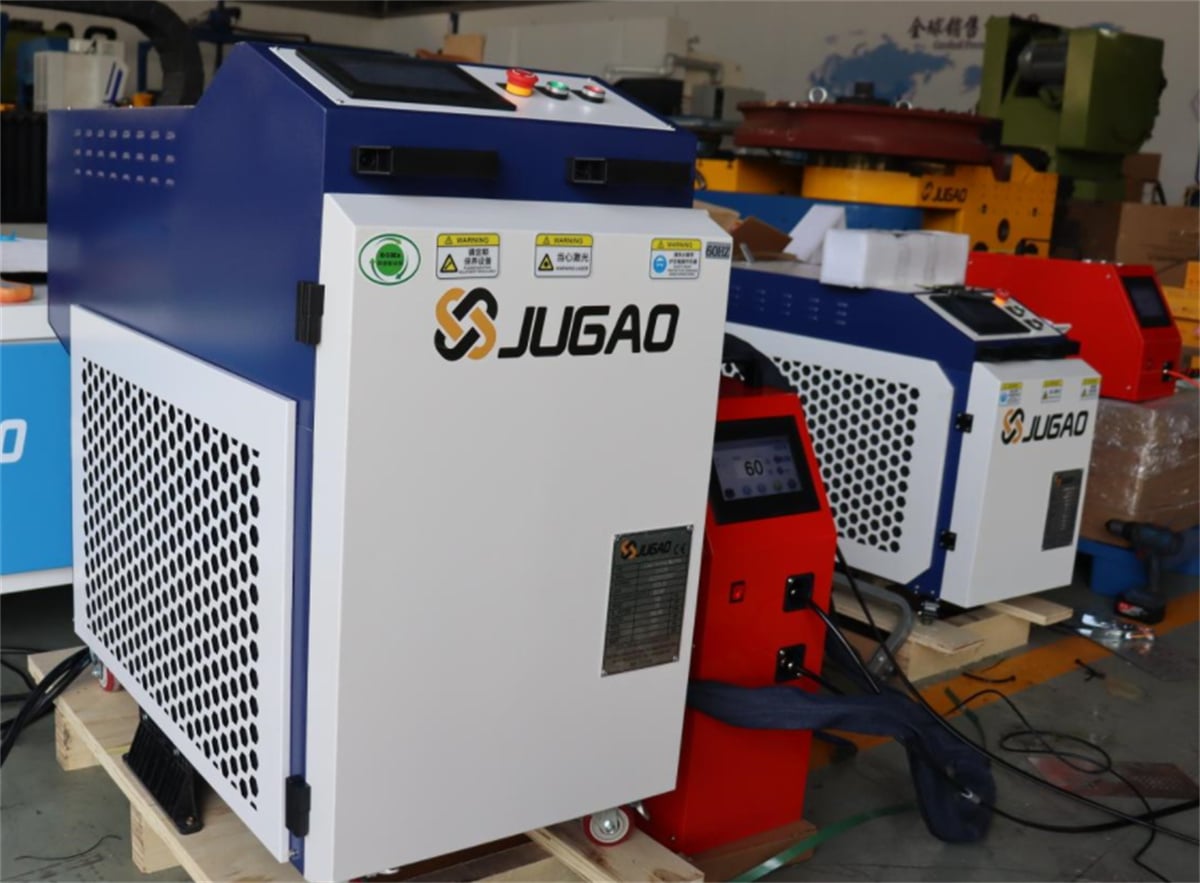
Jakie więc dokładnie różnice istnieją między maszynami do spawania punktowego a maszynami do spawania laserowego i w jakich sytuacjach każdy z tych typów jest najbardziej odpowiedni?
I. Różne zasady spawania
Maszyny do spawania punktowego to rodzaj sprzętu do spawania oporowego. Działają one głównie poprzez przyłożenie nacisku do przedmiotu obrabianego za pomocą elektrod, jednoczesne przepuszczanie prądu spawalniczego przez ten przedmiot oraz generowanie ciepła w obszarze styku, co prowadzi do utworzenia punktu spawu.
W związku z tym spawanie punktowe zwykle wymaga fizycznego kontaktu między elektrodami a przedmiotem obrabianym. Jest ono szczególnie odpowiednie dla produktów, które wymagają połączeń w określonych, stałych punktach.
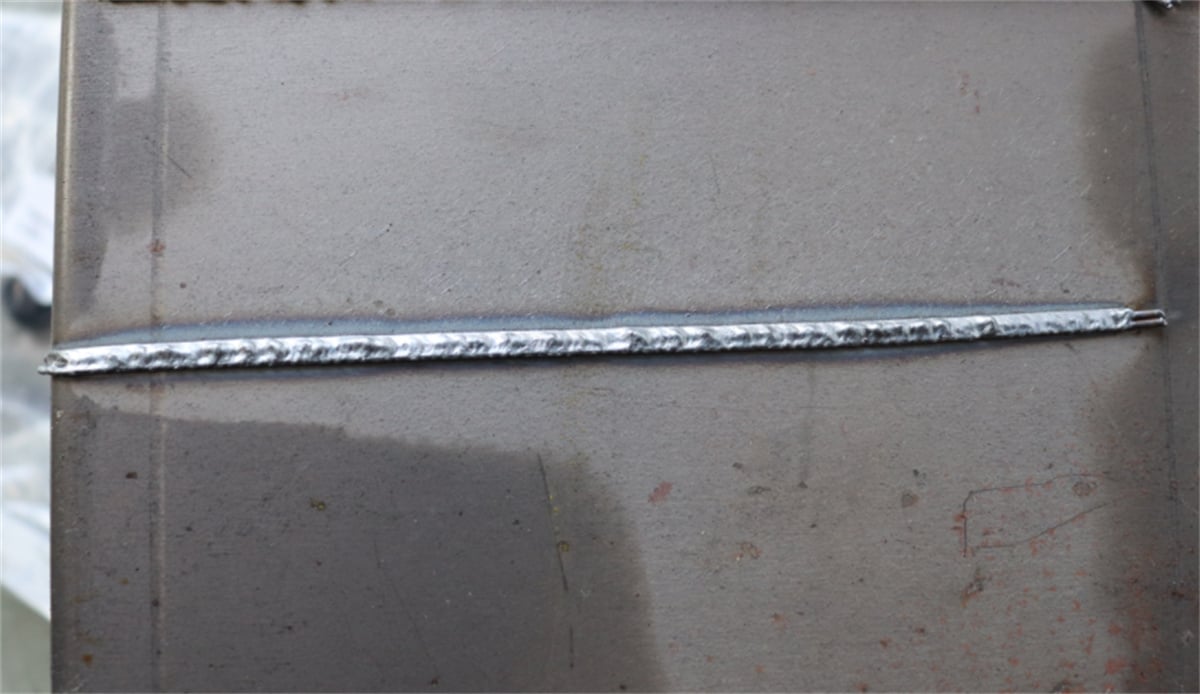
Maszyny do spawania laserowego z kolei wykorzystują wiązkę lasera o wysokiej gęstości energii skierowaną na powierzchnię materiału, powodującą szybkie stopienie strefy spawania i utworzenie szwu spawalniczego. W zależności od konstrukcji produktu spawanie laserowe może być wykonywane jako spawanie ciągłe, spawanie punktowe lub spawanie wzdłuż określonej ścieżki.
W skrócie:
Spawanie punktowe koncentruje się na „łączeniu za pomocą punktów spawalniczych”, podczas gdy spawanie laserowe koncentruje się na „łączeniu za pomocą stopienia wywołanego przez laser”.
Nie istnieje prosta jednoznaczna relacja zastępcza między tymi dwoma metodami; rzeczywisty wybór zależy od konstrukcji produktu oraz wymagań procesowych.
II. Dla jakich produktów najbardziej nadają się maszyny do spawania punktowego?
Spawanie punktowe charakteryzuje się wysoką prędkością spawania oraz przydatnością do wielopunktowych połączeń, co sprawia, że jest szeroko stosowane w produkcji masowej.
Przykłady obejmują:
Produkty z drutu metalowego oraz panele siatkowe;
Blachy stalowe przeznaczone na elementy hardware’owe;
Konstrukcyjne elementy z blachy;
Części metalowe do sprzętu AGD;
Elementy do przemysłu motocyklowego i samochodowego;
Metalowe łączniki do urządzeń elektronicznych i elektrycznych;
Metalowe komponenty do baterii oraz zastosowań w nowej energetyce.
W przypadku niektórych produktów przedmiot obrabiany jest zaprojektowany z wieloma stałymi punktami spawania; proces ten wymaga jedynie dokładnego pozycjonowania górnej i dolnej warstwy materiału oraz użycia elektrod do wykonania spawania. W takich sytuacjach sprzęt do spawania punktowego jest często prostszym wyborem.
III. Dla jakich produktów maszyny do spawania laserowego są najbardziej odpowiednie?
Jedną z cech spawania laserowego jest skoncentrowana strefa spawania; ścieżka spawania może być dopasowana do konstrukcyjnego projektu produktu. Dlatego też spawanie laserowe znajduje szerokie zastosowanie w precyzyjnej obróbce metali, w zastosowaniach wymagających wysokich standardów estetycznych oraz w produkcji złożonych elementów konstrukcyjnych.
Typowe zastosowania obejmują:
Sprzęt i blachy: Spawanie metalowych części konstrukcyjnych, takich jak blachy ze stali nierdzewnej i ocynkowane;
Nowa energetyka i magazynowanie energii: obudowy akumulatorów, metalowe części konstrukcyjne itp.
Sprzęt AGD i kuchenny: obudowy metalowe, uchwyty oraz powiązane części konstrukcyjne;
Produkcja precyzyjnej elektroniki: części metalowe wymagające wysokiej precyzji spawania oraz wysokiej jakości estetycznej;
Motocykle i komponenty: spawanie określonych metalowych części konstrukcyjnych oraz komponentów.
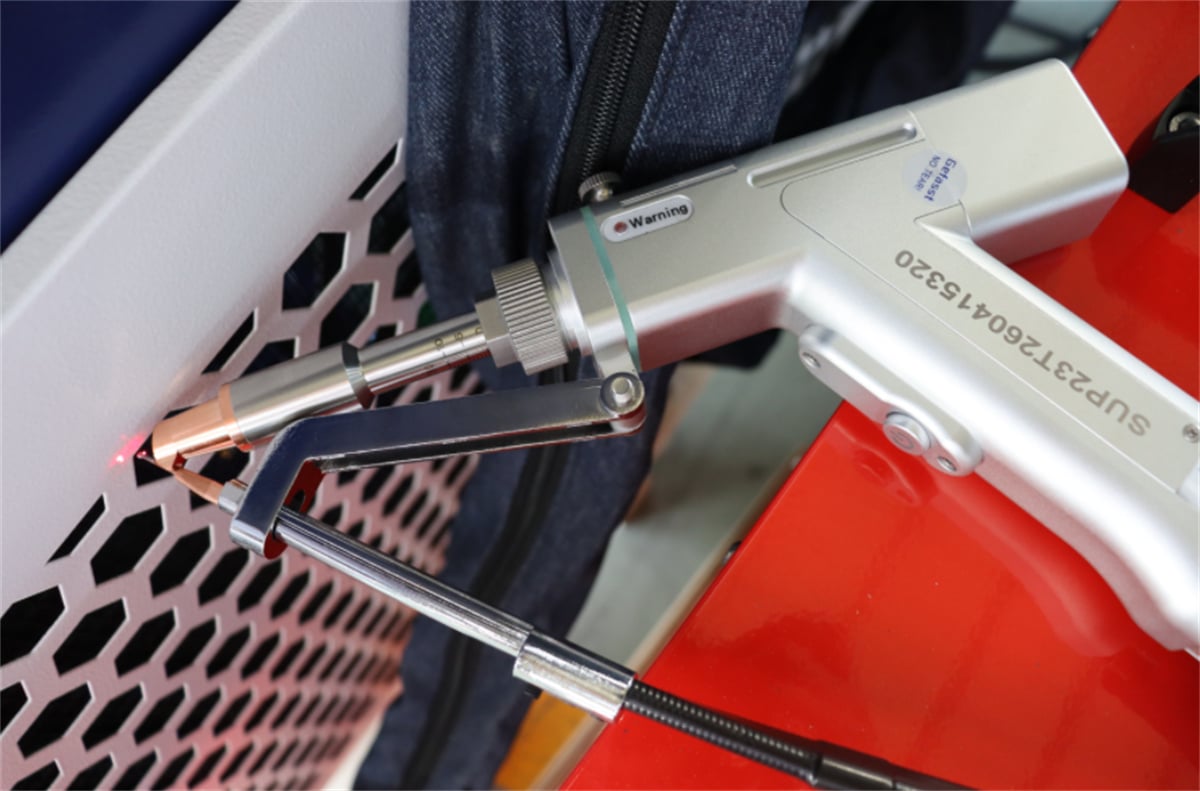
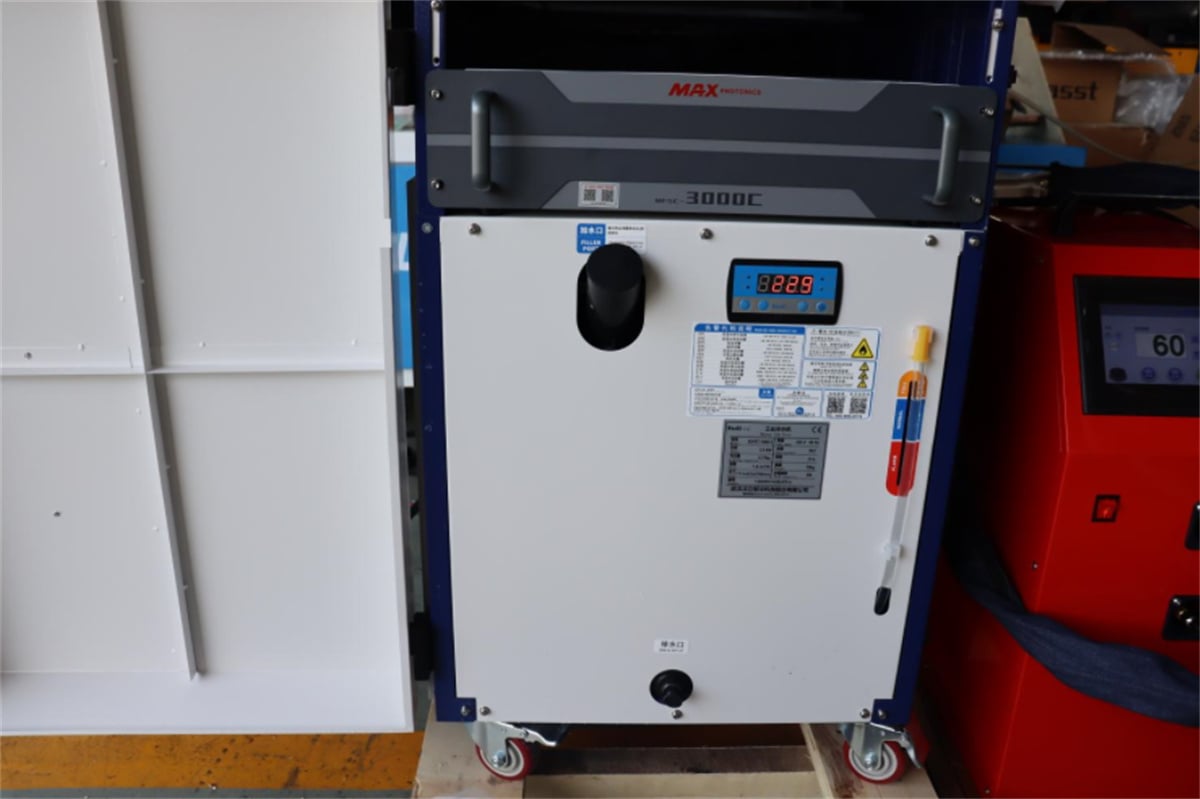
Urządzenia do spawania laserowego występują w różnych wersjach, takich jak ręczne spawarki laserowe z automatycznymi podajnikami drutu, spawarki laserowe chłodzone powietrzem, płaskie spawarki laserowe „bez śladów”, spawarki laserowe z galwanometrem oraz stacje robocze do spawania laserowego z robotami.
Zatem termin „spawarka laserowa” nie odnosi się do jednego typu urządzenia; konkretny wybór zależy od wymagań procesu produkcyjnego danego produktu.
IV. Jak różnią się metody produkcji spawania punktowego i spawania laserowego?
Istnieją istotne różnice w metodach produkcji pomiędzy tymi dwoma procesami spawania.
Spawanie punktowe zwykle wymaga kontaktu elektrody z elementem; miejsce spawania jest ograniczone przez konstrukcję elektrody oraz dostępność elementu. W przypadku produktów wymagających wielu punktów spawania wydajność produkcji można poprawić dzięki spawaniu wielopunktowemu, specjalistycznym przyrządom lub wyposażeniu zautomatyzowanemu.
Spawanie laserowe natomiast kieruje wiązkę na konkretne miejsce. Pozwala ono spawać obszary trudno dostępne dla tradycyjnych elektrod dzięki odpowiedniej konfiguracji urządzenia oraz zastosowaniu odpowiednich przyrządów.
W produkcji zautomatyzowanej spawanie laserowe można integrować z robotami, platformami ruchomymi oraz systemami pozycjonowania wizyjnego, co umożliwia bardzo elastczną kontrolę ścieżki spawania.
Dlatego spawanie punktowe stanowi silną opcję dla produktów wymagających stałych punktów spawania oraz szybkiego, seryjnego łączenia. Spawanie laserowe należy rozważyć w przypadku produktów wymagających ciągłych szwów, złożonych ścieżek spawania lub wysokich standardów estetycznych szwu.
V. Jak wybrać między spawarką punktową a spawarką laserową?
Przy zakupie sprzętu przedsiębiorstwa mogą ocenić dostępne opcje, kierując się następującymi czynnikami:
| Kryteria porównania | SPOT WELDING MACHINE | Maszyna do spawania laserowego |
| Metoda spawania | SPAWANIE OPOROWE | Laserowe spawanie topienie |
| Główna konfiguracja połączenia | Spawanie punktowe | Spawanie punktowe, spawanie ciągłej szwu, spawanie według ścieżki |
| Kontakt z przedmiotem obrabianym | Zazwyczaj wymaga kontaktu elektrod | Promień laserowy skierowany na strefę spawania |
| Wspólne zastosowania | Części tłoczone, siatki druciane, elementy wyposażenia itp. | Blachy, części precyzyjne, elementy konstrukcyjne itp. |
| Typ automatyzacji | Spawanie wielopunktowe, automatyczne spawanie punktowe | Platformy, skanery galwanometryczne, roboty itp. |
| Czynniki kluczowe przy wyborze | Prąd, ciśnienie, czas, elektrody itp. | Moc lasera, materiał, grubość blachy, szew spawalniczy itp. |
Uwaga: Ta tabela służy wyłącznie do wstępnego zapoznania się z zagadnieniem i nie powinna być używana jako jedyna podstawa do wyboru sprzętu.
Przed ostatecznym wybraniem sprzętu konieczne jest przeprowadzenie walidacji procesu przy użyciu rzeczywistych próbek produktu.
VI. Dlaczego zaleca się przeprowadzenie prób spawania przy zakupie sprzętu spawalniczego?
Niezależnie od wyboru spawania punktowego czy laserowego, poleganie wyłącznie na nazwach produktów lub specyfikacjach technicznych sprzętu może prowadzić do błędów.
Na przykład nawet w przypadku produktów ze stali nierdzewnej różnice w grubości płyty, konstrukcji oraz lokalizacji punktów spawania mogą wymagać różnych konfiguracji sprzętu i parametrów spawania.
Logiczny przebieg działania wygląda następująco:
Próbki/rysunek produktu → potwierdzenie materiału i grubości → analiza lokalizacji spawania → plan procesu → próbne spawanie próbek → kontrola jakości spawów → ostateczna finalizacja sprzętu
Dla przedsiębiorstw próbne spawanie pozwala nie tylko ocenić jakość spawów, ale także wcześnie zapoznać się z obsługą sprzętu, czasami cyklu produkcyjnego oraz zgodnością między produktem a sprzętem.
Wniosek
Spawanie punktowe jest lepiej dopasowane do produktów wymagających głównie połączeń w ustalonych punktach, podczas gdy spawanie laserowe nadaje się do szwów ciągłych, spawania ścieżkowego oraz zastosowań wymagających wysokiej precyzji i doskonałej estetyki powierzchni. Przy wyborze sprzętu do spawania najważniejszym czynnikiem, który przedsiębiorstwa powinny wziąć pod uwagę, jest zgodność między produktem a procesem spawania.

