





Czy promień gięcia Twojej giętarki do rur jest nieprawidłowy? Nie ograniczaj się do regulacji programu; najpierw sprawdź te obszary.
Gdy promień wygiętych rur waha się lub nie zgadza się z rysunkami, pierwszą reakcją wielu osób jest modyfikacja programu. Jednak często problem nie leży w programie, lecz w poniższych obszarach.
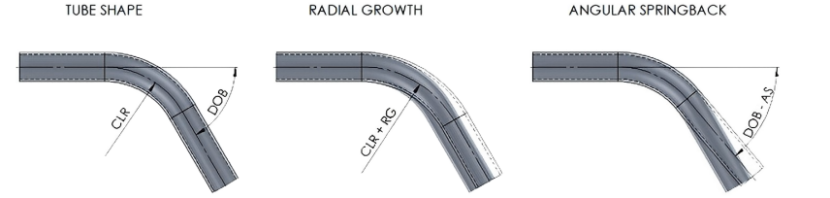
1. Nieprawidłowy dobór promienia matrycy giącej – Najbardziej podstawowa pułapka
Promień rowka matrycy giącej określa promień gięcia rury. Użycie niewłaściwej matrycy sprawi, że wszelkie dostosowania będą bezskuteczne.
Rozwiązanie: Upewnij się, że wartość promienia (R) na matrycy odpowiada rysunkowi. Zmiana średnicy rury wymaga zmiany matrycy; nie należy dokonywać kompromisów.
2. Niewystarczające skompensowanie odbicia sprężynowego – Niezgodność materialna
Po gięciu rura odbije się nieco sprężynowo, co powoduje, że rzeczywisty promień będzie większy niż promień matrycy. Szczególnie wyraźne odbicie sprężynowe występuje przy stalach wysokowytrzymałych i stalach nierdzewnych.
Rozwiązanie: Zmierz rzeczywisty promień po próbnym gięciu i zwiększ kąt gięcia w programie (np. zgiń z 90 ° do 92 °). Zapisz wartości kompensacji odbicia sprężynowego dla różnych materiałów w celu ich późniejszego wykorzystania.
3. Nieprawidłowa pozycja rdzenia – Mały promień nieuniknienie spowoduje zapadnięcie się rury
Dla cienkościennych rur o stosunku R/D mniejszym niż 3 wewnętrzna strona rury nieuniknienie zapadnie się bez użycia rdzenia lub przy niewystarczającej długości jego wystania, co prowadzi do zniekształcenia promienia.
Rozwiązanie: Wyrównaj środek pierwszego gniazda kulowego trzpienia z końcówką kulową z punktem stycznym matrycy gięcia, umieszczając go o 0,5–1,5 mm przed nim. Zbyt dalekie wysunięcie spowoduje zadrapanie wewnętrznej ściany; zbyt krótkie – brak odpowiedniego podparcia. 4. Zbyt duża szczelina pomiędzy matrycą zapobiegającą marszczeniu a matrycą gięcia – Odchylenie promienia po wystąpieniu marszczeń
Wewnętrzne marszczenia zmieniają przepływ materiału, powodując odchylenie rzeczywistego promienia gięcia.
Rozwiązanie: Dostosuj szczelinę pomiędzy matrycą zapobiegającą marszczeniu a matrycą gięcia do wartości 0,1–0,2 mm (grubość arkusza papieru formatu A4), zapewniając ciasne dopasowanie bez zakleszczenia.
5. Niewystarczająca siła docisku – Poślizg rury
Jeśli siła docisku jest niewystarczająca, rura ślizga się wewnątrz matrycy gięcia, co powoduje uzyskanie większego niż ustawiony promienia gięcia.
Rozwiązanie: Stopniowo zwiększ ciśnienie docisku, aż na powierzchni rury nie pojawią się ślady poślizgu. Jednocześnie oczyść powierzchnię roboczą matrycy dociskowej.
6. Prędkość gięcia Zbyt wysokie – Niewystarczająca deformacja
Zbyt duża prędkość uniemożliwia jednolity przepływ materiału, co prowadzi do niestabilnego promienia.
Rozwiązanie: Zmniejsz prędkość do 30–50%, szczególnie przy gięciu o małym promieniu.
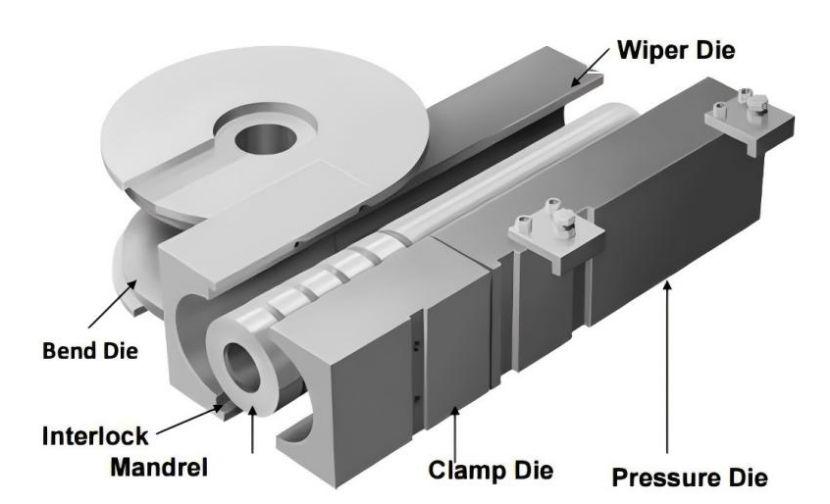
7. Zużycie matrycy – Utrata dokładności w starych matrycach
Zużycie rowka matrycy gięcia zmniejsza dopasowanie rury, co naturalnie powoduje niedokładny promień.
Rozwiązanie: Regularnie sprawdzaj powierzchnie robocze matrycy; jeśli zużycie przekracza dopuszczalne tolerancje, wykonaj naprawę lub wymień matrycę.
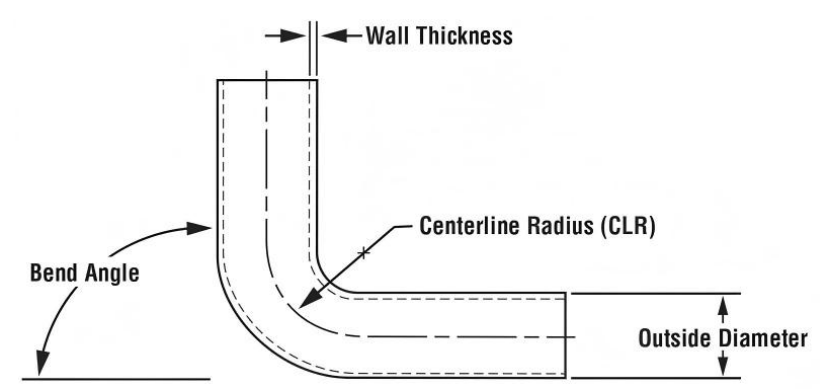
Szybka procedura diagnozowania usterki
1. Sprawdź wartość R matrycy → 2. Zmierz odskok sprężysty i skoryguj nadgięcie → 3. Dostosuj położenie rdzenia → 4. Dostosuj luz matrycy zapobiegającej marszczeniu → 5. Sprawdź siłę zaciskania → 6. Przeprowadź test gięcia w zwolnionym tempie → 7. Wymień zużytą formę
Jeśli promień gięcia jest nieprecyzyjny, w 70% przypadków problem dotyczy formy i rdzenia; nie skupiaj się wyłącznie na dostosowywaniu programu.

