





Hvorfor fører temperaturproblemer med rørformingsmaskiner til bøyeavvik?
Temperaturproblemet ved rørbøyning er faktisk ganske subtilt. Du kan ha et feilfritt program og perfekte verktøy, likevel blir de bøyde rørene likevel feil – første parti er i orden, mens andre parti er utenfor spesifikasjonen; deler produsert om morgenen klarer inspeksjonen, men de produsert om ettermiddagen avviker fra toleransen. Ofte skyldes problemet ikke en maskinfeil; det er den stille påvirkningen av temperatur.
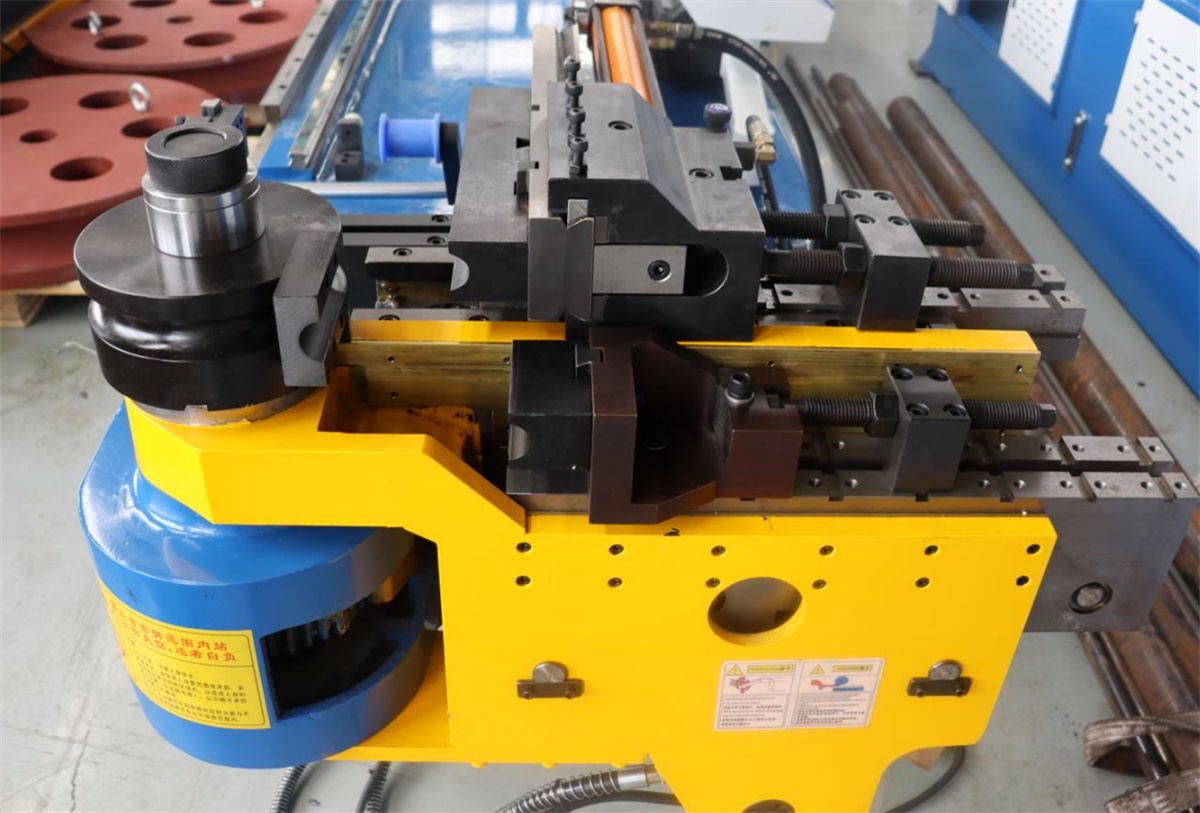
I. Termisk utvidelse av metall
Under bøyeprosessen varmes røret selv gradvis opp på grunn av deformasjon og friksjon. Når temperaturen stiger, utvider metallet seg, noe som fører til små endringer i veggtykkfordelingen, diameteren og til og med lengden. Selv om disse endringene kanskje er neglisjerbare for stål, er effekten av termisk utvidelse mye mer uttalad for aluminium.
For å gjøre det enda mer komplisert varierer materialets fjærtilbake-egenskaper mellom varme og kalde tilstander. Ved å bruke nøyaktig samme program kan et kaldt rør gi den perfekte vinkelen, mens et varmt rør kan vise enten utilstrekkelig eller overdreven fjærtilbake. Dette forklarer hvorfor rørkvaliteten varierer over tid på samme maskin: både omgivelsestemperaturen og materialetemperaturen har endret seg.
II. Svingende verktøytemperaturer
Det oppstår konstant friksjon mellom røret og verktøyet under bøyning. Etter et visst antall bøyninger stiger temperaturen gradvis i bøyedosen, klemmedosen og mandrelen. Når verktøyet varmes opp, endres kontakt-dynamikken mellom røret og verktøyet.
Dette kan føre til problemer som overflatekår (dragmerker) på røret, uregelmessig bøyemotstand og nedbrytning av bøyesmøremiddelet ved kontaktflaten. Disse problemene viser seg sjelden umiddelbart; de oppstår vanligvis gradvis etter en periode med drift, og operatører klarer ofte ikke å knytte dem til verktøytemperaturen.
III. Hydraulisk oljetemperatur påvirker direkte bøyekraften
Hydraulikkolje fungerer som kraftoverføringsmedium i hydrauliske rør-bøyeautomater. Endringer i oljetemperaturen påvirker dens viskositet, noe som dermed påvirker systemets trykkoverførings-effektivitet.
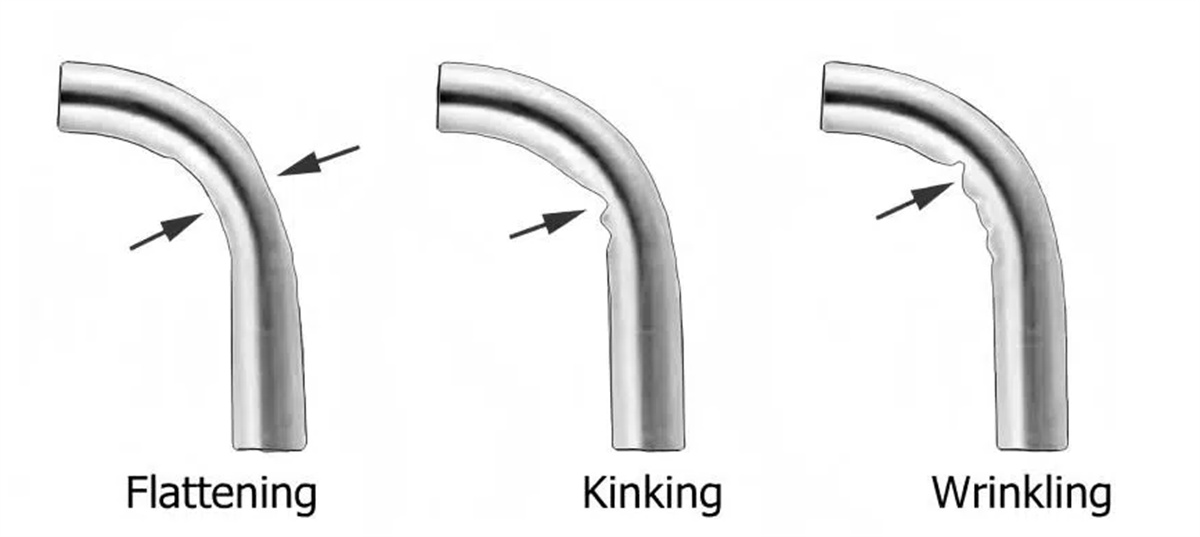
Når oljetemperaturen er lav, er oljen tykk og systemet reagerer treigt; klemme- og bøyebevegelser kan mangle skarphet. Omvendt, når oljetemperaturen er høy, blir oljen tynnere, noe som fører til økt intern lekkasje og manglende trykkstabilitet, som igjen kan føre til utilstrekkelig bøykraft. Resultatet er at bøyevinkelen avviker – enten for stor eller for liten.
Under langvarig, kontinuerlig produksjon stiger oljetemperaturen jevnlig. Hvis dette ikke overvåkes, kan temperaturen overstige det optimale området; dette reduserer ikke bare nøyaktigheten, men akselererer også aldringen av tetninger.
IV. Årstidens innvirkning fra omgivelsestemperaturen
Verkstedtemperaturene svinger mellom vinter (kaldt) og sommer (varmt), og disse miljømessige endringene påvirker rør-bøymaskiner.
Under en kald oppstart om vinteren er spillet mellom maskinkomponentene mindre på grunn av lav temperatur, og hydraulikkvæsken er mer viskøs. Hvis serieproduksjon starter uten en oppvarmingsperiode, kan kvaliteten på de første bøyde rørene avvike fra de som produseres senere.
Noen operatører kjører maskinen uten last i ti til femten minutter etter oppstart som vanlig praksis, og venter til temperaturen stabiliserer seg før de begynner arbeidet. Dette er en god praksis.
V. Metoder for temperaturkontroll
Etter at maskinen er slått på hver dag, la den kjøre uten last i en periode for å øke temperaturen til hydraulikkvæsken og oppnå termisk likevekt blant komponentene før formell produksjon starter.
Under kontinuerlig serieproduksjon, overvåk oljetemperaturmåleren. Hvis oljetemperaturen forblir konsekvent høy, sjekk kjølesystemet: sørg for at kjølefanen er i drift og at oljekjøleren ikke er tilstoppet.
Å velge riktig olje for rørforming er også avgjørende. Forskjellige kvaliteter olje har ulike temperaturområder de egner seg for; å velge en olje som passer ditt spesifikke produksjonsmiljø sikrer mer konsekvent smøring.
For produksjon med høy nøyaktighet bør du vurdere å installere luftkondisjonering eller ventilasjonsutstyr i verkstedet for å redusere innvirkningen av svingende omgivelsestemperatur på maskinen.
VI. Metoder for daglig overvåking
Oljetemperaturmåleren fungerer som et direkte referanseverktøy; overvåking av temperaturstabilitet hjelper til å vurdere ytelsen til kjølesystemet. Hvis temperaturen forblir høy, må du inspisere kjølesystemet for tilstopping og sjekke at viften fungerer korrekt.
Operatører kan også måle temperaturen på bevegelige deler under drift—for eksempel ved utskifting av former eller justering av utstyr. Hvis det oppstår en tydelig sammenheng mellom kvaliteten på rørforming og faktorer som tid eller lufttemperatur, er det svært sannsynlig at temperaturen påvirker nøyaktigheten.
Registrer og sammenlign datamengder—inkludert omgivelsestemperatur, oljetemperatur, maskinens driftstid og kvaliteten på rørforming—for å identifisere mønstre.

