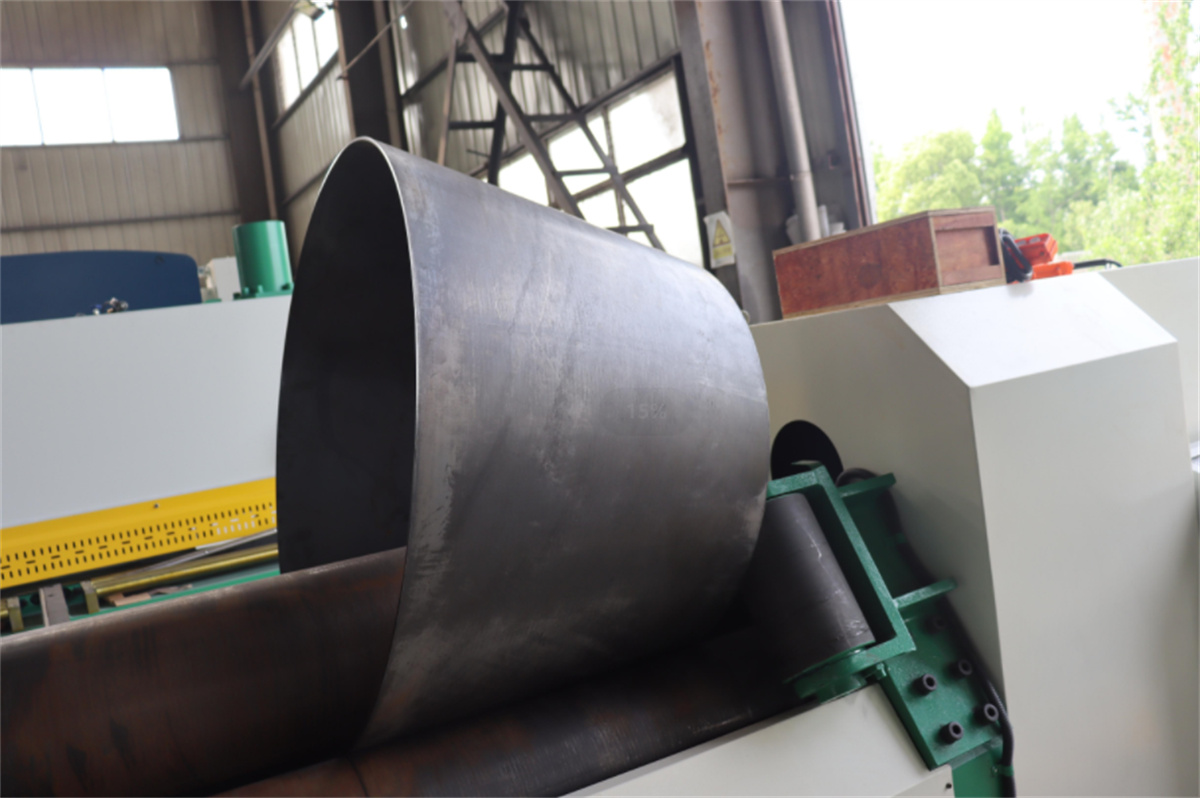
Hva er den strukturelle sammensetningen av tresylinder-CNC-platerulleringsmaskinen, og hvordan rulles kjegler?
Tre-rullingsplatemaskinen er et formgivende verktøy som utfører kontinuerlig punktbøyning av plater. Den kan rulle metallplater til sirkulære, buede og koniske arbeidsstykker innenfor et gitt område.
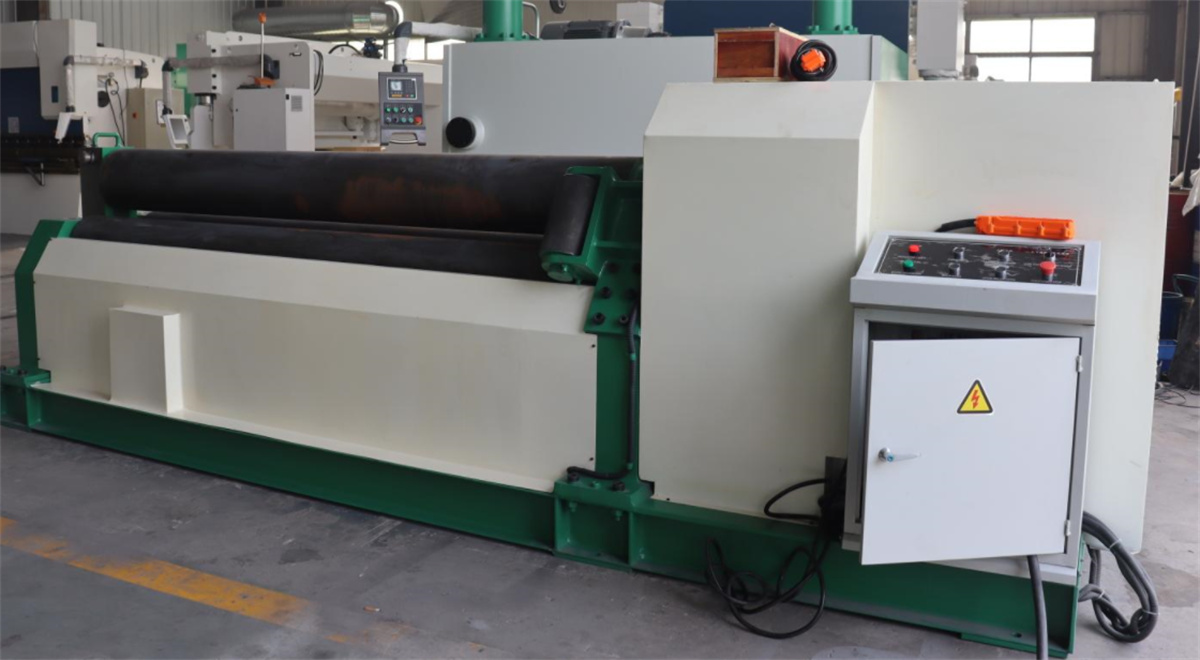
De seks viktigste strukturelle komponentene i tre-rullingsplatemaskinen:
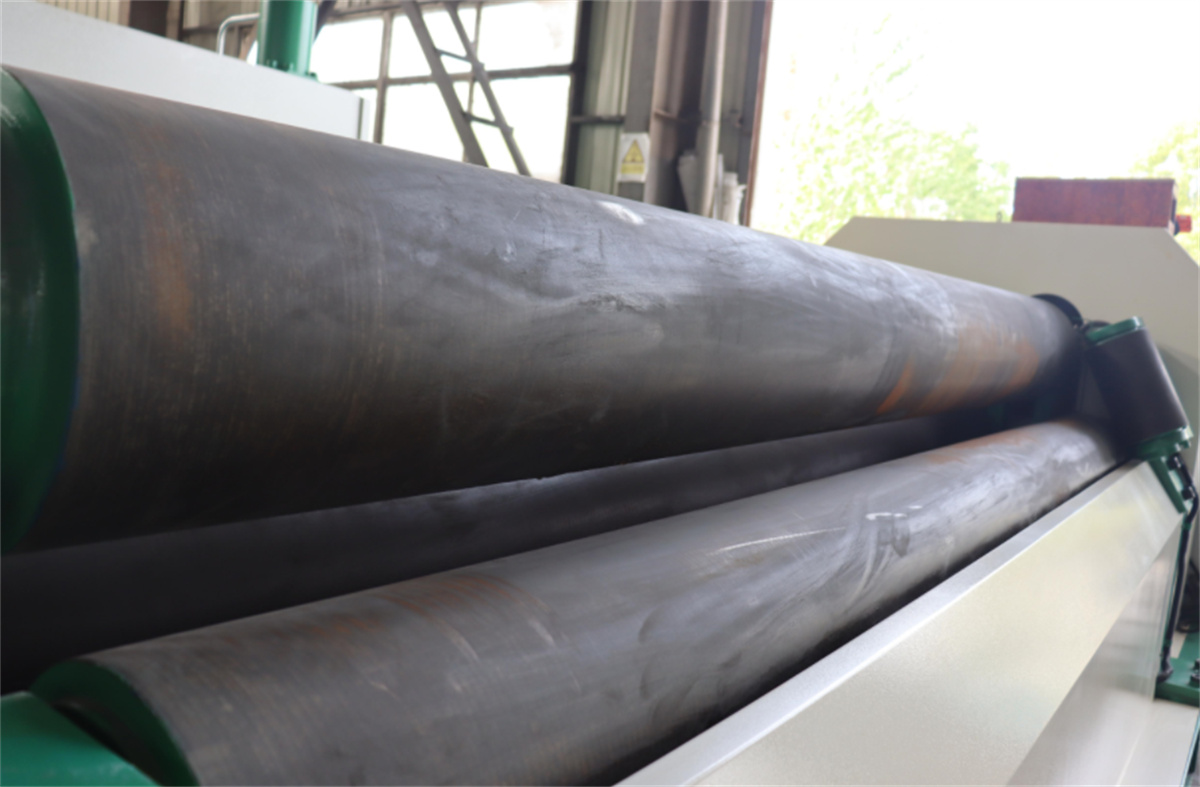
(1) Øvre og nedre ruller: De er viktige komponenter i platerullmaskinen og er laget av smidd, høykvalitets karbonstål.
(2) Ramme: Det er én venstre og én høyre ramme, og lageret for den nedre rullen er montert på rammene. Det er en firkantet spennskrue inne i rammene, og øverste enden av skruen er leddfestet til lagerhusene ved begge ender av den øvre rullen.
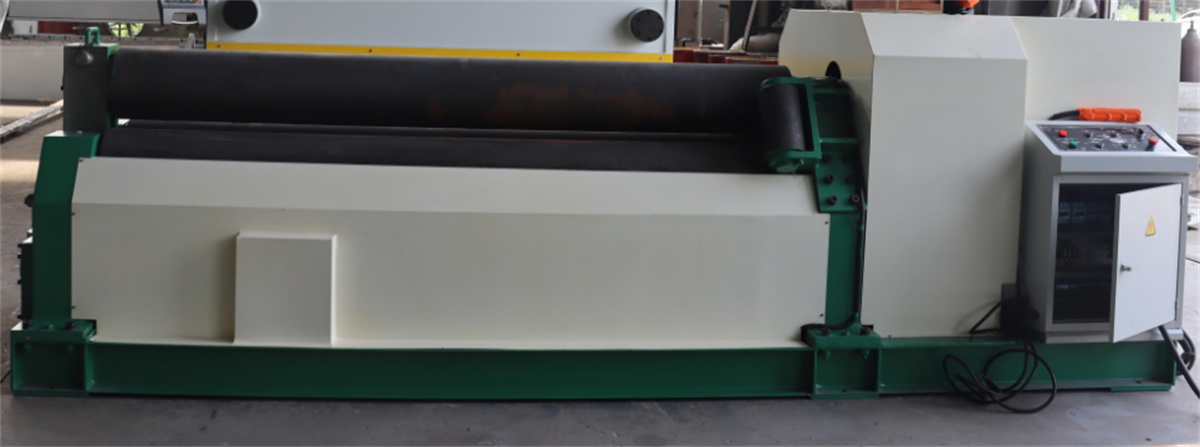
(3) Reduser: En ZSY280-reduser med hardt tannhjuloverflate er montert på en kanalstålbase sammen med understøtningen.
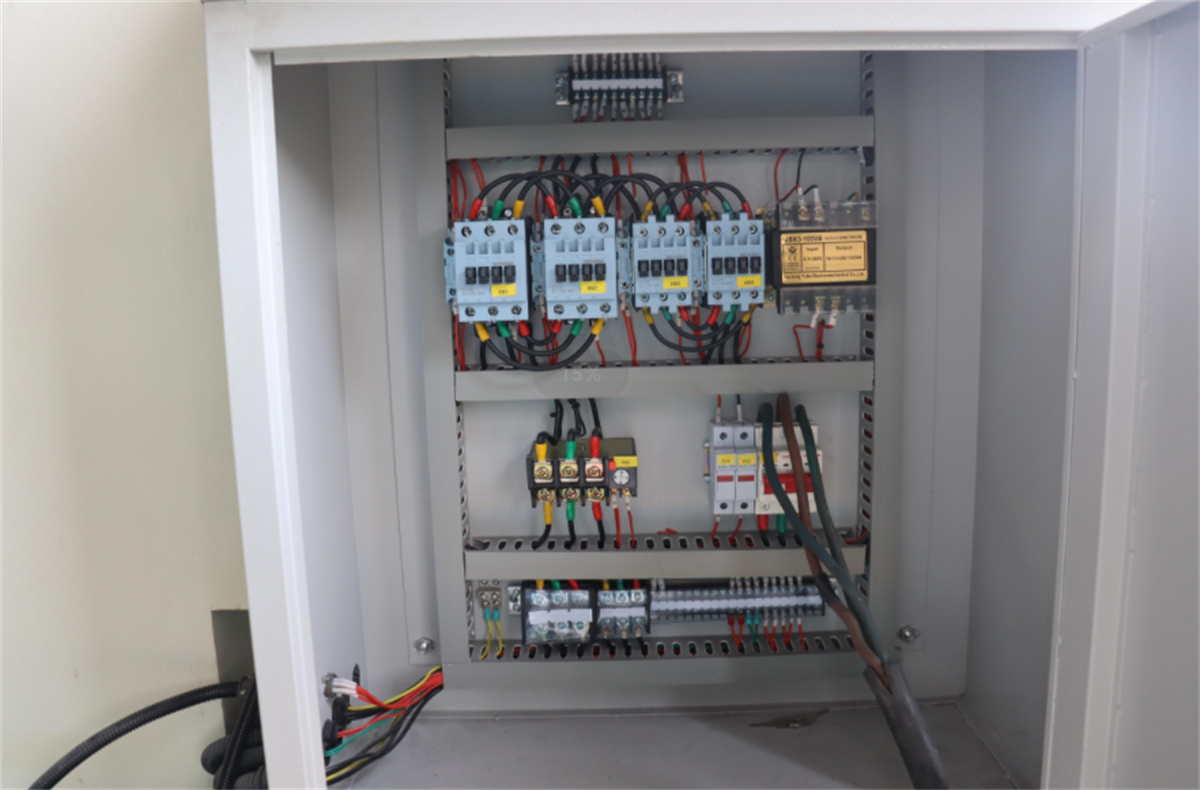
(4) Elektrisk del: Alt er montert i en kontrollboks for enkel betjening.
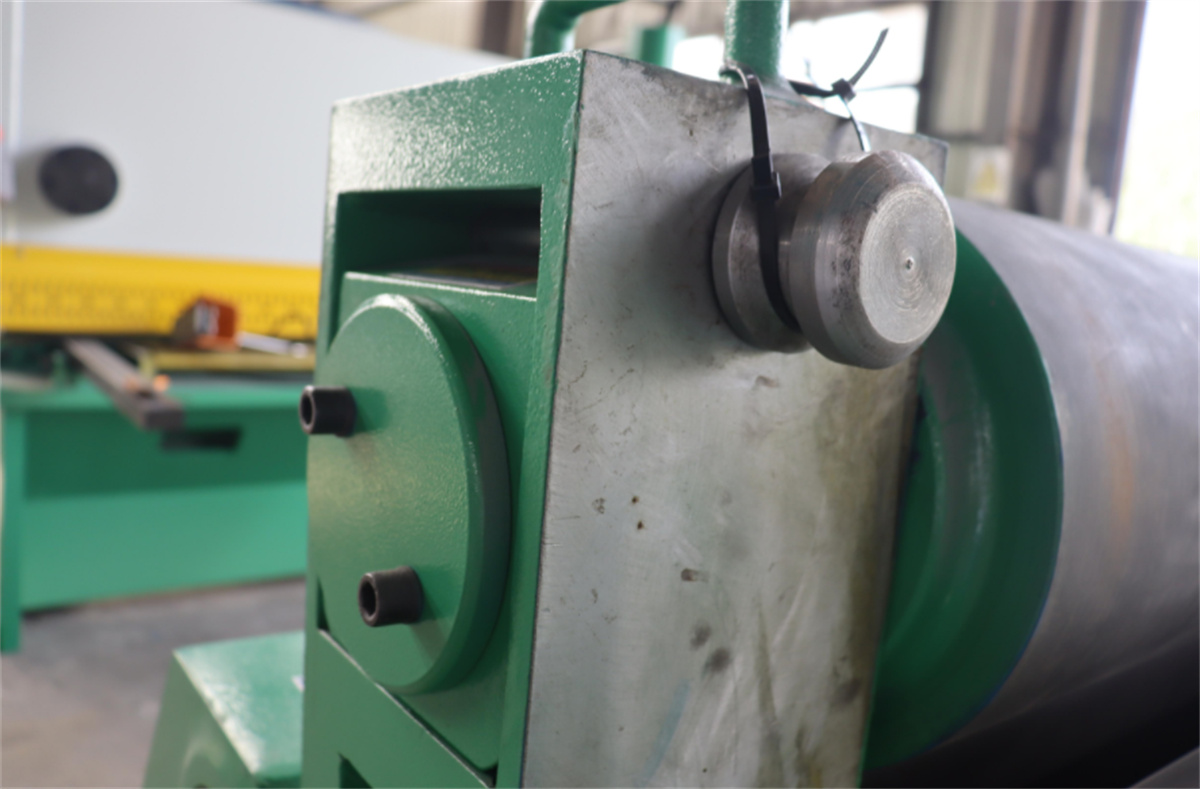
(5) Lossingsanordning: Den er montert på siden av reduseren for å balansere den øvre rullen under lossing; lossing og gjenoppretting utføres av oljecylinderen.
(6) Base: Laget av sveid stål og stålplater. Rammer, reduser, motor osv. monteres på den for å danne en helhet.
Hvordan bruker man en CNC-platerullmaskin med tre ruller til å bearbeide kjegleformede arbeidsstykker?
1. Generelt kan platerullere rulle kjegler med en liten konisitet (30 grader). Nøkkelpunktet ved rulling av kjegler er at den lineære farten til den store og den lille enden er nesten lik. Siden den lineære farten til den øverste rullen er den samme, må farten til den store enden reguleres. Det blir enda enklere hvis du har en innstilling for kjegler.
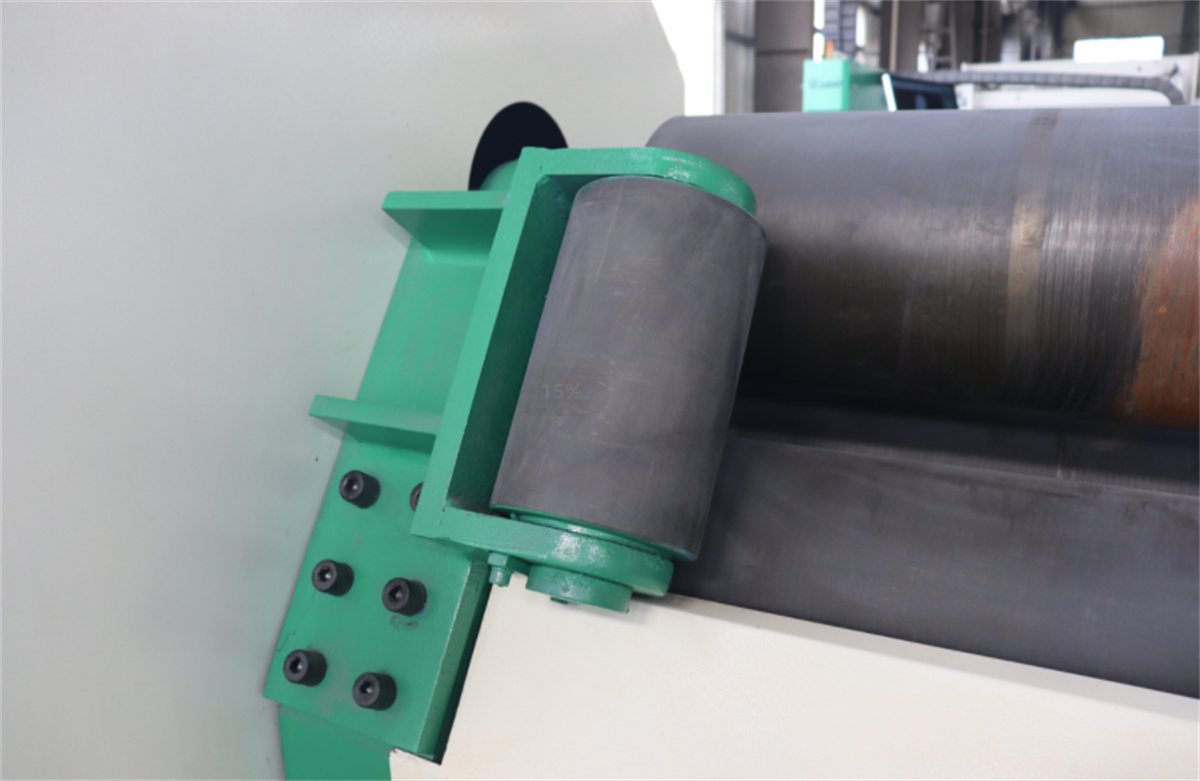
2. Løft den ene enden av røret på platerulleren, plasser den lille koniske overflaten ved den lavere enden og fortsett å bevege den store enden under rulling, mens farten til den store enden økes. Monter en sidehjuls-kjeglenhet på en del av rullen. To kjegler er montert på begge sider av den nedre rullen på platerulleren. Under rulling presses den lille enden mot kjeglen, og kanten på den lille enden beveger seg innover mot kjeglen.
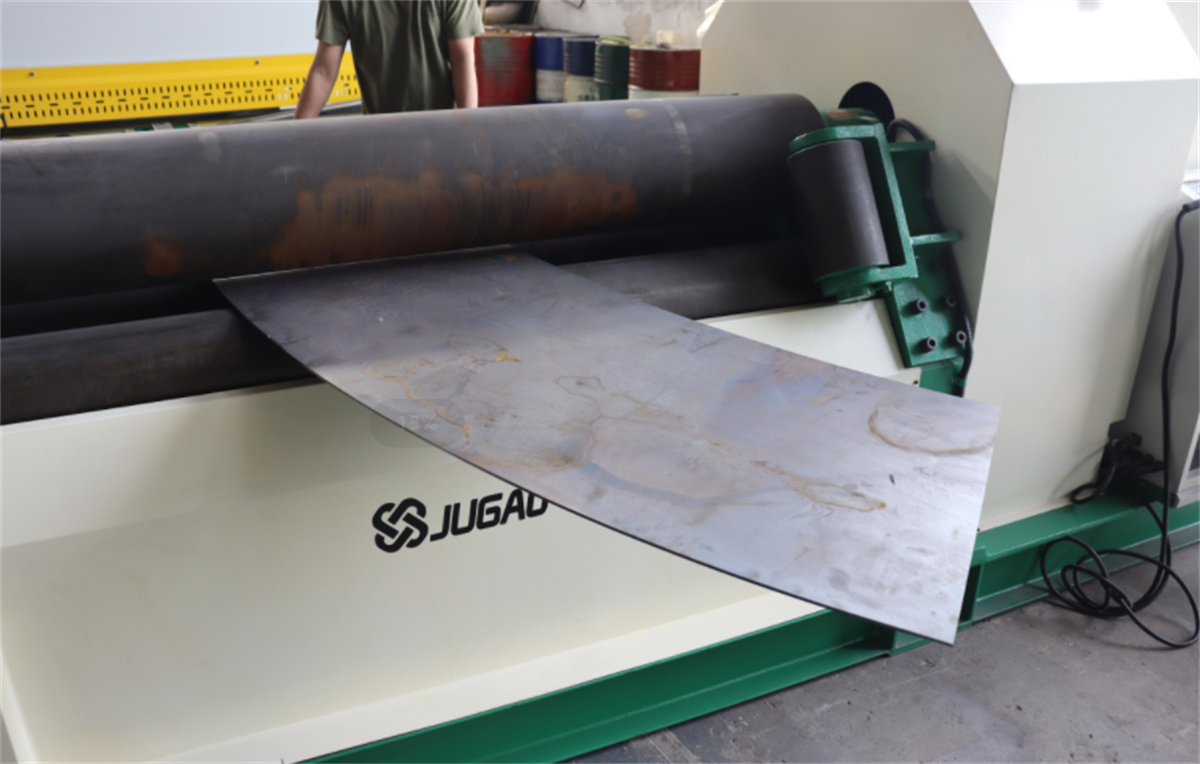
Rulleren har en viss helning, og den laterale kraften er meget stor under rulling. Det er nødvendig å legge til et lateralt nedbremsningsutvekslingshjul, og utvekslingshjulet må herdes. Hvis diameteren er liten, platen er tynn og rullen er lang, kan de tre rullene lages som koniske ruller, men den nødvendige buen må beregnes nøyaktig.
3. Juster synkroniseringsaksen med en konisk innretning. Før sylinderrulleren formes, må den rette kanten på sylinderen først fjernes. Lengden på denne rette kanten varierer avhengig av modell og type sylinderruller. Den kan fastsettes ved å se i utstyrsmanualen.