





Hva er forskjellen mellom punktsveiseautomater og lasersveiseautomater?
I metallbehandling og -produksjon er både punktsveiseautomater og lasersveiseautomater vanlige typer sveiseutstyr; de skiller seg imidlertid betydelig fra hverandre når det gjelder sveiseprinsipper, egnet bruksområde, utstyrsstruktur og produksjonsmetoder.
For bedrifter som søker produsenter av sveiseutstyr er det første steget når de står ovenfor ulike alternativer på markedet å forstå forskjellene mellom punktsveising og lasersveising. Utstyret bør velges ut fra spesifikke produkregenskaper og produksjonskrav, ikke bare ved å prøve å avgjøre hvilken type som er «bedre».
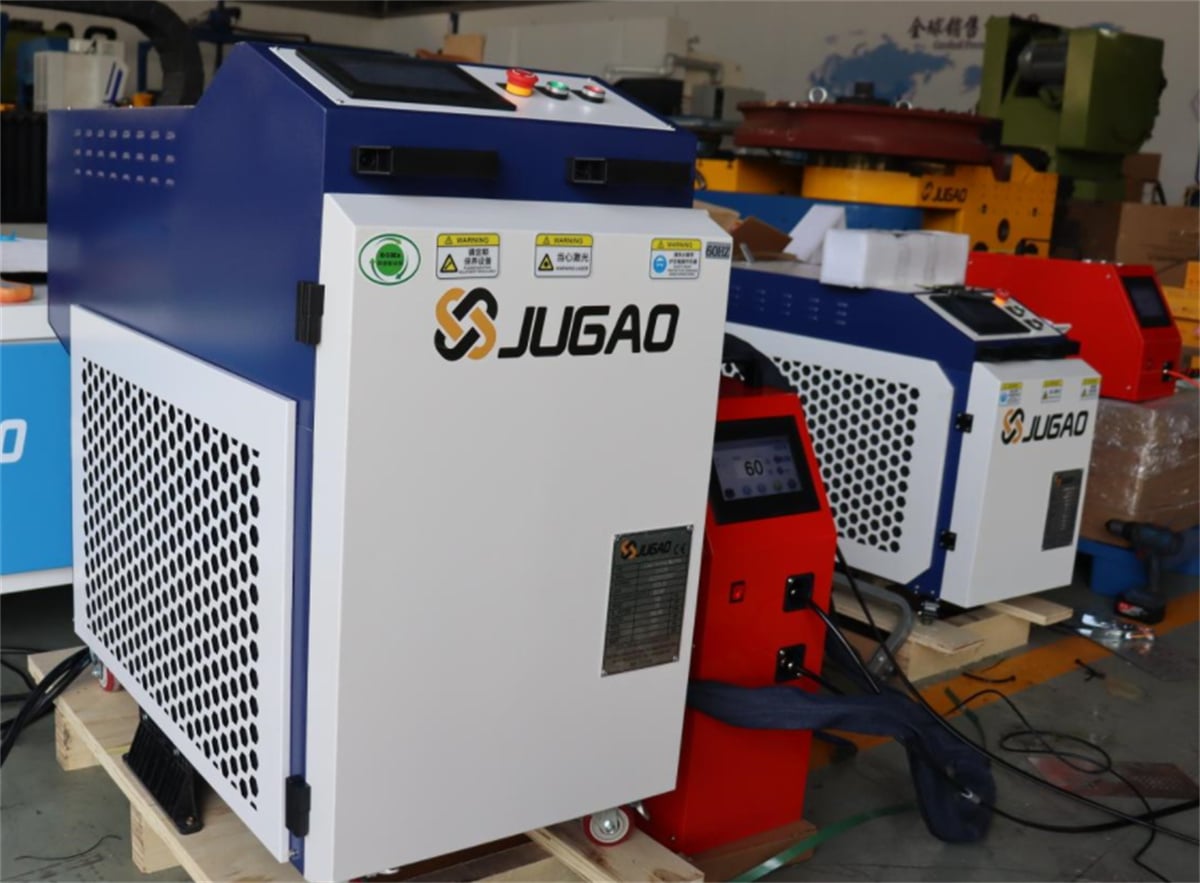
Hva skiller egentlig punktsveiseautomater fra lasersveiseautomater, og i hvilke situasjoner er hver type best egnet?
I. Forskjellige sveiseprinsipper
Punktsveiseautomater er en type motstandssveiseutstyr. De fungerer hovedsakelig ved å påføre trykk på arbeidsstykket via elektroder samtidig som en sveistrøm ledes gjennom det; dette genererer varme i kontaktområdet og danner en sveisepunkt.
Dermed krever punktsveising vanligvis fysisk kontakt mellom elektrodene og arbeidsstykket. Den er godt egnet for produkter som krever tilkoblinger på spesifikke, faste punkter.
Laserløssemaskiner bruker derimot en laserstråle med høy energitetthet rettet mot overflaten til materialet, noe som får sveisesonen til å smelte raskt og danne en sveisevev. Avhengig av produktstrukturen kan lasersveising utføres som kontinuerlig sveising, punktsveising eller sveising langs en spesifikk bane.
Enkelt sagt:
Punktsveising fokuserer på «forbindelse via sveispunkter», mens lasersveising fokuserer på «forbindelse via laserindusert smelting».
Det finnes ingen enkel én-til-én-erstatningsrelasjon mellom de to metodene; det faktiske valget avhenger av produktstrukturen og prosesskravene.
II. Hvilke produkter egner seg best for punktsveismaskiner?
Punktsveising kjennetegnes av høy sveishastighet og egnethet for flerpunktsforbindelser, noe som gjør den mye brukt i serieproduksjon.
Eksempler inkluderer:
Metalltrådprodukter og nettpaneler;
Håndverksprentede deler;
Platemetallkonstruksjonskomponenter;
Metaldeler til husapparater;
Bilkomponenter;
Metallforbindelser for elektronikk og elektriske apparater;
Metalkomponenter for batterier og nye energiapplikasjoner.
For visse produkter er arbeidsstykket utformet med flere faste sveipepunkter; prosessen krever bare nøyaktig plassering av øvre og nedre lag av materiale og bruk av elektroder for å fullføre sveisingen. I slike tilfeller er punktsveiseutstyr ofte det enkleste valget.
III. Hvilke produkter er best egnet for lasersveiseutstyr?
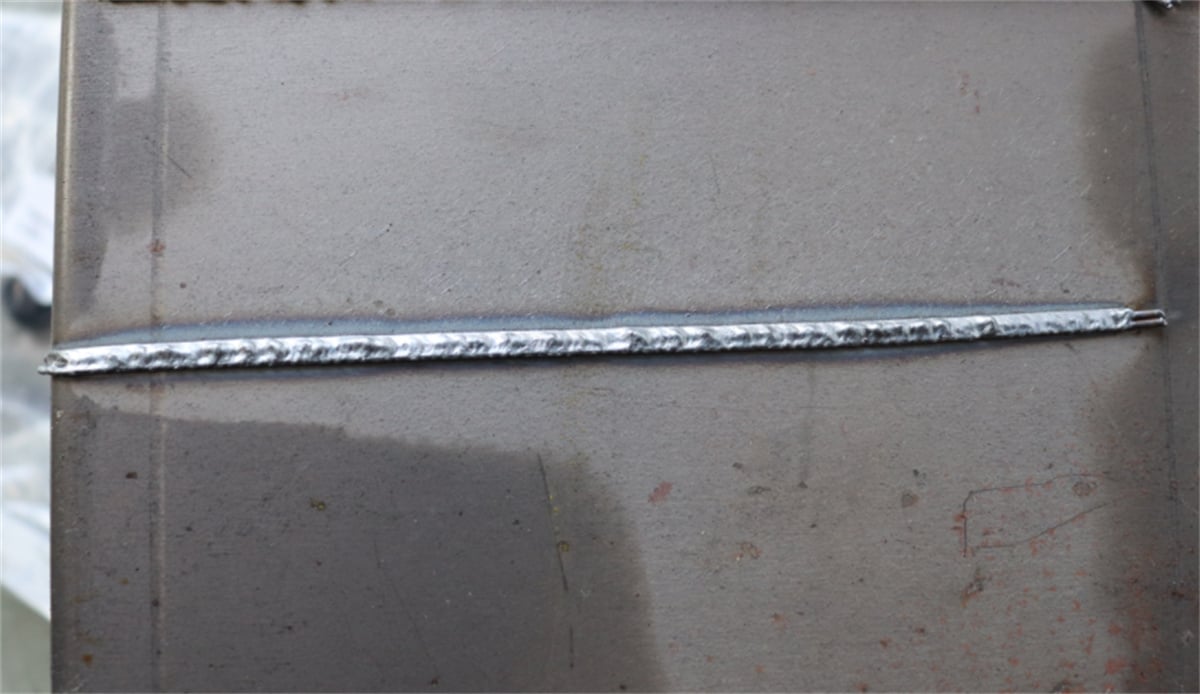
Én karakteristikk ved lasersveising er konsentrasjonen av sveiseområdet; sveisebanen kan tilpasses produktets strukturelle design. Derfor brukes den mye i presis metallbehandling, applikasjoner som krever høye estetiske krav og produksjon av komplekse strukturelle komponenter.
Vanlige anvendelser inkluderer:
Beslag og platemetal: Sveising av metallstrukturdelar som rustfritt stål og sinkbelagte plater;
Ny energi og energilagring: Batteribeholdere, metallstrukturkomponenter osv.;
Husholdningsapparater og kjøkkenutstyr: Metallhus, festeklammer og relaterte strukturelle deler;
Nøyaktig elektronikkprodusering: Metalldeler som krever høy sveisepresisjon og estetisk kvalitet;
Bilindustri og komponenter: Sveising av spesifikke metallstrukturdelер og komponenter.
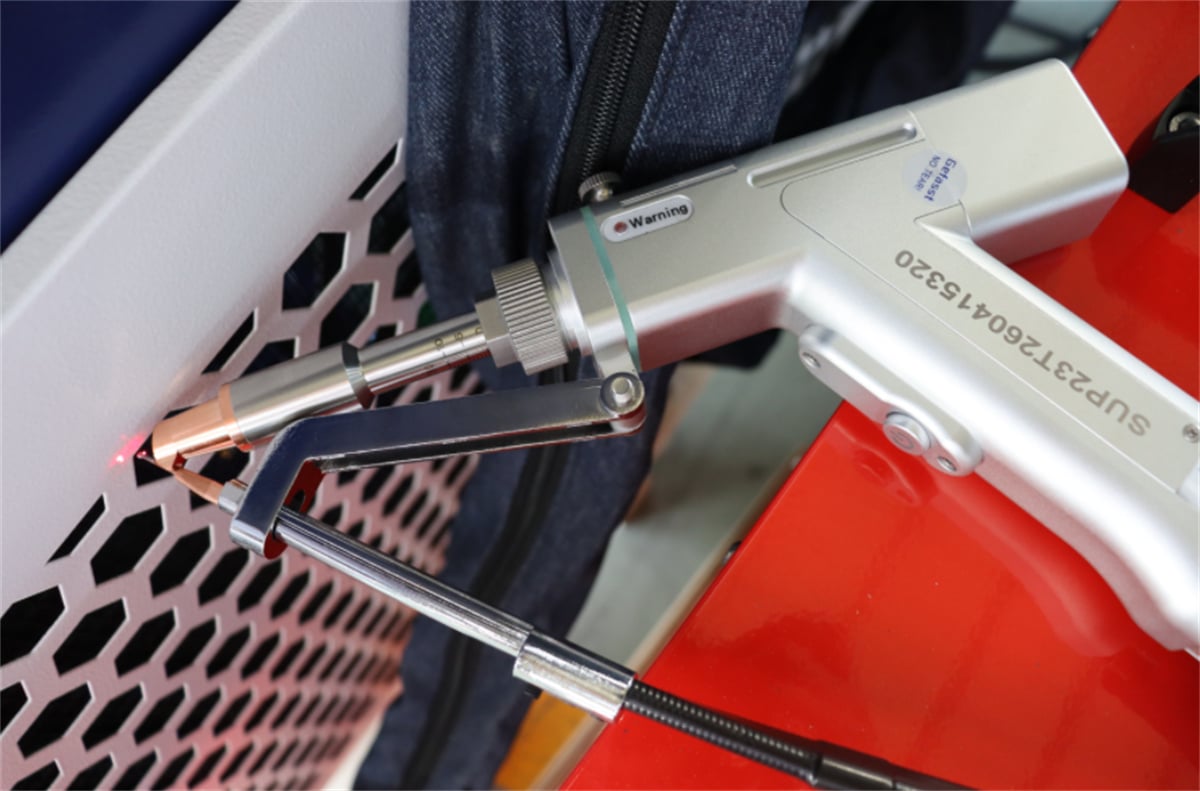
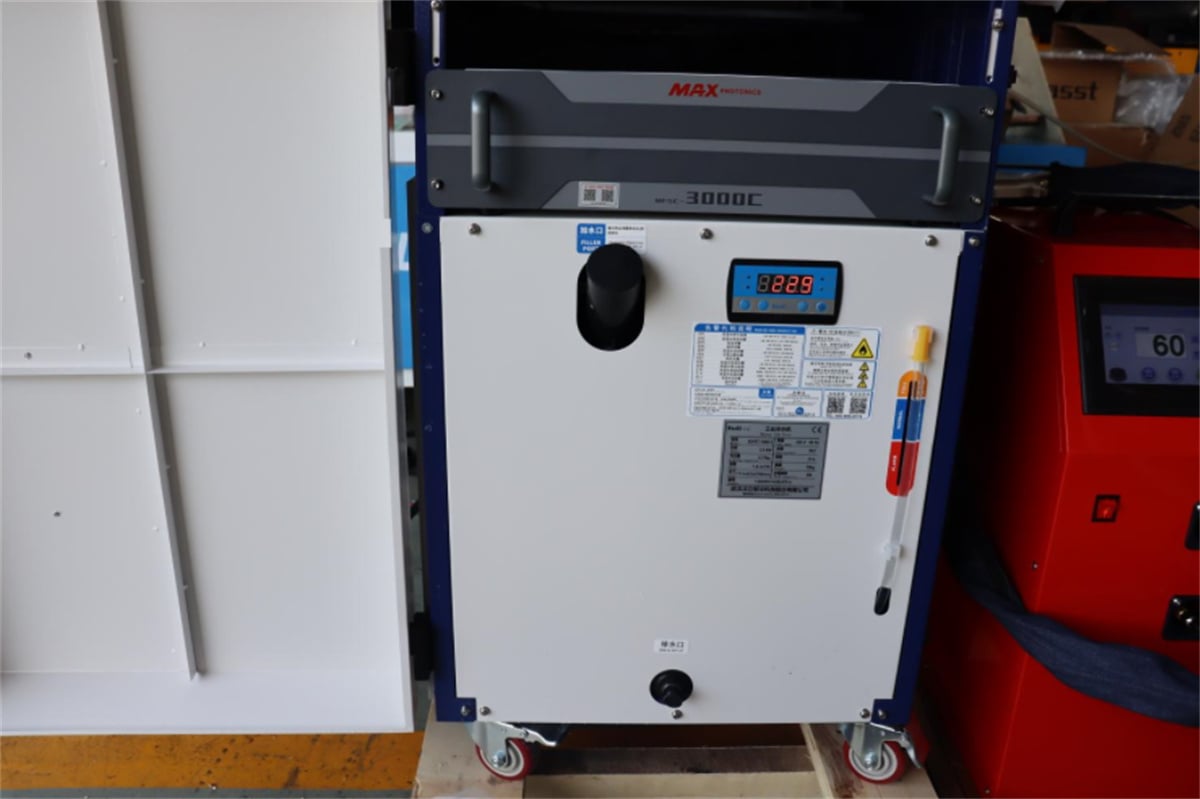
Laser-sveiseutstyr forekommer i ulike former, for eksempel håndholdte lasersveiser med automatisk trådmatning, luftkjølte lasersveiser, flatbords «merkefrie» lasersveiser, galvanometerbaserte lasersveiser og robotbaserte lasersveistasjonar.
Derfor refererer uttrykket «lasersveiser» ikke til én enkelt utstyrs type; det konkrete valget avhenger av produktets produksjonsprosesskrav.
IV. Korleis skil produksjonsmetodane for punktsveising og lasersveising seg frå kvarandre?
Det er tydelege forskjellar i produksjonsmetodane mellom dei to sveiseprosessane.
Punktsveising krever vanligvis at elektroden kommer i kontakt med arbeidsstykket; sveiseområdet er begrenset av elektrodens konstruksjon og tilgjengeligheten til arbeidsstykket. For produkter som krever mange sveiepunkter kan produksjonseffektiviteten forbedres ved hjelp av flerpunktsveising, spesialisert verktøy eller automatisert utstyr.
Laserveising retter derimot strålen mot et bestemt sted. Den kan sveise områder som er vanskelige å nå med tradisjonelle elektroder ved å bruke utstyrets konfigurasjon og passende verktøy.
I automatisert produksjon kan laserveising integreres med roboter, bevegelsesplattformer og visjonsplasseringssystemer for å oppnå svært fleksibel kontroll over sveibane.
Derfor er punktsveising en sterkt aktuell løsning for produkter som krever faste sveiepunkter og høyhastighets-, batchbasert sammenføyning. Laserveising bør vurderes for produkter som krever kontinuerlige sømmer, komplekse baner eller høye estetiske krav til sveisen.
V. Hvordan velger du mellom en punktsveiseapparat og en lasersveiseapparat?
Når bedrifter kjøper utstyr, kan de vurdere alternativene basert på følgende faktorer:
| Sammenligningskriterier | Spotveldingsmaskin | Laser sveise maskin |
| Sveisemetode | Motstandssveising | Laserfusesveising |
| Hovedsveiseforbindelseskonfigurasjon | Punktssveising | Punktsveising, kontinuerlig sømsveising, banesveising |
| Arbeidsstykkets kontakt | Krever vanligvis elektrodekontakt | Laserstrålen rettes mot sveiseområdet |
| Vanlige anvendelser | Stansede deler, metallnett, beslagkomponenter osv. | Platemetal, presisjonsdelar, strukturelle komponenter osv. |
| Automatiseringstype | Flerpunktsveising, automatisk punktveising | Plattformer, galvanometerskannere, roboter osv. |
| Nøkkelvalgfaktorer | Strøm, trykk, tid, elektroder osv. | Laserstyrke, materiale, platemtykkelse, sveisesøm osv. |
Merk: Denne tabellen er kun ment for en foreløpig forståelse og bør ikke brukes som eneste grunnlag for utstyrsvalg.
Før det endelige utstyrsvalget fastsettes, er det avgjørende å gjennomføre prosessvalidering med faktiske produkter.
Hvorfor anbefales prøvesveising ved kjøp av sveiseutstyr?
Uansett om man velger punktveising eller laserveising, kan det føre til unøyaktigheter å basere seg utelukkende på produktnavn eller utstyrsdata.
For eksempel kan selv ved rustfritt stålprodukter variasjoner i platetykkelse, konstruksjonsdesign og plassering av sveisepunkter føre til ulike krav til utstyrskonfigurasjon og sveiseparametere.
En logisk arbeidsflyt er som følger:
Produktprøver/tegninger → Bekreftelse av materiale og tykkelse → Analyse av sveiseposisjoner → Prosessplan → Prøvesveising → Inspeksjon av sveisekvalitet → Endelig utstyrvalg
For bedrifter gir prøvesveising ikke bare mulighet til å vurdere sveisekvaliteten, men også tidlig innsikt i utstyrets drift, produksjonstider og kompatibilitet mellom produktet og utstyret.
Konklusjon
Punktsveising er bedre egnet for produkter som hovedsakelig krever faste punktforbindelser, mens lasersveising egner seg for kontinuerlige sømmer, banesveising og applikasjoner som krever høy presisjon og overlegen estetisk kvalitet. Ved valg av sveieutstyr er den viktigste faktoren for bedrifter kompatibiliteten mellom produktet og sveiprosessen.

