





Hvilke inspeksjoner utføres på laser-sveise-maskiner før de forlater fabrikken?
Det finnes et avgjørende trinn mellom ferdigstillingen av en laser-sveiseautomat og dens faktiske bruk på kundens verksted: forhåndssjekk før sending.
Når bedrifter kjøper laser-sveiseanlegg, fokuserer mange på laserstyrke, sveihastighet, utstyrskonfigurasjon og pris. En maskins evne til å gå inn i stabil produksjon avhenger imidlertid også av dens totale montering, elektriske system, lasersystem, bevegelsesmekanisme og faktisk sveieytelse.
Hva kontrolleres egentlig før et laser-sveiseanlegg officielt forlater fabrikken?
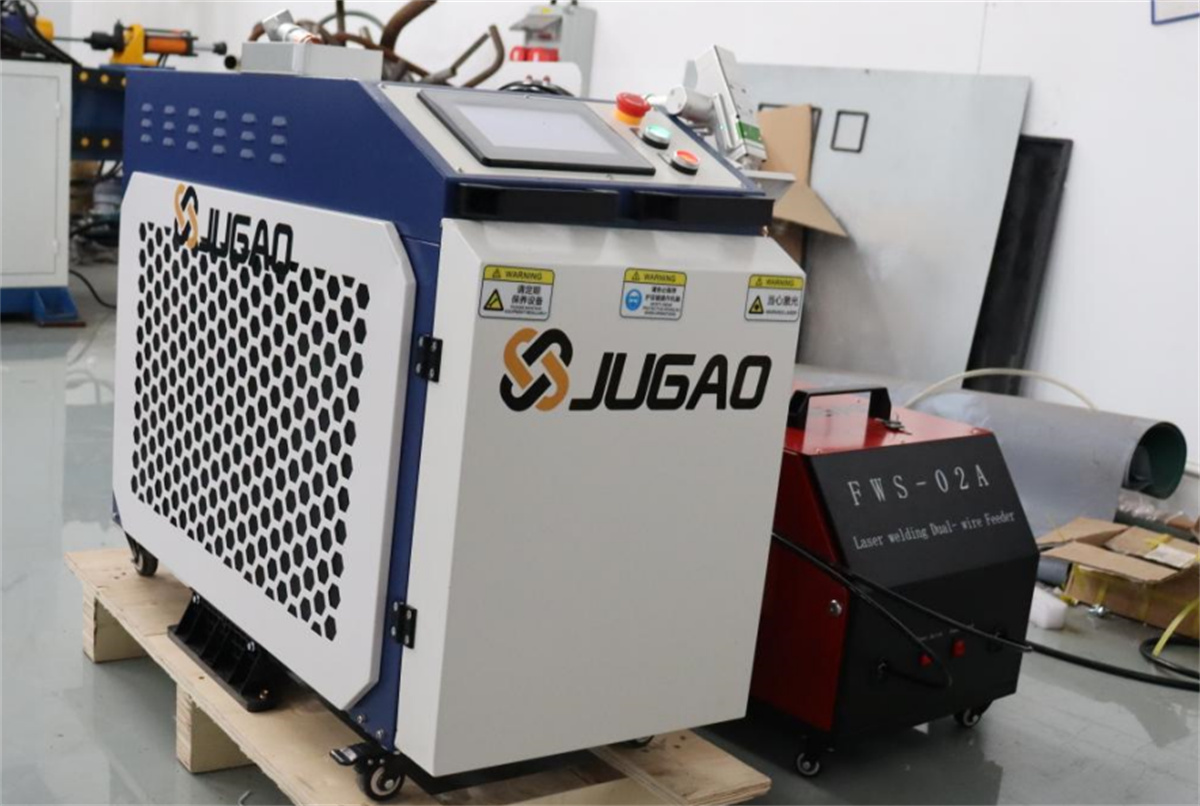
Hvorfor er forsendelseskontroll nødvendig for laser-sveiseanlegg?
Laser-sveieutstyr er ikke en enkelt, selvstendig enhet.
Et komplett laser-sveiseanlegg består vanligvis av et lasersystem, en sveiehode, et kontrollsystem, en mekanisk struktur, et elektrisk system og kjølekomponenter. Avhengig av spesifikk modell kan det også inkludere trådmatere, bevegelige plattformer, visjonssystemer, roboter eller automatiseringsmekanismer.
Derfor må maskinen gjennomgå en rekke sjekker etter at monteringen er fullført, for å sikre at alle komponenter fungerer korrekt sammen.
Målet med inspeksjon før sending er ikke å garantere at maskinen aldri vil oppleve problemer, men heller å identifisere eventuelle avvik i montering, styring, drift eller sveiseytelse før levering.
For produsenter er dette en kritisk fase i overgangen av utstyret fra fabrikkgulvet til kundens produksjonssted.
Punkt 1: Inspeksjon av helhetlig montering
Etter montering må maskinens mekaniske struktur inspiseres først.
Dette dekker hovedsakelig maskinens ytre, rammeverk, sveisehode, bevegelsesmekanismer og relevante forbindelsesdeler.
Sjekker inkluderer bekreftelse av:
Riktig montering av strukturelle komponenter;
Sikkerhet av festeskruer;
Normal drift av bevegelsesmekanismer;
Pålitelig montering av sveisehodet;
Fravær av åpenbare monteringsfeil på utsiden;
Overholdelse av sikkerhets- og beskyttelsesstrukturer i henhold til konstruksjonsspesifikasjonene.
For laser sveiseutstyr med plattformtype er samordningen mellom plattformen, bevegelsesmekanismen og sveisehodet også et viktig fokusområde.
Ved robotiserte laser sveisearbeidsstasjoner kreves en grundig inspeksjon av roboten, sveisesystemet og perifere mekanismer.
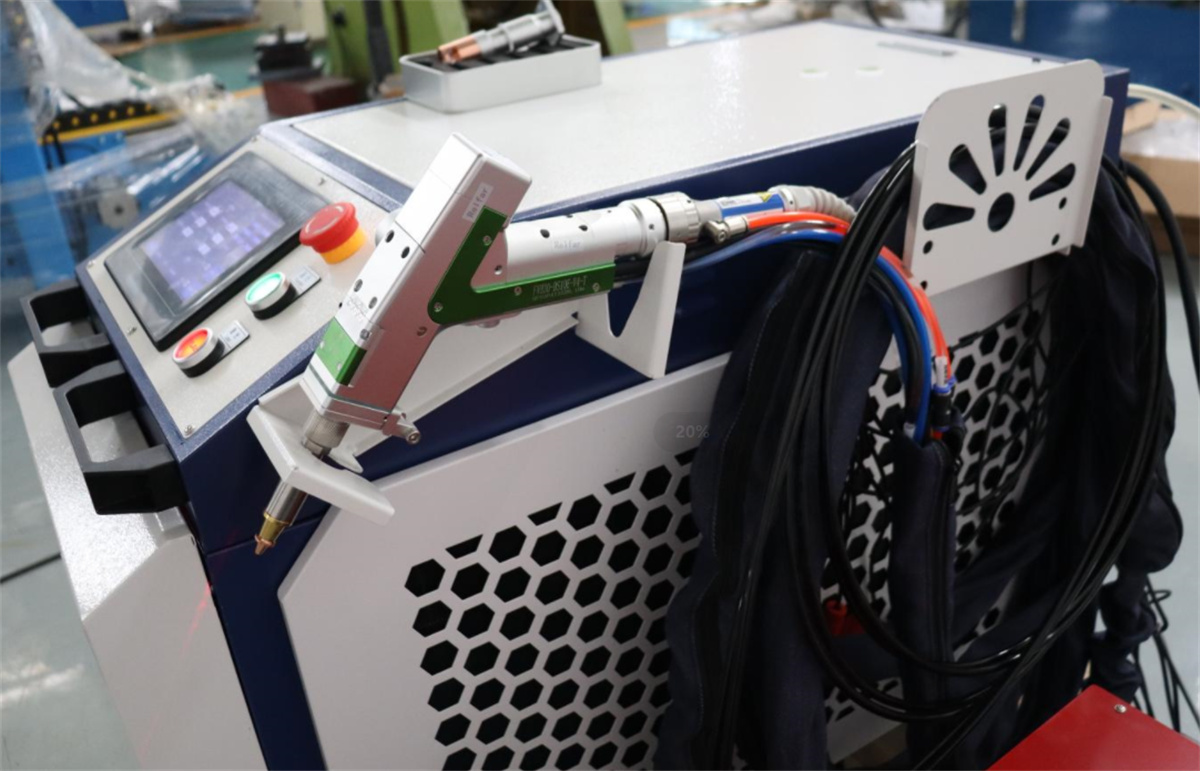
Punkt 2: Inspeksjon av det elektriske systemet
Laser sveiseautomater er mekatroniske systemer; derfor er det elektriske systemet en viktig del av forsendelsesinspeksjonen. Når utstyret er strømført, må kontrollsystemet, elektrisk kabling og brukergrensesnitt inspiseres.
For eksempel:
Kan utstyret starte normalt?
Fungerer brukergrensesnittet korrekt?
Utføres kontrollkommandoer nøyaktig?
Stemmer bevegelsene til ulike mekanismer overens med innstillingene?
I tillegg må utstyrets sikkerhetsfunksjoner sjekkes.
For produsenter omfatter utstyrets sikkerhet ikke bare operatørene, men også den påfølgende produksjonsprosessen.
Derfor betyr det ikke at testen er fullført bare fordi maskinen slås på og lyser opp; de ulike kontrollfunksjonene må verifiseres ytterligere.
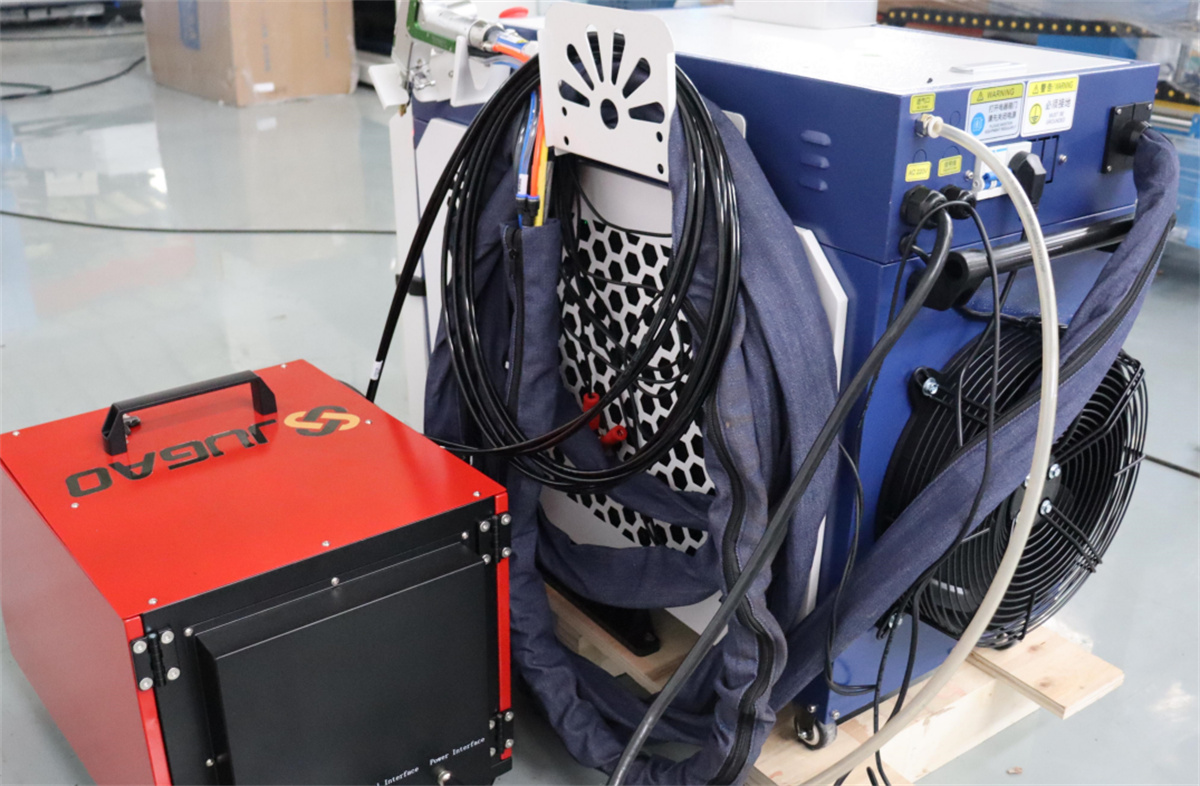
Punkt 3: Inspeksjon av lasersystemet
Lasersystemet er en kjernekomponent i utstyr for laserløsing.
Før utstyret forlater fabrikken, må laserrelaterte funksjoner inspiseres for å bekrefte at systemet fungerer normalt i henhold til utstyrets innstillinger.
Testen fokuserer vanligvis på:
Laserutgangsstatus;
Laserkontrollfunksjoner;
Laserdriftsparametere;
Integrasjon mellom laseren og sveisehodet;
Status for den optiske banen og relaterte komponenter.
Spesifikke testelementer varierer avhengig av typen og konfigurasjonen av lasersveiseutstyret.
Testprioriteringer varierer for lasersveiser med ulike effektnivåer og konstruksjonsdesign.
Derfor er det viktig å merke seg, når man forstår testsprosedyrer for lasersveiser, at ingen enkelt standard kan anvendes på alt lasersveieutstyr.
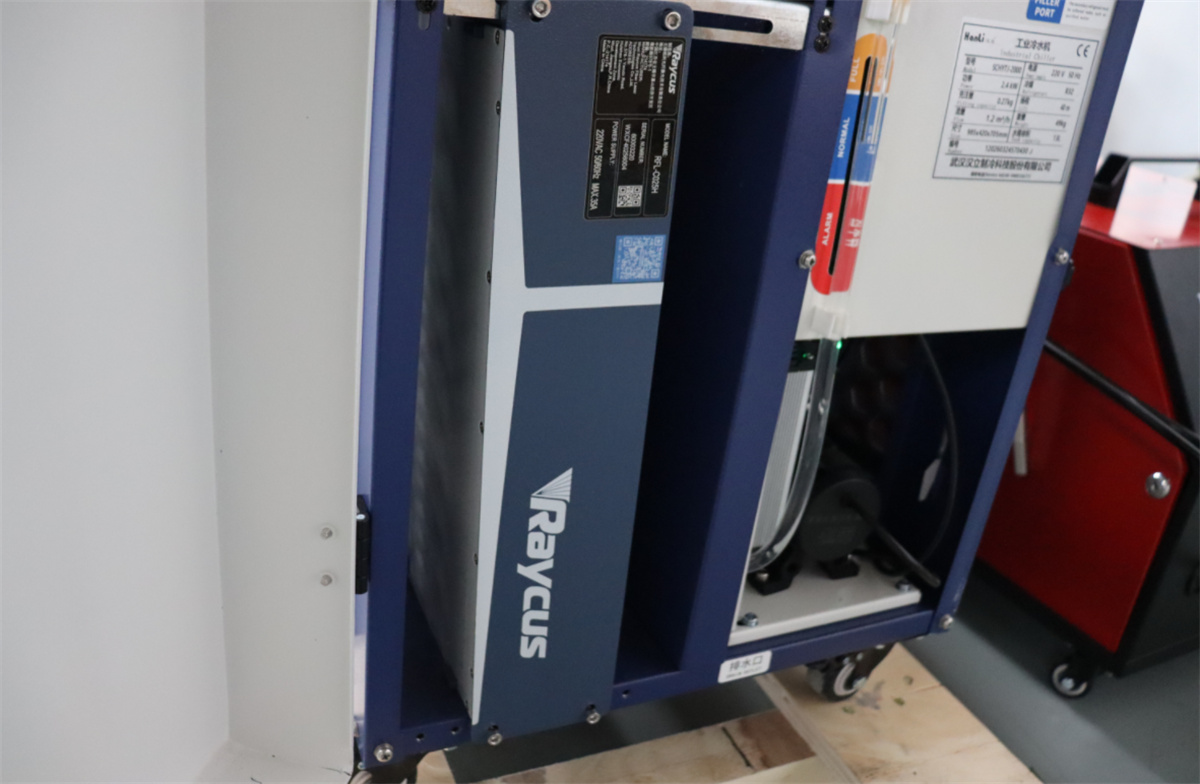
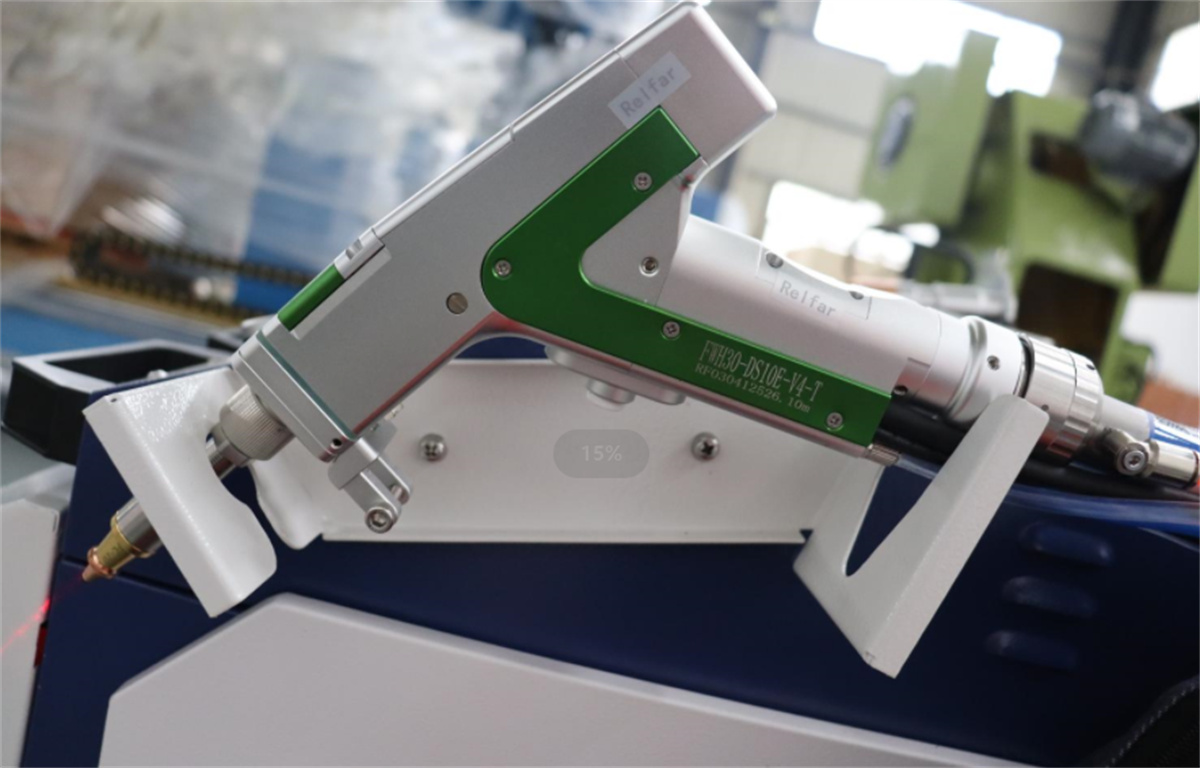
Element 4: Inspeksjon av sveisehodet og bevegelsesmekanismene
Det punktet der lasersveising utføres på arbeidsstykket er nært knyttet til sveisehodet og bevegelsesmekanismene.
Hvis sveisehodet er plassert feil eller bevegelsen er ustabil, kan den endelige sveisekvaliteten bli redusert, selv om lasersystemet i seg selv fungerer korrekt.
Følgelig må installasjonsstatusen for sveisehodet og driften av bevegelsesmekanismene inspiseres før utskiping.
For plattformbasert utstyr er jevnheten i bevegelsesprosessen en nøkkelutfordring.
For galvanometerbasert laser sveiseutstyr flyttes fokuset til driftstilstanden til galvanometersystemet og scanningsytelsen.
For robotbaserte laser sveisearbeidsstasjoner må testing også ta hensyn til robots bevegelsesbane.
Med andre ord omfatter testing av laser sveiseutstyr mer enn bare laser kilden; det krever verifikasjon av samordnet drift av lasersystemet, sveisehodet, bevegelsesmekanismene og kontrollsystemet.
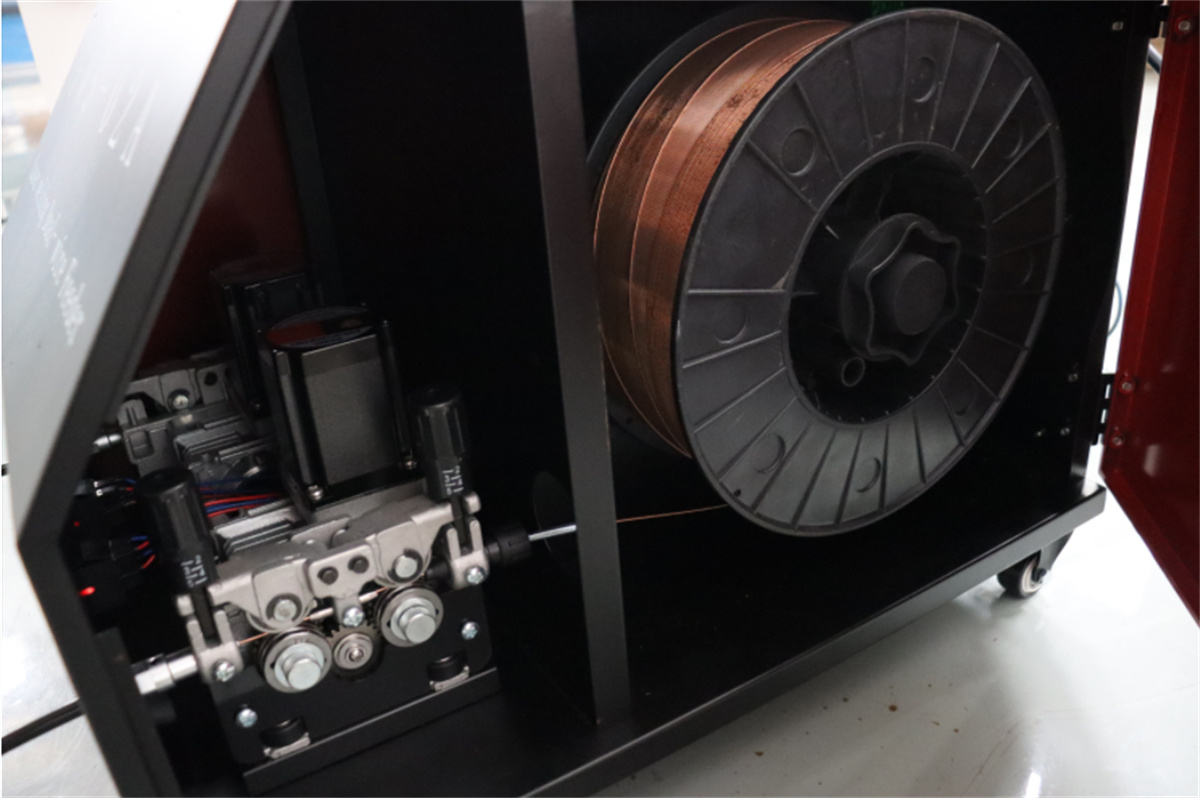
Punkt 5: Inspeksjon av trådtilførselssystemet
Ikke alle laser sveisere er utstyrt med et trådtilførselssystem. For utstyr med automatisk trådtilførselsfunksjon må også trådtilførselssystemet inspiseres.
For eksempel må man, ved håndholdte automatiske lasersveiseanlegg med trådtilførsel, verifisere – før sending – at trådtilførselsmekanismen fungerer korrekt, at trådtilførselen er jevn og at trådtilførselen er riktig synkronisert med sveisehandlingen.
Ustabile trådtilførselshastigheter kan påvirke sveiseprosessen negativt.
Derfor må trådtilførselenheten inkluderes i den omfattende systemtesten for lasersveiseanlegg med trådtilførselsfunksjonalitet, sammen med lasersystemet selv.
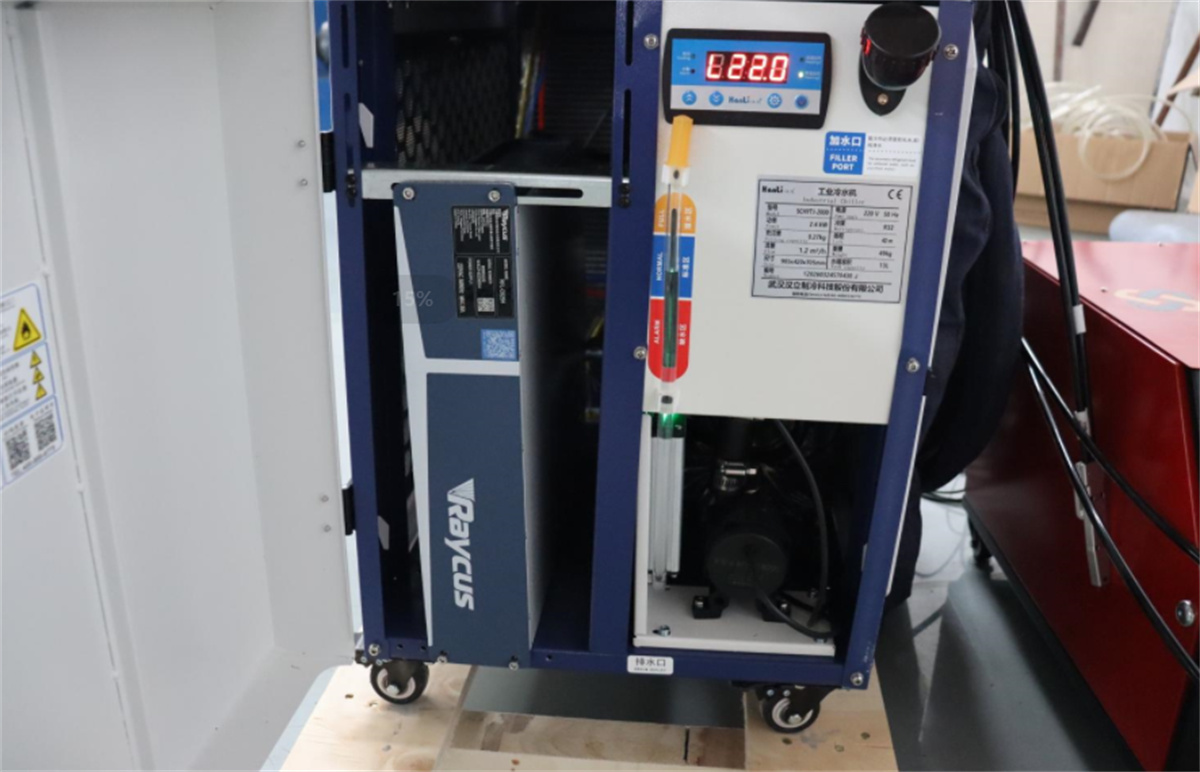
Punkt 6: Inspeksjon av kjølesystem og relaterte hjelpesystemer
Ulike lasersveiseanlegg har ulike konstruksjoner, noe som fører til forskjellige krav til kjølemetoder og hjelpesystemer.
For eksempel bruker luftkjølte lasersveiseanlegg luftkjøling for varmeavledning, mens andre utstyr kan bruke spesifikke kjølesystemer som er tilpasset deres konfigurasjoner.
Før utstyret forlater fabrikken, må hjelpesystemene inspiseres for å sikre at de fungerer korrekt.
For enheter utstyrt med kjølesystemer er det også nødvendig å overvåke systemets driftsstatus, tilkoblinger og alarmfunksjoner.
Selv om dette aspektet ikke involverer sveisingshandlingen i seg selv, påvirker det påliteligheten til kontinuerlig drift og er derfor en viktig del av den totale systeminspeksjonen.
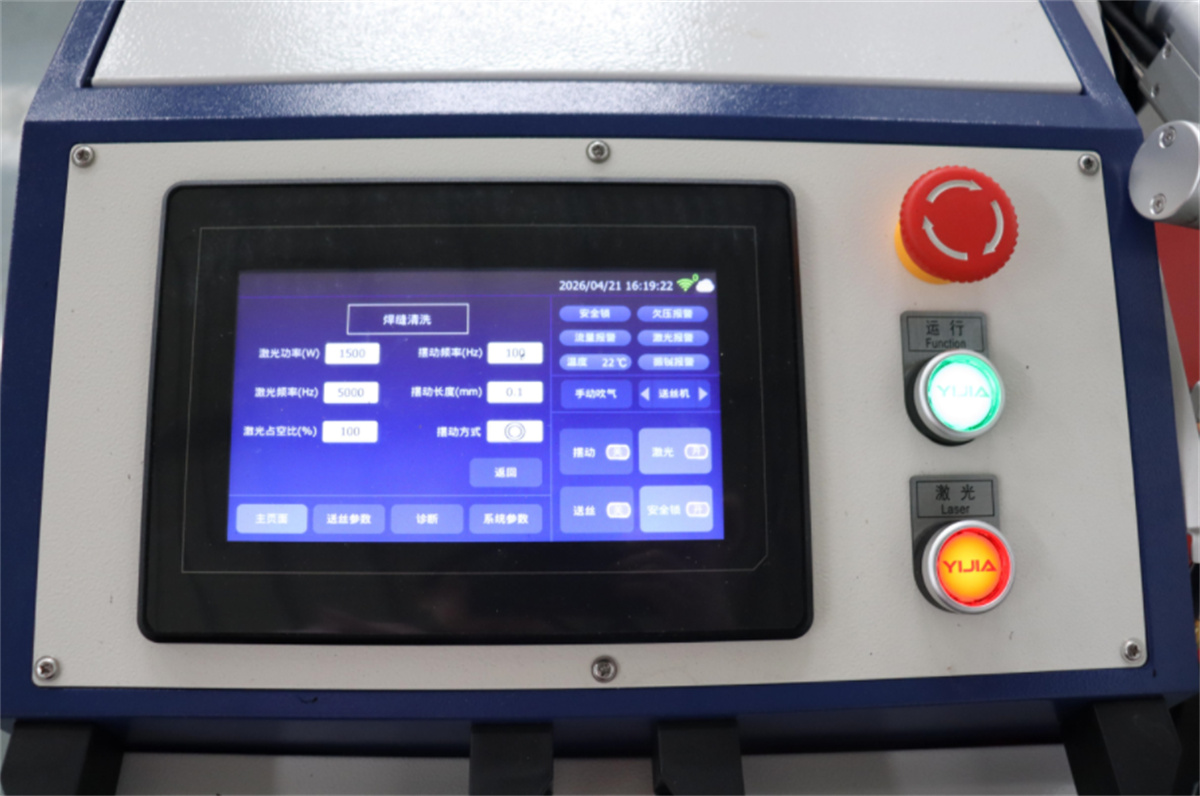
Punkt 7: Inspeksjon av sveiseparametre og kontrollfunksjoner
Når utstyret starter opp korrekt, må innstillingene for sveiseparametre og kontrollfunksjonene verifiseres.
Selv om kontrollmetodene varierer mellom ulike lasersveiseutstyr, er hovedkravet å bekrefte følgende:
Om de innstilte parameterne utføres korrekt.
For eksempel: Opererer utstyret i henhold til innstillingene etter at parameterne er justert? Fungerer start- og stopp-kommandoene riktig? Er det riktig samordning mellom ulike funksjoner?
I faktisk produksjon er stabiliteten til parameterkontrollen avgjørende.
Dette er fordi kundene etter kjøp av utstyret må justere parametrene basert på de spesifikke produktene, materialene og tykkelsene som er involvert.
Hvis kontrollfunksjonene til utstyret er utilstrekkelige, vil senere produksjonsoppsett og avstemming bli kompromittert.
Punkt 8: Den mest kritiske trinnet – faktisk sveisingstest på arbeidsdelen
For lasersveiseutstyr er det utilstrekkelig å bare inspisere mekaniske, elektriske og lasersystemer.
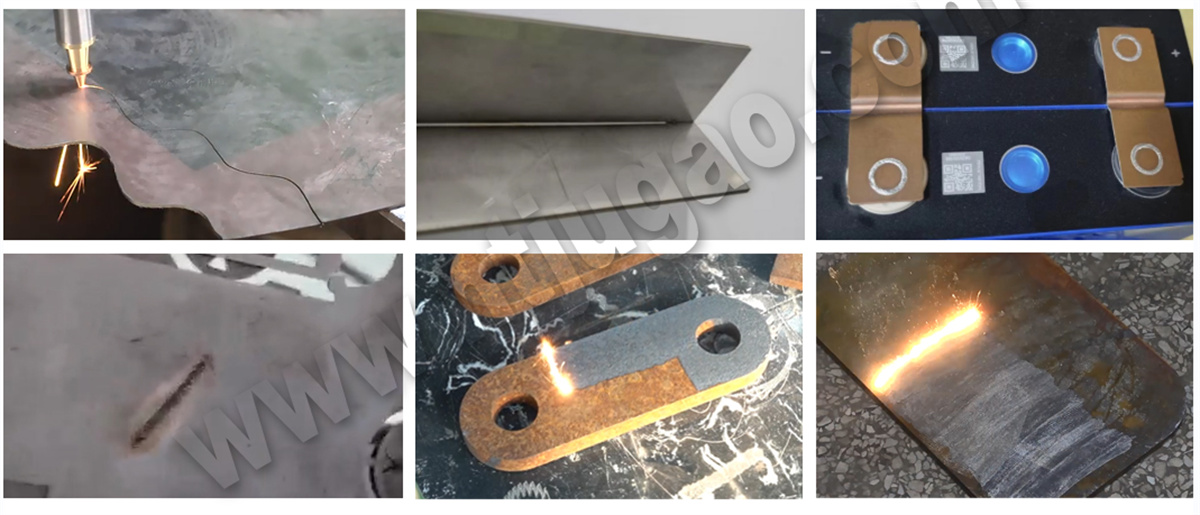
Faktiske sveisingstester på arbeidsdeler er en svært verdifull verifikasjonssteg før sending.
Hvis kunden har levert prøver, kan produsenten utføre testsvetsinger med kundens spesifikke produkter. Viktige områder for inspeksjon inkluderer:
Sveiseskumformasjon;
Sveiseutseende;
Sveiseposisjonering;
Kvalitet på materialefusjon;
Tilstedet av feil som betydelig brennhull eller underskjæring;
Om sveiseeffektiviteten oppfyller forventningene.
Selvfølgelig må spesifikke inspeksjonskriterier fastsettes ut fra kundens produkt og tekniske krav.
For eksempel varierer sveiseytelsen mellom materialer som rustfritt stål, karbonstål og aluminium; på samme måte krever tynne og tykke plater ulike prosessparametre.
Til slutt må inspeksjon av lasersveiseutstyr bekreftes mot det faktiske produktet.
Inspeksjonsfokuset varierer avhengig av typen lasersveiseutstyr.
Det finnes en bred variasjon av lasersveiseutstyr på markedet, og inspeksjonsprosedyrer varierer tilsvarende.
Eksempler inkluderer:
Håndholdt lasersveiseutstyr med automatisk trådtilførsel
Fokusområder: lasersystem, sveisehode, trådtilførselssystem, kontrollsystem og faktisk håndholdt sveiseytelse.
Luftkjølte laserveisningsmaskiner
Fokusområder: laser- og kontrollsystemer, samt luftkjølingssystemet og maskinens generelle driftstilstand.
Plattformbaserte «merkefrie» lasersveiseanlegg
Fokusområder: plattformstruktur, sveisehodets bevegelse og faktiske sveiseresultater på arbeidsstykket.
Galvanometerbaserte lasersveiseanlegg
Fokusområder: kalibrering og testing av galvanometerskanningsystemet sammen med faktisk sveieytelse.
Robotsveiearbeidsstasjoner med laser
Fokusområder: omfattende inspeksjon som dekker lasersystemet, robotens bevegelser, sveietrajetorien, verktøyintegreringen og den totale automatiserte driften.

